
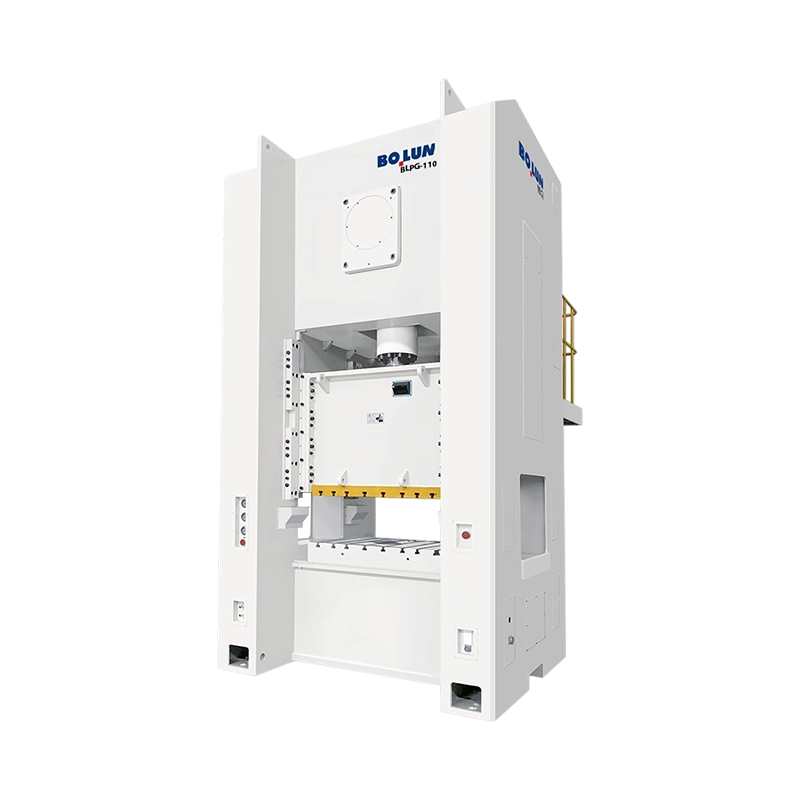


A BLPG-110 nagy sebességű, precíziós zárt típusú, egypontos szélesajtós nyomógép 1100 kN névleges teljesítm...
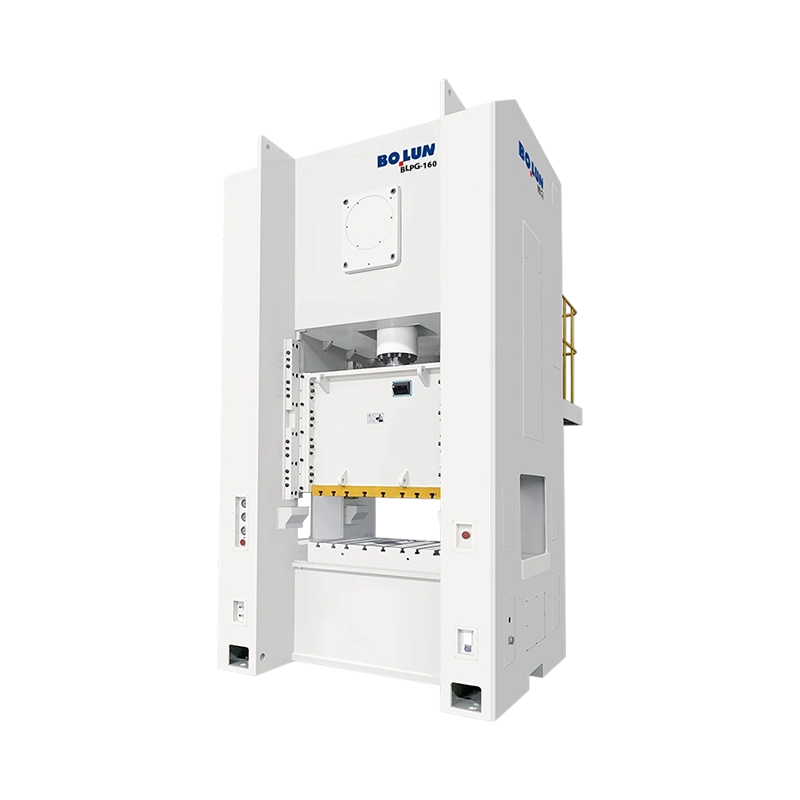
A BLPG-160 sokoldalú, stabil keretű, zárt típusú, egypontos szélesajtós présgép alkalmas precíziós bélyegzé...
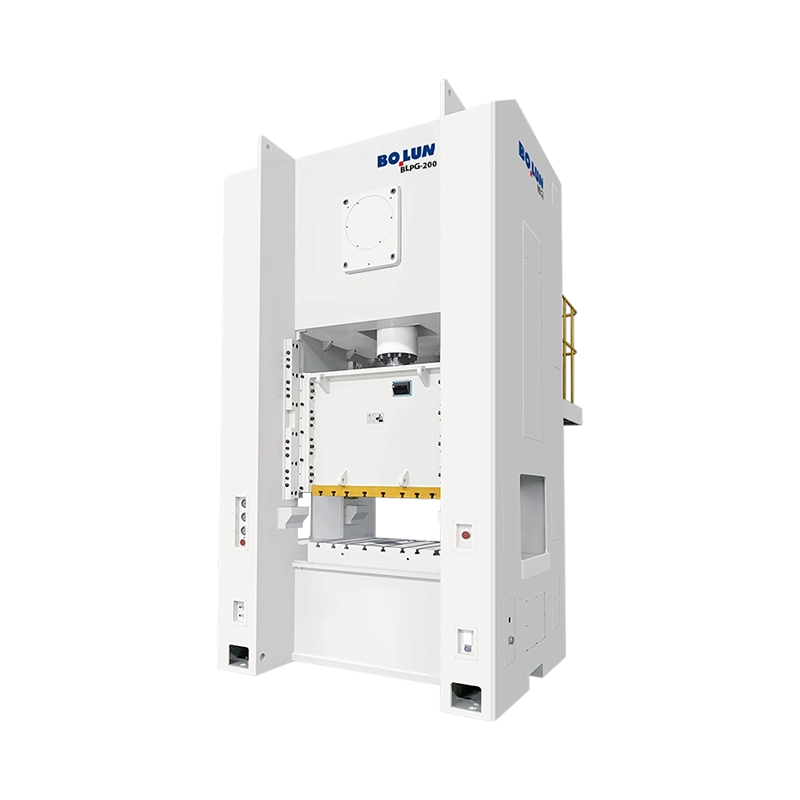
A BLPG-200 nagy kapacitású, nagy formátumú, zárt típusú, egypontos, szélesajtós nyomógépet nagyméretű lemez...
A BLPA sorozatú zárt típusú egypontos nyomógépünk a pontosság, a megbízhatóság és a hatékonyság csúcsát képviseli a modern fémformázásban. Kifejezetten a szigorú bélyegzési feladatok elvégzésére tervezték – mint például az autóiparban és a készülékiparban megszokott 3,2 mm vastag anyagfeldolgozás –, ez a gép az Ön végső partnere a nagy teljesítményű gyártásban.
Nagy merevségű szerkezeti integritás
A gép nagy szakítószilárdságú, acéllemez hegesztett kerettel rendelkezik, amely speciális hőkezelési folyamaton megy keresztül a feszültségcsökkentés érdekében. Ez biztosítja a maximális szerkezeti merevséget és a minimális elhajlást nagy terhelés esetén, ami közvetlenül eredményezi a kiváló alkatrészpontosságot és jelentősen meghosszabbítja a szerszám élettartamát.
Kiváló sebességváltó és alapvető alkatrészek
A prés középpontjában a kovácsolt 42CrMo ötvözött acél főtengely áll, amely kivételes fáradtságállóságot kínál a hagyományos öntött alkatrészekhez képest. A kiváló minőségű CuSn12 ónbronz perselyekkel párosítva átviteli rendszerünk biztosítja a zökkenőmentes teljesítmény-leadást és a csökkentett hőtermelést, még folyamatos háromműszakos működés közben is.
Fejlett pneumatikus vezérlés és biztonság
A nagy teljesítményű pneumatikus súrlódó tengelykapcsolóval és fékegységgel felszerelt gép gyors reagálást és pontos megállási pontosságot biztosít. A biztonság a legfontosabb; így integrálunk egy kettős mágnesszelepet és egy hidraulikus túlterhelés elleni védelmet, hogy megakadályozzuk a véletlenszerű folyamatos löketeket, és megóvjuk a gépet a tonnacsúcsoktól.
Precíziós útmutatás összetett feladatokhoz
A meghosszabbított 6 oldalú (vagy opcionális 8 oldalú) hosszú vezetősínek kivételes csúszási stabilitást biztosítanak. Ez a nagy pontosságú vezetés minimálisra csökkenti az oldalirányú mozgást, egyenletes vágószerszám-hézagot biztosítva még a központon kívüli terhelés során is, ami kritikus fontosságú az összetett progresszív szerszámalkalmazásoknál.
Zökkenőmentes automatizálási integráció
A felhasználóbarát HMI-vel ellátott PLC-alapú vezérlőrendszerrel működő présgépünk teljesen optimalizálva van az NC szervo adagolókkal és robotrendszerekkel való szinkronizálásra. Akár építészeti konzolokat, akár autóipari alkatrészeket gyárt, berendezéseink biztosítják a teljesen automatizált intelligens gyárhoz szükséges rugalmasságot és „kézfogás” képességet.
Válassza a Bolun High-Precision Machinery-t – ahol a tartósság és a digitális automatizálás találkozik.
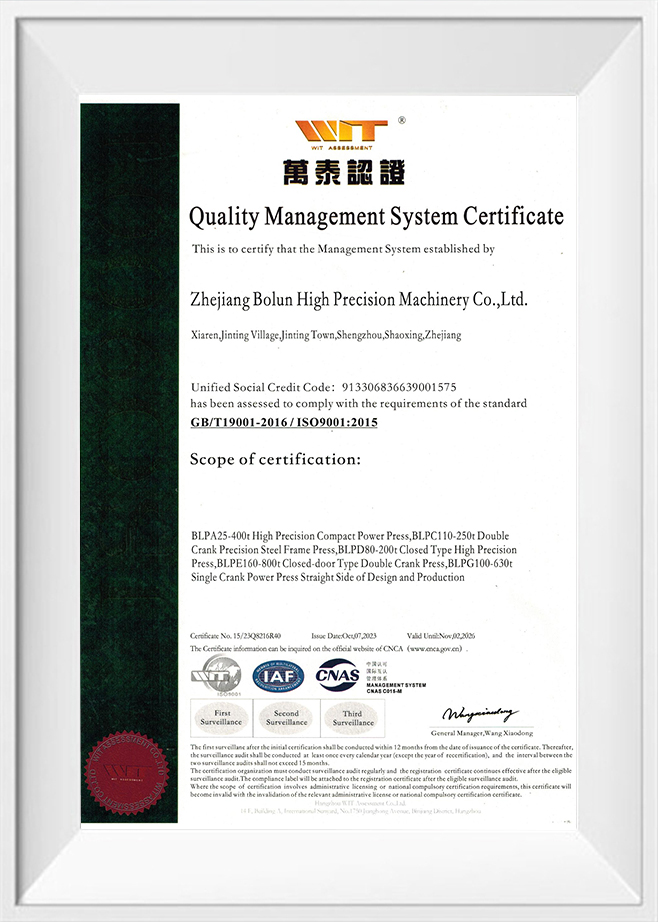
Mint Kína Zárt típusú egypontos prés Gyártók és Zárt típusú egypontos prés Beszállítók, Zhejiang Bolun High-Precision Machinery Co., Ltd. Zhejiangban található, Kína precíziós gyártásának szívében. A vállalat két évtizede mélyen gyökerezik a gépgyártó iparban, és mély iparági tapasztalatára, valamint műszaki áttöréseire támaszkodva modern, vezető vállalattá fejlődött a nagy pontosságú formázóberendezések területén. Egyesítjük a kutatás-fejlesztést, a tervezést, a gyártást, az értékesítést és a szolgáltatást. A korai kihívásokkal teli időszaktól a kovácsoló- és öntőgépészet terén elért jelenlegi vezető szerepünkig a Bolun Machinery szakmai, érett és hatékony termelésirányítási rendszert alakított ki. Elkötelezettek vagyunk, hogy globális ügyfeleinknek kiváló ipari szerszámgép-megoldásokat nyújtsunk.

0+
év
Iparági tapasztalat

0+
Leggyártott darabszám (előző év)

0+
Alkalmazottak száma

0+
$
Milliós éves termelési érték

Egypontos tervezés Egy meghajtó csatlakozás a csúszda közepén Duplapontos kialakítás A csúszdán két meghajtó csatlakozás található A rövid válasz: Egypontos kontra dupla pont nyitott prések esetén A nyitott t...
A rövid válasz: melyik kerettípus illik a munkájához An nyitott típusú nagynyomású gép C-alakú vagy réskeretet használ, amely a munkaterület három oldalát hozzáférhetővé teszi, megkönnyítve a szerszámok betöltését és az alkatrészek adagolását, míg a zárt típusú présgépek egyenes oldal- va...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a keret, a hajtás, a nyomószár csatlakozási pontjai és a tervezett eljárás határoz meg. Ez az oka annak, hogy két azonos űrtartalmú gép nagyon eltérően viselkedhet ugyanazon a szerszámon: az egyik laposan tarthat egy széles panelt, a másik a to...
Nagy sebességű, éjjel-nappali gyártási környezetekben az elsődleges kihívás a csúszka legalacsonyabb pontjához (Bottom Dead Center vagy BDC) ismert pozíció pontos megőrzése. A huszonnégy hét folyamatos gyártási ütemezése során a zárt típusú egypontos prést ismételt mechanikai ciklusoknak vetik alá, amelyek súrlódást generálnak a csapágyakon, fogaskerekeken és csúszóvezetőkön belül. Ez a súrlódás hőt termel, amely fokozatosan átkerül a fő főtengelyre, a hajtórudakra és magára a préskeretre. Mivel az acél és az öntöttvas hevítéskor kitágul, ez a hőfelhalmozódás a mechanikai kötések megnyúlását okozza, és a szánt valamivel lejjebb tolja, mint a kalibrált nullapont. Ez a lassú függőleges eltolódás az elsődleges oka a BDC eltolódásának, amely közvetlenül befolyásolja a szerszám behatolási mélységét, és inkonzisztens alkatrészméreteket eredményezhet.
A hőtáguláson túl a dinamikus tényezők is hozzájárulnak a BDC változásaihoz. Nagy fordulatszámon történő munkavégzéskor a dugattyús szán és a szerszám tehetetlenségi ereje megnő. Ez a tehetetlenség átmeneti rugalmas nyúlást hoz létre a keretben és a csatlakozó kötésekben a löket fordított fázisában. Ahogy a gép felgyorsul vagy lelassul, hogy alkalmazkodjon az anyagadagolás változásaihoz, ezek a dinamikus terhelések megváltoznak, ami a BDC dinamikus eltolódását okozza. A minőségi problémák elkerülése érdekében a bélyegzési szolgáltatóknak foglalkozniuk kell a fokozatos hőnövekedéssel és a hosszú gyártási folyamatok során fellépő gyors dinamikus változásokkal.
A kritikus hajtáselemek fokozatos termikus növekedésének mérséklése érdekében a modern bélyegzőrendszerek fejlett kenési és hőkezelési stratégiákat alkalmaznak. A fő csapágyak és az excentertengely zárt típusú egypontos prés folyamatosan ellátják olajjal egy központi kenőrendszerből. Ahelyett, hogy egyszerűen újrahasznosítanák ezt az olajat, a nagy teljesítményű prések a kenőanyagot egy precíz hőmérséklet-érzékelőkkel felszerelt aktív hőcserélőn vezetik át. Az olaj szabványos üzemi hőmérsékletre történő lehűtésével, mielőtt visszavezetné a csapágyfelületekre, a rendszer aktív hűtőbordaként működik, elvezetve a nagy sebességű súrlódásból származó hőenergiát, és stabilizálja a mechanikus hajtáslánc belső hőmérsékletét.
A kenőanyag hőmérsékletének stabilizálása minimálisra csökkenti a hőmérséklet-különbséget a műszak kezdete és a folyamatos üzemórák között. A Zhejiang Bolun Magas-Precision Machinery Co., Ltd. robusztus hőszabályozó rendszereket épít, amelyek valós időben figyelik a keret és a meghajtó hőmérsékletét. Azáltal, hogy a teljes gépszerkezeten fenntartja a stabil termikus gradienst, a főtengely és a csúszó csatlakozás fizikai tágulási sebessége szoros határokon belül marad, lehetővé téve a prés folyamatos működését minimális mechanikai elmozdulás mellett, és elkerülhető a gyakori kézi leállítás az alkatrészek lehűlése érdekében.
Míg a termikus stabilizálás korlátozza a növekedés ütemét, a nagy pontosságú műveletek aktív, valós idejű korrekciót igényelnek a BDC sodródás teljes kiküszöbölése érdekében. A modern présvezérlő hálózatok dinamikus zárt hurkú kompenzációs rendszereket integrálnak, amelyek nagy felbontású érzékelőket, például örvényáram-érzékelőket vagy lineáris kódolókat használnak, közvetlenül a préságyra vagy a vezetőoszlopokra szerelve. Ezek az érzékelők minden löket alján mérik a szán és a támasztólemez közötti pontos távolságot, és ezeket az adatokat mikroszekundumokban továbbítják a központi feldolgozó egységnek. Ha a vezérlő azt észleli, hogy a szán lejjebb sodródik a hő vagy a terhelés változásai miatt, automatikusan elindítja a szánmagasság-mechanizmus mikrobeállítását a löket nem működő része alatt.
Ezt a menet közbeni beállítást a tolószerkezetbe integrált, nagy nyomatékú motoros állítórendszer végzi. A rendszer szubmikron korrekciókat hajt végre a csatlakozórúd hosszán, kompenzálva a termikus megnyúlást anélkül, hogy megszakítaná a gyártási folyamatot. Az érzékelő visszacsatolása és a precíz motorvezérlés integrálása biztosítja, hogy a zárt típusú egypontos prés konzisztens formázási mélységet tartson több millió egymást követő cikluson keresztül, és támogatja a nagymértékben automatizált gyártósorokat, ahol kerülni kell a kézi beavatkozást.
Az alábbi táblázat áttekintést ad a különböző megközelítési stratégiákról, amelyeket a folyamatos műveletek során a BDC-sodródás kezelésére használnak, kiemelve ezek megvalósításának összetettségét és korrekciós képességeit.
| Ellenőrzési stratégia | Működési elv | Átlagos BDC eltolódási tartomány (mm) | Megvalósítási költség | Karbantartási követelmény |
|---|---|---|---|---|
| Normál léghűtés | Passzív disszipáció a környezeti levegő áramlásán keresztül | 0,080 és 0,150 között | Alapvonal | Alacsony (csak ventilátoregységek tisztítására) |
| Aktív olajhűtés | Zárt hurkú olajhűtés külső hőcserélőn keresztül | 0,030 és 0,060 között | Mérsékelt | Rendszeres szűrőcsere és hűtőfolyadék ellenőrzés |
| Statikus kompenzáció | Előre kiszámított matematikai képletek futási idő alapján | 0,025 és 0,045 között | Alacsony (szoftver integrált) | Rendszeres érzékelő újrakalibrálást igényel |
| Valós idejű zárt hurok | Dinamikus szenzorfelügyelet motoros csúszáskorrekcióval | 0,005 és 0,015 között | High | Az elmozdulásérzékelők rendszeres kalibrálása |
Az összehasonlító adatok szerint a passzív módszerek önmagukban általában nem elegendőek a mikroszintű tűréseket igénylő alkalmazásokhoz. A legmagasabb szintű konzisztencia eléréséhez kombinált megközelítésre van szükség, ahol az aktív olajhőmérséklet-stabilizálás kezeli a hőenergia nagy részét, míg a valós idejű érzékelő visszacsatolása a fennmaradó perc ingadozásokat. E kettős rendszerek megvalósítása lehetővé teszi a gyártók számára, hogy szigorú minőségi követelményeknek megfeleljenek a nagy sebességű, folyamatos bélyegzési műveletek során.
A préskeret geometriai elrendezése kritikus szerepet játszik abban, hogy a hőtágulás hogyan befolyásolja az általános pontosságot. Az aszimmetrikus keretek, például a szabványos nyitott hátú szerkezetek, hajlamosak egyenetlenül tágulni, ha hőmérséklet-változásoknak vannak kitéve, ami a keret előrebillentését és a lyukasztás helytelen beállítását okozza. A zárt típusú egypontos prés szimmetrikus, zárt keretes konfigurációt használ, amely egyenletesen osztja el a hőterhelést mind a bal, mind a jobb függőleges tartóoszlop között. Ez a szerkezeti szimmetria biztosítja, hogy a hőtágulás egyenletesen menjen végbe függőleges irányban, így a szán tökéletesen párhuzamos marad az ágyakkal, és megakadályozza a vízszintes nyíróerők kialakulását, amelyek károsíthatják a szerszámokat.
A szerkezeti tervezés mellett a megfelelő termikus tulajdonságokkal rendelkező anyagok kiválasztása kulcsfontosságú. A Bolun Machinery nagy sűrűségű, feszültségmentesített acéllemezeket és öntött alkatrészeket használ, amelyek előrelátható hőtágulási együtthatókkal rendelkeznek. A megmunkálás előtt ezek a szerkezetek hőfeszültség-mentesítő ciklusokon mennek keresztül, hogy biztosítsák a fém belső szemcseszerkezetének teljes stabilizálását. Ez a gyártási folyamat megakadályozza, hogy a keret meghajoljon vagy eltorzuljon, mivel az aktív gyártási állapotok és az üresjárati gyári állapotok közötti átmenettel járó hőciklusokat tapasztalja, megőrizve a présvezetők hosszú távú geometriai beállítását.
A BDC drift kezelése nem kizárólag a sajtó tervezésének függvénye; gondos egyeztetést igényel a szerszámokkal és a szerszámtartozékokkal is. A progresszív sajtolószerszámokban gyakran nitrogéngáz-palackokat használnak az egyenletes üres tartóerő biztosítására. Folyamatos, 24 órás futás közben azonban ezek a hengerek felmelegedhetnek a nagyfrekvenciás összenyomás miatt, ami belső nyomásváltozásokhoz vezet, amelyek megváltoztatják a nyomószán által érzett általános ellenállási erőt. Ha a tonnaigény dinamikusan eltolódik a változó hengernyomás miatt, a préskeret rugalmas elhajlása változni fog, ami kisebb ingadozásokat okoz a fizikai BDC pozícióban.
Ezen eltérések elkerülése érdekében a gyártósorok külső nitrogén-elosztó rendszereket integrálnak nyomásszabályozó szelepekkel, amelyek a hőmérséklet-változásoktól függetlenül állandóan tartják a palack nyomását. Az egyenletes ellenállási erő biztosítása segít stabilizálni a teljes alakító űrtartalmat, ami viszont állandóan tartja a zárt típusú egypontos prés rugalmas elhajlását minden műszakban. A stabil szerszámerők, a merev szimmetrikus vázszerkezet és az érzékeny zárt hurkú kompenzációs rendszerek kombinálásával a modern gyárak sikeresen végezhetnek nagy pontosságú bélyegzési műveleteket éjjel-nappal, rendkívül egyenletes alkatrészminőség mellett.
K: Milyen intézkedések vannak beépítve a zárt típusú egypontos présgépébe, hogy stabilizálja az alsó holtpontot (BDC) az intenzív, éjjel-nappali futások során?
V: A mechanikus tengelykapcsolók hőtágulását egy aktív kenő hűtőrendszer kezeli, amely stabilizálja az olaj hőmérsékletét, és valós idejű, zárt hurkú elmozdulásérzékelőkkel kombinálva. A Zhejiang Bolun High-Precision Machinery Co., Ltd. úgy építi ezeket a rendszereket, hogy dinamikusan figyelje a csúszda helyzetét, és szubmikron alatti beállítást hajt végre a csúszda magassági mechanizmusán, hogy a vonal megállítása nélkül ellensúlyozza a fokozatos hőeltolódást.
K: Miért részesítik előnyben a zárt típusú egypontos prést a nyitott típusú alternatívákkal szemben, amikor nagy toleranciájú elektromos vagy autóipari alkatrészeket gyártanak?
V: A szimmetrikus zártvázas kialakítás teljes mértékben kiküszöböli a szögelhajlást, vagyis a keretnyitó hatást, ami a nagy terhelés mellett gyakori résvázas gépeknél. Az összes reakcióerőt tökéletesen függőleges pályára irányítva a zárt keret biztosítja, hogy a szerszámbeállítás rendkívül pontos maradjon, megakadályozza a szerszám egyenetlen kopását és fenntartja a szűk alkatrésztűréseket.
K: Hogyan kezeli az egypontos présgép hajtáslánca a nagy szilárdságú szerkezeti anyagok feldolgozásával járó erős mechanikai ütéseket?
V: Az egyetlen csatlakozási pontot erősen ötvözött főtengelyek és nagy teherbírású, olajjal elárasztott perselyek támasztják alá, amelyek a súlyos ütközési terhelések egyenletes elosztására szolgálnak. Ezt a kialakítást a Bolun Machinery robusztus vázszerkezete támogatja, amely alapos hőfeszültség-mentesítésen megy keresztül, hogy mikroeltolódás nélkül elnyelje a fémrepesztés vagy simítás során fellépő hirtelen energiafelszabadulást.
K: Hogyan védi meg a présgépe a drága, érzékeny szerszámokat a káros túlterhelésektől a nagyfrekvenciás gyártási ciklusok során?
V: Minden présgép rendkívül érzékeny hidraulikus túlterhelés elleni védelmi rendszerrel van felszerelve, amely a csúszó egység belsejében található. Duplalap adagolása vagy szerszámelakadása esetén a hidraulikus nyomás azonnal leesik, ezredmásodpercek alatt leállítja a szán mozgását, hogy elkerülje a szerszámok és magának a préskeretnek a szerkezeti károsodását.
K: Módosíthatók-e a csúszó löketprofilok és a zárási magasság-beállítások a speciális, különböző zárási magasságú progresszív szerszámokhoz?
V: Igen, átfogó tervezési és gyártási rendszereink lehetővé teszik számunkra, hogy ezeket a préseket motoros csúszkaállító mechanizmusokkal és fejlett programozható vezérlőegységekkel látjuk el. Ez a konfiguráció lehetővé teszi a gyors, megismételhető szerszámbeállításokat és könnyű beállításokat a változó szerszámmagasságok és összetett, többlépcsős bélyegzési szekvenciákhoz.
Kapcsolat

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Készen áll a kezdésre?
Lépjen kapcsolatba

most!

ZHEJIANG BOLUN

