
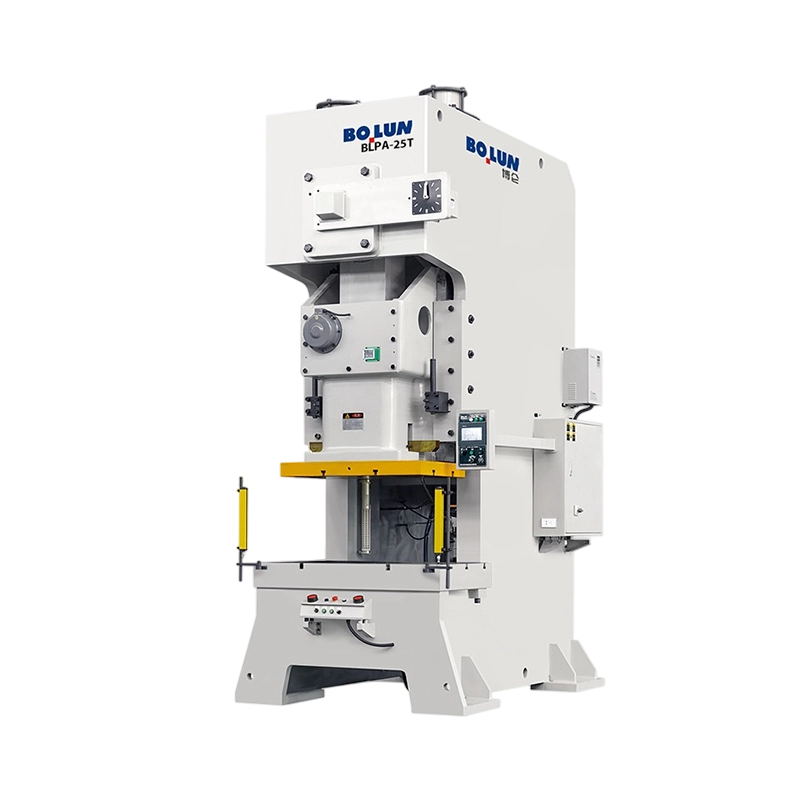
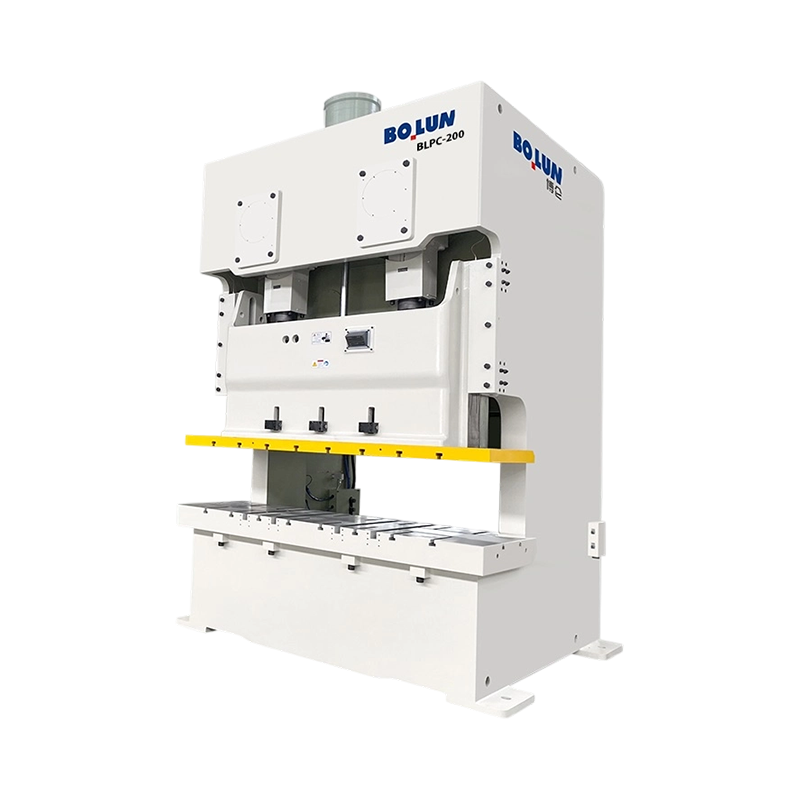
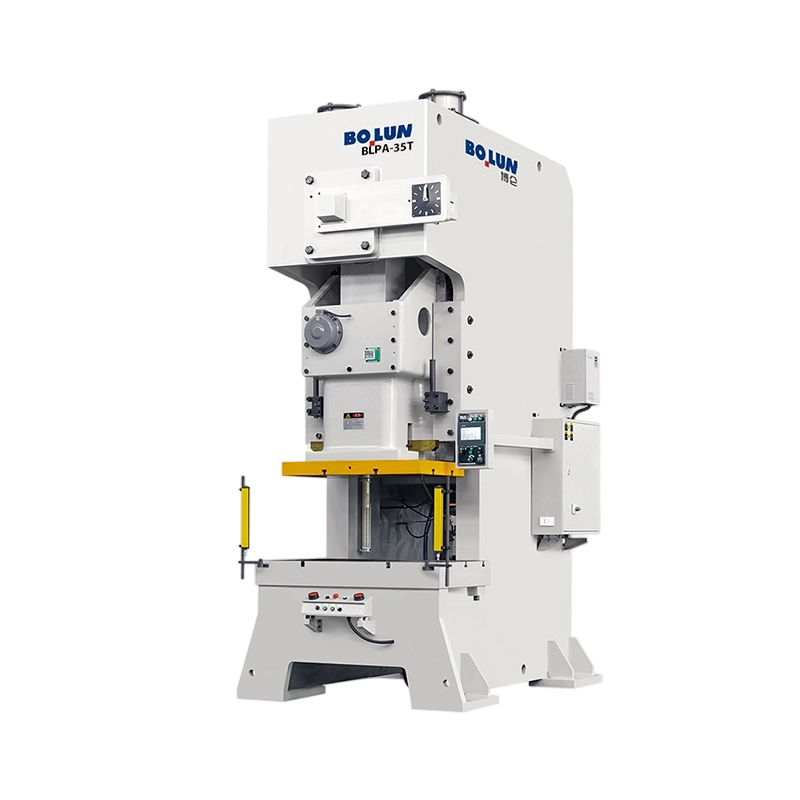
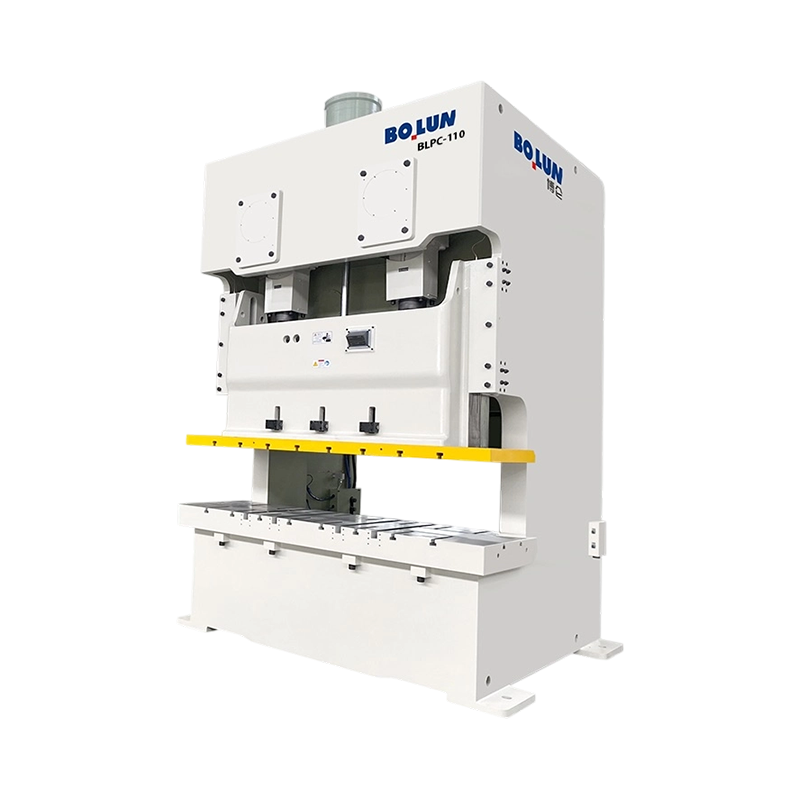
A nyitott típusú, egypontos nyomógép a csúszdát egy középen lévő csatlakozásról hajtja meg, ami egyszerűvé és gazdaságossá teszi a gépet a könnyű munkákhoz, míg a nyitott típusú kétpontos prés két, szélességében elhelyezett csatlakozásról hajtja meg a tolószánt, ami javítja a terhelés egyensúlyát, a párhuzamosságot és a szélesebb szerszámok toleranciáját. . Az egypontos préseket általában kis kivágásokhoz, átszúráshoz és körülbelül 100 tonnáig terjedő könnyű alakításhoz választják, míg a kétpontos préseket általában nagyobb alkatrészekhez és 100 tonnától körülbelül 300 tonnáig terjedő erőkhöz. .
A vásárlók és üzemmérnökök számára a gyakorlati döntés három kérdésen múlik: mekkora a matrica, milyen messze van az erő a szán közepétől, és milyen szigorú a tűrés. Az egypontos prés gyakran a megfelelő választás, ha az alkatrészek kicsik és középen vannak, míg a kétpontos préselés biztonságosabb és pontosabb, ha a szerszám kiszélesedik, vagy a munka nincs középen.
Központi hajtás, alacsonyabb költség, csak központosított rakományok
Két hajtás, jobb egyensúly és pontosság
Mindkettő nyitott C vagy rés kereteket használ
Az excentrikus terhelés dőlést és kopást okoz
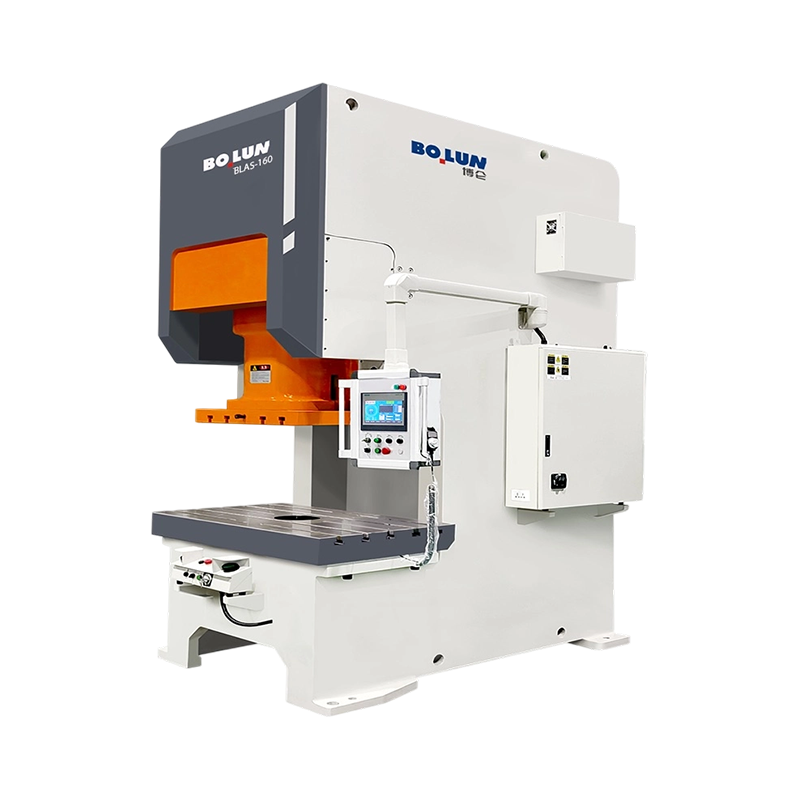
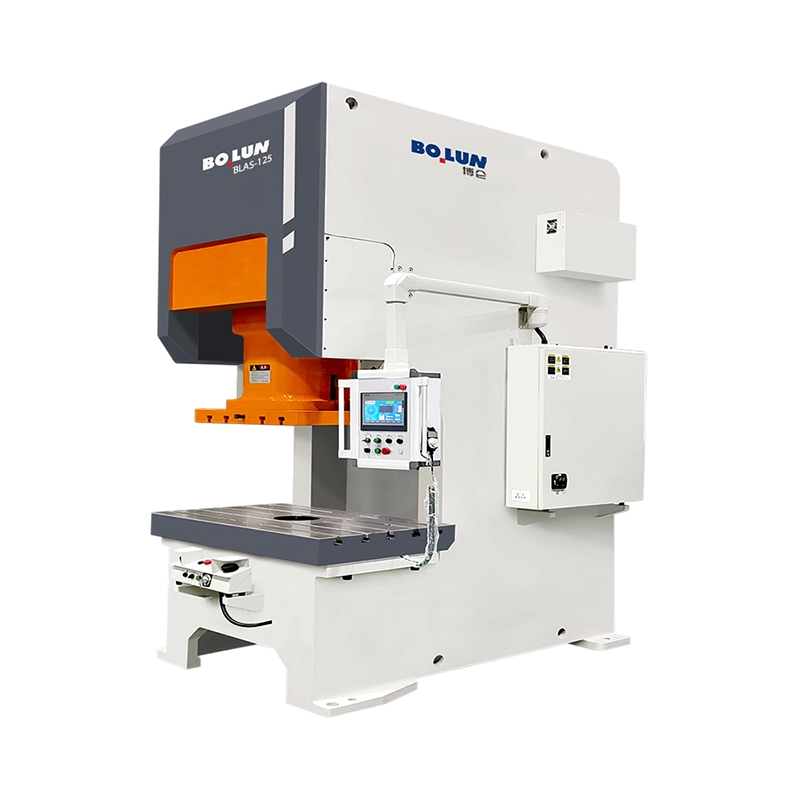
An nyitott típusú nagynyomású gép három oldalról nyitott C alakú keretet használ, amely lehetővé teszi a könnyű hozzáférést a matrica területéhez, és az egypontos és a kétpontos változatok is osztják ezt a keretfilozófiát, miközben különböznek a szán meghajtásában .
A nyitott torok lehetővé teszi, hogy a kezelők és az etetőberendezések elölről és oldalról elérjék a matricát. Ez értékes a szaküzletekben és a közepes méretű üzemekben, ahol gyakori a szerszámcsere. A kompromisszum az, hogy a keret terhelés alatt jobban meghajlik, mint egy zárt kivitelnél, így a hajtás elrendezése és az erőkifejtés módja különösen fontossá válik.
Mindkét kivitelben a forgattyús tengely vagy az excenter a lendkerék forgását a szán egy vagy több összekötő rúdon keresztül történő fel-le mozgásává alakítja. A csatlakozási pontok száma határozza meg, hogy az alakító erő hogyan éri el a szánt, és ez az egyetlen tényező határozza meg az egyes gépek teljesítményét, költségét és alkalmasságát.
A nyitott típusú egypontos nyomógép teljes alakító erejét egy csatlakozási ponton keresztül adja át, általában a szán középvonalának közelében, ezért a szerszámot pontosan ehhez a ponthoz kell igazítani az egyenetlen terhelés elkerülése érdekében .
Mivel csak egy hajtáscsatlakozás van, az egypontos kialakítás kevesebb mozgó alkatrészt tartalmaz, egyszerűbb a főtengely vagy excenter elrendezés, és alacsonyabb a gyártási költség. Kevesebb a karbantartási feladat, ami megfelel a kisebb üzemeknek és a korlátozott műszaki személyzettel rendelkező üzleteknek.
Az egypontos prések kis, központosított részeket kezelnek, mint például elektromos csatlakozók, kis konzolok, alátétek, kapcsok és egyszerű szúrási munkák. Ha az erő a szán középpontjához közel összpontosul, és a szerszám kompakt, a gép egyenletes eredményeket biztosít versenyképes áron.
Amikor a munkaerő távolodik az egyetlen csatlakozási ponttól, a szán hajlamos megdönteni, és ez a dőlés az erő és a hajtásközép közötti távolság növekedésével növekszik. . A középen kívül végzett munka ezért egyenetlen kopást okozhat a támasztékokon és a vezetősíneken, és különböző méretű vagy síkságú alkatrészeket eredményezhet. A tervezők csökkentik ezt a hatást azáltal, hogy a szerszámot középen tartják, nagyobb szögeket használnak, és korlátozzák az excentrikus nyomatékot, amelyet a présnek kell hordoznia.
A nyitott típusú kétpontos nyomógép meghajtja a csúszdát a szélessége mentén elhelyezett két csatlakozási pontról, így az erő megoszlik közöttük, és a tolószár terhelés alatt egyenletesebben marad .
Két csatlakozópont, amelyeket gyakran egy közös főtengely vagy két excentertengely hajt meg, osztja el a terhelést a csúszó szélességében. Ez az elrendezés csökkenti a dőlést, ha a szerszám széles, vagy ha az erő nincs tökéletesen központosítva. Javítja a csúszda és az ágy közötti párhuzamosságot is, ami támogatja a szorosabb alkatrésztűrést.
A duplapontos prések megfelelnek a szélesebb szerszámoknak, a hosszabb záróvonalaknak, a több állomással rendelkező progresszív sajtolószerszámoknak és az olyan formázási műveleteknek, amelyek az erőt szélesebb területen helyezik el. Az autóipari konzolok, készülékalkatrészek és több funkciós elektromos bélyegzés gyakran megbízhatóbban működnek egy kétpontos gépen.
A második meghajtócsatlakozás komponenseket, beállítási követelményeket és karbantartási pontokat ad hozzá. A kezdeti költség magasabb, és a beállításhoz mindkét csatlakozási pontra oda kell figyelni, így a csúszda kiegyensúlyozott marad. Az előny a nagyobb stabilitás és a szélesebb munkakörnyezet.
A comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Jellemző | Egypontos sajtó | Duplapontos nyomás |
|---|---|---|
| Meghajtó csatlakozások | Egy központi csatlakozás | Két csatlakozás a szélességben |
| Tipikus kapacitási sáv | Körülbelül 100 tonnáig | Körülbelül 100-300 tonna |
| Tolerancia a középponttól eltérő terhelésekkel szemben | Alacsony, excentrikus erővel dönthető | Jó, megosztja a terhelést a dián |
| Párhuzam terhelés alatt | Gondos szerszámközpontosítást igényel | Jobban karbantartható a szélesebb szerszámokon |
| Relatív beszerzési költség | Lejjebb | Magasabb |
| Karbantartási pontok | Kevesebb meghajtó alkatrész | További ellenőrizendő csapágyak és csatlakozások |
| Tipikus részek | Kis központosított nyersdarabok és sorkapcsok | Széles konzolok és progresszív matricák |
A location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Ha a vágóerő a csatlakozási pont fölé összpontosul, az egypontos prés szinte ideális gépként viselkedik, egyenletes kopással és stabil alkatrészméretekkel. A középvonalon gondosan elhelyezett kis matricák jelentik ezt a dizájnt.
Az excentrikus terhelés olyan pillanatot hoz létre, amely megpróbálja megdönteni a csúszdát. Például egy olyan matrica, amelynek vágóélei 50 milliméterre fekszenek a hajtás középpontjától egyetlen ponton történő préseléskor, észrevehető dőlést okozhat, amely sorjaként jelenik meg az alkatrész egyik oldalán. A duplapontos nyomás csökkenti ezt a nyomatékot azáltal, hogy megosztja az erőt két csatlakozás között, így ugyanaz a szerszám gyakran kisebb torzítással működik.
Tervezze meg a szerszám elrendezését úgy, hogy a forgácsolóerő kombinált súlypontja a lehető legközelebb legyen a hajtás középpontjához. Ha a súlypontot nem lehet középre mozdítani, akkor a kialakításnak el kell tolnia egy kétpontos gép felé, vagy olyan vezérlőelemeket kell hozzáadnia, mint például a nehezebb szögek és a kiegyensúlyozott szerszámelemek.
A kiválasztásnak inkább az alkatrészeken, a szerszámon és a tűréskövetelményeken kell alapulnia, nem csak az áron, mert a nem megfelelő meghajtókonfiguráció ismétlődő problémákat okoz, amelyek többe kerülnek, mint a kezdeti megtakarítás. .
Mérje meg a szerszám szélességét és a vágó- vagy alakító állomások terjedését. A keskeny, középpontos szerszámok kompatibilisek az egypontos gépekkel, míg a széles matricák és a többállomásos progresszív szerszámok általában kétpontos támogatást igényelnek.
Számítsa ki a lezáró vagy alakító erőt a kerület, az anyagvastagság és a nyírószilárdság alapján. A normál működéshez tartson körülbelül 20 százalékkal a névleges űrtartalom alatt. Ha a csúcserő közel van az egypontos kapacitáshoz, a kétpontos nyomás nagyobb teret ad a változtatásnak.
A szűk tűréssel rendelkező nagy térfogatú alkatrészek előnyben részesítik a kétpontos prés stabilitását, mivel a párhuzamosság hosszabb ideig megmarad az ellenőrzések között. A kis volumenű prototípus vagy a rövid távú munka gyakran gazdaságosan megoldható egy ponton.
Az űrtartalom csak a prés egy részét írja le, ezért a vásárlóknak értékelniük kell a löketet, a zárási magasságot, az ágyméretet és az energiakapacitást a meghajtó konfigurációjával együtt. .
A gyártók az alsó holtpont előtt meghatározott távolságra értékelik a mennyiséget. A maximális erőt igénylő alakítási munka egy másik löketponton meghaladhatja a biztonságos kapacitást, ezért a névleges pontnak meg kell felelnie a folyamatkövetelménynek.
A lökethossznak illeszkednie kell a leghosszabb részhez és az etetőberendezéshez, míg a zárási magasságnak tartalmaznia kell a szerszám beállított magasságát és az összes alkatrész halmozását. A nagyobb kerettel rendelkező duplapontos prések több csukási magassági lehetőséget kínálnak a progresszív szerszámozáshoz.
| Specifikáció | Miért számít | Kérdés a szállítóhoz |
|---|---|---|
| Névleges űrtartalom és minősítési pont | Beállítja a maximális biztonsági erőt | Milyen lökettávolságra érvényes a minősítés? |
| Megengedett excentrikus terhelés | Korlátozza a központon kívüli munkát | Mi a maximális pillanat ehhez a kerethez? |
| Dia párhuzamosság specifikációja | Szabályozza az alkatrész pontosságát | Milyen tolerancia garantált teljes terhelésnél? |
| Löketszám percenként | Termelési kapacitás | Érvényes ez az arány a névleges űrtartalomra? |
| Az ágy és a párna méretei | A szerszám mérete és a szerelési helyiség | Milyen méretű szerszámkészletek férnek el módosítás nélkül? |
A szerszám kialakítását és a hajtás konfigurációját együtt kell figyelembe venni, mert az egyik gépen jól teljesítő szerszám rossz alkatrészeket készíthet a másikon .
Helyezze el a szerszámot úgy, hogy a kombinált forgácsolóerő közel essen a hajtás középpontjához. A vezetőoszlopokat és a perselyeket a várható oldalterheléshez kell méretezni, és a szerszámpapucsnak elég szélesnek kell lennie ahhoz, hogy a lyukasztó és a matrica egy vonalban maradjon a szán alatt.
A progresszív szerszámok több állomásra terjesztik az erőt. Kétpontos présnél az állomásokat úgy helyezze el, hogy a terhelés egyenletesen oszlik el a két csatlakozási pont között. Az egyenetlen állomásterhelések továbbra is nyomatékhatásokat válthatnak ki, ezért az erőszámításokat minden állomáson ellenőrizni kell.
A nehezebb vezetőrendszerek és az edzett kopófelületek segítik az eltolódást mindkét kivitelben. A vezetőoszlopok, a perselyek és a hordfelületek rendszeres ellenőrzése biztosítja, hogy a szerszám egyenletesen mozogjon, és hosszú távon is megóvja az alkatrészek minőségét.
A beállítási pontosság meghatározza, hogy bármelyik konfiguráció eléri-e a tervezési teljesítményét, és az igazítási ellenőrzéseket minden szerszámcserébe be kell építeni. .
Tisztítsa meg a betétet és a szerszámpapucsot, helyezze el a matricát a középvonali jelei szerint, és rögzítse egyenletesen a megadott nyomatékkal. Állítsa be a zárási magasságot a szerszám specifikációi szerint, és erősítse meg a zárást egy hézagmérővel, mielőtt gyártási sebességgel futtatná.
Ellenőrizze a csúszda és az ágy közötti párhuzamosságot az ágyon több ponton lévő mérőórák segítségével. A kétpontos préseknek konzisztens értékeket kell mutatniuk a teljes szélességben, míg az egypontos prések nagyobb eltéréseket mutathatnak, ha a szerszám nincs középen. Rögzítse a mért értékeket, hogy azonosítsa az időbeli eltolódást.
Kétpontos présnél mindkét csatlakozási pontnak következetesen be kell illeszkednie. Ellenőrizze a hajtórúd hosszát, a persely állapotát és a hajtás időzítését, hogy a szán ne csavarodjon el a löket során. Az inkonzisztens időzítés egyenetlen alkatrészjellemzőkként és abnormális zajként jelenik meg.
A karbantartási igények a meghajtó csatlakozások számával nőnek, így a kétpontos préselések tervezettebb ellenőrzést igényelnek, mint az egypontos gépek .
Összpontosítson a központi csatlakozási csapágyra, a tengelytávolságra, a tengelykapcsoló és a fék állapotára, valamint a fő főtengely kenésére. Mivel a terhelés koncentrált, gyakran ellenőrizni kell a hornyok kopását és a vezetőkopást, amikor a középső szerszámokról lefut.
Vizsgálja meg mindkét csatlakozó csapágyat, mindkét hajtórúd-szerelvényt és mindkét csapágykészletet. Ellenőrizze, hogy a kenés minden ponton elér-e, és hogy a két oldal hasonló mértékben kopik-e. Az oldalak közötti egyenetlen kopás korai figyelmeztető jele annak, hogy a beállításra vagy a stancolásra kell figyelni.
A nyitott keretes prések továbbra is komoly összenyomódási és beékelődési veszélyeket okoznak, és a biztonsági rendszernek meg kell felelnie a hajtás konfigurációjának és az adagolási módnak .
Használjon rögzített védőburkolatokat, reteszelt védőburkolatokat, fényfüggönyöket vagy jelenlétérzékelő eszközöket, amelyek megakadályozzák a kéz bejutását az ütés során. A nyitott torkot óvatosan kell kezelni, mert több irányból is hozzáférést biztosít a veszélyekhez.
A két kézi vezérlő mindkét kezét távol tartja a kocka ütés közben. Rendszeresen mérje meg a féktávolságot és a fékezési időt, mivel a fékkopás megváltoztatja ezeket az értékeket. A túlcsorduló prés károsíthatja a szerszámokat és veszélyeztetheti a kezelőket.
A kezelőknek és a karbantartó személyzetnek minden belső munka előtt képzésre van szükségük a szerszámkezelésről, a beállítási eljárásokról és a zárolási címkékről. Kövesse az országában érvényes gépvédelmi követelményeket, például az Egyesült Államokban érvényes OSHA-szabályokat vagy a vonatkozó európai irányelveket.
A valós alkalmazások azt mutatják meg, hogy a két konfigurációt hogyan használják a napi gyártás során, és az alábbi példák inkább a bevett gyakorlatot tükrözik, mintsem konkrét gépmodelleket .
Egy kis, egypontos prés, amely egy középen elhelyezett vakolószerszámot működtet, nagy löketszámú kapcsokat hozhat létre. Mivel az alkatrészek kicsik és az erő jól központosított, az egypontos kialakítás megbízható teljesítményt biztosít alacsonyabb berendezésköltség mellett.
A szélesebb, többszörös átszúrási és formázási jellemzőkkel rendelkező konzolok gyakran duplapontos préseken futnak. A megosztott terhelés és a jobb párhuzamosság segít megőrizni a furat helyzetét és síkságát hosszú gyártási folyamatok során.
Azok a készülékalkatrészek, amelyek széles szerszámfelületen egyesítik a kivágást és a hajlítást, gyakran részesülnek a kétpontos gépek előnyeiből. A következetes erőeloszlás csökkenti a rugózás változását és javítja a szerelvény illeszkedését.
A vételár csak egy része a döntésnek, és a teljes tulajdonlási költség magában foglalja a selejt arányát, a szerszám élettartamát, a karbantartási munkát és az állásidőt .
A központosított kis alkatrészek esetében az egypontos prés a legalacsonyabb összköltséget biztosíthatja, mert egyszerűbb meghajtása és alacsonyabb tőkeára rövid távú és alacsony bonyolultságú munkákhoz illeszkedik. A megtakarítások gyorsan eltűnnek, ha a középen kívüli szerszámok gyakori selejtet vagy korai szerszámkopást okoznak.
A kétpontos prés gyakran megtérül kevesebb hulladékkal, hosszabb szerszámélettartammal és kevesebb pontossággal kapcsolatos panasz miatt a széles vagy nagy térfogatú alkatrészeknél. Magasabb felvásárlási ára hosszú gyártási sorozatok és szigorú tűréskövetelmények esetén indokolt.
A legtöbb hajtással kapcsolatos probléma egyenetlen részek, rendellenes kopás vagy zaj formájában jelentkezik, és a strukturált ellenőrzés gyorsabban megtalálja az okot, mint a próba és hiba .
Az egyoldalas sorja gyakran jelzi a dőlést, amelyet egypontos prés esetén a középponttól eltérő terhelés, vagy kétpontos prés esetén az egyenetlen párhuzamosság okoz. Először ellenőrizze a szerszám központosítását, majd ellenőrizze a párhuzamosságot és a keresztmetszet-hézagokat.
Az egyik horony nagyobb kopása excentrikus terhelést vagy eltolódást jelez. Állítsa be a szerszám helyzetét, állítsa vissza a hézagokat, és ellenőrizze a vezetőfelületeket. Ha kicseréli az elhasználódott hornyokat, mielőtt azok károsítanák a csúszdát, elkerülhető a költséges javítás.
A kopogás oka lehet a kopott csatlakozóhüvelyek, a laza rögzítőelemek vagy a csatlakozási pontok közötti időbeli eltérések. Állítsa le a prést, ellenőrizze az egyes csatlakozásokat, és ellenőrizze a perselyek hézagát a gyártás folytatása előtt.
Kérdés: Mi az a nyitott típusú egypontos nyomógép?
Ez egy nyitott C keretes prés, amely a csúszdát egy csatlakozási pontról hajtja meg a központ közelében, egyszerű felépítést és alacsony költséget kínál a központosított, könnyű munkavégzéshez. .
Kérdés: Mi az a nyitott típusú, kétpontos présgép?
Ez egy nyitott keretes prés, amely két csatlakozási pontból hajtja meg a csúszdát a szélességében, megosztva a terhelést és javítva a párhuzamosságot a szélesebb szerszámokon.
Kérdés: Miért okoz problémát a középponttól eltérő terhelés az egypontos nyomásoknál?
A középponton kívüli erő olyan nyomatékot hoz létre, amely megdönti a szánt, ami egyenetlen kopást, sorja az alkatrészek egyik oldalán és méretváltozást okoz. .
Kérdés: Mekkora kapacitást fednek le általában az egypontos prések?
Az egypontos prések általában körülbelül 100 tonnáig használatosak, a keret méretétől és kialakításától függően, a gyártó által meghatározott pontos besorolással.
Kérdés: Mikor kell a duplapontos nyomást választani?
Válasszon egy kétpontos prést a széles szerszámokhoz, a progresszív szerszámozáshoz, a középen kívüli erőkhöz és a hosszú futásban előállított szűk tűrésű alkatrészekhez .
Kérdés: Hogyan befolyásolja a nyitott keret a pontosságot?
A nyitott keret jobban meghajlik terhelés alatt, mint a zárt, így a hajtás konfigurációja, a szerszám központosítása és a párhuzamosság ellenőrzése különösen fontossá válik a pontosság szempontjából.
Kérdés: Hogyan számíthatom ki az üresítési művelethez szükséges erőt?
Szorozza meg a vágás kerületét az anyagvastagsággal és a nyírószilárdsággal, majd adja hozzá az alakítási követelményeket és a biztonsági ráhagyást, amely körülbelül 20 százalékkal a névleges kapacitás alatt van .
Kérdés: Miben különbözik a karbantartás a kétpontos préseken?
A duplapontos préselésnél ellenőrizni kell mindkét csatlakozó csapágyat, mindkét hajtórudat és mindkét horonykészletet, valamint meg kell erősíteni, hogy a két oldal hasonló mértékben kopik.
Kérdés: Mi okozza az egyik oldali sorját a bélyegzett részen?
Az egyoldalas sorja általában a középponttól eltérő terhelés vagy egyenetlen párhuzamosság miatti dőlésre mutat, és a javítás a szerszám központosításának és a hornyok közötti távolságok ellenőrzésével kezdődik.
Kérdés: Olcsóbb egy egypontos nyomógépet birtokolni?
A gondos szerszámelrendezésű, központosított kis alkatrészek esetében az egypontos prés gyakran alacsonyabb összköltséggel jár, de a középen kívül végzett munka eltörölheti ezt az előnyt a selejt és a szerszámkopás miatt. .


Egy tajcsou-i rögzítőelem-gyár kérést kapott egy első osztályú autóipari b...
A fémalakítás, a lemezgyártás, a kivágás és a lyukasztás területén a présgép ...
Egy közepes méretű rögzítőelem-gyártó a közelmúltban egy ismerős problémáv...
Az a vásárló, aki egy 45 tonnás nyitott présgépet hasonlít össze egy konzo...
A rövid válasz: melyik kerettípus illik a munkájához An ...
Mi az a Power Press? A az erőgép – más néven sajtolóprés vagy ...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

