
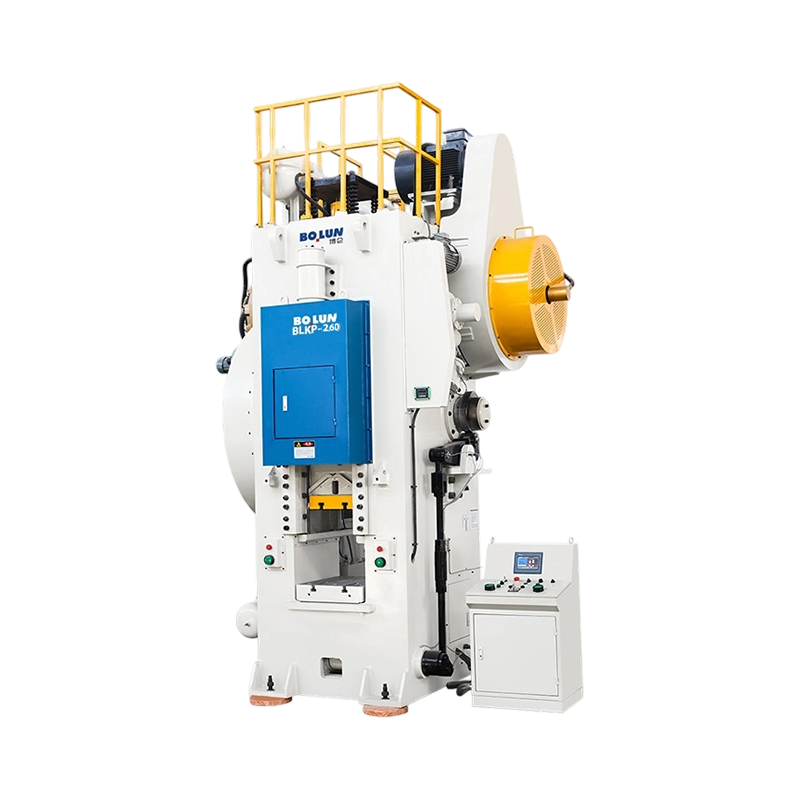


A BLKP-260 Agile Precision Cold Forging Toggle Type Power Press névleges kapacitása 2600 kN, és nagy sebess...
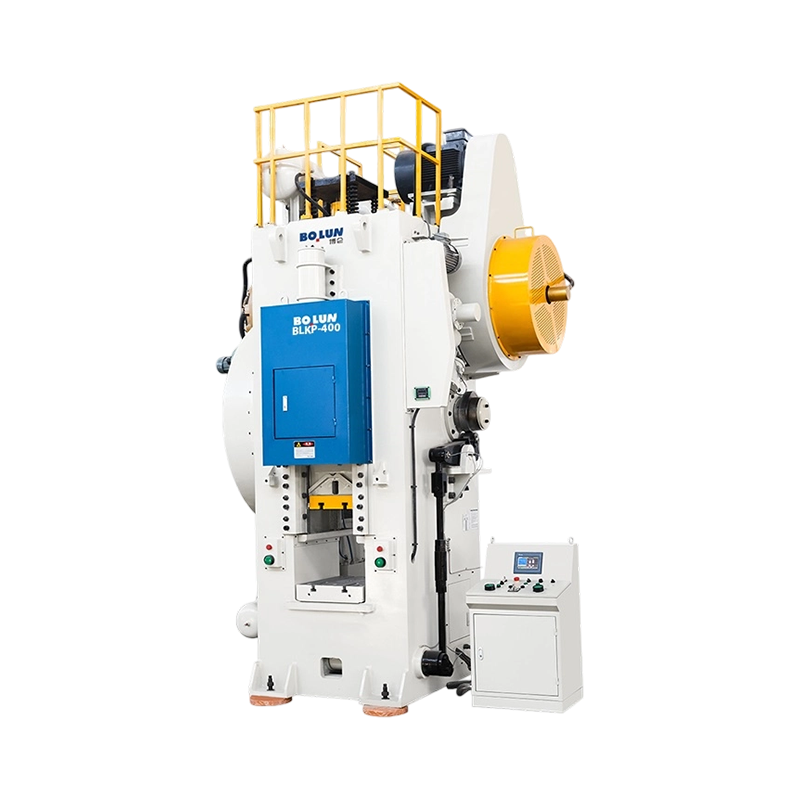
A BLKP-400 sokoldalú, kiegyensúlyozott löketű hidegkovácsoló típusú Power Press névleges teljesítménye 4000...
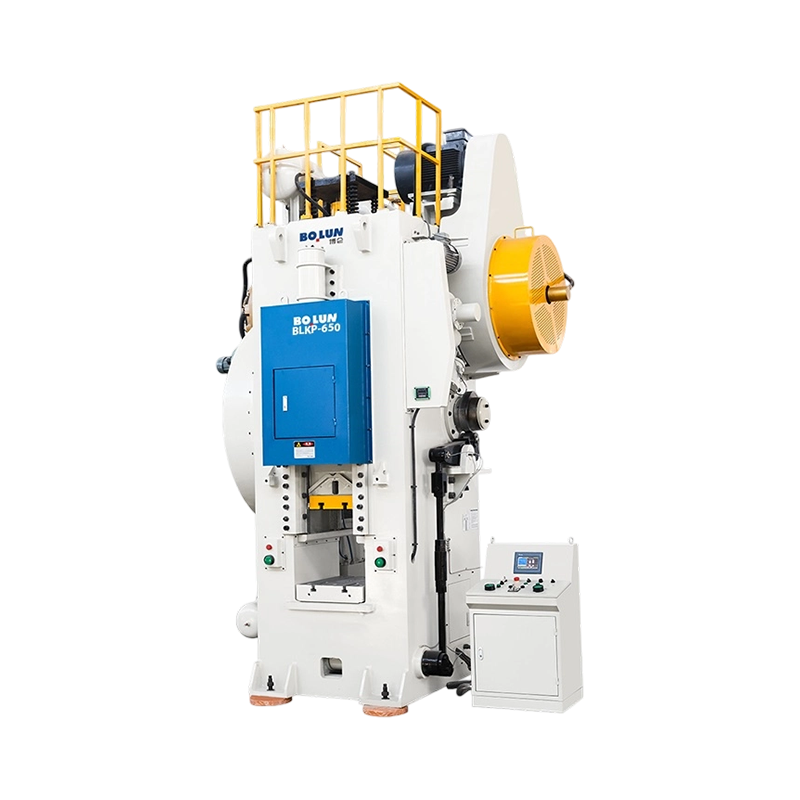
A BLKP-650 robusztus, nagy deformációjú hidegkovácsolási billenőkapcsoló típusú Power Press 6500 kN névlege...
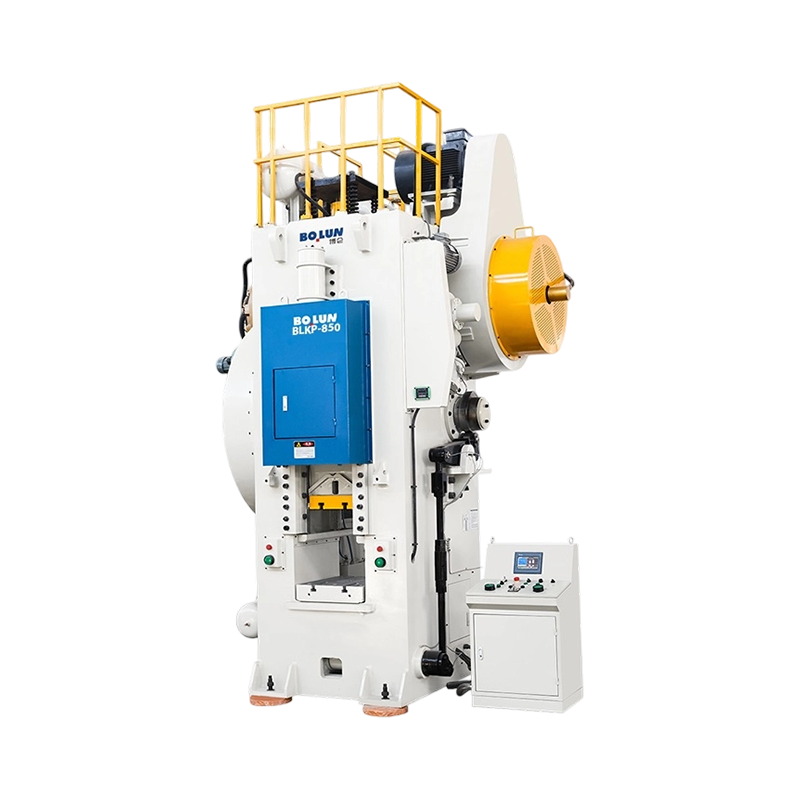
A BLKP-850 ipari szilárdságú, nagy teherbírású hidegkovácsolási billenőkapcsoló típusú Power Press névleges...
A Bolun Cold Forging Toggle Type Power Press egy elsőrangú mérnöki megoldás, amelyet a legigényesebb hidegextrudálási és hálószerű formázási alkalmazásokhoz terveztek. A szabványos hajtókar helyett speciális billenő (csuklócsuklós) mechanizmussal ez a présgép biztosítja azt a rendkívüli űrtartalmat és specifikus kinematikát, amely a fém hideg állapotban történő áramlásához szükséges, páratlan pontossággal és felületi minőséggel.
Optimalizált kinematika hidegkovácsoláshoz
A toggle típusú kialakítás meghatározó előnye az egyedülálló csúszási sebességprofil. Ahogy a csúszda megközelíti az alsó holtpontot (BDC), a váltókapcsolók mechanikai előnye exponenciálisan növekszik, miközben a csúszási sebesség jelentősen lelassul. Ez a "tartózkodási" hatás hosszabb ideig tartó csúcsnyomást biztosít, lehetővé téve az anyag jobb áramlását a bonyolult szerszámüregekbe, és jelentősen csökkenti az anyag visszaugrását. Ez elengedhetetlen a nagy pontosságú autóipari tengelyek, fogaskerekek nyersdarabjai és nagy teherbírású rögzítőelemek előállításához.
Megnövelt szerszámélettartam és ütéscsökkentés
A hidegkovácsolás óriási ellenállással jár. A Bolun Toggle Press minimalizálja a kezdeti ütközési sebességet, amikor a lyukasztó érintkezik a munkadarabbal. Ez a „puha tapintású” jellemző jelentősen csökkenti a magas költségű keményfém matricákra átvitt lökésterhelést, és akár 2-3-szorosára is meghosszabbítja a szerszámok élettartamát a hagyományos mechanikus présekhez képest. Az eredmény alacsonyabb működési költségek és rövidebb állásidő a szerszámkarbantartás során.
Ultra-merev konstrukció extrém űrtartalomhoz
A hidegkovácsolás hatalmas reakcióerejének kezelésére a présgép ultra-megerősített, feszültségmentesített acélvázat tartalmaz. A Bolun magas követelményeihez híven a sebességváltó rendszer kovácsolt 42CrMo ötvözött acél főtengellyel és prémium CuSn12 ónbronz perselyekkel készül. Ez a merev alap minimális keretmegnyúlást és tökéletes igazítást biztosít, biztosítva, hogy a legyártott alkatrészek maximális terhelés mellett is megfeleljenek a legszigorúbb mérettűréseknek.
Intelligens vezérlés és biztonság
A PLC-alapú intelligens vezérlőrendszerrel és a nagy felbontású HMI-vel integrálva a prés minden löket pontos nyomon követését teszi lehetővé. A standard biztonsági funkciók közé tartozik a nagy nyomatékú pneumatikus súrlódó tengelykapcsoló, a hidraulikus túlterhelés elleni védelem és a kettős mágnesszelep. Legyen szó nagy mennyiségű gyártásról vagy összetett precíziós alakításról, a Bolun Cold Forging Toggle Press a nagy teherbírású ipari kiválóság sarokköve.
Mint Kína Hidegsajtoló prés gyártók és Hidegsajtoló billenőkaros erőprés beszállítók, Zhejiang Bolun High-Precision Machinery Co., Ltd. Zhejiangban található, Kína precíziós gyártásának szívében. A vállalat két évtizede mélyen gyökerezik a gépgyártó iparban, és mély iparági tapasztalatára, valamint műszaki áttöréseire támaszkodva modern, vezető vállalattá fejlődött a nagy pontosságú formázóberendezések területén. Egyesítjük a kutatás-fejlesztést, a tervezést, a gyártást, az értékesítést és a szolgáltatást. A korai kihívásokkal teli időszaktól a kovácsoló- és öntőgépészet terén elért jelenlegi vezető szerepünkig a Bolun Machinery szakmai, érett és hatékony termelésirányítási rendszert alakított ki. Elkötelezettek vagyunk, hogy globális ügyfeleinknek kiváló ipari szerszámgép-megoldásokat nyújtsunk.

0+
év
Iparági tapasztalat

0+
Leggyártott darabszám (előző év)

0+
Alkalmazottak száma

0+
$
Milliós éves termelési érték

Egypontos tervezés Egy meghajtó csatlakozás a csúszda közepén Duplapontos kialakítás A csúszdán két meghajtó csatlakozás található A rövid válasz: Egypontos kontra dupla pont nyitott prések esetén A nyitott t...
A rövid válasz: melyik kerettípus illik a munkájához An nyitott típusú nagynyomású gép C-alakú vagy réskeretet használ, amely a munkaterület három oldalát hozzáférhetővé teszi, megkönnyítve a szerszámok betöltését és az alkatrészek adagolását, míg a zárt típusú présgépek egyenes oldal- va...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a keret, a hajtás, a nyomószár csatlakozási pontjai és a tervezett eljárás határoz meg. Ez az oka annak, hogy két azonos űrtartalmú gép nagyon eltérően viselkedhet ugyanazon a szerszámon: az egyik laposan tarthat egy széles panelt, a másik a to...
A nagy kapacitású ipari gyártásban a hideg kovácsolás billenő típusú erőprés Általában szobahőmérséklet közelében nyers fém alkatrészek deformálására használják. A hagyományos főtengely-rendszerektől eltérően a billenő mechanizmus egy sor elforgatható tengelykapcsolóra támaszkodik, amelyek rendkívüli mechanikai előnyt generálnak, amikor a szán eléri útja legalacsonyabb pontját. Míg ez az erőtöbbszörözés rendkívül hatékony a bonyolult szerszámüregek kitöltésére, a préskeretet intenzív, gyors terhelési kiugrásoknak teszi ki. A hirtelen nyomásnövekedés a löket alján erőteljes szerkezeti lökéshullámot generál, amely a fő oszlopokon és az ágyon keresztül kifelé halad. Folyamatos ciklusok milliói során ezek az ismétlődő lökéshullámok ciklikus húzó- és nyomófeszültségeket indukálnak az acéllemezeken belül, ami nagy kockázatot jelent a fáradásos repedések kialakulásához a fő illesztések és a csatlakozási varratok közelében.
Mivel a hidegkovácsolás sokkal nagyobb erőt igényel, mint a meleg- vagy melegalakítás, a keretnek ellenállni kell ezeknek a hirtelen terheléseknek anélkül, hogy maradandó deformációt tapasztalna. Ha a szerkezeti elrendezés nem tudja elnyelni ezt az energiát, akkor az acél molekuláris szintjén fokozatosan mikrorepedések keletkeznek. Amint létrejöttek, ezek a repedések folyamatos rezgés hatására továbbterjednek, és végül katasztrofális szerkezeti tönkremenetelhez vezetnek. Annak megértése, hogy ezek a dinamikus erők hogyan oszlanak el a préskereten keresztül, az első lépés egy olyan stabil ház kialakításában, amely több évtizedes folyamatos, nagy űrtartalmú üzemet képes túlélni.
A kifáradási repedések kialakulásának megelőzése érdekében a tervezők nagy hangsúlyt fektetnek a hegesztett keret fizikai tömegeloszlására. A modern végeselem-modellezés lehetővé teszi a mérnökök számára, hogy megtalálják a feszültségkoncentrációs pontokat, ahol az erők természetesen egyesülnek a bélyegzési ciklus során. Ezen számítások alapján a függőleges pillérek és a korona keresztmetszeti vastagsága a nagy feszültségű területeken megnő, míg a nem kritikus területek vékonyabbak a felesleges súly elkerülése érdekében. Belső erősítő bordák vannak hegesztve a doboz típusú oszlopok belsejében, hogy a függőleges erőket nagyobb felületen osszák el, megakadályozva a lemezek lokális kihajlását, és csökkentve a prés teljes elhajlási sebességét csúcsterhelési körülmények között.
A kifáradás megelőzésében a falvastagság mellett a belső sarkok és az átmenetek geometriája is alapvető szerepet játszik. Az éles, kilencven fokos sarkok fizikai stressz-sokszorozóként működnek, egyetlen vonalba koncentrálva a dinamikus ütőerőket. Ennek a veszélynek a kiküszöbölése érdekében minden belső kivágást és lemezcsatlakozást nagyvonalú, előre kiszámított rádiuszokkal terveznek. A Bolun Machinery speciális szerkezeti tervezési irányelveket alkalmaz, amelyek megkövetelik a nagy ívelt szeleteket minden szerkezeti szegélyen és bordafelületen. Ez az ívelt geometria lehetővé teszi a mechanikai erők zökkenőmentes átmenetét a vízszintes koronáról a függőleges oszlopokra, megakadályozva a feszültségkoncentrációt, amely az anyag korai meghibásodásához vezet.
Míg a szerkezeti tömeg biztosítja a szükséges hajlítási ellenállást, az ütés maradék rezgésének kezelése átfogó csillapítási tervezést igényel. Amikor a lyukasztó nekiütközik a hideg fém munkadarabnak, a csúszdán és a kereten keresztül nagyfrekvenciás visszirányú lökés érkezik vissza. Annak érdekében, hogy ez a rezgés ne okozzon szerkezeti kifáradást, speciális csillapító eszközöket építenek be a kritikus csatlakozási felületekre. Elasztomer szigetelők és nagy teherbírású hidraulikus lengéscsillapító hengerek vannak elhelyezve a préságy alatt és az elsődleges csuklócsapoknál. Ezek az eszközök elnyelik az ütközés kinetikus energiáját, és alacsony minőségű hőenergiává alakítják át, amely azután biztonságosan eloszlik a környező környezetben.
A szerkezeti rezgések egy másodperc töredéken belüli csillapításával a prés korlátozza az acéllemezeken áthaladó ciklikus feszültséghullámok időtartamát. Ez a gyors stabilizálás különösen fontos a nagyfrekvenciás futások során, mivel megakadályozza, hogy a későbbi ütközési erők feloldatlan rezgésekkel keveredjenek. Ennek a dinamikus feszültség-felhalmozódásnak a csökkentése nemcsak megvédi a főkeretet a fáradásos repedéstől, hanem minimálisra csökkenti a csúszóvezetősínek kopását is, fenntartva a nagy pontosságú hidegkovácsolási műveletekhez szükséges szűk tűréseket.
A megfelelő keretgeometria és csillapítási konfiguráció kiválasztása nagymértékben függ a prés névleges űrtartalmától és a tervezett működési sebességtől. Az alábbi táblázat összehasonlítja a különböző szerkezeti elrendezések lehajlási és feszültségi jellemzőit folyamatos hidegkovácsolás hatására.
| Keretépítési módszer | Csillapítási konfiguráció típusa | Csúcs stresszkoncentráció (MPa) | Dinamikus eltérítési arány (mm/m) | Rezgéseloszlási idő (s) |
|---|---|---|---|---|
| Szabványos hegesztett keret | Passzív alapozó párnák | 210 és 240 között | 0,080-0,110 | 1,8-tól 2,4-ig |
| Megerősített dobozkeret | Belső elasztomer lengéscsillapítók | 130-160 között | 0,045 és 0,060 között | 0,8-1,2 |
| Előfeszített kötözőrúd-keret | Aktív hidraulikus lengéscsillapítók | 75-től 95-ig | 0,020 és 0,035 között | 0,2-0,4 |
A táblázatos adatok azt mutatják, hogy az aktív hidraulikus csillapítás integrálása egy előfeszített kötőrúdkerettel minimalizálja a csúcsfeszültséget és a dinamikus elhajlást. Ezeknek az értékeknek a biztonságos határokon belüli tartása elengedhetetlen a nagy űrtartalmú hidegkovácsoláshoz, mivel ez megakadályozza, hogy a fizikai szerkezet túlnyúljon a rugalmas határain, ami az ipari szerszámgépeknél az illesztési eltolódás és a mikrorepedések elsődleges oka.
Nagy űrtartalmú alkalmazásoknál gyakran nem elegendő a hegesztett kötésekre hagyatkozni, hogy ellenálljon a függőleges nyúlásnak. A magas biztonsági ráhagyás érdekében sok fejlett présgép osztott vázszerkezetet használ, amelyet masszív előfeszített kötőrudak tartják össze. Ezek a nagy szilárdságú acélrudak függőlegesen futnak át az oszlopok üreges magján, fizikailag összekötve a koronát, a támasztékokat és az ágyat egyetlen összenyomott egységgé. Az összeszerelési folyamat során a húzórudakat elektromos elemek vagy hidraulikus feszítők segítségével felmelegítik, hogy meghosszabbítsák a hosszukat, és a nehéz rögzítőanyákat ráhúzzák a keretlemezekre.
Ahogy az acélrudak lehűlnek, visszazsugorodnak eredeti méretükre, és a teljes függőleges keretet állandó, nagymértékben kiszámított nyomó-előterhelés alá helyezik. Mivel ezt a nyomóerőt úgy tervezték, hogy meghaladja a kovácsolás során keletkező maximális felfelé irányuló húzóerőt, a hegesztett kötések és oszlopok soha nem tapasztalnak tényleges feszültséget. Ehelyett a keret összenyomás alatt marad a teljes alakítási ciklus alatt, ami sikeresen megakadályozza a húzórepedések kialakulását, és biztosítja, hogy a fizikai szerkezet rendkívül merev, egységes blokkként viselkedjen több millió nagy ütésű cikluson keresztül.
A préskeret hosszú távú tartóssága nemcsak a geometriájától függ, hanem az acéllemezek hegesztés utáni metallurgiai állapotától is. A hegesztési ívek által generált magas hőmérséklet helyi hőtágulást és összehúzódást hoz létre, ami súlyos maradékfeszültségeket hagy maga után a kötésekben. Ha a keretet anélkül helyezik üzembe, hogy ezeket a belső erőket kezelnék, a maradó feszültségek egyesülnek az üzemi kovácsolási terhelésekkel, ami a hegesztett varratok gyors tönkremenetelét okozza ciklikus terhelés hatására. A Zhejiang Bolun High-Precision Machinery Co., Ltd. úgy oldja meg ezt a problémát, hogy szigorú hőfeszültség-csökkentő eljárásokat alkalmaz minden gyártott szerkezeten.
A hegesztés befejezése után a teljes keretegységet egy nagy, számítógép által vezérelt izzítókemencébe helyezik. A szerkezetet lassan felmelegítik egy meghatározott áztatási hőmérsékletre, több órán keresztül tartják, hogy a szénacél szemcsés szerkezet ellazuljon, majd fokozatosan, egyenletes sebességgel lehűtik. Ez az eljárás kiküszöböli a beszorult lokális feszültségeket, és biztosítja, hogy az anyagtulajdonságok egyenletesek maradjanak az egész keretben, megelőzve a megmunkálás utáni torzulást, és megóvva a gépet a korai szerkezeti repedéstől az igényes hidegkovácsolási alkalmazások során.
K: Hogyan csökkenti a kapcsolószerkezet kialakítása ebben a présben a hidegkovácsolás során a keretre átvitt dinamikus ütőerőt?
V: A Zhejiang Bolun High-Precision Machinery Co., Ltd. ezeket a préseket speciális többlengőkaros kapcsolórendszerekkel tervezi, amelyek lelassítják a csúszási sebességet a Bottom Dead Center (BDC) közelében. Ez az állandó hatás lehetővé teszi a nyers fém zökkenőmentes beáramlását a szerszám üregébe, csökkentve a hirtelen áttörő sokkot és csökkentve a keretoszlopokra továbbított dinamikus rezgést.
K: Milyen intézkedéseket tesznek a hidegkovácsolású billenő típusú erőprés hegesztett kötéseiben a fáradásos repedések megakadályozására?
V: A préskeret vastag, nagy szakítószilárdságú acéllemez hegesztésekből készül, belső erősítő bordákkal és nagyvonalú ívelt feszültségmentesítő lécekkel minden csatlakozási átmenetnél. A hegesztés után a teljes keret átfogó termikus izzítási folyamaton megy keresztül, hogy felszabadítsa a megrekedt maradék feszültségeket, biztosítva a magas szerkezeti stabilitást folyamatos, nagy ütési terhelések mellett.
K: Hogyan támogatja a pneumatikus kiegyensúlyozó rendszer a billenőprés nagy nyomatékú összeköttetéseit gyors ciklusok során?
V: A gép nagy teherbírású pneumatikus ellensúlyhengereket tartalmaz, amelyek felfelé húzzák a szánszerkezetet. Ez a folyamatos feszültség ellensúlyozza a felső szerszámok és a rudazatok nehéz súlyát, eltávolítja a mechanikai hézagokat a csatlakozócsap-perselyekből, hogy stabil, játékmentes lefelé irányuló löketet biztosítson.
K: A hidraulikus túlterhelési rendszer képes elég gyorsan reagálni ahhoz, hogy megvédje a kapcsolókarokat a súlyos hidegalakítási ellenállástól?
V: Igen, egy gyors működésű hidraulikus túlterhelés elleni védelmi rendszer van beépítve közvetlenül a hajtás csatlakozási pontjai alá. Ha a kovácsolási ellenállás meghaladja a biztonságos határokat, a hidraulikus nyomáskamrák ezredmásodpercek alatt azonnal felszabadulnak, lehetővé téve, hogy a szán enyhén összeessen, hogy elkerülje a drága csuklós kötések és matricák maradandó károsodását.
K: Hogyan biztosítja a Bolun Machinery a konzisztens kenést a billenő mechanizmus számos forgócsuklója között?
V: Hideg kovácsolású billenő típusú présgépünk központi, automatikus nagynyomású olajkenő rendszerrel rendelkezik. Ez a rendszer mért, folyamatos hűtött kenőanyag-áramot szállít minden forgócsaphoz és karmantyús csapágyhoz, elvezeti a hőt és fenntartja a stabil folyadékfilmet, hogy megakadályozza a kopásos mechanikai kopást a hosszabb futás során.
Kapcsolat

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Készen áll a kezdésre?
Lépjen kapcsolatba

most!

ZHEJIANG BOLUN

