
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a keret, a hajtás, a nyomószár csatlakozási pontjai és a tervezett eljárás határoz meg. Ez az oka annak, hogy két azonos űrtartalmú gép nagyon eltérően viselkedhet ugyanazon a szerszámon: az egyik laposan tarthat egy széles panelt, a másik a torok mélyére nyúlhat, a harmadik pedig lassú, szabályozott húzást tud leadni rázkódás nélkül. A vásárló számára nem egyszerűen az a hasznos kérdés, hogy „mik a különböző típusú prések?” de „melyik préstípus illik az alkatrészhez, a szerszámhoz és a gyártási ritmushoz?”
A rövid válasz: válasszon mechanikus forgattyús vagy excenteres fogaskerekes préseket a stabil, nagy térfogatú sajtoláshoz, szervo préseket, amikor a nyomószár mozgásának programozhatónak kell lennie, billenőpréseket hidegkovácsoláshoz és nagy erővel történő méretezéshez, valamint nyitott vagy zárt keretes konstrukciót az alkatrészméretnek, az ágyszélességnek és a középen kívüli terhelésnek megfelelően. A hidraulikus és pneumatikus prések más réseket töltenek ki. Az alábbi szakaszok bemutatják, hogy mi változik a típusok között, és hol rejlik a specifikációs kockázat.
A legtöbb ipari sajtókiválasztás az erőgenerálás elvével kezdődik. Az alábbi táblázat a munka összehasonlítását adja meg; A cikk további része a szerszám kialakítását, a lábnyomot és az üzemeltetési költségeket befolyásoló részleteket ismerteti.
| Nyomja meg a típust | Az erő elve | Tipikus illeszkedés | Fő kompromisszum |
|---|---|---|---|
| Mechanikus hajtókaros prés | A lendkerék és a tengelykapcsoló rögzített löketmozgással hajtja a főtengelyt | Blancing, piercing, sekély alakítás, általános bélyegzés | Gyors és egyszerű, de a löketprofil rögzített |
| Excentrikus fogaskerék prés | A fogaskerekes hajtás és az excentertengely nagy nyomatékot biztosít hosszabb löket során | Nehéz bélyegzés, mély részek, széles ágyak, nagy űrtartalmú munka | Nagyobb erő és merevség, nagyobb tömeggel és költséggel |
| Váltónyomás | A csuklórudazat megsokszorozza az erőt a löket alsó részénél | Hideg kovácsolás, pénzverés, méretezés, nagynyomású rövidlöketű munka | Magas mechanikai előny, de nem ideális hosszú húzáshoz |
| Szervóprés | A szervomotor szabályozza a nyomószár helyzetét, sebességét és tartózkodását | Mélyhúzás, többlépéses alakítás, nagy szilárdságú anyagok | Rugalmas mozgás, bonyolultabb vezérléssel |
| Hidraulikus prés | A hidraulikus henger szabályozható nyomással és lökettel biztosít erőt | Hosszú húzások, kis sebességű alakítási, préselési műveletek | Erőteljesítés hosszú lökettel, lassabb ciklusokkal és folyadékkarbantartással |
| Pneumatikus prés | A léghenger kis erejű működtetést biztosít | Könnyű összeszerelés, jelölés, kisebb vágási munkák | Alacsony költség, de korlátozott tonnatartalom és konzisztencia |
A táblázat szándékosan széles. A gyakorlatban a mechanikus prés lehet nyitott vagy zárt, egy- vagy kétpontos, valamint forgattyús vagy excenteres hajtású. Ezek a kombinációk ugyanolyan fontosak, mint a meghajtócsalád. A 160 tonnás nyitott prés és a 160 tonnás zárt prés nem cserélhető fel, ha a szerszám széles vagy a terhelés nem a középpontban van.
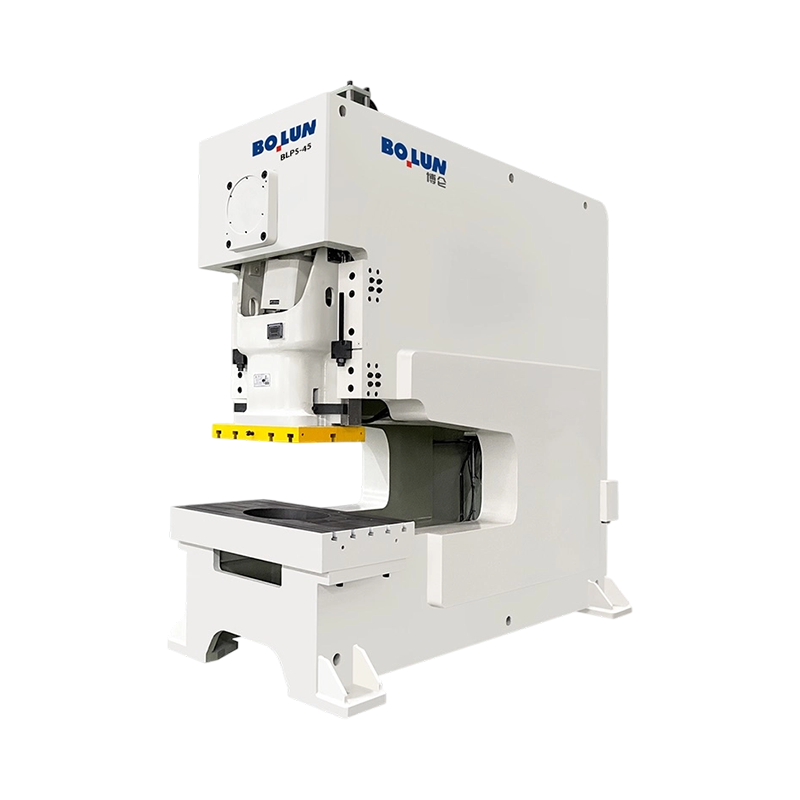
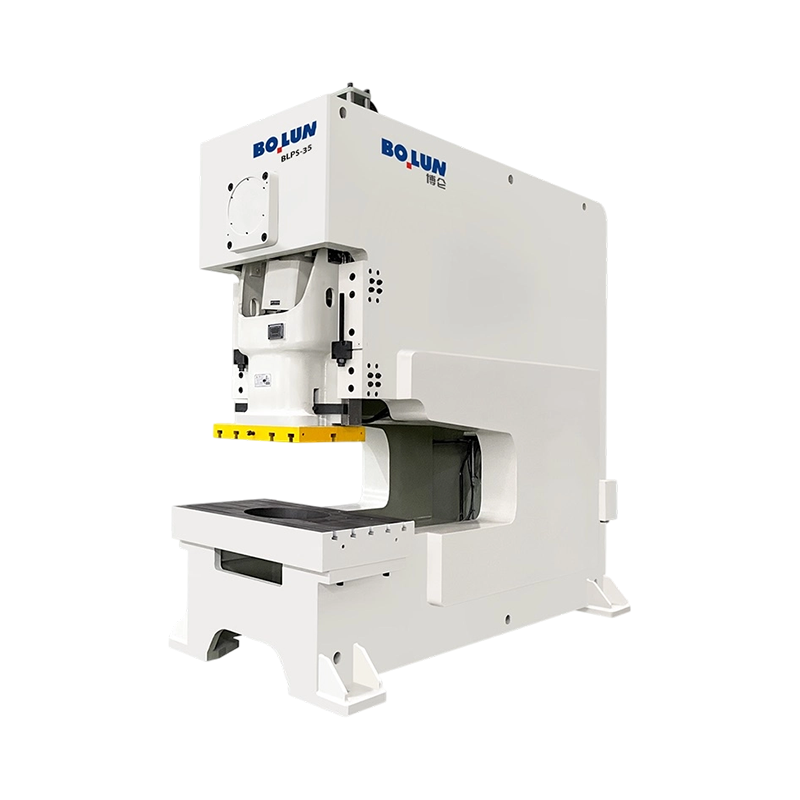
A keret dönti el a hozzáférést, a merevséget és azt, hogy a matricának mekkora elhajlást kell elviselnie. A nyitott típusú prés, amelyet gyakran C-keretnek neveznek, nyitva hagyja az elejét és a két oldalát. Ez megkönnyíti a kézi betöltést, a szerszámcserét és az oldalsó hozzáférést. A kompromisszum strukturális: terhelés alatt a rés enyhén bezáródhat, így a nyomószár és az ágy elveszítheti a párhuzamosságot. Keskeny részek, központosított szerszámok és mérsékelt űrtartalom esetén ez gyakran elfogadható. A széles, progresszív szerszámok esetében az elhajlás minőségi és élettartam-problémává válik.
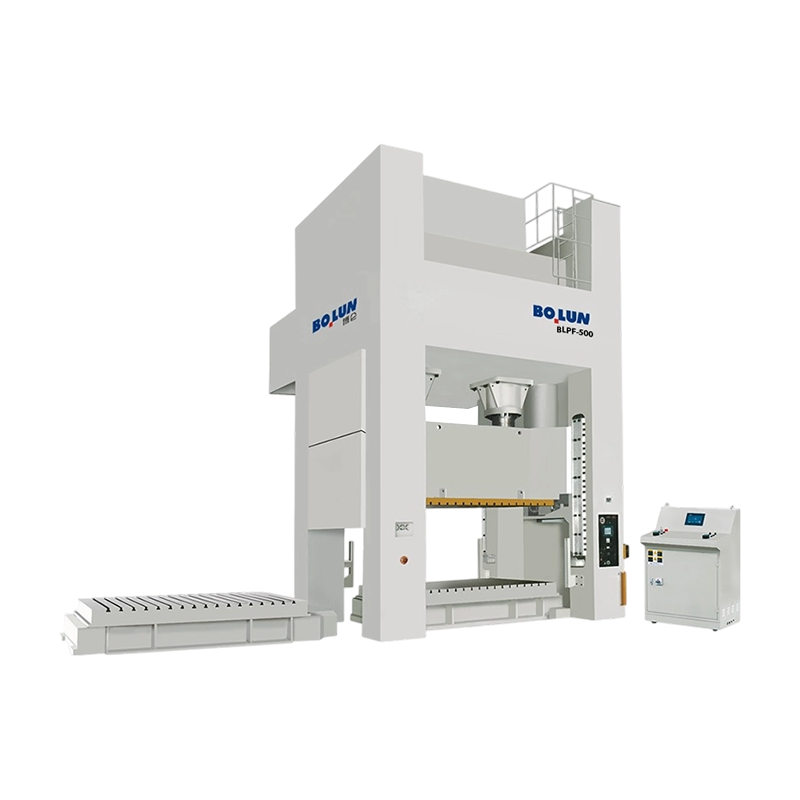
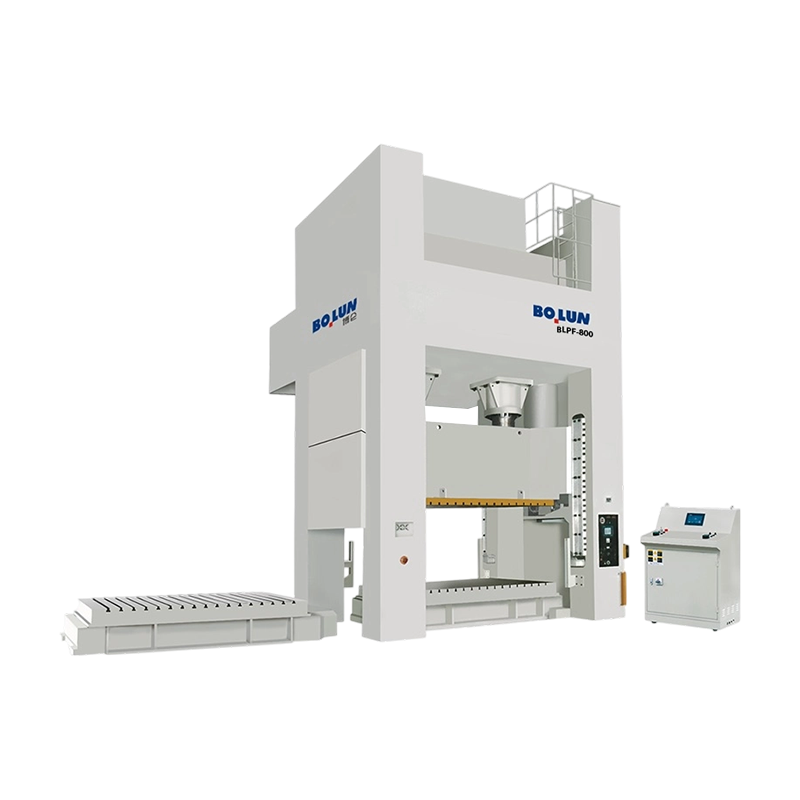
Zárt típusú prés köti össze az oszlopokat a tetején, általában koronával és ágyazással, amelyek merevebb portált alkotnak. Kisebb szögelhajlás mellett kezeli a nagyobb űrtartalmú és szélesebb ágyakat, ezért gyakori az autóipari méretű paneleknél, a többállomásos matricáknál és az erős sajtolásnál. A hozzáférés korlátozottabb, ezért a rakodóautomatizálást vagy az oldalnyílásokat korán meg kell tervezni. A félig zárt kivitelek a kettő között helyezkednek el: nagyobb merevség, mint egy sima C-keret, nagyobb hozzáférés, mint egy teljesen zárt keret.
A torok mélysége egy külön változó. A mélytorokban nyitott prés segítségével a kezelő mélyebbre nyúlhat egy nagy panelbe, vagy elfordítás nélkül dolgozhat egy aszimmetrikus részen. A hosszabb torok azonban hosszabb szerkezeti fesztávot jelent, ezért a gépnek merevebbnek kell lennie ugyanazon besoroláshoz. A vásárlóknak össze kell hasonlítaniuk a torokmélységet, az ágyméretet és az elhajlási adatokat, és nem szabad bónuszként kezelniük a torok mélységét. Általános nyitott keretes munkákhoz egy nyitott típusú présgép ez a természetes kiindulópont. A keret viselkedésének tervezési szintű összehasonlításához ez nyitott típusú versus zárt típusú sajtó tervezési áttekintése hasznos.
A pontok száma azt jelenti, hogy hány csatlakozási pont adja át az erőt a meghajtóról a csúszdára. Az egypontos prés egy hajtórudat vagy egy központi meghajtó pontot használ. Egyszerűbb, gyakran kompaktabb, és jól működik, ha a szerszámterhelés középre van állítva. A kétpontos prés két csatlakozási pontot használ, általában balra és jobbra, így a szán egyenletesebben halad a szélességében. A különbség a nyomószár dőlésszögében, az ágy lehajlásában és a szerszámkopásban mutatkozik meg.
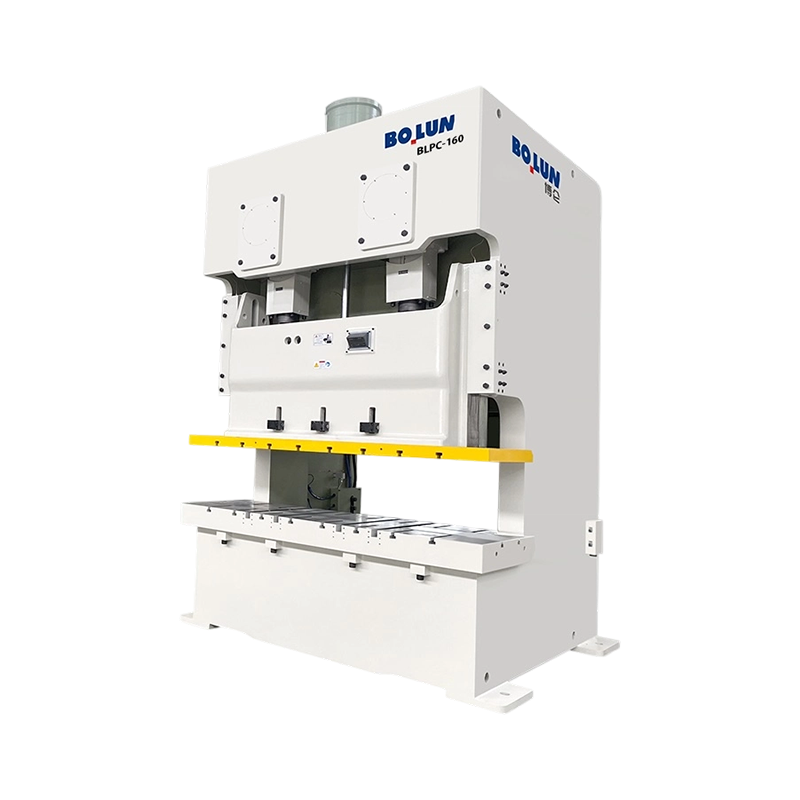
Széles ágyon az egypontos gép még mindig jó alkatrészeket tud készíteni, ha a matrica középen van és a terhelés kiegyensúlyozott. Problémák jelentkeznek a középponttól eltérő terheléseknél, a hosszú progresszív szerszámoknál vagy azoknál az állomásoknál, amelyek nem egyszerre vágnak le. A szán dőlni akar, a szerszámhézagok oldalról oldalra változnak, és a lyukasztó kopása egyenetlenné válik. A kétpontos prés szétosztja a terhelést, és csökkenti ezt a kockázatot. Szintén alkalmas széles tekercses munkákhoz és nagy panelekhez. A kompromisszum a költség, a nagyobb géptömeg és a nagyobb lábnyom.
Gyakorlati ellenőrzés a terhelési diagram. Kérdezd meg, hogy az egyes állomások hol ülnek az ágyon, és hogy a kombinált terhelés középpontban van-e. Ha a kocka egyik végén nehéz állomás van, egy egypontos keretnek nagyobb besorolásra vagy más keretre lehet szüksége; a tonnatartalom növelése önmagában nem korrigálja a billenési nyomatékot.
A hajtás határozza meg az erőgörbét a löket során. A hagyományos forgattyús prés lendkereket és tengelykapcsolót használ a főtengely forgatásához; a csúszda rögzített szinuszos mozgást követ. Gyors, mechanikusan egyszerű, és jól alkalmazható simításra, átszúrásra és sekély alakításra, ahol ugyanaz a löketprofil minden munkához megfelel. A korlát a rugalmasság: a löket, a sebesség és a tartózkodás beépül a kinematikába.
Az excenteres fogaskerék-prés fogaskerekes hajtást és excentertengelyt ad, hogy nagy nyomatékot biztosítson a löket hosszabb szakaszában. Ez segít, ha az alakítási munka mélyen folyik, vagy ha nagy tonnatartalomra van szükség egy széles mederben. A gép nehezebb és drágább, de az erőt messzebbre tudja tartani, mint egy egyszerű hajtókar. Nagy űrtartalmú, mélylöketű munkákhoz gyakran ez a stabilabb választás, mint egy könnyebb forgattyús prés végére nyomni.
A szervoprés a rögzített lendkerék mozgását egy szervomotorra cseréli, amely programozhatja a nyomószár helyzetét, sebességét és tartózkodását. Gyakorlati előnye az alkatrészre szabott mozgásprofil: lassú érintkezés az ütés elkerülése érdekében, ellenőrzött húzás a vágásnál, vagy fordított húzási lépés nehéz formák esetén. A szervoprések jól illeszkednek a mélyhúzáshoz, a nagy szilárdságú anyagokhoz és a többlépcsős alakításhoz, ahol a rögzített forgattyús görbe szakadást vagy ráncokat okoz. Egyes munkaciklusokban alacsonyabb alapjárati energiafelhasználást tesznek lehetővé, de a vezérlőrendszer és a szükséges karbantartási ismeretek fejlettebbek. Stabilágyas, zárt keretű, kétpontos szervoplatformhoz a BLES250 nagy energiaigényű, stabil ágyas munkavégzésre alkalmas.
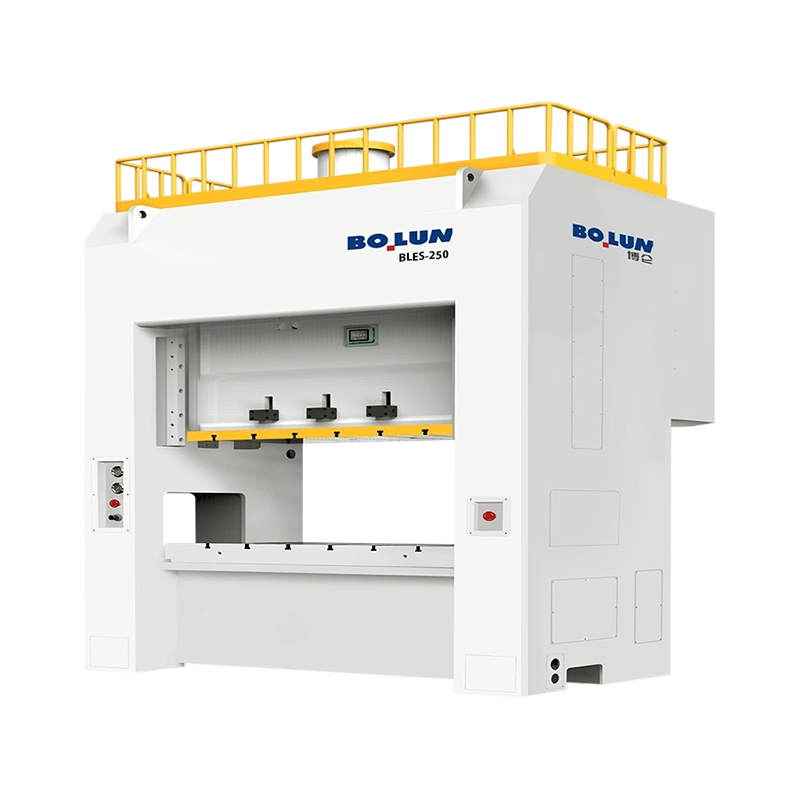 BLES-250 zárt keretű, kétpontos szervoprés 2500 kN-os szervoprés mélyhúzáshoz és nagy pontosságú sajtoláshoz, zárt keretű, kétpontos stabilitással és programozható szervomozgással. Termék megtekintése →
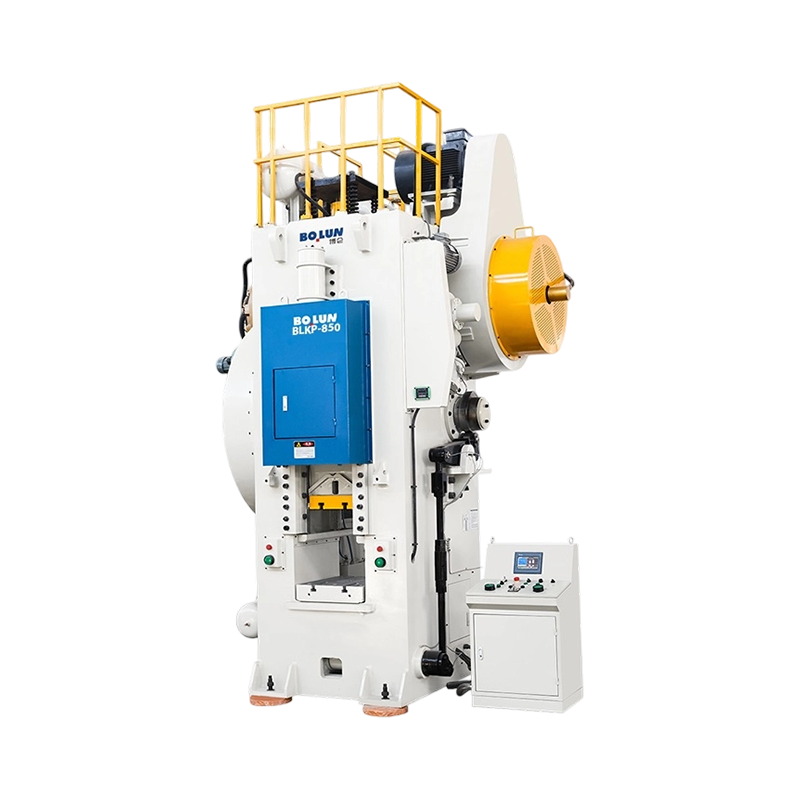
A billenőprés egy csuklórudazatot használ az erő megsokszorozására a löket aljához közel. Az erőgörbe meredek: nagy mechanikai előny az alakítás pillanatában, kisebb erő a löket elején. Ez hatékonysá teszi a billenőpréseket hidegkovácsoláshoz, fémveréshez, méretezéshez és egyéb olyan műveletekhez, amelyek nagy nyomást igényelnek rövid távolságon. Nem ők az első választás hosszú sorsolásnál; a tengelykapcsoló Ön ellen dolgozik, amikor a lökethossznak és az erőnek állandónak kell lennie. A robusztus, nagy deformációjú hidegkovácsoláshoz a BLKP650 egy reprezentatív váltógombos modell.
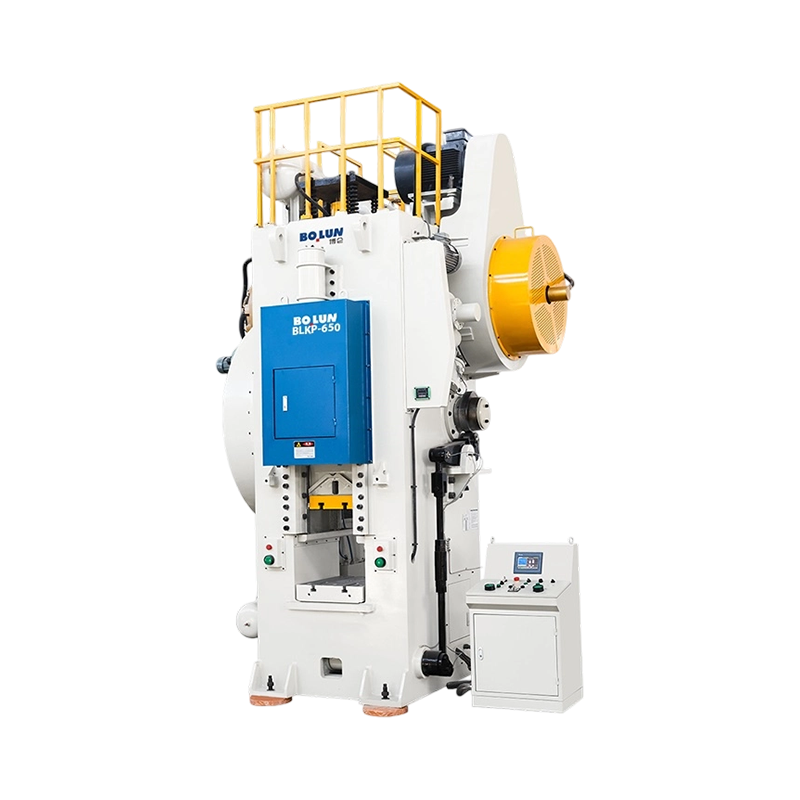 BLKP-650 Toggle-típusú hidegkovácsoló nagy teljesítményű prés 6500 kN-os billenőprés erős préseléshez és mélyhideg kovácsoláshoz, nagy merevségű kerettel és beépített kidobóval a stabil vastag nyomtávú alakításhoz. Termék megtekintése →
Ugyanaz a sajtókategória lehet megfelelő az egyik részhez, és rossz a másikhoz. A következő használati minták praktikus szűrők a specifikációs lap előtt.
Az akkumulátorhéj-gyártás ötvözi a vékony anyagot, a nagy pontosságot és a sok méretben való megismételhetőséget. A présgépnek merev vázra, pontos csúszásvezetésre és olyan ágyra van szüksége, amely túlzott elhajlás nélkül támogatja a kompakt szerszámot. A kétpontos nyitott prés itt működhet, mert szétosztja a terhelést a héjszerszámon, és továbbra is lehetővé teszi a hozzáférést. A nagy űrtartalmú akkumulátorhéj munkákhoz a BLPC2160 egy akkumulátorhéj-specifikus, nyitott típusú, kétpontos modell.
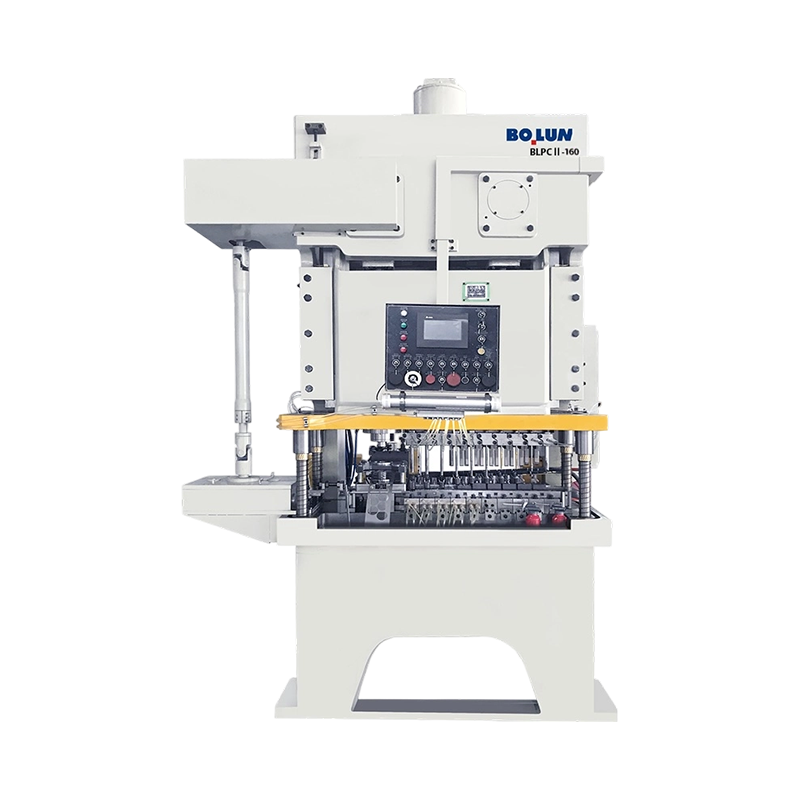 BLPC2-160 Akkumulátorház Nyitott típusú Duplapontos Power Press Nyitott típusú kéthegyű prés, amely akkumulátorhéj gyártására szolgál, kiegyensúlyozott terheléselosztással és fotoelektromos biztonsággal a stabil formázáshoz. Termék megtekintése →
A mélyhúzás kevésbé a csúcsmennyiségről szól, mint az anyagáramlás szabályozásáról. A rögzített forgattyús görbe túl gyorsan húzhatja az első érintkezést, majd túl gyorsan engedheti el. A szervovezérlés, a vágópárna-szabályozás és az egyenletes kenés fontosabb. A programozható késleltetéssel és fordított húzással rendelkező szervoprés csökkentheti a próba és hiba előfordulását a szerszámban. Ugyanez a logika vonatkozik az alakítási sebességre érzékeny nagyszilárdságú acélokra és alumíniumötvözetekre.
Ha az alkatrész szélesebb, mint a szerszámablak, vagy a tekercs egy hosszú ágyon fut, a keret merevsége és a kétpontos terheléseloszlás válik a fő kérdéssé. A széles ágyakkal és excenteres fogaskerekes hajtásokkal rendelkező zárt keretű prések a nagy panelek, készülékhéjak és szerkezeti sajtolások szokásos útja. A vevőnek kérnie kell az ágyazat elhajlási határait, a nyomószár párhuzamosságát és a terhelési görbét a tényleges munkaszögben, nem csak az alsó holtpont névleges űrtartalmát.
A hidegkovácsolás a lemezbélyegzéstől eltérő eljárás. A tuskó három dimenzióban áramlik, a szerszámok nagy nyomást látnak, és a présnek a löket aljához közel kell erőt kifejteni anélkül, hogy túlzott elasztikus helyreállna. Gyakoriak a billenő- és nagy teherbírású hajtókaros prések. A szerszámvezetés, a kilökőrendszerek és a keret merevsége ugyanolyan figyelmet érdemel, mint a tonna. Előfordulhat, hogy a sajtolásra tervezett prés nem rendelkezik a kovácsolószerszámhoz szükséges vezető merevséggel vagy energiakapacitással.
A sajtó idézet csak akkor hasznos, ha folyamathoz van kötve. Az ajánlatok összehasonlítása előtt tegye egy lapra a következő tételeket:
Egy olyan beszállítóban, aki az alkatrészrajzot, a szerszámelrendezést és a gyártási célt kéri, könnyebb megbízni, mint abban, aki csak mennyiségi számot közöl. Az alkatrész és a szerszám határozza meg a prést; a sajtó nem határozza meg a részt.
A különböző típusú prések a legkönnyebben döntési láncként értelmezhetők: erőelv, keret, pontszám, hajtás és alkalmazás. A mechanikus hajtókaros prés az általános célú igásló; az excenteres fogaskerék prés növeli a nyomatékot és eléri a nehéz munkákhoz; egy szervoprés a mechanikai egyszerűséget a mozgásvezérlésre cseréli; a billenőgombos prés az aljzat közelében nagy erővé alakítja az összeköttetést; a nyitott, zárt és félig zárt keretek pedig beállítják a hozzáférést és a merevséget. A hidraulikus és pneumatikus prések továbbra is érvényesek az egyéb erő- és cikluskövetelményekre. A megfelelő választás az a kombináció, amely a szerszámterhelés középpontjában marad, a löket görbéjét az anyaghoz igazítja, és elegendő merevséget hagy a tartani kívánt tűréshez.


A mechanikus erőprések és alapvető funkcióik megértése A ...
A rövid válasz: melyik kerettípus illik a munkájához An ...
A nagy teljesítményű présgépeket két fő szempont szerint osztályo...
Két présgép egyaránt hordozhat egy 200 tonnás adattáblát, és így is nagyon...
A hidegkovácsoló szerszám ritkán jelenti be előre a meghibásodást. Egy nap...
A fémalakítás, a lemezgyártás, a kivágás és a lyukasztás területén a présgép ...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

