
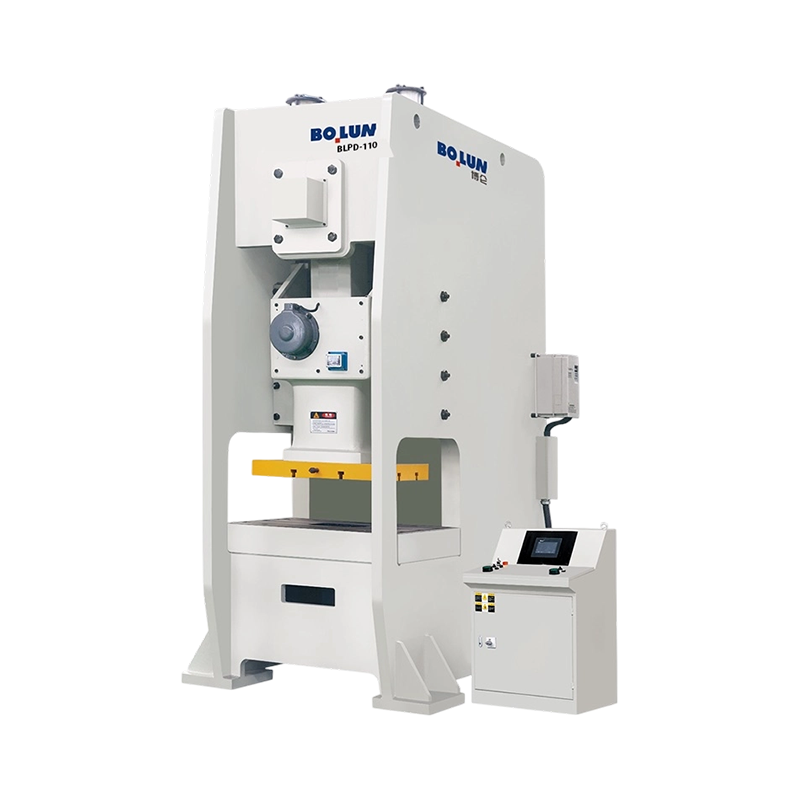


A BLPD-110 agilis precíziós félig zárt egypontos nyomógépet olyan nagy hatékonyságú bélyegzési műveletekhez...
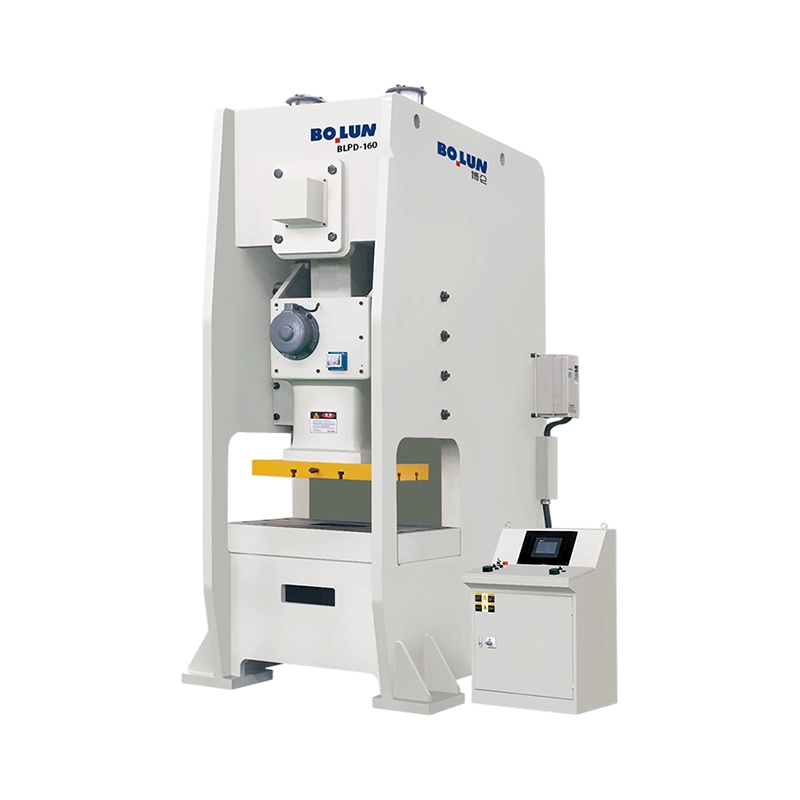
A BLPD-160 sokoldalú, kiegyensúlyozott stabilitású, félig zárt egypontos nyomógép 1600 kN névleges teljesít...
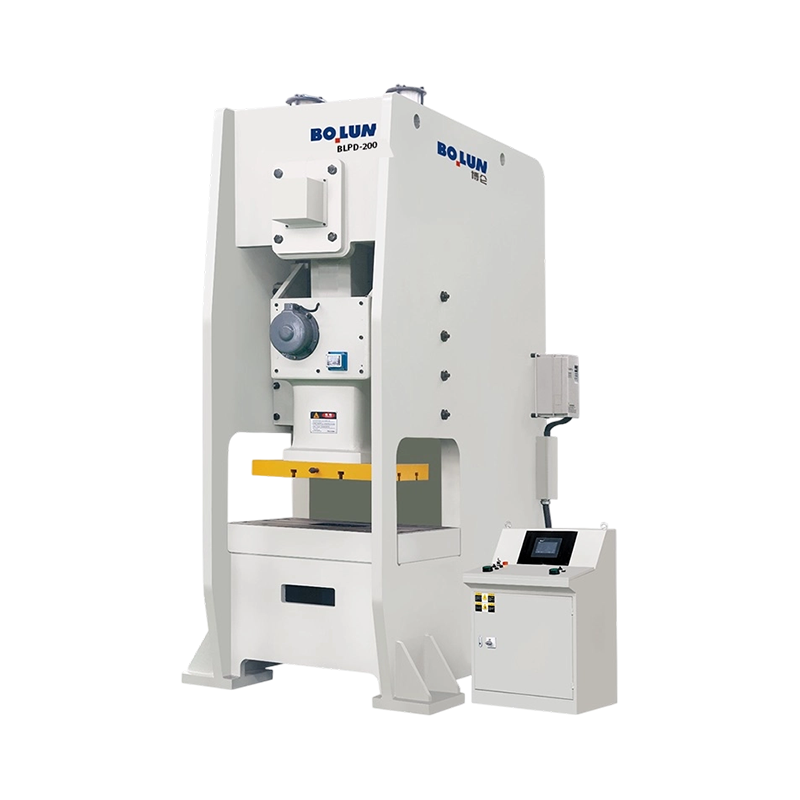
A BLPD-200 nagy teherbírású, nagy formátumú, félig zárt egypontos nyomógép 2000 kN névleges teljesítményt b...
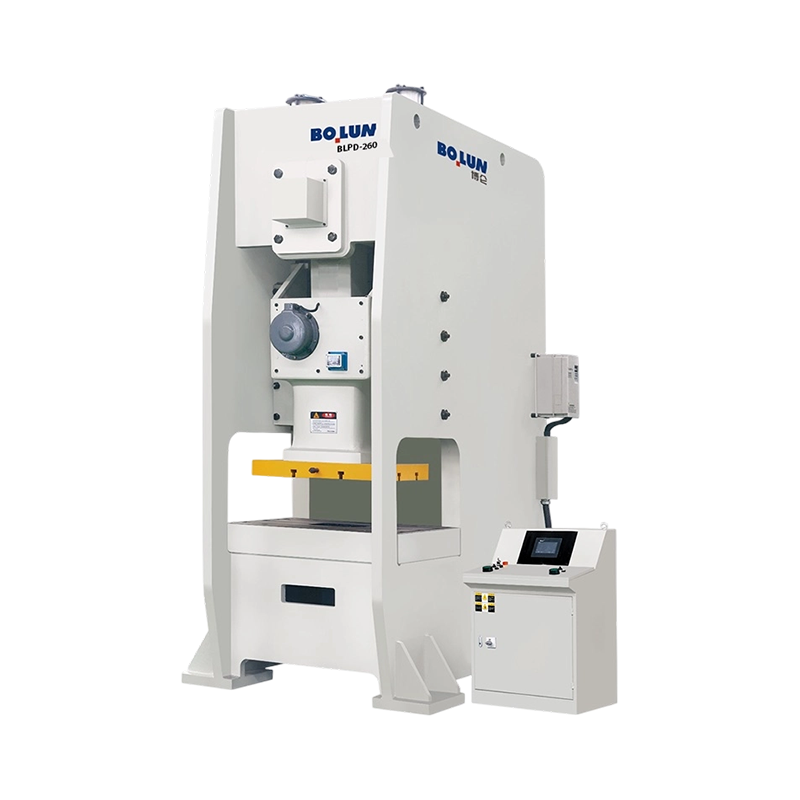
Mélyalakításra, nagy igénybevételű kovácsolásra és nagyméretű ipari sajtolási alkalmazásokra alkalmas BLPD-...
A Bolun Semi-Closed Single-Point Power Press egy hibrid mérnöki remekmű, amelyet olyan gyártók számára terveztek, akik nagyobb pontosságot és szerkezeti merevséget igényelnek, mint amit egy szabványos C-keret tud nyújtani anélkül, hogy a teljesen zárt H-keret nagyobb területére költözne. A megerősített "félig zárt" keret kialakításával ez a présgép kivételes egyensúlyt kínál a nagy teherbírású teljesítmény és a könnyű hozzáférhetőség között.
A szögelhajlás minimalizálására tervezték
A Bolun Semi-Closed sorozat meghatározó előnye az ultramerev, acéllemez hegesztett keret. Ellentétben a hagyományos nyitott présgépekkel, amelyek nagy tonnatartalom mellett „ásítást” vagy szögelt elhajlást tapasztalhatnak, a félig zárt architektúránk megerősített oldalsó oszlopokat használ, hogy jelentősen korlátozza a keret nyitását. Ez biztosítja, hogy a lyukasztó és a matrica pontosan egy vonalban maradjon a löket során, ami elengedhetetlen az alkatrész pontosságának megőrzéséhez és a drága progresszív matricák élettartamának meghosszabbításához, különösen a 3,2 mm-nél vastagabb anyagok feldolgozásakor.
Nyílt hozzáférésű sokoldalúság az intelligens termeléshez
Miközben a H-kerethez hasonló stabilitást biztosít, a félig zárt kialakítás megőrzi a C-vázas présgépek kiváló elülső és oldalsó hozzáférhetőségét. Emiatt ideális platform mind a kézi műveletekhez, mind a nagy sebességű automatizált vonalakhoz. Kompakt kialakítása lehetővé teszi az egyszerű integrációt az NC szervo adagolókkal, letekercselőkkel és robotizált átviteli rendszerekkel, maximális áteresztőképességet biztosítva helytakarékos elrendezésben.
Kompromisszumok nélküli építési minőség
A Bolun jellegzetes szabványaihoz híven a belső erőátviteli rendszer kovácsolt 42CrMo ötvözött acél főtengelyt és prémium CuSn12 ónbronz perselyeket tartalmaz. Ezek a kiváló minőségű anyagok a nagy nyomatékú pneumatikus súrlódó tengelykapcsolóval és a precíziós fékegységgel kombinálva zökkenőmentes teljesítményleadást és minimális hőfelhalmozódást biztosítanak a folyamatos háromműszakos működés során.
Fejlett biztonság és vezérlés
Minden egységet egy PLC-alapú intelligens vezérlőrendszer kezel nagy felbontású HMI-vel az intuitív kezelés érdekében. Befektetése megóvása érdekében hidraulikus túlterhelés elleni védelmet biztosítunk, amely megakadályozza a berendezés károsodását a tonnacsúcsok miatt, valamint egy kettős mágnesszelepet a hibamentes működés érdekében. A Bolun félig zárt egypontos présgép a végleges választás a precíziós sajtoláshoz, amely biztosítja a szükséges merevséget és a kívánt rugalmasságot.
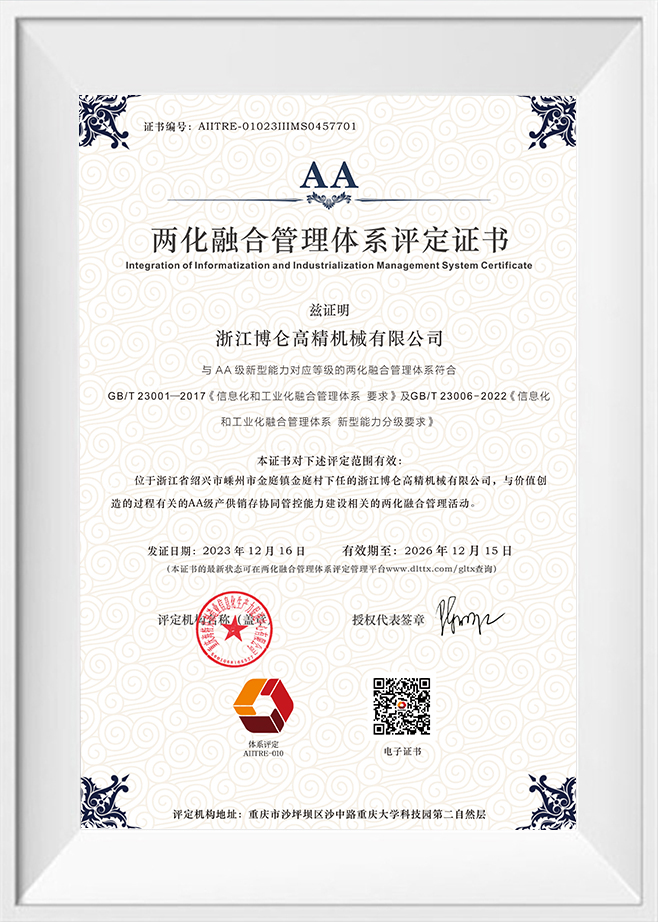
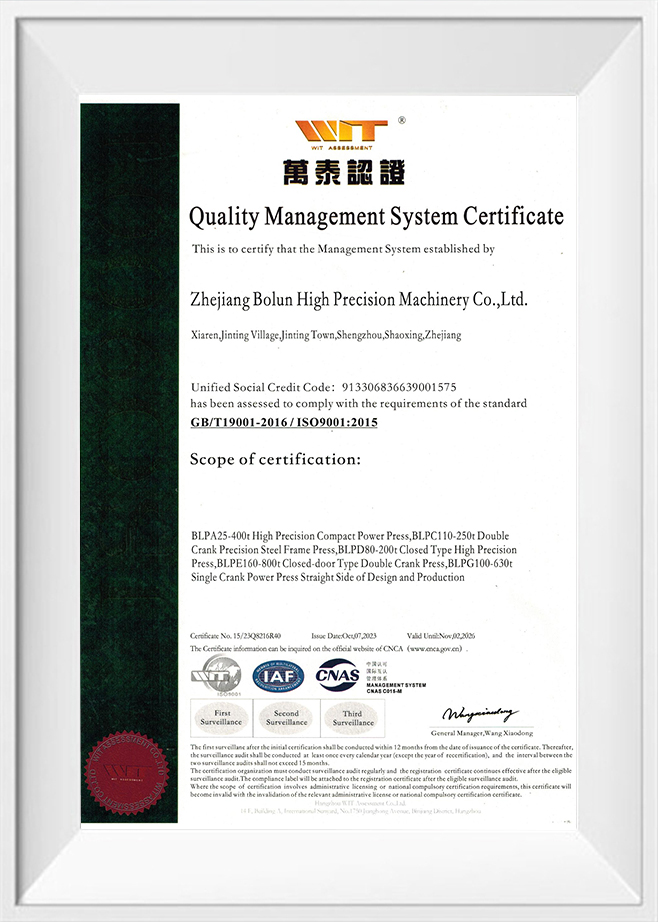
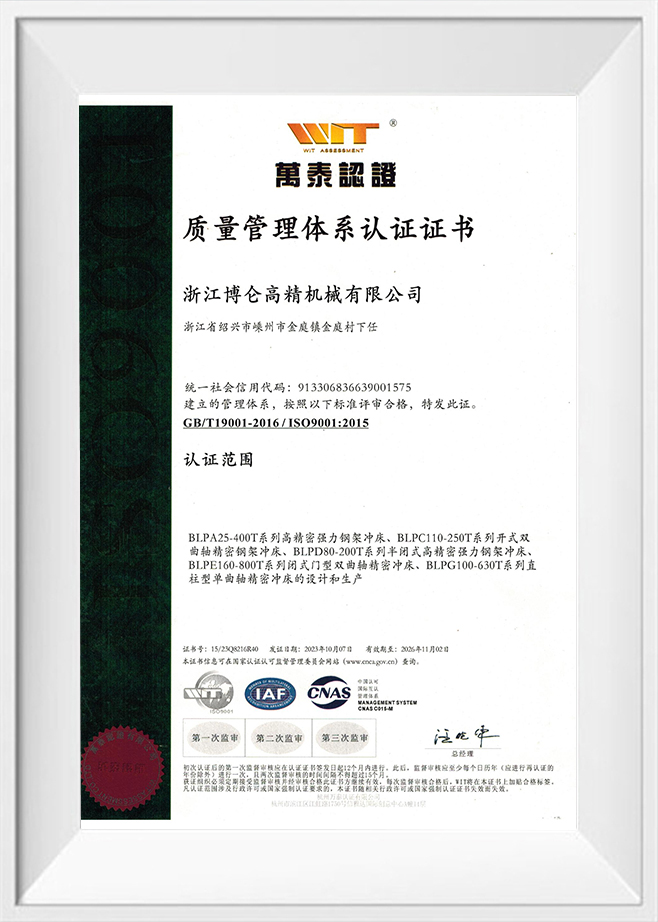
Mint Kína Félig zárt egypontos nyomógép Gyártók és Félig zárt egypontos nyomógép Beszállítók, Zhejiang Bolun High-Precision Machinery Co., Ltd. Zhejiangban található, Kína precíziós gyártásának szívében. A vállalat két évtizede mélyen gyökerezik a gépgyártó iparban, és mély iparági tapasztalatára, valamint műszaki áttöréseire támaszkodva modern, vezető vállalattá fejlődött a nagy pontosságú formázóberendezések területén. Egyesítjük a kutatás-fejlesztést, a tervezést, a gyártást, az értékesítést és a szolgáltatást. A korai kihívásokkal teli időszaktól a kovácsoló- és öntőgépészet terén elért jelenlegi vezető szerepünkig a Bolun Machinery szakmai, érett és hatékony termelésirányítási rendszert alakított ki. Elkötelezettek vagyunk, hogy globális ügyfeleinknek kiváló ipari szerszámgép-megoldásokat nyújtsunk.

0+
év
Iparági tapasztalat

0+
Leggyártott darabszám (előző év)

0+
Alkalmazottak száma

0+
$
Milliós éves termelési érték

Egypontos tervezés Egy meghajtó csatlakozás a csúszda közepén Duplapontos kialakítás A csúszdán két meghajtó csatlakozás található A rövid válasz: Egypontos kontra dupla pont nyitott prések esetén A nyitott t...
A rövid válasz: melyik kerettípus illik a munkájához An nyitott típusú nagynyomású gép C-alakú vagy réskeretet használ, amely a munkaterület három oldalát hozzáférhetővé teszi, megkönnyítve a szerszámok betöltését és az alkatrészek adagolását, míg a zárt típusú présgépek egyenes oldal- va...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a keret, a hajtás, a nyomószár csatlakozási pontjai és a tervezett eljárás határoz meg. Ez az oka annak, hogy két azonos űrtartalmú gép nagyon eltérően viselkedhet ugyanazon a szerszámon: az egyik laposan tarthat egy széles panelt, a másik a to...
Az automatizált fémformázó elrendezéseknél a perifériás berendezések, például a tekercsadagolók, a hulladékleválasztó egységek és a gyors szerszámcsere-komponensek integrálása határozza meg a vonal teljes átviteli sebességét. A félig zárt egypontos nyomógép kritikus helyet foglal el ezekben az elrendezésekben, kompromisszumot kínálva a hagyományos C-keretes présgépek nyitott hozzáférhetősége és a teljesen zárt, egyenes oldalsó présgépek nagy merevsége között. Az elsődleges tervezési kihívás az, hogy széles, oldalsó szabad zónákat alakítsanak ki a keret tartóoszlopain keresztül, hogy alkalmazkodjanak a nyersanyagok mozgásához és a nehéz szerszámokhoz, miközben biztosítják, hogy a keret terhelés alatt ne szenvedjen el szögelt elhajlást. Amikor a nyomószán leereszkedik, hogy deformálja a fémet, a reakcióerő felfelé nyomja a koronát, lefelé pedig az ágyat, és ásító hatást kelt a szabványos nyitott hátú keretekben. Félig zárt konfigurációban a szerkezeti kötőrudak vagy megerősített oldalsó oszlopok hozzáadása csökkenti ezt az elhajlást, de ezeket az alkatrészeket gondosan kell elhelyezni, hogy elkerüljék a modern gyártásautomatizálás által megkövetelt oldalsó be- és kilépési utak elzárását.
A nagy szerkezeti merevség fenntartása érdekében az oldalsó anyagáramlás akadályozása nélkül a mérnökök fejlett végeselem-elemzést alkalmaznak az oldalsó pillérek geometriájának módosítására. Az ágy bal és jobb oldalát elzáró vastag, szilárd korlátok helyett a félig zárt keretet üreges, nagy tehetetlenségi nyomatékú dobozszerkezetekkel vagy optimalizált kötőrúd-elrendezésekkel tervezték, amelyek kijelölt ablaknyílásokat hagynak. Ezeket az ablakokat úgy tervezték, hogy elegendő helyet biztosítsanak a pneumatikus vagy elektronikus tekercsadagolóknak, amelyek a fémlemezt közvetlenül a szerszám felületére juttatják. A Zhejiang Bolun High-Precision Machinery Co., Ltd. ezt a szerkezeti optimalizálási módszert alkalmazza vastag acéllemezek és stratégiailag elhelyezett belső bordázatok használatával az oldalsó hozzáférési portok körül. Ez a megerősítő elrendezés biztosítja, hogy a mechanikai feszültségek az ablaknyílások körül vezessenek, megakadályozva, hogy a keretoszlopok kifelé hajoljanak a nagyfrekvenciás terhelési ciklusok hatására, miközben szabadon hagyja az átjárót az automatikus etetőberendezések számára. A megerősített oszlopok hegesztési folyamatait szigorú hőmérséklet-szabályozás mellett hajtják végre, amelyet dinamikus feszültségmentesítés követ, amely megakadályozza, hogy az acél idővel deformálódjon. Következésképpen az ablakméretek szerkezetileg stabilak maradnak több millió löketismétlés során, ami előfeltétele a nagy sebességű elektronikus tekercselőadók által megkövetelt precíz szerelési beállítás megtartásának.
Amikor a nagy sebességű automatikus tekercsadagolók és a hulladékolló egy félig zárt egypontos présgéppel párhuzamosan működnek, másodlagos harmonikus rezgéseket keltenek. Ezek a rezgések visszajuthatnak a préságyba, befolyásolva a QDC szorítóhengerek mikrobeállításait vagy a csúszás helyzetét figyelő elektronikus érzékelőket. Ennek megakadályozása érdekében az érintkezési felületeket, ahol az oldalsó automatika a préságyhoz rögzíti, elasztomer csillapítóbetétekkel látják el. Ezek a párnák elszigetelik a nagyfrekvenciás rezgéseket, biztosítva, hogy a présvezérlőhöz eljutó elektronikus jelek tiszták és elektromos vagy mechanikai zajoktól mentesek maradjanak. Ezenkívül a QDC műveletek során a matrica alátámasztására használt támasztóhosszabbításokat robusztus mechanikus támasztóoszlopokkal tervezték, amelyek az alaphoz rögzítenek. Ez a rögzítés megakadályozza, hogy a bejövő szerszám súlya megdöntse a préságyat, vagy kidobja az adagolóvezetéket a vízszintes síkból, így biztosítva a zökkenőmentes átmenetet az átváltási folyamatok során.
A Quick Die Change rendszerek (QDC) akadálytalan vízszintes utakat igényelnek a támasztólemez mentén, hogy a nehéz szerszámkészleteket ki- és becsúsztassák a munkaterületről. A félig zárt egypontos présgépben ezt a mozgást megkönnyíti, ha gördülősínek közvetlenül az ágy T-hornyába integrálódnak, és az oldalsó keretnyílásokon keresztül meghosszabbítják azokat. Ahhoz, hogy ezek a QDC sínek zökkenőmentesen működjenek, a támasz magasságát és az oldalablakok alsó szélét pontosan be kell állítani, nem hagyva semmilyen lépcsőt vagy akadályt, amely megakadhatná a szerszám allemezét. Ezenkívül a felső és az alsó többpontos bilincsek hidraulikus csöveit és elektromos vezetékeit a keret belső vezetékein keresztül kell elvezetni, nem pedig a hozzáférési utakon lógni. Azáltal, hogy ezeket a segédeszközöket a szerkezeti oszlopokba ágyazzák, a prés átlátszó burkolatot tart fenn az automata matricaváltók számára, amelyek perceken belül rögzítik a szerszámokat, csökkentve ezzel a termékcserék alatti átállási időt.
Az oldalnyílás méretei, a szerkezeti elhajlás és az automatizálási kompatibilitás közötti kölcsönhatás a tervezési szakaszban gondos egyensúlyozást igényel. Az alábbi táblázat a különböző keretes ablakszélességek és a hozzájuk tartozó szerkezeti és működési mutatók közötti mennyiségi összefüggést mutatja be egy szabványos gyártási sorozatban.
| Rekesz szélessége (mm) | Szerkezeti elhajlás terhelés alatt (mm) | Adagoló kompatibilitás (max. szélesség) | QDC vasúti utazási sebesség (m/perc) | Folyamatos üzemi hőmérséklet (C) |
|---|---|---|---|---|
| 350 | 0,020 és 0,030 között | 280 mm tekercs szélesség | 4.5 | 38-tól 44-ig |
| 500 | 0,025 és 0,038 között | 420 mm tekercs szélesség | 6.0 | 40-től 45-ig |
| 650 | 0,032-0,045 | 550 mm tekercs szélesség | 8.0 | 42-től 48-ig |
| 800 | 0,040 és 0,055 között | 700 mm tekercs szélesség | 10.0 | 43-tól 50-ig |
A táblázatos adatok azt mutatják, hogy ahogy az oldalsó nyílásszélesség növekszik a nagyobb tekercsek és a gyorsabb QDC-sebesség érdekében, a szerkezeti elhajlás nő, ha a keret méretei statikusak maradnak. E tendencia ellensúlyozására a gyártók az ablak szélességével arányosan növelik a korona és az ágy lemezvastagságát, fenntartva a stabil elhajlási arányt minden modellméretnél, és megakadályozva a szerszámok idő előtti kopását a nagy igénybevételű bélyegzési műveletek során.
A nagy sebességű előtolási ciklus által generált dinamikus rezgés még akkor is, ha fizikai hézagokat állapít meg, befolyásolhatja a préslöket pontosságát. Ha az automatikus adagolót közvetlenül a keret vibráló szakaszára szerelik fel, a nyersanyag enyhe előtolási hossz-változásokat tapasztalhat, ami előrehaladási hibákhoz vezethet a szerszámban. Ezeknek az erőknek a leválasztására az oldalsó adagolók tartókonzoljait csillapító anyagok segítségével leválasztják a fő keretről, vagy közvetlenül a gyári padlóhoz rögzítik. Eközben a félig zárt, egypontos nagynyomású prés csúszdáját nagy pontosságú, hosszú, szigorúan függőleges pályát tartó horonnyok vezetik. A Bolun Machinery koordinálja ezeknek a rendszereknek a mechanikai integrációját annak biztosítása érdekében, hogy az anyag a csúszóútra merőlegesen kerüljön adagolásra. Ez a pontos kapcsolat megakadályozza, hogy a szalag elcsavarodjon vagy kihajoljon, amikor áthalad az oldalsó nyílásokon, megőrzi a lyukasztó és a mátrix egy vonalba helyezését folyamatos, nagy sebességű működési körülmények között.
K: Hogyan áll ellen a félig zárt egypontos nyomógép kerete a szögelhajlásnak, miközben kényelmes oldalirányú hozzáférést biztosít az anyaghoz?
V: A Zhejiang Bolun High-Precision Machinery Co., Ltd. ezeket a kereteket nagy teherbírású dobozos szerkezetekkel és az oldalsó ablaknyílások körül stratégiailag elhelyezett belső megerősítő bordákkal tervezi. Ez az elrendezés elvezeti a mechanikai erőket a nyílásoktól, nagy szerkezeti merevséget biztosítva, amely korlátozza a teljes terhelés alatti elhajlást, miközben az oldalsó tereket teljesen szabadon tartja az automata etetőberendezések számára.
K: Milyen intézkedések akadályozzák meg, hogy az oldalsó automatikus adagolók telepítése előrehaladási hibákat okozzon a nagy sebességű bélyegzés során?
V: Az adagoló tartókonzoljait mechanikusan leválasztják a főkeret vibráló szakaszairól speciális csillapító anyagok segítségével, vagy közvetlenül a műhely padlójához rögzítik. Ezen túlmenően, a nyomócsúszkát kiterjesztett, nagy pontosságú vezetőfogak korlátozzák, amelyek a löketet szigorúan függőlegesen tartják, biztosítva, hogy a nyersanyagcsík mindig egy vonalban maradjon a progresszív szerszámmal.
K: Hogyan könnyítik meg a Quick Die Change (QDC) rendszerek integrációját a prés oldalsó nyílásain keresztül?
V: A támasztólemez magassága az oldalsó ablakok alsó széléhez igazodik, lehetővé téve a görgős sínek kifelé nyúlását a keret tartóoszlopain keresztül minden lépés vagy akadály nélkül. A szerszámbefogórendszerekhez tartozó összes segédhidraulika vezetéket és érzékelőkábelt a pilléreken belüli belső csatornákon vezetik át, így tiszta, akadálymentes burkot hagyva a gyors oldalsó szerszámátmenetekhez.
K: Hogyan védi a Bolun Machinery a présoszlopokat a szerkezeti vetemedéstől, amelyet a folyamatos oldalirányú előtolás helyi feszültségei okoznak?
V: Fejlett gyártásirányítási rendszerünk minden legyártott félig zárt keretet alapos termikus izzítási és feszültségoldó folyamatnak vet alá. Ez a hőkezelés kiküszöböli a visszamaradó hegesztési feszültségeket és stabilizálja az acél belső szemcseszerkezetét, megakadályozva a keretoszlopok és az oldalnyílások elhajlását az évekig tartó nagyfrekvenciás működés során.
K: Beállítható az oldalsó nyílások mérete a szélesebb nyersanyag tekercsek vagy a nagyobb progresszív szerszámok befogadására?
V: Igen, tervezési és gyártási erőforrásaink segítségével személyre szabhatjuk az oldalsó ablakok szélességét és magasságát az automatizálási igényeinek megfelelően. Mérnökeink minden módosításnál részletes végeselem-elemzést végeznek annak biztosítására, hogy a megnövekedett nyílásméretet teljes mértékben kompenzálja az acéllemez további vastagsága, megőrizve a prés szerkezeti merevségét.
Kapcsolat

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Készen áll a kezdésre?
Lépjen kapcsolatba

most!

ZHEJIANG BOLUN

