
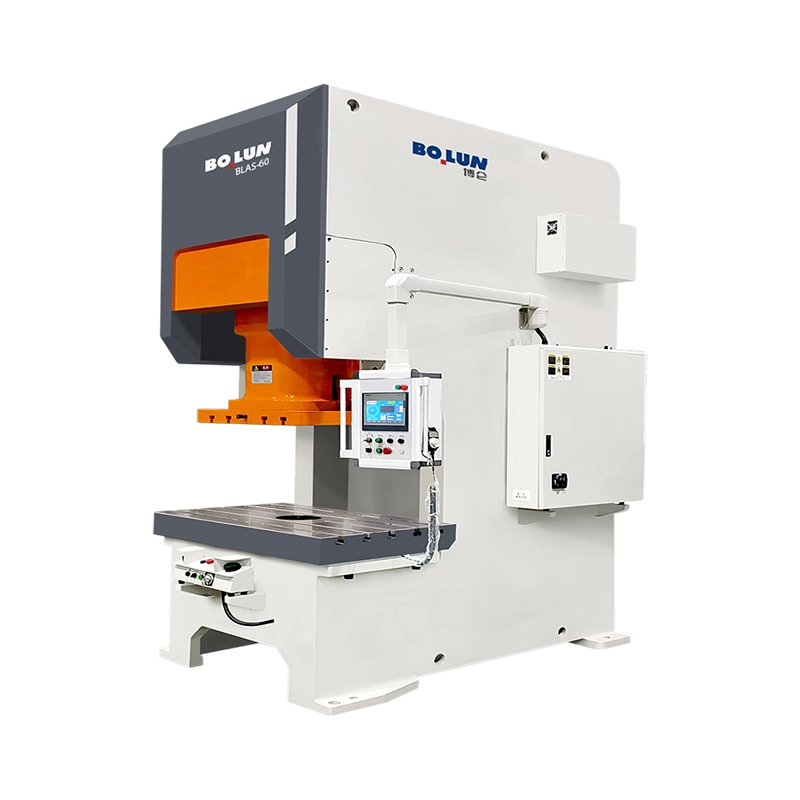


A BLAS-60 Agile Precision Open-Type Single-Point Servo Power Press egy nagy reakcióképességű szervohajtású ...
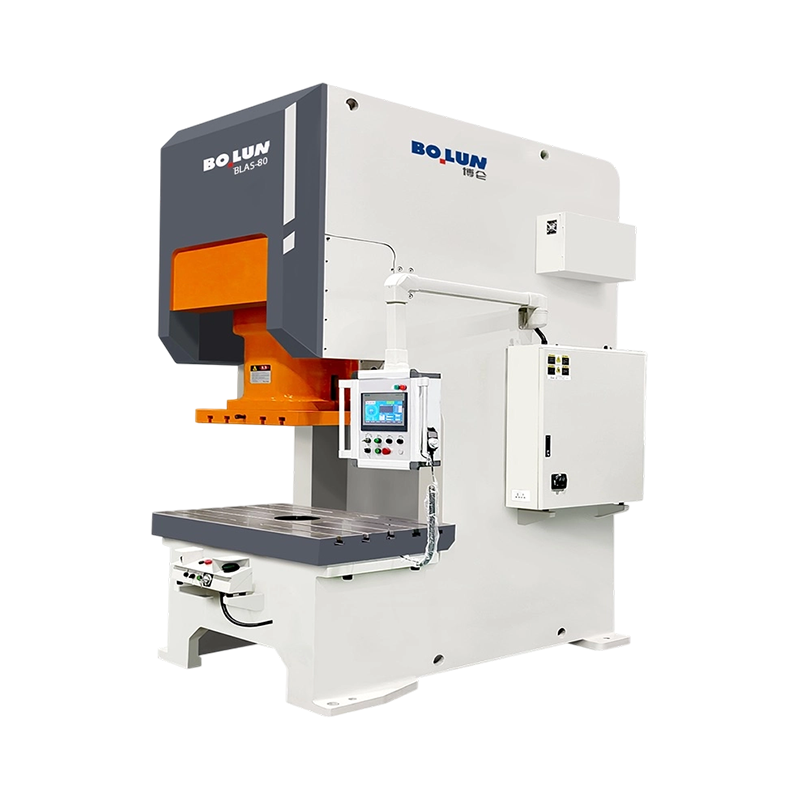
A BLAS-80 többmódusú, nyitott típusú egypontos szervoprés megnövelt, 800 kN névleges teljesítményt biztosít...
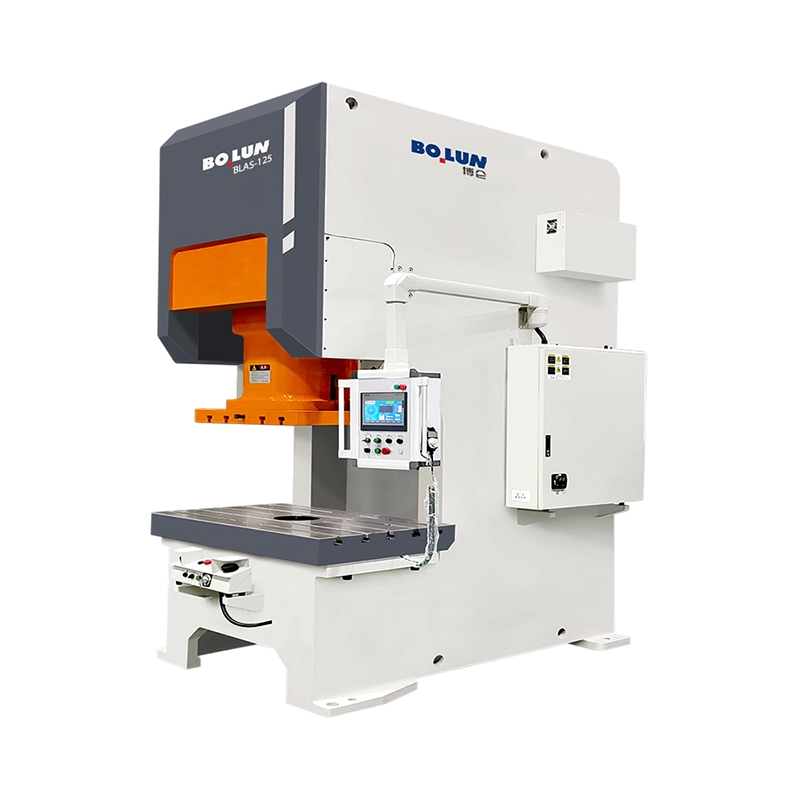
A BLAS-125 nagy nyomatékú, mélyhúzó, nyitott típusú egypontos szervoprés félelmetes, 1250 kN erőt ad le meg...
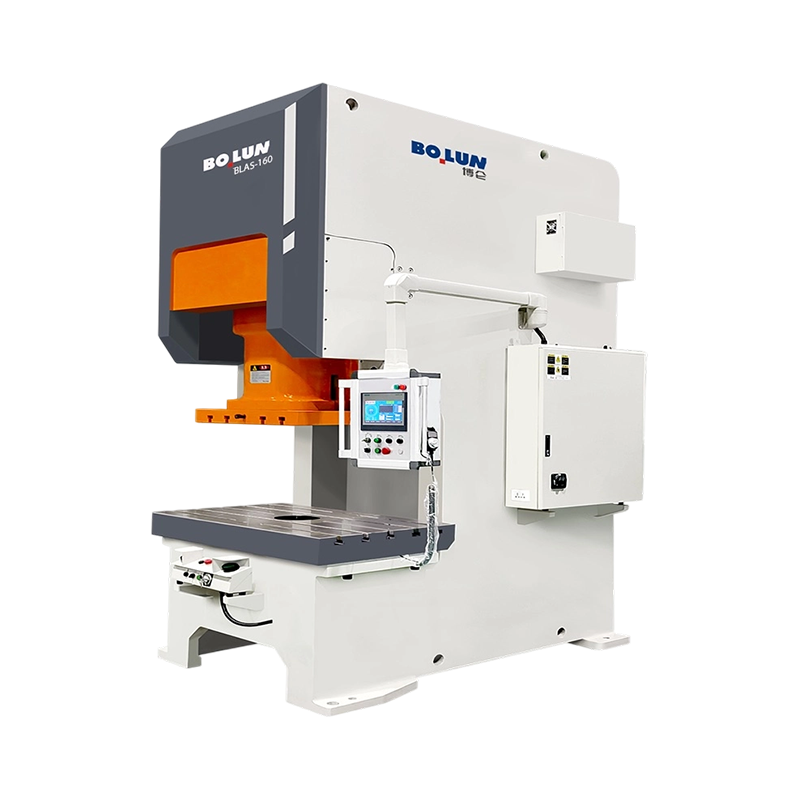
A BLAS-160 nagy teherbírású, programozható mozgású nyitott típusú egypontos szervoprés 1600 kN névleges tel...
A Bolun Open-Type egypontos szervoprés forradalmi ugrást jelent a fémalakítási technológiában, egyesíti a klasszikus C-keret szerkezeti megbízhatóságát a modern szervohajtási rendszerek korlátlan rugalmasságával. A hagyományos mechanikus présektől eltérően, amelyek lendkerekekre és tengelykapcsolókra támaszkodnak, szervo sorozatunk nagy nyomatékú, dedikált szervomotort használ a szán közvetlen meghajtására, így páratlan irányítást biztosít a bélyegzési folyamat felett.
Programozható mozgásprofilok a maximális sokoldalúság érdekében
A Bolun Servo Press meghatározó előnye a csúszó mozgás testreszabhatósága. A felhasználók beprogramozhatják a löketet meghatározott görbékkel – például inga, kapcsolati mozgás, állandó sebesség vagy impulzus –, hogy megfeleljenek a különböző anyagoknak és összetett alkatrészgeometriáknak. Ez a rugalmasság lehetővé teszi az optimalizált fémáramlást, az anyag visszarugózásának jelentős csökkentését és a kiváló felületi minőséget, ami ideálissá teszi a nagy pontosságú elektronikához, autóipari érzékelőkhöz és repülőgép-alkatrészekhez.
Fokozott termelékenység és szerszám élettartam
A formázási fázis során alkalmazott „puha tapintású” megközelítés és a gyors visszatérő löket révén a Bolun Servo Press minimálisra csökkenti az ütközési zajt és a vibrációt. Ez a gyengéd kölcsönhatás jelentősen csökkenti a drága szerszámok ütési terhelését, és akár 300%-kal meghosszabbítja a szerszám élettartamát a hagyományos présekhez képest. Ezenkívül a pneumatikus tengelykapcsoló hiánya csökkenti a karbantartási állásidőt és kiküszöböli a sűrített levegős rendszerekkel kapcsolatos energiaveszteséget.
Energiahatékonyság és fenntartható gyártás
A fejlett energiagazdálkodási rendszerrel felszerelt szervoprések 30-50%-kal kevesebb áramot fogyasztanak, mint a hagyományos mechanikus prések. A rendszer felfogja az energiát a lassítás során, és újrahasznosítja a következő lökethez, így környezetbarátabb megoldást kínál a modern „Ökogyár” számára.
Merev felépítés és intelligens integráció
A fejlett elektronika ellenére a gép megőrzi Bolun jellegzetes szerkezeti integritását a nagy szakítószilárdságú, feszültségmentes acélváznak köszönhetően. A PLC-alapú intelligens vezérlőrendszerrel és nagy felbontású HMI-vel integrált présgép támogatja a zökkenőmentes "kézfogást" NC adagolókkal és robotizált átviteli rendszerekkel, így tökéletes sarokkövévé válik bármely teljesen automatizált intelligens gyártósornak.
Bolun szervotechnológia: precíziós mozgás, kiválóság minden ütésben.
Mint Kína Nyitott típusú egypontos szervoprés Gyártók és Nyitott típusú egypontos szervoprés Beszállítók, Zhejiang Bolun High-Precision Machinery Co., Ltd. Zhejiangban található, Kína precíziós gyártásának szívében. A vállalat két évtizede mélyen gyökerezik a gépgyártó iparban, és mély iparági tapasztalatára, valamint műszaki áttöréseire támaszkodva modern, vezető vállalattá fejlődött a nagy pontosságú formázóberendezések területén. Egyesítjük a kutatás-fejlesztést, a tervezést, a gyártást, az értékesítést és a szolgáltatást. A korai kihívásokkal teli időszaktól a kovácsoló- és öntőgépészet terén elért jelenlegi vezető szerepünkig a Bolun Machinery szakmai, érett és hatékony termelésirányítási rendszert alakított ki. Elkötelezettek vagyunk, hogy globális ügyfeleinknek kiváló ipari szerszámgép-megoldásokat nyújtsunk.

0+
év
Iparági tapasztalat

0+
Leggyártott darabszám (előző év)

0+
Alkalmazottak száma

0+
$
Milliós éves termelési érték

Egypontos tervezés Egy meghajtó csatlakozás a csúszda közepén Duplapontos kialakítás A csúszdán két meghajtó csatlakozás található A rövid válasz: Egypontos kontra dupla pont nyitott prések esetén A nyitott t...
A rövid válasz: melyik kerettípus illik a munkájához An nyitott típusú nagynyomású gép C-alakú vagy réskeretet használ, amely a munkaterület három oldalát hozzáférhetővé teszi, megkönnyítve a szerszámok betöltését és az alkatrészek adagolását, míg a zárt típusú présgépek egyenes oldal- va...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a keret, a hajtás, a nyomószár csatlakozási pontjai és a tervezett eljárás határoz meg. Ez az oka annak, hogy két azonos űrtartalmú gép nagyon eltérően viselkedhet ugyanazon a szerszámon: az egyik laposan tarthat egy széles panelt, a másik a to...
A hagyományos mechanikus prések rögzített lendkereket és főtengelyt használnak, hogy előre meghatározott harmonikus mozgással hajtsák meg a szánt. Ez a mechanikai korlátozás azt jelenti, hogy a szán sebessége és lökethossza minden adott ciklusban állandó, így nincs rugalmas alkalmazkodás a változó anyagszükségletekhez. Ezzel szemben egy nyitott típusú egypontos szervo nyomógép a hagyományos lendkerék- és tengelykapcsoló-rendszert egy nagy nyomatékú, alacsony fordulatszámú szervomotorra cseréli, amely közvetlenül a meghajtó mechanizmushoz kapcsolódik. Ez a közvetlen vezérlés lehetővé teszi a kezelő számára, hogy valós időben programozza a főtengely forgását, hatékonyan testreszabva a szán sebességét, helyzetét és gyorsulását a lefelé és felfelé történő mozgása során. Ez a fejlesztés lehetővé teszi a gyártók számára, hogy egyetlen gépet alkalmazzanak az alakítási folyamatok széles skálájához, a nagy sebességű kivágástól a komplex profilok mélyhúzásáig.
A klasszikus lendkerék fizikai korlátainak megszüntetésével a prés olyan testreszabott lassítási és gyorsulási görbéket tud végrehajtani, amelyek megfelelnek a munkadarab pontos alakváltozási határainak. Ez a képesség akkor hasznos, ha olyan modern anyagokkal dolgozik, mint a fejlett, nagy szilárdságú acélok és könnyű alumíniumötvözetek, amelyek hajlamosak visszarugaszkodni és elszakadni a hagyományos sajtolási sebesség mellett. A szervotechnológiára való áttérés alapvető váltást jelent a kinetikus energia kezelésének módjában a bélyegzőműhelyben, így a kezelők irányíthatják a löketprofilt, miközben megőrzik a C-keret kialakításának szerkezeti hozzáférhetőségét.
A nyitott típusú egypontos szervo nyomógép programozási csomagjában a főtengely szimulációs mód a hagyományos mechanikus gépek klasszikus szinuszos mozgási profilját reprodukálja. Ez a mód hasznos a szabványos bélyegzéshez, a progresszív szerszámalkalmazásokhoz és a nagy mennyiségű gyártáshoz, ahol nincs szükség speciális sebességgörbékre. A hajtómotor állandó sebességgel, teljes 360 fokos elforgatásával forgatásával a szán a löket felezőpontjában éri el a maximális sebességét, és az alsó holtpontban nullára lassul. Ez a replikáció biztosítja a kompatibilitást a meglévő szerszámokkal, amelyeket hagyományos mechanikus présgépekhez terveztek, és ismerős alapot biztosít a napi műhelyműveletekhez.
Ezen túlmenően a vezérlő képes szimulálni a kapcsolati mozgásprofilokat anélkül, hogy bonyolult fizikai kar mechanizmusokra lenne szükség. A hagyományos préseknél a láncszem mozgását fizikai rudak hálózatán keresztül érik el, amelyek lelassítják a csúszást a löket alsó részénél, miközben felgyorsítják azt a felfelé irányuló helyreállítási fázisban. A szervohajtás ezt a sebességmódosítást pusztán egyetlen ciklus alatti elektronikus fordulatszám-beállításokkal éri el. A Zhejiang Bolun High-Precision Machinery Co., Ltd. olyan vezérlőfelületeket épít, amelyek lehetővé teszik a kezelők számára, hogy pontosan beállítsák a lassulási görbét, amely az adott fémlemezek húzási küszöbéhez igazodik, csökkentve a dedikált link-meghajtó gépekkel kapcsolatos mechanikai bonyolultságot és karbantartási követelményeket.
Az ingamozgás üzemmód, más néven lengés vagy féllöket mód, egy egyedülálló működési profil, amely nem igényli a hajtómotor teljes forgatását. Ehelyett a szervomotor előreforgatja az excentertengelyt egy meghatározott szögben, áthajtja a szánt a munkalöketén, majd megfordítja az irányt, hogy visszaállítsa a szánt a felső kiindulási helyzetbe. Mivel a motor csak egy korlátozott íven átlendül, a teljes löketút lerövidül, ami csökkenti a ciklusidőket és növeli a gyártási sebességet a sekély alakítási vagy vakolási műveleteknél. Ez az üzemmód rendkívül előnyös olyan folyamatos szalaganyagok feldolgozásakor, ahol nincs szükség teljes függőleges távolságra, ami nagy löketszámot tesz lehetővé, miközben energiát takarít meg.
Nehezen alakítható fémek progresszív vagy többlépcsős alakításához a pulzáló vagy inkrementális lépéses módot használják. Ebben a konfigurációban a nyitott típusú egypontos szervo nyomógép nem nyomja meg a fémet egyetlen folyamatos mozdulattal. Ehelyett a csúszda mikrolöketek sorozatában ereszkedik le, fokozatosan kifejtve az erőt. Ez a lépésről lépésre történő deformáció lehetővé teszi a belső anyagfeszültségek egyenletesebb eloszlását, csökkentve a helyi elvékonyodást és elkerülve a törésvonalakat a nagy szilárdságú ötvözetekben. Minden impulzus különálló várakozási periódusokkal programozható, hagyva a fémet pihenni és stabilizálódni a présszegmensek között, így egyenletesebb anyagáramlás érhető el.
Mélyhúzásnál és hidegkovácsolásnál a fémáramlás szabályozása az alsó holtpontban kritikus fontosságú az egyenletes falvastagság megőrzése és a visszarugaszkodás minimalizálása érdekében. Az alsó tartózkodási mód lehetővé teszi, hogy a szán meghatározott ideig teljesen leálljon a löket alján, miközben fenntartja a teljes tonnanyomást. Ez a szünet elegendő időt biztosít az anyagnak ahhoz, hogy képlékeny alakváltozáson menjen keresztül, és tartósan felvegye a szerszámüreg alakját. A várakozási idő letelte után a szervomotor újraindul, hogy visszaállítsa a szánt a kiindulási helyzetébe, ami egyenletes méretpontosságú alkatrészeket és minimális maradékfeszültséget eredményez.
Az állandó sebességű rajzolási mód dinamikusan állítja be a csúszási sebességet a kritikus formázási fázisban. A szabványos forgattyús hajtások a csúszást folyamatosan felgyorsítják a középpontig, ami meghaladhatja az érzékeny anyagok, például az alumínium vagy a titán húzási sebességhatárait. A szervoprés szabályozza a motor forgását, hogy a szán lapos, állandó sebességgörbét tartson fenn a teljes húzási mélységben. A formázási szakasz befejeztével a szán gyorsan felgyorsul a visszatérési löketnél, optimalizálva a termelékenységet anélkül, hogy az anyag szakadása vagy ráncai kockáztatnának. Ez a vezérlés lehetővé teszi a gyártók számára, hogy a kényes alkatrészeket sikeresen futtatják egy szabványos gyártósoron.
Az alábbi táblázat összehasonlítja a modern szervohajtású egypontos préseken elérhető elsődleges mozgásprofilokat, részletezve jellemző paramétereiket és elsődleges alkalmazási területeiket.
| Mozgásprofil | Motor forgási típusa | Sebesség jellemzői | Elsődleges formáló alkalmazás | Tipikus ciklus hatékonyság |
|---|---|---|---|---|
| Crank szimuláció | Teljes 360 fokos forgás | Szinuszos görbe | Szabványos vakolás és progresszív bélyegzés | Alapszintű szabvány |
| Link szimuláció | Teljes 360 fokos forgás | Lassú húzási sebesség, gyors visszatérés | Általános mélyhúzás és hajlítás | Magas a csökkent selejt miatt |
| Inga üzemmód | Részleges oszcilláló lengés | Változó sebesség a löketszög alapján | Sekély rajz, nagy sebességű blankolás | A legmagasabb a rövid löketű alkatrészekhez |
| Pulzáló üzemmód | Inkrementális lépésforgatás | Mikrolöketek gyors szünetekkel | Vastag lemezalakító és nehezen húzható ötvözetek | Mérsékelt, a minőség szempontjából prioritást élvez |
| Bottom Dwell | Teljes forgás szüneteltetéssel | Terhelés alatt az alsó holtpontban megáll | Visszaugrás megelőzés és precíz vágás | A tartózkodási idő alapján állítható |
Ezen összetett mozgásprofilok ismételt végrehajtásához a nyitott típusú, egypontos szervo prés fizikai felépítésének változatos mechanikai és termikus körülményeket kell kezelnie. A nehéz szervomotor és a csúszó alkatrészek inga- vagy impulzusüzem közbeni megfordítása jelentős hő- és dinamikus nyomatékingadozásokat generál. Robusztus vázszerkezetre és hűtőkörre van szükség a motor és a hajtás hőmérsékletének stabilizálásához. Ezen túlmenően a precíz lineáris vezetősínek be vannak építve, hogy biztosítsák a csúszó függőlegességének megőrzését még akkor is, ha a motor teljes terhelés mellett gyors irányváltásokon megy keresztül.
A Bolun Machinery szerkezeti tervezési elveket és precíziós komponenseket alkalmaz annak biztosítására, hogy a szán párhuzamos maradjon ezekben a dinamikus üzemmódokban, védve a meghajtó mechanizmust és a szerszámokat az idő előtti kopástól. A folyamatos kényszerkenőrendszer egyenletes olajréteget tart fenn minden csúszófelületen, elnyeli a pulzáló műveletekkel járó lökéserőket. A hőkezelésnek, a szerkezeti merevségnek és a programozható szervovezérlésnek ez a kombinációja biztosítja, hogy a gépek stabil és megbízható platform maradjanak a különféle ipari bélyegzési igényekhez a hosszú élettartam során.
K: Hogyan segít a nyitott típusú egypontos szervo nyomógép programozható csúszó mozgása minimalizálni a visszarugaszkodást a nagy szilárdságú anyagokban?
V: Ha a hagyományos lendkereket nagy nyomatékú szervomotorra cseréljük, a csúszó mozgás teljesen testreszabható. A Zhejiang Bolun High-Precision Machinery Co., Ltd. úgy programozza ezeket a préseket, hogy az alsó holtpont közelében egy alsó tartási vagy lassító profilt hajtsanak végre, elegendő időt hagyva az anyagnak a képlékeny deformációra és végleges alakjának kialakítására.
K: Milyen intézkedések vannak bevezetve a Bolun Machinery szervopréseken a gyors inga vagy pulzáló üzemmódok extrém hő- és nyomatékingadozásainak kezelésére?
V: Az inga vagy pulzáló üzemmódban történő működés gyors motorlassulást és irányváltoztatást igényel, ami jelentős termikus és mechanikai igénybevételt generál. Nyitott típusú egypontos szervo nyomógépeink speciális folyadékhűtő áramköröket tartalmaznak a szervohajtáshoz és egy automatikus, nagynyomású kényszerkenőrendszert a hő elvezetésére és a főtengely csapágyainak védelmére.
K: Optimalizálható a csúszó lökethossza és sebessége a sekély sajtolású alkatrészekhez az óránkénti teljesítmény növelése érdekében?
V: Igen, az ingamozgás módot használva a szervomotor csak egy programozott részleges szögben mozog, nem pedig egy teljes 360 fokos elfordulást. Ez lerövidíti a löketpályát és csökkenti a ciklusidőket, lehetővé téve a gyártók számára, hogy magas termelési arányt érjenek el a sekély alkatrészeknél, miközben energiát takarítanak meg a teljes löketű műveletekhez képest.
K: Hogyan tartják fenn a szervo nyomógépei a csúszási párhuzamosságot az aszimmetrikus, a középponttól eltérő terhelési ciklusok során?
V: Annak ellenére, hogy csak egyetlen csatlakozási pontja van, a csúszdát meghosszabbított, precíziós megmunkálású nyolcpontos rögzítőelemek vezetik, kivételesen szűk hézagokkal. Ez a nagy teherbírású megvezető konfiguráció a merev, feszültségmentesített C-keretünk mellett működik, hogy elnyelje az oldalirányú erőket, és megakadályozza a csúszást az egész alakítás során.
K: Kínál a Zhejiang Bolun High-Precision Machinery Co., Ltd. egyedi fejlesztésű szoftverprofilokat egyedi, szabadalmaztatott alakítási folyamatokhoz?
V: Teljes körű kutatás-fejlesztési, tervezési és szoftver-testreszabási szolgáltatásokat nyújtunk. Mérnöki csapatunk személyre szabott mozgásprofilokat tud kifejleszteni és integrálni, beleértve az állandó sebességű húzási görbéket vagy a többlépcsős inkrementális pulzáló ciklusokat, közvetlenül a présvezérlő rendszerbe, hogy megfeleljen az Ön pontos anyag- és szerszámspecifikációinak.
Kapcsolat

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Készen áll a kezdésre?
Lépjen kapcsolatba

most!

ZHEJIANG BOLUN

