
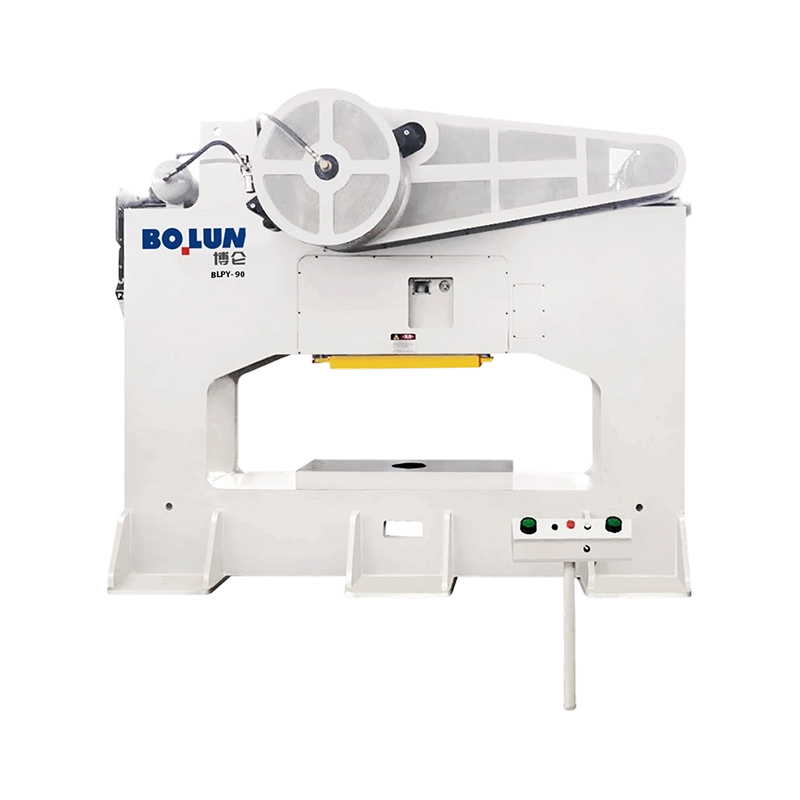


A BLPY-90 hajlékony, zárt típusú, egypontos présgép névleges ereje 900 kN. Legfigyelemreméltóbb jellemzője ...
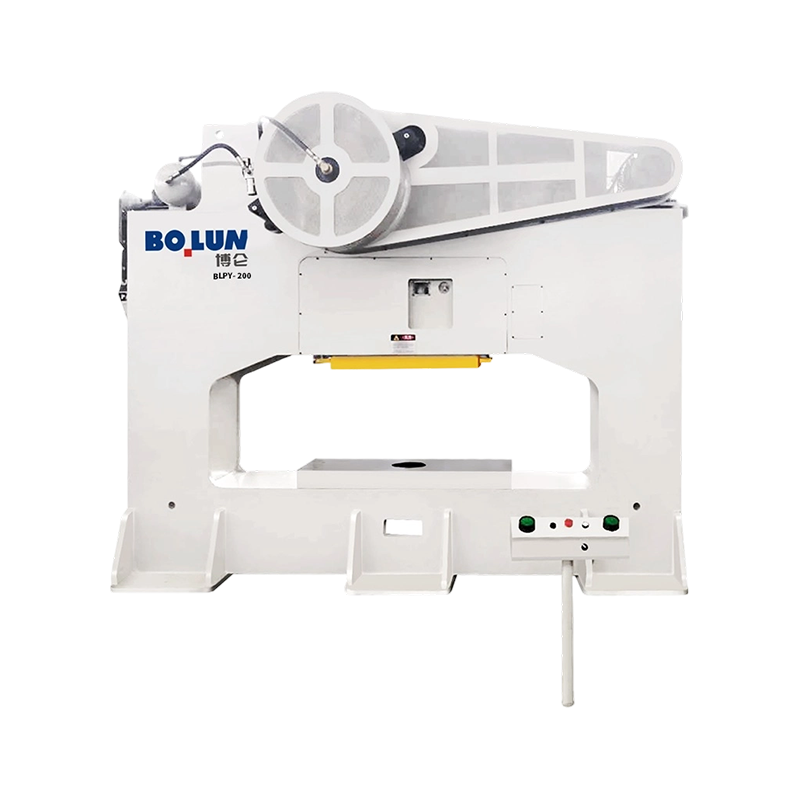
A BLPY-200 egy stabil, integrált, zárt keretű, egypontos, 2000 kN névleges erővel működő présgép. Megtartja...
A Bolun zárt típusú, egypontos szélesajtós nyomógépet olyan gyártók számára tervezték, akik abszolút szerkezeti integritást és nagy pontosságú teljesítményt követelnek meg nagy terhelés mellett. A H-keret legendás stabilitását a széles oldalsó ablakok működési rugalmasságával kombinálva ez a présgép a legjobb választás autóipari, háztartási és nehézipari bélyegzésekhez.
Ultra-merev H-keret szerkezet
Ennek a sorozatnak a meghatározó jellemzője a zárt típusú H-vázas szerkezet. A szabványos C-vázas présektől eltérően a szimmetrikus dobozos kialakítás gyakorlatilag kiküszöböli a "szögelhajlást" vagy a keret kinyitását nagy űrtartalmú ütközések során. Ez biztosítja, hogy a lyukasztó és a matrica tökéletes függőleges igazításban maradjon, jelentősen meghosszabbítva a szerszám élettartamát és megőrizve a mikron szintű alkatrész-konzisztenciát még nagy szilárdságú ötvözetek vagy 3,2 mm-t meghaladó vastag anyagok feldolgozásakor is.
Széles ajtós kialakítás az automatizálási integrációhoz
A "széles ajtó" vagy szélesre nyíló konfiguráció stratégiai előnyt jelent a modern gyártósorok számára. Ezek a tágas oldalablakok lehetővé teszik az automatizált átviteli rendszerek, robotkarok és összetett tekercs-adagoló mechanizmusok könnyed integrálását. Ezenkívül a széles ajtós kialakítás leegyszerűsíti a szerszámok karbantartását és a szerszámcserét, drasztikusan csökkentve az állásidőt a nagyfrekvenciás gyártási környezetben.
Nagy nyomatékú sebességváltó és kiváló mag
A gépen belül nyilvánvaló Bolun minőség iránti elkötelezettsége. A présgép kovácsolt 42CrMo ötvözött acél főtengelyt és prémium CuSn12 ónbronz perselyeket tartalmaz, amelyek egy sima és hihetetlenül tartós átviteli rendszert biztosítanak. A nagy teljesítményű pneumatikus súrlódó tengelykapcsolóval és precíziós fékegységgel felszerelt présgép gyors reagálást és megbízható egyszeri vagy folyamatos löketeket kínál.
Intelligencia és biztonság
A biztonságot és a pontosságot egy kifinomult PLC-alapú vezérlőrendszer kezeli nagy felbontású HMI-vel. Minden egység tartalmaz egy hidraulikus túlterhelés-védőt, amely megvédi a gépet a tonnacsúcsoktól, valamint egy kettős mágnesszelepet, amely megakadályozza a véletlen ütéseket. Legyen szó mélyhúzásról, erős vakolásról vagy többlépcsős bélyegzésről, a Bolun Wide-Door Press biztosítja az intelligens gyártás következő generációjához szükséges merev alapot és digitális intelligenciát.
Bolun gépezet: Megalkuvást nem ismerő merevség, páratlan hozzáférhetőség.
Mint Kína Zárt típusú egypontos szélesajtós nyomógép Gyártók és Zárt típusú egypontos szélesajtós nyomógép Beszállítók, Zhejiang Bolun High-Precision Machinery Co., Ltd. Zhejiangban található, Kína precíziós gyártásának szívében. A vállalat két évtizede mélyen gyökerezik a gépgyártó iparban, és mély iparági tapasztalatára, valamint műszaki áttöréseire támaszkodva modern, vezető vállalattá fejlődött a nagy pontosságú formázóberendezések területén. Egyesítjük a kutatás-fejlesztést, a tervezést, a gyártást, az értékesítést és a szolgáltatást. A korai kihívásokkal teli időszaktól a kovácsoló- és öntőgépészet terén elért jelenlegi vezető szerepünkig a Bolun Machinery szakmai, érett és hatékony termelésirányítási rendszert alakított ki. Elkötelezettek vagyunk, hogy globális ügyfeleinknek kiváló ipari szerszámgép-megoldásokat nyújtsunk.

0+
év
Iparági tapasztalat

0+
Leggyártott darabszám (előző év)

0+
Alkalmazottak száma

0+
$
Milliós éves termelési érték

Egypontos tervezés Egy meghajtó csatlakozás a csúszda közepén Duplapontos kialakítás A csúszdán két meghajtó csatlakozás található A rövid válasz: Egypontos kontra dupla pont nyitott prések esetén A nyitott t...
A rövid válasz: melyik kerettípus illik a munkájához An nyitott típusú nagynyomású gép C-alakú vagy réskeretet használ, amely a munkaterület három oldalát hozzáférhetővé teszi, megkönnyítve a szerszámok betöltését és az alkatrészek adagolását, míg a zárt típusú présgépek egyenes oldal- va...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a keret, a hajtás, a nyomószár csatlakozási pontjai és a tervezett eljárás határoz meg. Ez az oka annak, hogy két azonos űrtartalmú gép nagyon eltérően viselkedhet ugyanazon a szerszámon: az egyik laposan tarthat egy széles panelt, a másik a to...
A nagy kapacitású automatizált gyártósorokon az anyagok bélyegzési szakaszok közötti átmenete gyors oldalirányú mozgást igényel. A zárt típusú egypontos, szélesajtós nyomógép kielégíti ezt a logisztikai igényt azáltal, hogy széles oldalnyílásokat épít be közvetlenül a keret függőleges oszlopaiba vagy tartóoszlopaiba. Ezek a nyílások, amelyeket általában oldalajtóknak neveznek, lehetővé teszik, hogy az automata szállítókarok, tekercsadagolók és hulladékszállító szalagok áthaladjanak a présszerkezet oldalain, ahelyett, hogy kizárólag az elülső és hátsó hozzáférési pontokra támaszkodnának. Ez a hozzáférés kulcsfontosságú a progresszív és transzfer szerszámok számára, amelyek széles fémlemez tekercseket dolgoznak fel, vagy nagy teherbírású hulladékelvezető rendszert igényelnek a támasztóágy mindkét oldalán. A nagy ablakok bevágása a préskeret teherhordó oszlopaiba azonban megváltoztatja a sajtolóerők közvetlen függőleges útját, és speciális műszaki beállításokra van szükség annak biztosítására, hogy a gép általános stabilitása sértetlen maradjon a legnagyobb tonnaterhelés mellett is.
A széles oldalajtók beépítésének fő kihívása annak kezelése, hogy a függőleges és torziós feszültség hogyan oszlik el a kivágási területeken. Szabványos tömöroszlopos zárt présben a sajtolóerő egyenletes, lineáris úton halad lefelé az oszlopokon keresztül. Az oldalsó nyílás bevezetése feszültségkoncentrációs pontokat hoz létre az ablak sarkaiban, ahol a szerkezeti fém a terhelés átirányítására kényszerül. Ha a szerkezeti elrendezést nem kompenzálják további anyagokkal és megerősítő geometriákkal, ezek az oldalajtók kivágásai hajlítási pontokká válhatnak, ami a keret rugalmas elhajlásához vezet nagy űrtartalmú ütközések során. Következésképpen a szerkezettervezőknek végeselem-elemzést kell alkalmazniuk annak meghatározására, hogy pontosan hogyan kell elosztani az oszlopok keresztmetszeti tömegét az ablakkivágások körül.
Annak elkerülése érdekében, hogy az oldalsó ajtónyílások veszélybe sodorják a keret teljes merevségét, a mérnökök módosítják a függőleges oszlopok geometriáját, hogy kompenzálják az anyagveszteséget. Az egyszerű lapos lemezoszlop helyett a zárt típusú egypontos szélesajtós nagyajtós prés tartóoszlopai nagy teherbírású dobozos szerkezetekkel készülnek. Ez a doboz-konfiguráció belső átlós bordázatot és vastag karimás lemezeket használ, amelyek körülfogják az oldalsó nyílások kerületét. A kivágást körülvevő acél vastagságának növelésével az oszlop tehetetlenségi nyomatéka egyenértékű vagy nagyobb marad, mint az oldalsó hozzáférés nélküli tömör oszlopé. Ez a szerkezeti optimalizálás biztosítja, hogy az oszlopok függőleges merevsége magas maradjon, és a keret nyúlása minimális legyen, amikor a prés a teljes űrtartalommal rendelkezik.
Ezenkívül a széles ajtónyílások sarkai nagy sugarúak, nem pedig éles, kilencven fokos illesztések. Az éles sarkok feszültségsokszorozóként működnek, és a feszítő- és nyomóerőket egy lokalizált helyre koncentrálják, ami több millió működési ciklus alatt mikrotörésekhez vezethet. Az oldalsó ablakok tetején és alján lévő nagy ívelt csíkok használata lehetővé teszi, hogy az üzemi feszültségek egyenletesen áramoljanak a kivágás körül, így a szerkezeti terhelés nagyobb acélfelületen oszlik el. A Zhejiang Bolun Magas-Precision Machinery Co., Ltd. ezeket az ívelt feszültségeloszlási profilokat és megerősített dobozhegesztéseket alkalmazza, hogy biztosítsa a fizikai oszlopok magas torziós és függőleges merevségét a folyamatos, nagy ütésű ciklusok során.
A préskeret szerkezeti reakciója jelentősen változik az oszlopprofilok kialakításától és az ablakkivágásoknál alkalmazott megerősítési technikáktól függően. Az alábbi táblázat összehasonlítja a különböző oszlopszerkezetek kihajlási jellemzőit teljes függőleges terhelés mellett.
| Oszlopszerkezet tervezése | Ajtónyílás szélessége (mm) | Acél keresztmetszeti vastagsága (mm) | Átlagos stresszkoncentrációs faktor (Kt) | Függőleges rugalmas elhajlás (mm/m) | Torziós ellenállás besorolása (kNm/rad) |
|---|---|---|---|---|---|
| Tömör oszlop (normál zárt keret) | Egyik sem | 45 | 1.0 | 0,035 és 0,045 között | Magas |
| Megerősítetlen szélesajtós oszlop | 650 | 45 | 2.4 | 0,085-0,110 | Alacsony |
| Megerősített doboz típusú széles ajtó | 650 | 65 | 1.3 | 0,040 és 0,050 között | Magas |
| Nehéz karimás előfeszített oszlop | 800 | 80 | 1.1 | 0,030 és 0,040 között | Magas |
Amint ez az összehasonlítás mutatja, egy megerősítetlen nyílás jelentősen növeli mind a feszültségkoncentrációs tényezőt, mind a függőleges elhajlási sebességet. A megerősített dobozos vagy nehézkarimás kivitelre való frissítéssel azonban a széles ajtókeret lehajlása olyan szintre állítható vissza, amely szorosan illeszkedik egy tömör oszlop teljesítményéhez. Ezek az adatok azt mutatják, hogy a széles oldalsó ajtónyílások nem veszélyeztetik a gép szerkezeti korlátait, ha a környező keret megfelelő lemezvastagsággal és megfelelő keresztmetszeti geometriával van kialakítva.
Bármilyen szerkezeti elhajlásnál az elsődleges szempont a csúszóvezető rendszerre gyakorolt közvetett hatása. Ha egy zárt típusú, egypontos, szélesajtós erőgép oszlopai meghajlanak vagy csavarodnak az alakítási löket során, az oszlopok belsejéhez rögzített vezetősínek eltolódnak a függőleges igazításból. Ez az eltolódás a szán megdöntését okozza, ami megváltoztatja a vágószerszámok hézagát, és egyenetlen sorjákhoz vezet a kész alkatrészeken. Ennek elkerülése érdekében a vezetősíneket a tartóoszlopok megerősített szerkezeti szakaszaira kell felszerelni, amelyek el vannak szigetelve az oldalnyílások hajlítási feszültségeitől.
A meghosszabbított, teljes hosszban állítható nyolcpontos vezetőkarok használatával a prés korlátozza a szánszerkezet oldalirányú mozgását. Ezeknek a vezetőknek a rögzítési felületeit egyetlen összeállításban megmunkálják, miután a teljes hegesztett keret hőterhelés-mentesítésen esett át. A Bolun Machinery nagy hangsúlyt fektet ezekre a szigorú hőkezelési és precíziós megmunkálási folyamatokra annak érdekében, hogy a vezetősínfelületek párhuzamosak maradjanak még akkor is, ha a fő oszlopok ciklikus terhelést szenvednek. Ez a beállítási stabilitás merőlegesen tartja a szerszám belépési útvonalát, védve az érzékeny progresszív matricákat, és egyenletes alkatrészminőséget biztosít a gyártási évek során.
A szélesajtós préskeret tartóssága folyamatos dinamikus terhelés mellett nagymértékben függ a gyártási és összeszerelési fázis minőségétől. A keretek nagy szakítószilárdságú acéllemezekből készülnek, amelyek kétoldalas, teljes áthatolású hegesztésen esnek át, így alakítják ki a doboz tartóoszlopait és a sarokerősítő hornyokat. A hegesztés befejezése után a teljes keretszerkezetet átfogó hőkezelési eljárásnak kell alávetni. Ez a fűtési ciklus kiküszöböli a hegesztési ívek magas hőmérséklete miatt visszamaradt helyi feszültségeket, amelyek egyébként a keret lassan vetemedését vagy torzulását okoznák az aktív működés első néhány évében.
Az acél belső szemcseszerkezetének termikus izzítással történő stabilizálása megakadályozza az oszlopok elmozdulását, biztosítva, hogy az oldalsó ajtónyílások körüli kritikus hézagok állandóak maradjanak. Ez a gyártási lépés létfontosságú a széles ajtós konfigurációknál, mivel a gyártás utáni vetemedés közvetlenül elrontaná az oldalnyílásokon áthaladó automata adagoló mechanizmusokat. A nagy teherbírású dobozerősítést alapos feszültségoldó eljárásokkal párosítva az ipari gyártók biztonságosan alkalmazhatnak széles oldalajtó-préseket a nagy sebességű automatizált átvitel érdekében anélkül, hogy feláldoznák alakítósoraik szerkezeti merevségét és pontosságát.
K: Hogyan tartják meg a prés pillérein lévő széles oldalsó ajtónyílások szerkezeti merevségét teljes terhelés mellett?
V: A Zhejiang Bolun High-Precision Machinery Co., Ltd. ezeket az oszlopokat nagy teherbírású dobozos szerkezetekkel tervezi, belső átlós bordázattal és extra vastag karimás lemezekkel az ajtók kerülete körül. Ez a speciális geometria a nyitósarkok nagy sugaraival kombinálva sikeresen elosztja a bélyegző erőket és megakadályozza a feszültségkoncentrációt, fenntartva a függőleges és torziós merevség magas szintjét.
K: Támogathatja-e a széles ajtós konfiguráció az automatizált átviteli rendszereket és a nagy sebességű tekercs adagolást a prés oldalain keresztül?
V: Igen, a széles oldalajtó kialakításának elsődleges célja a zökkenőmentes oldalirányú anyagáramlás elősegítése. Az oszlopokban lévő nagy hézagok lehetővé teszik, hogy a szállítókarok, robotadagolók és hulladékszállító szállítószalagok közvetlenül áthaladjanak a zárt típusú, egypontos szélesajtós nyomógép oldalán, amely ideális a teljesen integrált és automatizált progresszív gyártósorokhoz.
K: Hogyan biztosítja a Bolun Machinery, hogy a vezetősínek tökéletesen egy vonalban maradjanak, ha az oszlopok ciklikus terheléselhajlást tapasztalnak?
V: Az állítható nyolcpontos vezetőkarok az oszlopok megerősített szerkezeti szakaszaira vannak felszerelve, amelyek el vannak szigetelve az oldalnyílások hajlítási feszültségeitől. Ezen túlmenően a teljes keret teljes hőfeszültség-lágyításon esik át a vezetőfelületek megmunkálása előtt, ami biztosítja, hogy a szán szigorúan függőleges és párhuzamos pályán haladjon a folyamatos működés során.
K: Milyen intézkedések akadályozzák meg a nehéz hegesztett acélkeret meghajlását vagy elmozdulását a hosszú, 24 órás gyártási ciklusok során?
V: A gyártás után a teljes széles ajtókeret szerkezet szigorú termikus feszültségoldó folyamaton megy keresztül fejlett gyártóüzemünkben. Ez az izzítási ciklus kiküszöböli a helyi maradvány hegesztési feszültségeket, biztosítva a fizikai keret tartós stabilitását, és megakadályozza a méretbeli eltolódást, amely rosszul igazíthatja a prést vagy az automata adagolóeszközöket.
K: Lehetséges-e testreszabni az oldalsó ajtó ablakainak méreteit, hogy illeszkedjenek a speciális automatizált kezelőberendezéseinkhez?
V: Igen, robusztus K+F és mérnöki képességeinket használjuk az oszlopnyílások szélességének, magasságának és helyzetének testreszabására. Mérnöki csapatunk minden egyedi módosításnál egyedi szerkezeti és végeselem-elemzést végez annak biztosítása érdekében, hogy a megváltozott oszlopkialakítás továbbra is megfeleljen az előírt merevségi és pontossági szabványoknak.
Kapcsolat

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Készen áll a kezdésre?
Lépjen kapcsolatba

most!

ZHEJIANG BOLUN

