
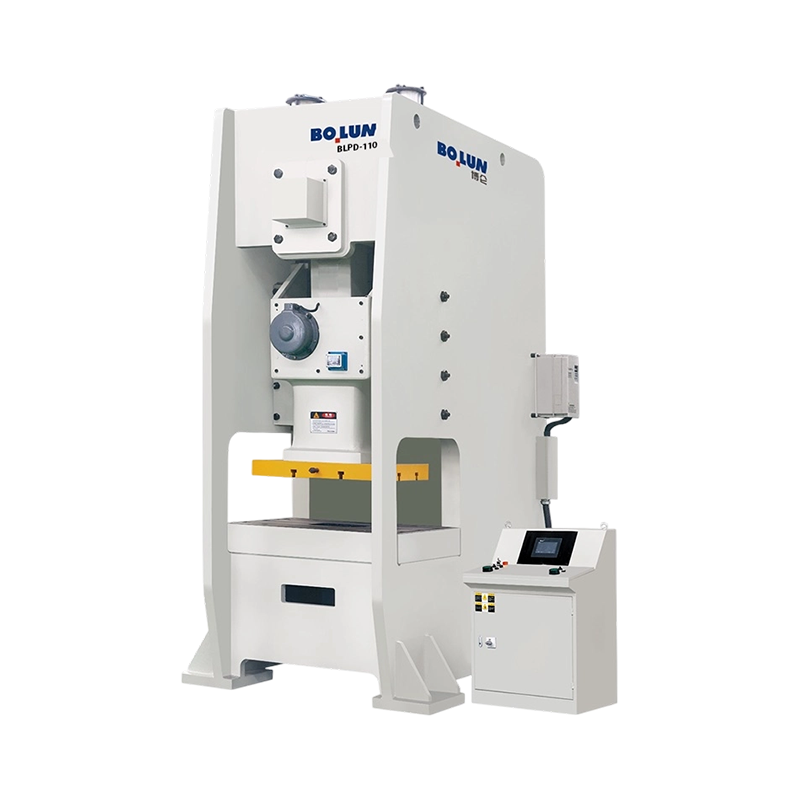


A BLPD-110 agilis precíziós félig zárt egypontos nyomógépet olyan nagy hatékonyságú bélyegzési műveletekhez...
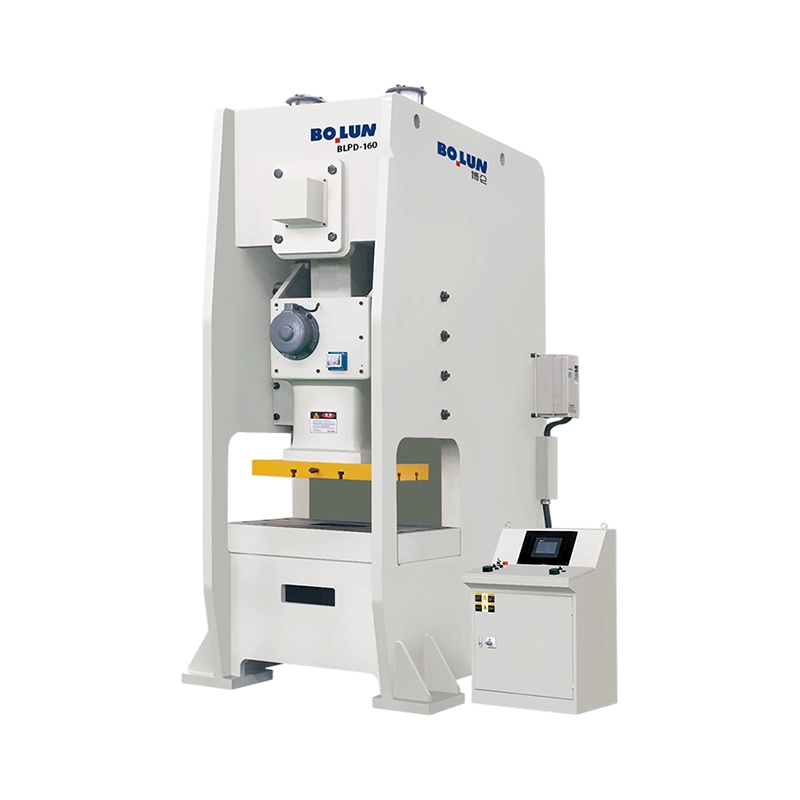
A BLPD-160 sokoldalú, kiegyensúlyozott stabilitású, félig zárt egypontos nyomógép 1600 kN névleges teljesít...
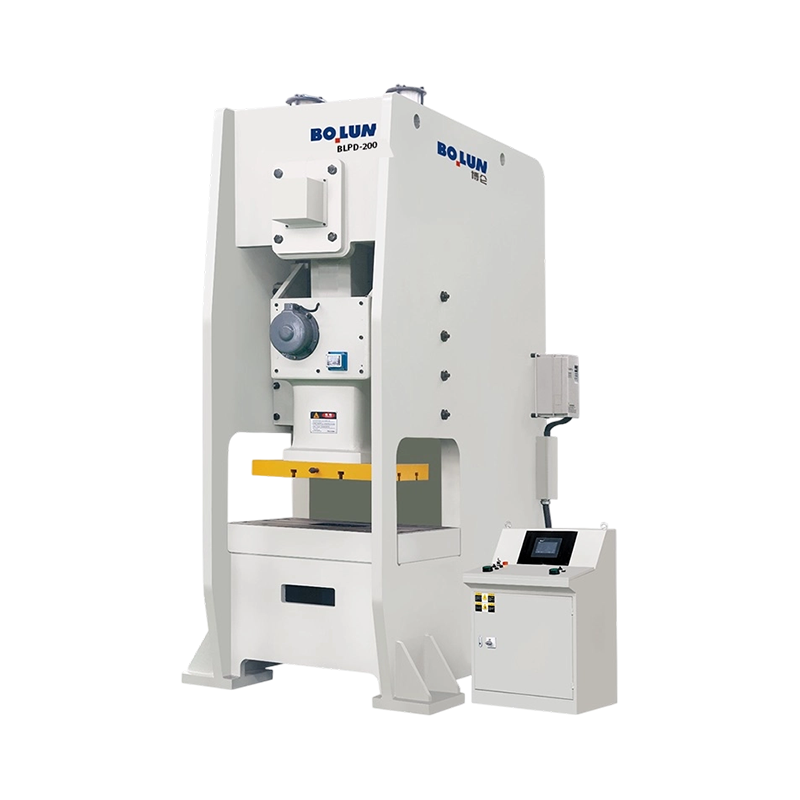
A BLPD-200 nagy teherbírású, nagy formátumú, félig zárt egypontos nyomógép 2000 kN névleges teljesítményt b...
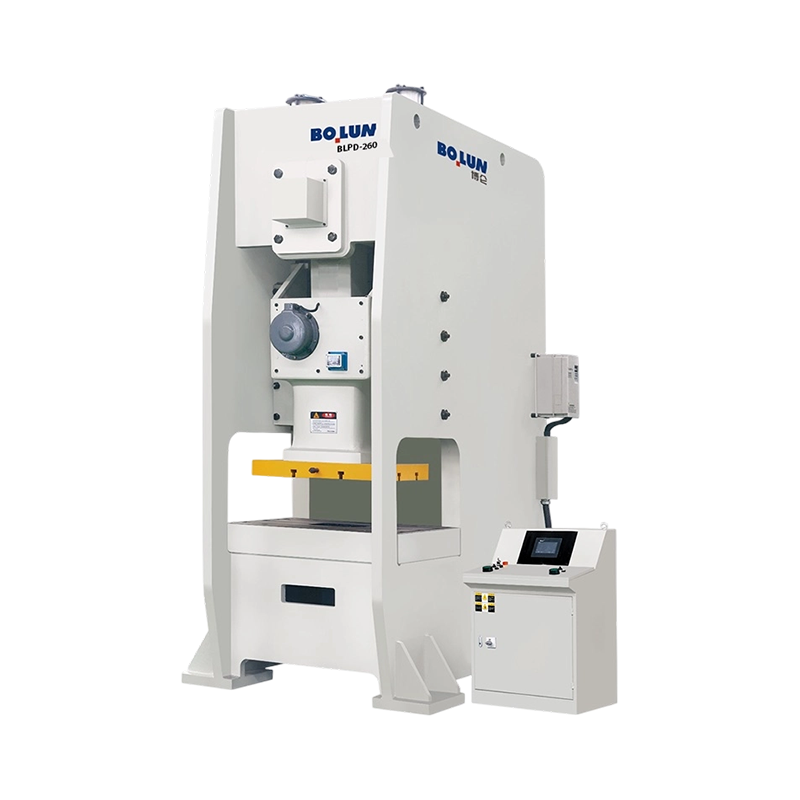
Mélyalakításra, nagy igénybevételű kovácsolásra és nagyméretű ipari sajtolási alkalmazásokra alkalmas BLPD-...
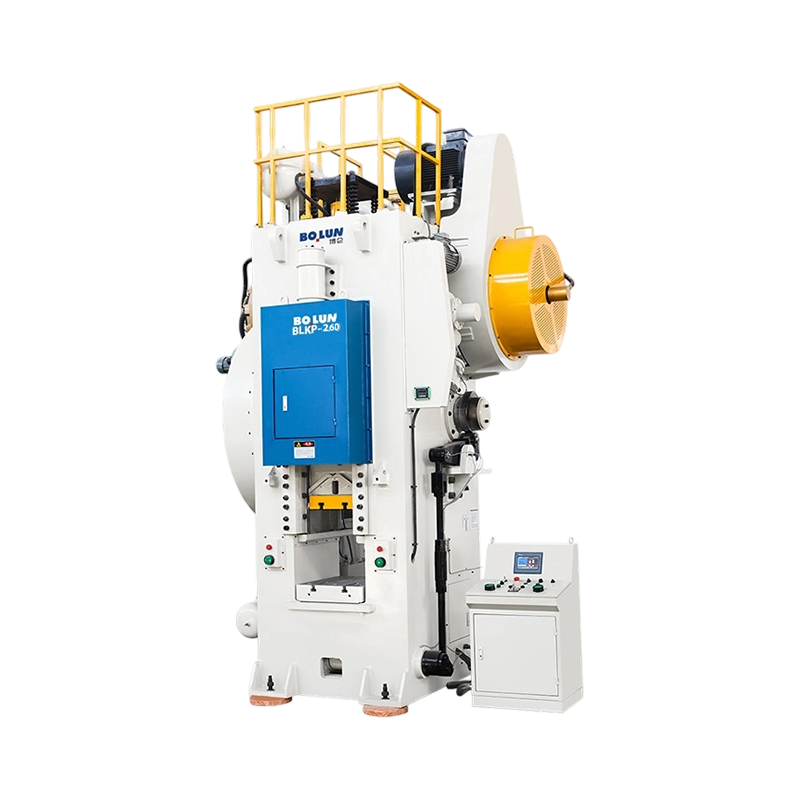
A BLKP-260 Agile Precision Cold Forging Toggle Type Power Press névleges kapacitása 2600 kN, és nagy sebess...
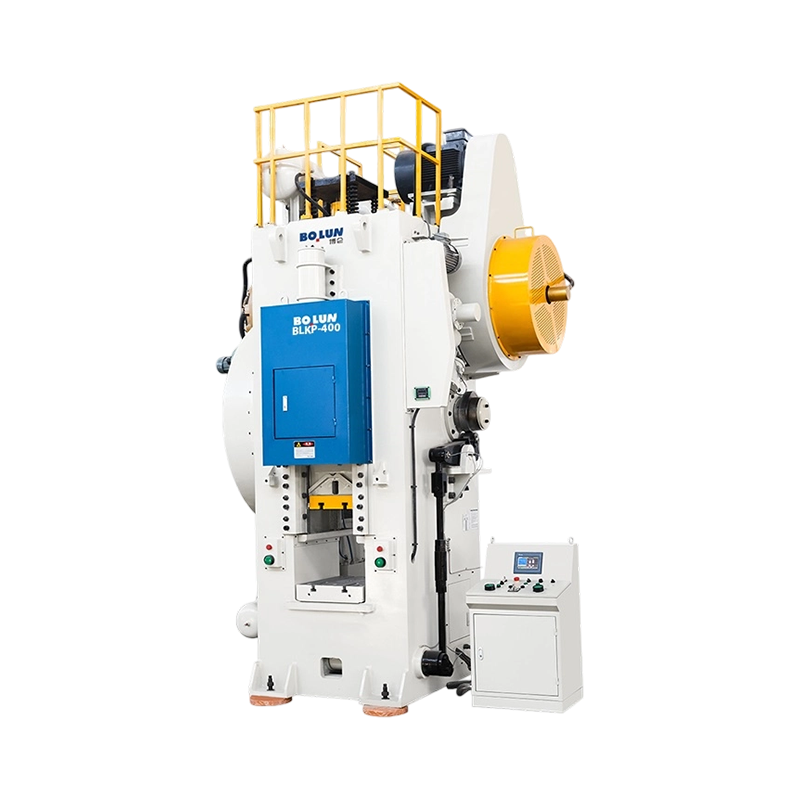
A BLKP-400 sokoldalú, kiegyensúlyozott löketű hidegkovácsoló típusú Power Press névleges teljesítménye 4000...
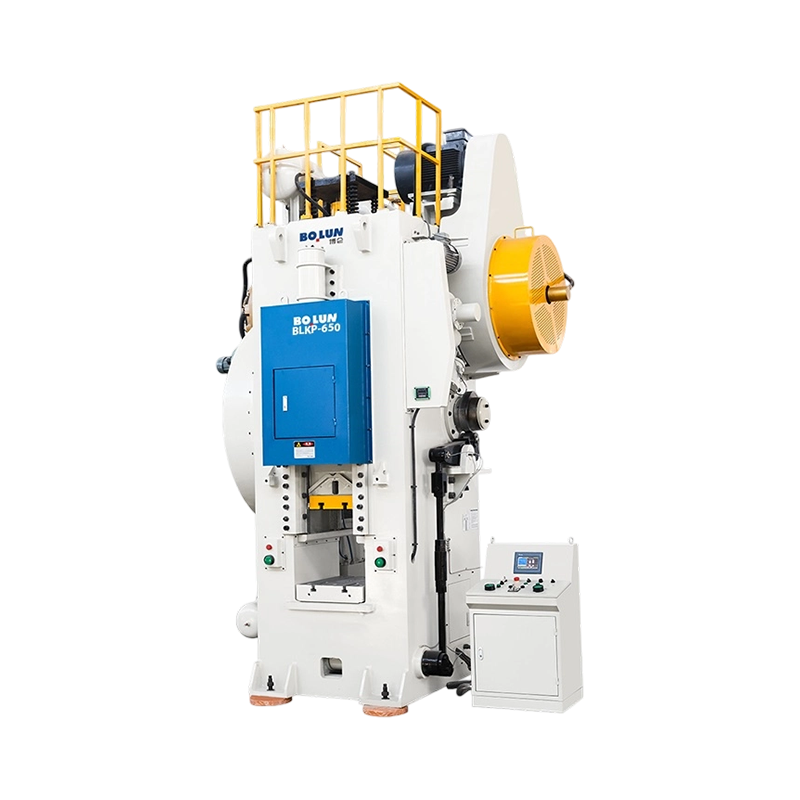
A BLKP-650 robusztus, nagy deformációjú hidegkovácsolási billenőkapcsoló típusú Power Press 6500 kN névlege...
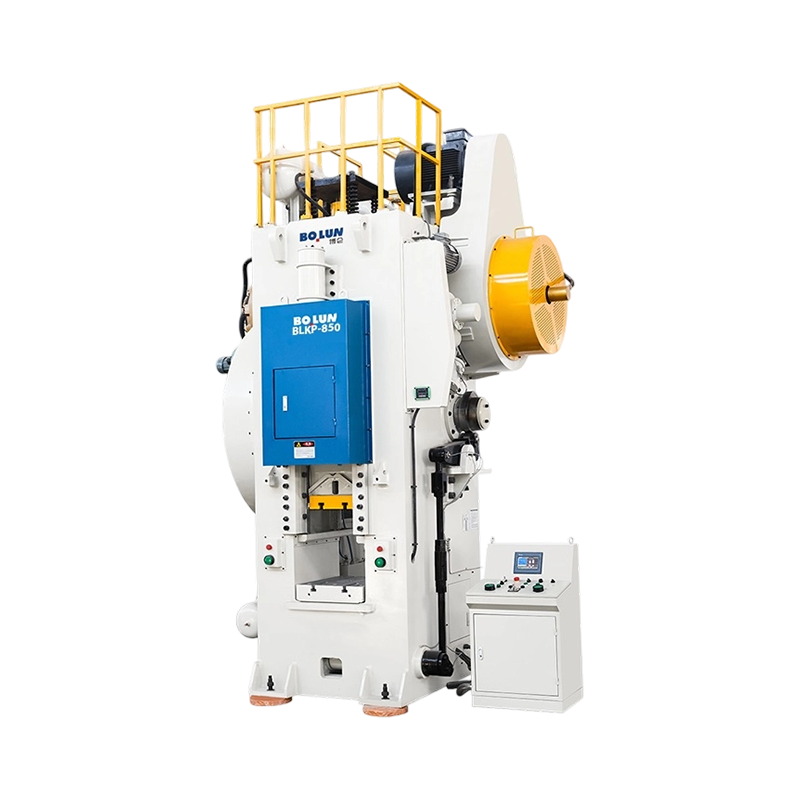
A BLKP-850 ipari szilárdságú, nagy teherbírású hidegkovácsolási billenőkapcsoló típusú Power Press névleges...
Mint Kína Fémbélyegző prés gyár és Precíziós bélyegzőprés gyártók, Zhejiang Bolun High-Precision Machinery Co., Ltd. Zhejiangban található, Kína precíziós gyártásának szívében. A vállalat két évtizede mélyen gyökerezik a gépgyártó iparban, és mély iparági tapasztalatára, valamint műszaki áttöréseire támaszkodva modern, vezető vállalattá fejlődött a nagy pontosságú formázóberendezések területén. Egyesítjük a kutatás-fejlesztést, a tervezést, a gyártást, az értékesítést és a szolgáltatást. A korai kihívásokkal teli időszaktól a kovácsoló- és öntőgépészet terén elért jelenlegi vezető szerepünkig a Bolun Machinery szakmai, érett és hatékony termelésirányítási rendszert alakított ki. Elkötelezettek vagyunk, hogy globális ügyfeleinknek kiváló ipari szerszámgép-megoldásokat nyújtsunk.

0+
év
Iparági tapasztalat

0+
Leggyártott darabszám (előző év)

0+
Alkalmazottak száma

0+
$
Milliós éves termelési érték

Egypontos tervezés Egy meghajtó csatlakozás a csúszda közepén Duplapontos kialakítás A csúszdán két meghajtó csatlakozás található A rövid vál...
A rövid válasz: melyik kerettípus illik a munkájához An nyitott típusú nagynyomású gép C-alakú vagy réskeretet használ, amely a munkaterület három oldalát hozzáférhetővé teszi, megkönnyítve a szerszámok betölt...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a keret, a hajtás, a nyomószár csatlakozási pontjai és a tervezett eljárás határoz meg. Ez az oka annak, hogy két azonos űrtartalmú gép nagyon eltérően viselkedhet ...
Az a vásárló, aki egy 45 tonnás nyitott présgépet hasonlít össze egy konzolos sorral, gyakran kap két árajánlatot, amelyek papíron közel azonosnak tűnnek: azonos űrtartalom, hasonló ágyméret, hasonló ár. A különbség később mutatkozik ...
A nagyfrekvenciás sajtológyártás során a precíziós sajtolóprés gyakran több száz löket/perc sebességgel működik. Ilyen intenzív munkakörülmények között a fő hajtótengelyen belüli fizikai érintkezési területek, az összekötő elemek és a csúszóvezetősínek folyamatos mikrosúrlódási erőknek vannak kitéve. Ez a súrlódás a kinetikus energiát közvetlenül hőenergiává alakítja, ami gyors hőmérséklet-emelkedést okoz a gép lokalizált alkatrészeiben. Megfelelő csillapítás nélkül ez a hőfelhalmozódás hőtágulást vált ki, ami megváltoztatja a csúszó felületek mechanikai hézagát. A hézagok zsugorodásával a súrlódás tovább növekszik, ami felgyorsítja a felület kopását és méreteltérést okoz a kész alkatrészekben. Ezeknek a tribológiai viselkedéseknek a kiegyensúlyozása kritikus fontosságú a prés szerkezeti illeszkedésének és hosszú távú tartósságának biztosításához a hosszabb gyártási folyamatok során.
A kopás mértékének szabályozása és a hőkezelés érdekében a mérnökök elemzik a teherhordó alkatrészek kenési rendszerét. Amikor a présgép nagy sebességgel működik, létfontosságú egy folyamatos, nyomás alatt álló olajfilm fenntartása a csapágyak és a főtengely között. Ez a film megakadályozza a fém-fém közvetlen érintkezést, és a kopásprofilt a koptató súrlódásról a folyékony viszkózus nyírásra tolja el. Ezen határkenőanyagok átmeneti állapotainak megértésével a gyártók optimalizálhatják a fizikai csúszási útvonalakat és az olajadagolási sebességet, biztosítva, hogy a gép biztonságos üzemi hőmérsékleti tartományban működjön anélkül, hogy a bélyegzési pontosság feláldozása lenne.
A hőfelhalmozódás megelőzésének elsődleges módja a folyamatos, hőmérséklet-szabályozott olajkenőkör megvalósítása. A statikus olajfürdők használata helyett egy modern precíziós bélyegzőprés kényszerkenési rendszert tartalmaz, amely a szűrt olajat közvetlenül a nagy terhelésű súrlódási pontokhoz pumpálja. Ez a rendszer kenőanyag-szolgáltatóként és hőelvezető közegként is működik. Az olaj elnyeli a hőenergiát a belső fogaskerekekről, a fő excentrikus perselyekről és a vezetőfelületekről, mielőtt egy központi tartályba kerül. Innen egy külső olajhűtő hőcserélőn keresztül kényszerítik, amely egy meghatározott alapértékre csökkenti a folyadék hőmérsékletét, mielőtt visszahelyezné a présszerkezetbe.
Ez a hőmérséklet-stabilizáló eljárás megakadályozza, hogy a lokális forró zónák kitáguljanak a keretből és megváltoztassák a kritikus zárási magasságot. A Zhejiang Bolun High-Precision Machinery Co., Ltd. nagy kapacitású hőszabályozó egységeket épít be présrendszereibe, hogy egyenletes géphőmérsékletet tartson fenn a 24 órás gyártási ciklusok során. A szerkezeti hőmérsékleti gradiens stabilan tartásával a prés elkerüli a fizikai elsodródást a csúszdavezető pályákban, megőrzi a mikron szintű hézagokat, amelyek szükségesek a finom csatlakozók és a nagy toleranciájú motorrétegek bélyegzéséhez.
A csapágyanyagok és a tervezési konfigurációk megválasztása közvetlenül meghatározza a súrlódási együtthatót és a hőtermelés sebességét a fő hajtásláncon belül. Az alábbi táblázat felvázolja a nagy sebességű alkalmazásokban használt különféle csapágyrendszerek teljesítményjellemzőit.
| Csapágy konfiguráció típusa | Maximális gyakorlati sebesség (RPM) | Súrlódási együttható tartomány | Hőleadási sebesség (kW) | Tipikus működési élettartam (óra) |
|---|---|---|---|---|
| Szabványos bronz persely | 300 és 500 között | 0,05-0,08 | 1,2-től 2,5-ig | 12 000 és 18 000 között |
| Hidrosztatikus csapágy | 600-1200 között | 0,001 és 0,005 között | 4,5-8,0 | Több mint 35.000 |
| Hibrid kerámia golyóscsapágy | 1000 és 1800 között | 0,0015 és 0,003 között | 3,2-től 5,5-ig | 25 000 és 30 000 között |
| Hidrodinamikus karmantyús csapágy | 500-800 között | 0,005 és 0,012 között | 2,8-4,5 | 20 000 és 28 000 között |
Az adatok azt mutatják, hogy a hidrosztatikus csapágykonfigurációk biztosítják a legalacsonyabb súrlódási együtthatót és a legnagyobb disszipációt folyamatos terhelés mellett. Azáltal, hogy a forgó tengelyt egy nyomás alatti olajpárnán támasztják alá, ezek a rendszerek kiküszöbölik a mechanikai érintkezést forgás közben, nulla közelében tartják a kopási arányt, és jelentősen csökkentik a hőképződést nagy sebességű, hosszú távú működés során.
A szán lefelé irányuló löketének mechanikai pontosságát a préskeret nagy teherbírású függőleges oszlopaira szerelt meghosszabbított vezetősínek tartják fenn. Amikor egy precíziós sajtolóprés kezeli a középponttól eltérő terhelést, a szán oldalirányú tolóerőt ér, amely a vezetősínekhez nyomja. Az érintkezési zónák helyi felmelegedésének és kopásának megakadályozására a nagy sebességű prések nyolc vagy tizenkét pontos tűgörgős vagy kompozit felületű vezetőrendszereket használnak. Ezek a vezetők nagy felületen osztják el az oldalirányú erőket, megakadályozva a magas nyomáskoncentrációkat, amelyek elszakíthatják a kenőanyag filmet.
Ezek a vezetőszerkezetek előfeszítettek, hogy minimalizálják a belső hézagokat, és minimálisra csökkentsék a csúszda dőlését. A hosszú csúszási pályákon keletkező súrlódási hő kezelésére belső hűtőcsatornák építhetők be magukba a vezetősínekbe. Ez biztosítja, hogy a csúsztatásból származó hő ne kerüljön át a fő keretoszlopokba, ami egyébként aszimmetrikus termikus hajlítást okozna, és rosszul igazodna a bélyegzőhöz. A Bolun Machinery hangsúlyozza ezeket a kiegyensúlyozott vezetőgeometriákat, hogy garantálja, hogy a csúszás a támasztékig párhuzamos párhuzamosság szigorú tűréseken belül marad a gyors, folyamatos ciklusok során.
A mikroszintű pontosság megtartásához több millió nagy ütésű cikluson keresztül szerkezetileg stabil préskeretre van szükség, amely ellenáll az anyag belső elmozdulásának. A nagysebességű prés vázhegesztései vastag, nagy szakítószilárdságú acéllemezekből készülnek. A hegesztést követően a teljes szerkezeti vázat hőfeszültség-mentesítési eljárásnak vetik alá, ahol a szerelvényt kemencében hevítik fel, hogy a lemezvágás és hegesztés során keletkező helyi belső feszültségeket feloldják. Ez a hőkezelés megakadályozza, hogy a fém lassan deformálódjon az ipari használat során, így biztosítva, hogy a szán és az ágy közötti kritikus távolságok változatlanok maradjanak.
A stabil, feszültségmentesített keret biztosítja, hogy a vezetősínek párhuzamosak és egyenesek maradjanak, megakadályozva a helyi kopást okozó nagy pontsúrlódást. Ez az anyagstabilizálás létfontosságú a progresszív szerszámozás beállításának megőrzéséhez, mivel még a keret geometriájának kisebb eltérései is a szerszámkopáshoz vezethetnek, és ronthatják a bélyegzett részek minőségét. Azáltal, hogy a precíziós megmunkálás előtt minden vázszerkezet szerkezetileg ellazul, a prés megőrzi geometriai beállítását a folyamatos, nagy sebességű gyártás dinamikus feszültségei alatt.
K: Hogyan védi meg az Ön szerkezeti tervezése a fémbélyegző prést a hosszú távú kifáradástól folyamatos, nagy sebességű ütési terhelés mellett?
V: A Zhejiang Bolun High-Precision Machinery Co., Ltd. nagy teherbírású dobozos kerethegesztéseket gyárt nagy szakítószilárdságú acéllemezek felhasználásával. A gyártás után az egész szerkezetet alapos termikus feszültség-lágyítási folyamatnak vetik alá, hogy kiküszöböljék a belső anyagfeszültségeket, megakadályozzák a fizikai vetemedést és a szerkezeti kifáradást még évtizedeken át tartó folyamatos dinamikus hatások mellett is.
K: Milyen hőkezelési rendszerek vannak integrálva, hogy megakadályozzák a csúszó hézag eltolódását a nagy SPM-ű fémbélyegző présben?
V: Préskonstrukcióink központi, nyomás alatti kenőrendszert használnak, amely folyamatosan hőmérséklet-szabályozott olajat keringet az összes kritikus csapágyhoz és vezetősínhez. Az olajat egy külső aktív hűtőn keresztül vezetve a rendszer stabilizálja a gép belső hőmérsékleti gradiensét, megakadályozva, hogy a hőtágulás eltolja a csúszóhézagokat folyamatos futás közben.
K: Hogyan tartják fenn a vezetősín-rendszerek a csúszó-támasz párhuzamosságot a középponttól eltérő terhelések feldolgozásakor?
V: Az oldalirányú tolóerők ellensúlyozására a mi fémbélyegző prés A modellek teljes hosszúságú, állítható nyolcpontos vezetőkerekekkel vannak felszerelve. Ezek a vezetők minimális hézagig vannak előfeszítve, és folyamatosan kenve vannak, így biztosítva, hogy a szán szigorúan függőleges pályán haladjon, és megvédje a progresszív szerszámokat az egyenetlen szerszámkopástól.
K: Milyen mechanizmust alkalmaznak a súlyos fordított sokk vagy áttörés mérséklésére a nagy tonnás fémlemezek kivágása során?
V: A prés pneumatikus ellensúlyhengerekkel rendelkezik, amelyek folyamatos felfelé irányuló feszültséget fejtenek ki a szánszerkezetre. Ez a felfelé irányuló erő előterheli a hajtásláncot, és kiküszöböli a holtjátékot a csapágyakon és a fogaskerekeken belül, elnyeli az áttöréskor felszabaduló energiát, és védi mind a hajtáselemeket, mind a szerszámokat.
K: Hogyan védi meg az integrált hidraulikus túlterhelés elleni védelem a drága többfokozatú progresszív szerszámokat a hirtelen sérülésektől?
V: A gyors működésű, nagynyomású hidraulikus túlterhelés elleni védelmi rendszer közvetlenül a csúszdába van beépítve. Ha az alakítási nyomás meghaladja a biztonsági küszöbértékeket kétlapos adagolás vagy elakadás miatt, akkor ezredmásodperc alatt kinyílik egy nyomásmentesítő szelep, hogy azonnal leállítsa a csúszó mozgását, megelőzve a préskeret és a szerszámok katasztrofális károsodását.
Kapcsolat

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Készen áll a kezdésre?
Lépjen kapcsolatba

most!

ZHEJIANG BOLUN

