
An nyitott típusú nagynyomású gép C-alakú vagy réskeretet használ, amely a munkaterület három oldalát hozzáférhetővé teszi, megkönnyítve a szerszámok betöltését és az alkatrészek adagolását, míg a zárt típusú présgépek egyenes oldal- vagy házkeretet használnak, amely körülveszi a szerszám területét a maximális merevség és pontosság érdekében nagy terhelés esetén . A nyitott prések általában könnyű és közepes préselési, lyukasztási és alakítási munkákhoz alkalmasak nagyjából 300 tonnáig, míg a zárt préseket nehéz sajtoláshoz, mélyhúzáshoz és nagy pontosságú alkatrészekhez választják, amelyek gyakran jóval 500 tonnát meghaladó súlyúak. .
A gépeket összehasonlító üzemvezetők és vásárlók számára az a gyakorlati következtetés, hogy a váz típusának követnie kell az alkatrészméretet, az alakítóerőt, a szükséges párhuzamosságot és a szerszámcsere gyakoriságát. A nem megfelelő keret kiválasztása pénzt pazarol vagy az idő előtti elhasználódás és a pontatlan alkatrészek miatt egy alulméretezett nyitott présgépen, vagy a felesleges beruházási költségek és a túlméretezett zárt prés alapterülete miatt.
Három oldalról elérhető berakodás és etetés
Zárt keret a merevség és a nagy tonnatartalom érdekében
A lendkerék energiáját tárolja és felszabadítja minden egyes löketnél
A keret elhajlása és párhuzamossága terhelés alatt
A mechanikus nyomógép átalakítja az elektromos motor forgását egy szán lineáris mozgásává, amely a szerszámot fémlemezré hajtja, lendkerék segítségével a löketek közötti energia tárolására, a tengelykapcsoló és a fék pedig az egyes ciklusok indításához és leállításához . Ez az energiatárolási megközelítés nagy löketszámot és egyenletes alkatrészgyártást tesz lehetővé, ezért a mechanikus prések továbbra is a nagy mennyiségű sajtolóüzemek igáslói maradnak.
A motor a lendkerékhez csatlakoztatott szíjat hajt meg, amely szabadon forog a főtengelyen, amíg a tengelykapcsoló be nem kapcsol. Bekapcsolt állapotban a tengelykapcsoló a tárolt energiát továbbítja a főtengelynek vagy az excenternek, amely mozgatja a hajtórudat, és fel-le csúszik. A fék a ciklus egy meghatározott pontján leállítja a főtengelyt, jellemzően a felső holtpontban, így a prés készen áll a következő löketre.
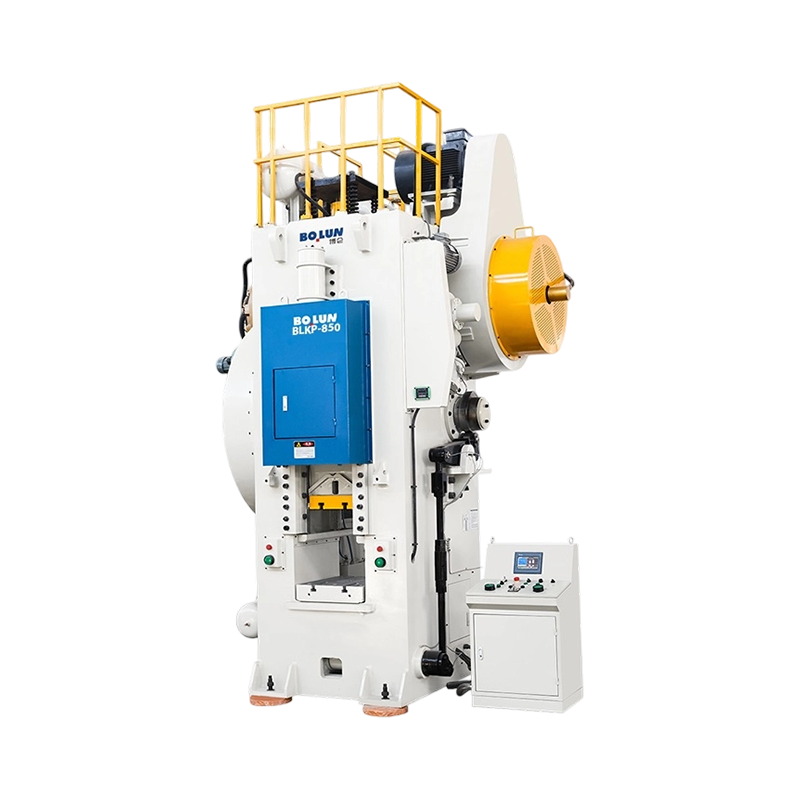
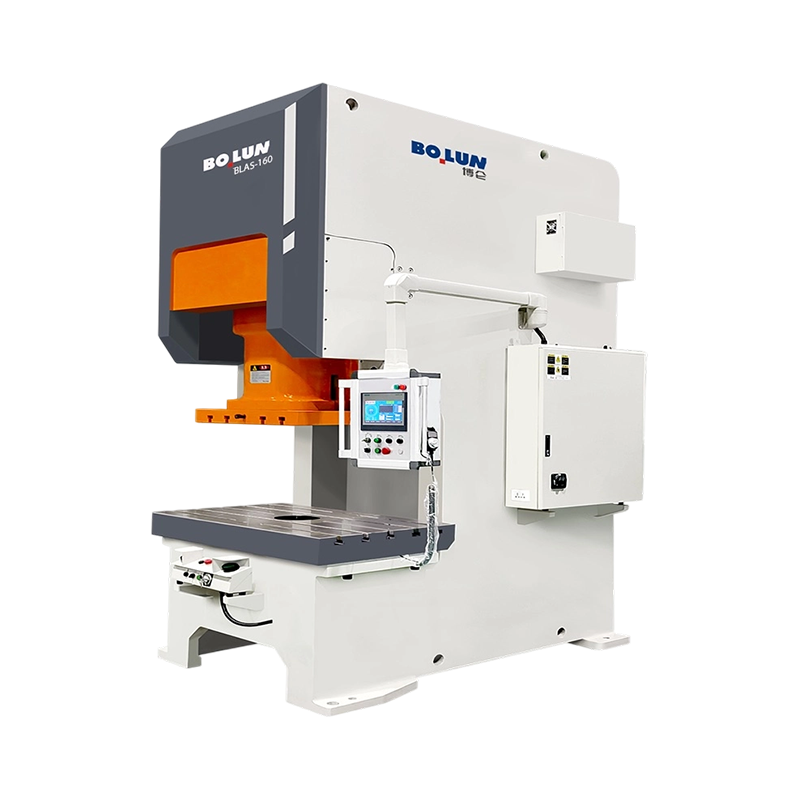
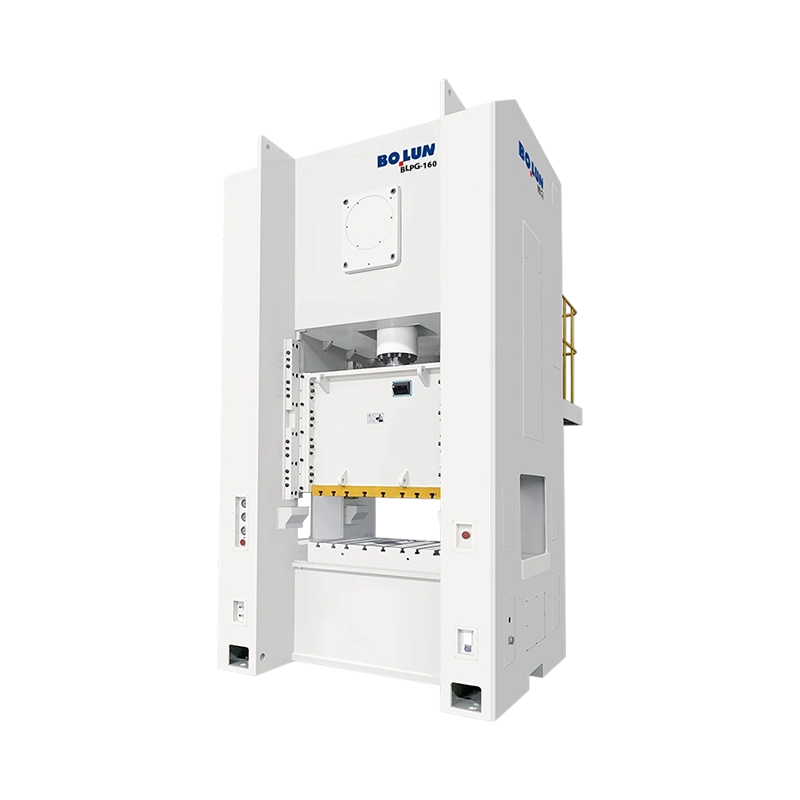
A nyitott típusú nagynyomású gép , amelyet gyakran réskeretnek vagy C keretprésnek neveznek, egy C betű alakú kerettel rendelkezik, elöl és mindkét oldalon nyitott torokkal, így a kezelők és az automatizálási berendezések több irányból elérhetik a szerszámot. .
A nyitott torok egyszerűvé teszi a nyersdarabok elhelyezését, a kész alkatrészek eltávolítását, valamint a szerszámok beszerelését vagy cseréjét. A beállító személyzet elölről és oldalról is dolgozhat, a szállítószalagok vagy az adagolóberendezések pedig több szögből is megközelíthetők. Ez a hozzáférhetőség az egyik oka annak, hogy a nyitott prések népszerűek az álláskereskedésekben és a közepes méretű üzemekben, ahol a szerszámcsere gyakran történik.
Nyitott prések kezelik az olyan alkatrészek kivágását, átszúrását, könnyű alakítását, mintázását, hajlítását és összeszerelését olyan alkatrészeken, mint a konzolok, elektromos érintkezők, készülékalkatrészek és kis szerkezeti darabok. Kapacitásuk általában körülbelül 25 tonnától körülbelül 300 tonnáig terjed, a löketszám a mérettől és a hajtás kialakításától függően változik.
Mivel a keret oldalt nyitott, nagyobb alakító terhelés hatására jobban elhajlik, ami csökkentheti a szán és az ágy közötti párhuzamosságot, és egyenetlen kopáshoz vagy alkatrészeltérésekhez vezethet. . Az üzemeltetők nem működtethetnek nyitott prést a névleges űrtartalom közelében huzamosabb ideig, és a túlterhelés elkerülése érdekében, ahol elérhető, mennyiségfigyelést kell alkalmazniuk.
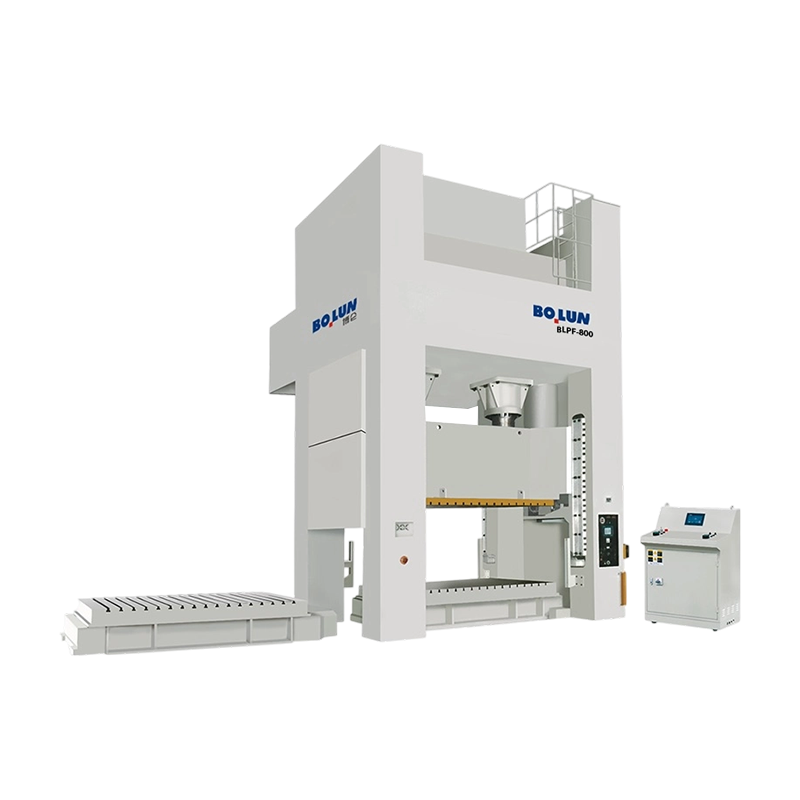
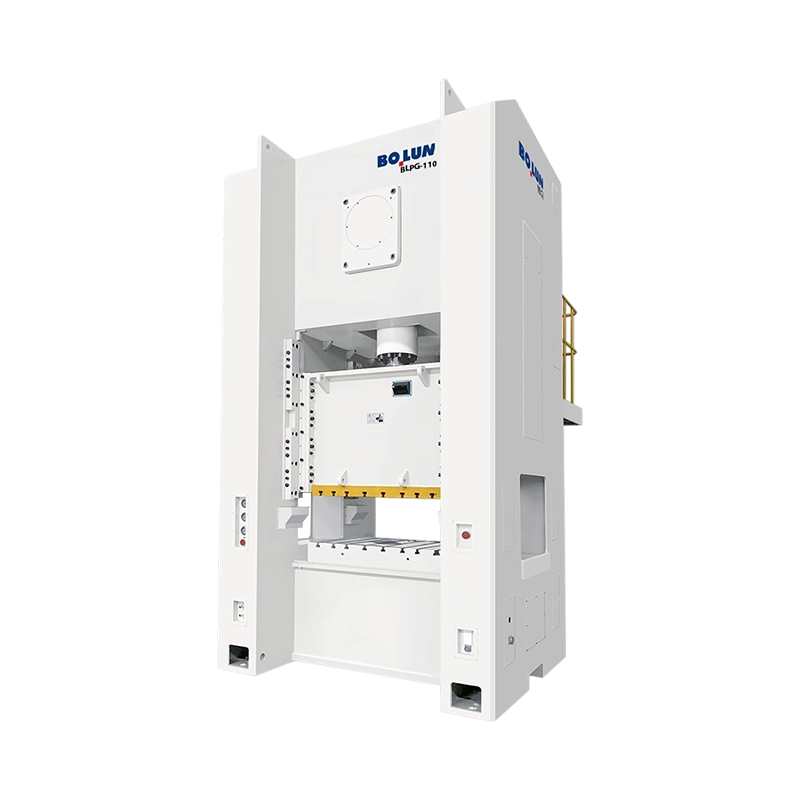
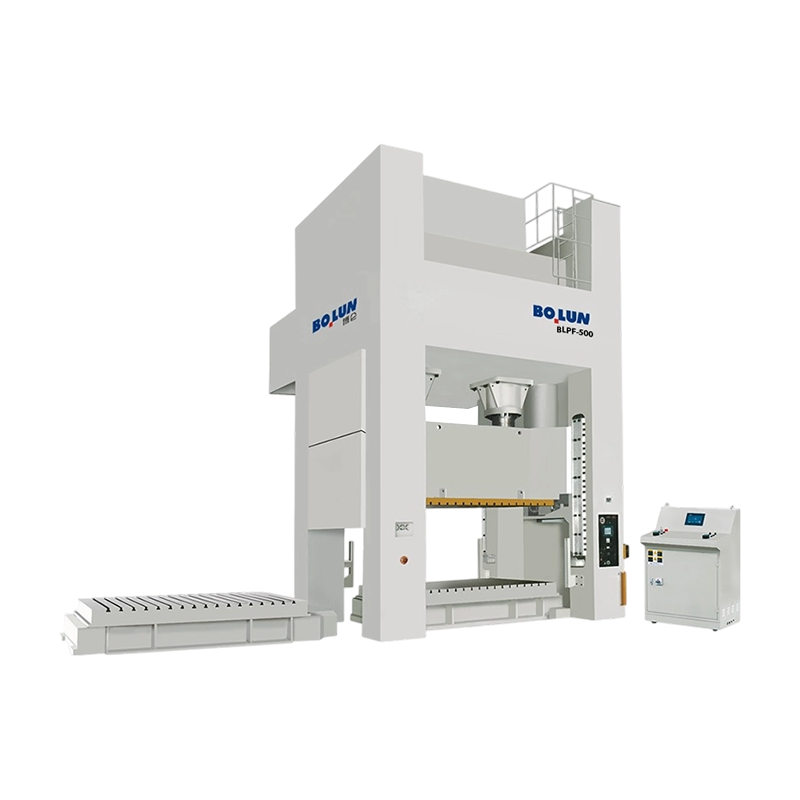
A closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
A zárt keret párhuzamosan tartja a csúszdát és az ágyat terhelés alatt, ami kritikus fontosságú mély részek kialakításánál vagy szűk tűréshatároknál. A következetes párhuzamosság csökkenti a szerszámkopást, meghosszabbítja a szerszám élettartamát, és alacsonyan tartja a méretváltozásokat a hosszú gyártási folyamatok során. A zárt prések ezért a standard választás, amikor a pontosság és az ismételhetőség fontosabb, mint a hozzáférés.
A zárt prések széles körben használatosak az autókarosszéria panelekben, készülékházakban, nagy szerkezeti elemekben és mélyhúzott alkatrészekben. A kapacitások általában több száz tonnában kezdődnek, és több ezerre is kiterjednek a nagyon nagy átrakó- és tandem vonalak esetében. Merev kialakításuk nagyobb támasztékokat és nagyobb szerszámfelületeket is támogat.
A zárt keret korlátozza a hozzáférést, így a rakodás és a szerszámcsere hosszabb időt vehet igénybe, és gyakran emelődarukra, automata adagolókra vagy robotrakodásra van szükség. A nagyobb szerkezeti tömeg és a nagyobb alapterület szintén növeli a tőkeköltséget, az alapozási igényeket és az alapterületigényt.
A közvetlen összehasonlítás egyértelműbbé teszi a vázválasztást, mivel minden kialakítás eltérő egyensúlyt kínál a hozzáférés, a merevség, a kapacitás és a költségek között .
| Funkció | Nyitott típus Power Press | Zárt típus Power Press |
|---|---|---|
| Keret alakja | C alakú vagy réskeret | Egyenes oldal vagy házkeret |
| Tipikus kapacitás tartomány | Körülbelül 25-300 tonna | Általában 200 tonnától több ezer tonnáig terjed |
| Hozzáférés a haldokló területhez | Elöl és mindkét oldala nyitott | Korlátozott, általában csak elöl és hátul |
| A keret merevsége | Alacsonyabb, nagyobb kihajlás terhelés alatt | Magas, kiváló párhuzamosság |
| A szerszámcsere ideje | Általában gyorsabban | Általában lassabb, gyakran daruval segített |
| Tipikus alkalmazások | Blankolás, piercing, fényformázás, összeszerelés | Mélyhúzás, erős bélyegzés, nagy panelek |
| Relatív tőkeköltség | Alacsonyabb a hasonló könnyű használathoz | Magasabb, nagyobb alapozással és alapterülettel |
A tonnatartalom önmagában nem írja le a prést, mert a lökethossz, a zárási magasság, az ágyméret és az energiakapacitás mind korlátozza, hogy mely alkatrészeket lehet biztonságosan és pontosan elkészíteni. .
A névleges tonnatartalom az a maximális erő, amelyet a prés képes kifejteni, de a gyártók az alsó holtpont előtt meghatározott távolságban határozzák meg, általában néhány milliméterrel. Azok az alakítási műveletek, amelyek a löket egy másik pontján erőt igényelnek, meghaladhatják azt, amit a prés biztonságosan tud leadni, ezért a minősítési pontot össze kell hasonlítani a folyamattal.
A lökethossz meghatározza, hogy a szán milyen messzire haladjon, és ez határozza meg, hogy egy alkatrész milyen mélyre húzható, és hogy az etetőberendezés ki tudja-e húzni a szerszámot. A zárási magasság az ágy és az alsó holtpontban lévő csúszda közötti távolság, beállított löket mellett, és ennek igazodnia kell a szerszámkészletek és a futó alkatrészek együttes magasságához.
Az ágynak és a támasztéknak elég nagynak kell lennie ahhoz, hogy eltartsa a szerszámkészletet, szabad margókkal a rögzítőcsavarokhoz és az adagolóberendezéshez. A túlméretezett matricák az alulméretezett ágyakon elhajlást és egyenetlen terhelést okoznak, ami károsítja a szerszámokat és a prést is.
| Specifikáció | Mit szabályoz | Tipikus megfontolás |
|---|---|---|
| Névleges űrtartalom | Maximális alakító erő | Erősítse meg az értékelési pontot a körvonalban |
| Lökethossz | Vonási mélység és előtolási hézag | Illessze a leghosszabb részhez és a kocka magasságához |
| Zárt magasság | Hely a szerszámkészletek számára | Tartalmazza a szerszámkészletet és az alkatrészek magasságát |
| Löketszám percenként | Termelési teljesítmény | Egyensúlyozza a sebességet a takarmányozási és biztonsági határértékekkel |
| Lendkerék energia | Löketenként rendelkezésre álló energia | Kritikus az erős vakoláshoz és rajzoláshoz |
| Párhuzamosság | Egyenletes terhelés a szerszámlapon | Ellenőrizze az alkatrész tűréshatárát |
A kiválasztás az alkatrészekből induljon ki, ne a nyomdakatalógusból, mert az alakító erő, az alkatrészméret, a tűrés és a gyártási mennyiség határozza meg, hogy melyik keret fog megbízhatóan teljesíteni. .
A szükséges erő becsléséhez használja a folyamatadatokat a burkolat kerületére, az anyagvastagságra, a nyírószilárdságra és az alakítási követelményekre. Adjon hozzá egy biztonsági ráhagyást, általában legalább 20 százalék körül, hogy figyelembe vegyék az anyagváltozásokat és a szerszámkopást. Ha a becslés megközelíti a nyitott prés névleges kapacitását, akkor gyakran a zárt prés a biztonságosabb választás.
A szűk tűréssel rendelkező alkatrészek, különösen azok, amelyek egyenletes síkságot vagy mélységet igényelnek, élvezik a zárt keret merevségét. A lazább tűrésvágás és lyukasztás érdekében a nyitott prés alacsonyabb költséggel megfelelő pontosságot biztosíthat, feltéve, hogy a párhuzamosságot ellenőrizzük és fenntartjuk.
A gyakori szerszámcserével rendelkező, magas keverékű növények számára előnyös a réskeretes prés nyílt hozzáférése. A néhány nagy alkatrészre szánt sorok indokolhatják a zárt préselést automatizált átvitellel vagy robotbetöltéssel, ahol a hozzáférési korlátok kevésbé számítanak.
A zárt présgépekhez általában nehezebb alapokra, nagyobb szabad zónákra és néha fej feletti rakodóberendezésekre van szükség. A korlátozott alapterületű vagy gyenge padlójú üzemek könnyebben telepíthetők és áthelyezhetők a nyitott prések.
A következetes beállítási eljárások a tűréshatáron belül tartják az alkatrészeket, csökkentik a selejt mennyiségét, és megakadályozzák a szerszámok és magának a présnek a károsodását .
Telepítés előtt tisztítsa meg a támaszt és a szerszámpapucsot, és egyenletesen rögzítse a szerszámot az egyenetlen terhelés elkerülése érdekében. Állítsa be a zárási magasságot a szerszám specifikációi szerint, és ellenőrizze azt hézagolóval vagy magasságmérővel. A lassú sebességgel végzett próbalöketeknek meg kell győződniük arról, hogy a szerszám teljesen bezáródik, és az alkatrészek megfelelően vannak kialakítva a gyártási sebesség alkalmazása előtt.
Időnként ellenőrizze a szán és az ágy közötti párhuzamosságot mérőórákkal vagy alátétmérőkkel. Különösen a nyitott préseket kell rendszeresen ellenőrizni, mivel az elhajlás és a kopás idővel megváltoztathatja a beállítást. Rögzítse a leolvasásokat, így a trendek láthatóvá válnak, mielőtt az alkatrészek kilépnek a tűréshatárból.
A csúszdát hornyok vezetik, és hézaguk befolyásolja a pontosságot és a kopást is. A túlzott hézag lehetővé teszi a szán ingadozását, míg a túl kicsi bekötést és felmelegedést okoz. Kövesse a csapágyakra, a csapágyakra és a főtengelyre vonatkozó kenési ütemtervet, és használja a gyártó által megadott kenőanyag-minőségeket.
A tengelykapcsoló súrlódó betétek és fékbetétek minden ciklusnál elkopnak, és ezek állapota határozza meg, hogy a csúszda mennyire megbízhatóan áll meg a megfelelő ponton. Mérje meg a féktávolságot és ellenőrizze a burkolatokat a karbantartási terv szerint. A kopott fékek növelik a túlfutás és a sérülés kockázatát.
A mechanikus prések a másodperc törtrésze alatt súlyos sérüléseket okozhatnak, ezért a biztosítékokat komplett rendszerként kell megtervezni, telepíteni és ellenőrizni, nem pedig opcionális tartozékként kezelni. .
Fix védőburkolatok, reteszelt védőburkolatok, fényfüggönyök és jelenlétérzékelő eszközök védik a működési pontot. A választás a munkától, az etetési módtól és a hozzáférési igényektől függ. Az őröknek meg kell akadályozniuk a kéz bejutását a csúszda mozgása közben, és meg kell állítaniuk a prést, ha megszakítják.
Két kézi vezérlés esetén mindkét kezének a működtetőelemen kell lennie, mielőtt a szán elmozdulna, így távol kell tartani őket a kockafejtől. A vészleállító eszközöket könnyen elérhető helyen kell elhelyezni, és rendszeresen tesztelni kell. A megállási időt és a féktávolságot minden egyes nyomásnál mérni és dokumentálni kell.
Az üzemeknek követniük kell az országukban érvényes gépvédelmi szabványokat, például az Egyesült Államokban az OSHA szabályait vagy a vonatkozó európai gépekre vonatkozó irányelveket és szabványokat. A kezelőknek képzésre van szükségük a biztonságos beállításról, a szerszámkezelésről, a lockout tagoutról és a vészhelyzeti reagálásról. A rendszeres ellenőrzések megerősítik, hogy a védőburkolatok és kezelőszervek továbbra is rendeltetésszerűen működnek.
A tervezett karbantartási program csökkenti a nem tervezett állásidőt, és a préselés pontosságát a specifikáción belül tartja a működés során .
A napi ellenőrzéseknek ki kell terjedniük a biztonsági berendezésekre, az olajszintekre, a szokatlan zajokra és a szerszám állapotára. A heti ellenőrzések magukban foglalhatják a hézagmérést, a szíj feszességét, valamint az ágyon és a kereten lévő rögzítőelemek és rögzítőcsavarok ellenőrzését.
A nagyjavítások jellemzően a tengelykapcsoló- és fékcserére, a csapágyak ellenőrzésére, a főtengely-beállításra és a vázellenőrzésre vonatkoznak. Az intervallumok a munkaciklustól és a működési feltételektől függenek, de sok üzem néhány évente nagyjavítást tervez nagy terhelésű prések esetén.
A kezdeti ár csak egy eleme a költségeknek. Az energiafelhasználás, a karbantartási munka, a pótalkatrészek elérhetősége, a szerszám élettartama és a selejt aránya mind hozzájárulnak a teljes költséghez. Egy jól megválasztott és jól karbantartott présgép gyakran alacsonyabb alkatrészköltséget biztosít, mint egy olcsóbb, rosszul működő gép.
A legtöbb sajtóprobléma korai figyelmeztető jeleket mutat, mint például méreteltolódás, szokatlan zaj vagy egyenetlen kopás, és a szisztematikus ellenőrzés általában azonosítja az okot, mielőtt komoly kár keletkezne. .
Ha az alkatrész méretei fokozatosan eltolódnak, ellenőrizze a szerszám kopását, a zárási magasság beállításait és a párhuzamosságot. Nyitott préseken a terhelés alatti elhajlás eltolhatja az eredményeket a tonnatartalom növekedésével, ezért figyelje a tendenciát a gyártási folyamatok között.
Ha a szán leáll vagy túllép, ellenőrizze a féket, ellenőrizze a levegő- vagy hidraulikaellátást, ahol lehetséges, és ellenőrizze a vezérlési logikát. A leállási problémákat a gyártás elindítása előtt ki kell javítani, mert a túllépés biztonsági és szerszámozási kockázatot is jelent.
A kopogás vagy zörgés gyakran elkopott hornyokra, laza csavarokra vagy csapágykopásra utal. A sebesség növekedésével növekvő vibráció lendkerék vagy hajtószíj problémákra utalhat. A korai kivizsgálás elkerüli a drágább főtengely- vagy vázkárosodást a későbbiekben.
Kérdés: Mi a fő különbség a nyitott típusú és a zárt típusú présgép között?
A nyitott típusú présgép C kerettel rendelkezik, amely három oldalról elérhető a könnyű rakodás és a szerszámcsere érdekében, míg a zárt típusú prések zárt kerettel rendelkeznek, amely nagyobb merevséget és nagyobb űrtartalmú. .
Kérdés: Milyen kapacitási tartományt fednek le általában a nyitott prések?
A nyitott prések általában körülbelül 25 tonnától körülbelül 300 tonnáig terjednek, a keret méretétől, a meghajtó kialakításától és a tervezett alkalmazástól függően.
Kérdés: Mikor kell a nyitott prés helyett zárt sajtót választani?
A zárt prések megfelelnek a mélyhúzásnak, a nehéz sajtolásnak, a nagy paneleknek és a szűk tűrésű munkáknak, ahol a keret elhajlása veszélyeztetné az alkatrész pontosságát .
Kérdés: Hogyan segíti a lendkerék a mechanikus erőprést?
A flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Kérdés: Miért számít a névleges tonnatartalom a löketben?
A gyártók az alsó holtpont előtt meghatározott távolságra határozzák meg a tonnát, így a teljes erőt igénylő alakítási műveletek más lökethelyzetekben meghaladhatják a biztonságos kapacitást .
Kérdés: Milyen gyakran kell a párhuzamosságot ellenőrizni?
A párhuzamosságot az üzem által meghatározott ütemterv szerint kell ellenőrizni, gyakrabban kell ellenőrizni a nyitott préseket, valamint a névleges terhelés közelében működő vagy szűk tűrésű alkatrészeket gyártó préseket.
Kérdés: Milyen biztonsági berendezéseket használnak általában a mechanikus préseken?
A gyakori eszközök közé tartoznak a rögzített és reteszelt védőburkolatok, fényfüggönyök, jelenlétérzékelő rendszerek, két kézi kezelőszerv és vészleállító gombok .
Kérdés: Mely alkatrészek kopnak leggyorsabban egy mechanikus présgépen?
Jellemzően a tengelykapcsoló súrlódó betétek, fékbetétek, hornyok és hajtószíjak kopnak a leggyorsabban, ezért ezeket rendszeresen ellenőrizni kell, és tartalékként raktáron kell tartani.
Kérdés: Használható-e nyitott prés nehéz alakítási munkákhoz?
A nyitott prések képesek mérsékelt alakításra, ha az erő a névleges kapacitáson belül marad, és a párhuzamosság megmarad, de a nehéz vagy mélyalakítás általában zárt keretet igényel.
Kérdés: Hogyan becsülhetem meg a bélyegzési művelethez szükséges erőt?
Becsülje meg az erőt a vágás kerülete, az anyagvastagság és a nyírószilárdság alapján, majd adja hozzá az alakítási követelményeket és a körülbelül 20 százalékos biztonsági ráhagyást .


Két présgép egyaránt hordozhat egy 200 tonnás adattáblát, és így is nagyon...
A mechanikus erőprések és alapvető funkcióik megértése A ...
Egy közepes méretű fémalkatrész-gyár gyártásvezetője nemrég szembesült azz...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a ke...
Ha közepes vagy kisméretű fém alkatrészeket tervez nagy mennyiségben gyárt...
Az a vásárló, aki egy 45 tonnás nyitott présgépet hasonlít össze egy konzo...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

