
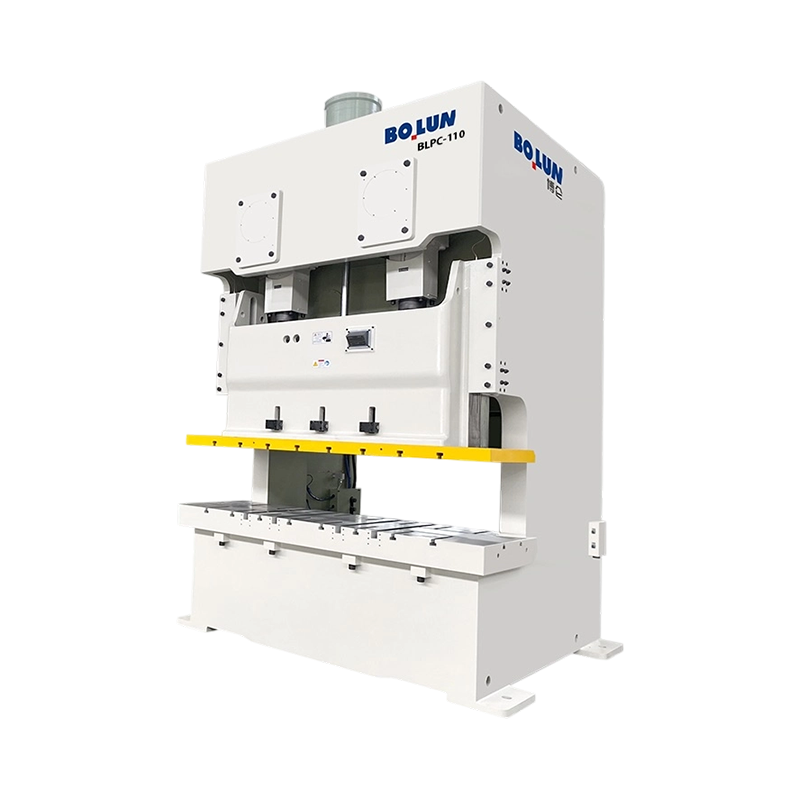


A BLPC-110 nagy hatékonyságú, agilitás nyílt típusú duplapontos nyomógép a kétpontos sorozat legfürgébb mod...
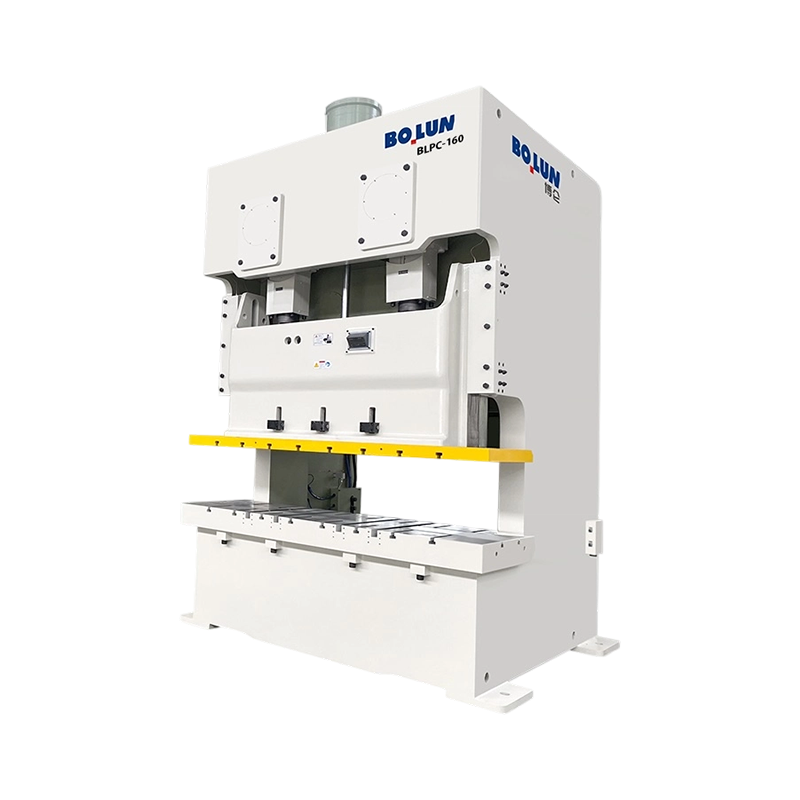
A BLPC-160 sokoldalú, precíziós stabil, nyitott típusú duplapontos nyomógép 1600 kN névleges kapacitással é...
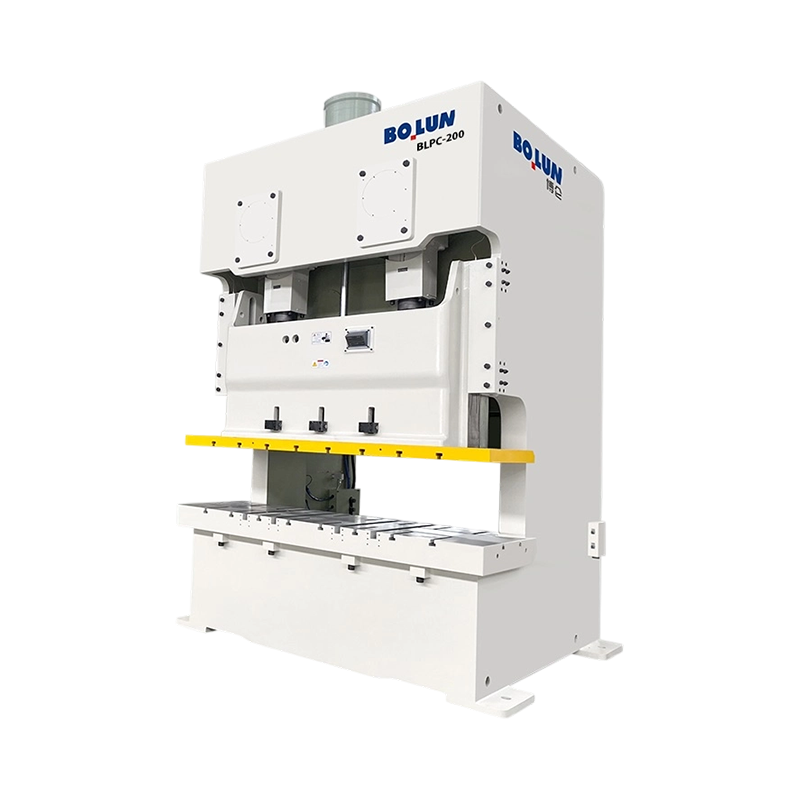
A BLPC-200 Extra-széles ágyas, nagy merevségű, nyitott típusú duplapontos nyomógép a nagyméretű lemezalakít...
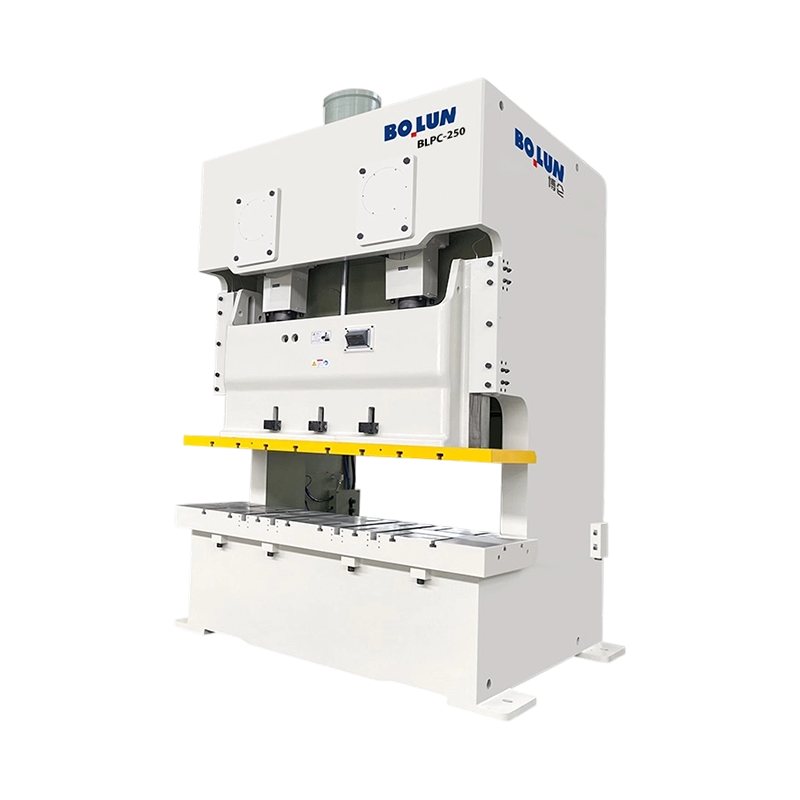
BLPC-250 robusztus, nagy teherbírású, nyitott típusú duplapontos nyomógép, amely hatalmas, 2500 kN erőt ad ...
A Bolun nagy teherbírású sorozata, amely a BLPC és BLPE modelleket tartalmazza, a végső megoldást jelenti a nagy pontosságú, nagy tonnatartalmú bélyegzési környezetekben. A tartósságra és a digitális integrációra tervezett gépeket arra tervezték, hogy kiválóan teljesítsenek ott, ahol a szabványos berendezések meghibásodnak.
BLPC sorozat: nagy teljesítményű duplapontos precíziós prés
A BLPC sorozatot kifejezetten széles asztali alkalmazásokhoz és összetett többállomásos szerszámokhoz tervezték.
Kiváló excentrikus terhelés elleni védelem: A kétpontos hajtómechanizmussal a BLPC sorozat kivételes ellenállást biztosít az excenteres (középponton kívüli) terhelésekkel szemben. Ez biztosítja, hogy a szán tökéletesen vízszintes maradjon még széles vagy kiegyensúlyozatlan progresszív matricák használatakor is, jelentősen csökkentve a szerszámkopást, és egyenletes alkatrészminőséget biztosít a teljes támasztófelületen.
Nagyszabású sokoldalúság: A kibővített ágyfelület nagy autóipari panelekhez és készülékházakhoz van optimalizálva, lehetővé téve az összetettebb alkatrészek geometriáját és integrált bélyegzési folyamatait egyetlen összeállításban.
Rezgéscsillapítás: Robusztus kétpontos architektúrája természetesen csillapítja a harmonikus rezgéseket, védi a szerszám kényes alkatrészeit, és stabil, alacsony zajszintű gyártási környezetet biztosít.
BLPE sorozat: Ultra-merev zárt típusú (H-keret) precíziós prés
A BLPE sorozat az "arany standard" a nagy igénybevételű vakoláshoz és a precíziós alakításhoz, ahol a nulla alakváltozás kötelező.
H-Frame "Zero-Deflection" kialakítás: A szimmetrikus, zárt típusú H-keret szerkezet gyakorlatilag kiküszöböli a nyitott hátú préseknél megszokott "szögletes nyílást". Ez biztosítja a tökéletes függőleges igazítást a lyukasztó és a szerszám között, ami kritikus fontosságú nagy szilárdságú ötvözetek vagy 3,2 mm-t meghaladó vastag anyagok feldolgozásakor.
Mikronszintű ismételhetőség: Az ultra-merev alapozás biztosítja a nagy sebességű automatizált vonalakhoz szükséges stabilitást, megőrizve a rendkívüli pontosságot még maximális tonnatartalom mellett is.
Hosszú távú megbízhatóság: A nehéz simításra és mélyhúzásra tervezett BLPE sorozat könnyedén kezeli a hatalmas ütési terheléseket, így a 3 műszakos nagyfrekvenciás gyártás előnyben részesített választása.
Mérnöki kiválóság és automatizálás
Mindkét sorozat kovácsolt 42CrMo ötvözött acél főtengelyekkel és CuSn12 ónbronz perselyekkel van felszerelve a maximális élettartam érdekében. A PLC-alapú intelligens vezérlőkkel integrálva zökkenőmentes "kézfogást" kínálnak NC szervo adagolókkal és robotrendszerekkel, teljes "Smart Factory" megoldást biztosítva a modern gyártók számára.
Mint Kína Nyílt típusú duplapontos Power Press Gyártók és Nyílt típusú duplapontos Power Press Beszállítók, Zhejiang Bolun High-Precision Machinery Co., Ltd. Zhejiangban található, Kína precíziós gyártásának szívében. A vállalat két évtizede mélyen gyökerezik a gépgyártó iparban, és mély iparági tapasztalatára, valamint műszaki áttöréseire támaszkodva modern, vezető vállalattá fejlődött a nagy pontosságú formázóberendezések területén. Egyesítjük a kutatás-fejlesztést, a tervezést, a gyártást, az értékesítést és a szolgáltatást. A korai kihívásokkal teli időszaktól a kovácsoló- és öntőgépészet terén elért jelenlegi vezető szerepünkig a Bolun Machinery szakmai, érett és hatékony termelésirányítási rendszert alakított ki. Elkötelezettek vagyunk, hogy globális ügyfeleinknek kiváló ipari szerszámgép-megoldásokat nyújtsunk.

0+
év
Iparági tapasztalat

0+
Leggyártott darabszám (előző év)

0+
Alkalmazottak száma

0+
$
Milliós éves termelési érték

Egypontos tervezés Egy meghajtó csatlakozás a csúszda közepén Duplapontos kialakítás A csúszdán két meghajtó csatlakozás található A rövid válasz: Egypontos kontra dupla pont nyitott prések esetén A nyitott t...
A rövid válasz: melyik kerettípus illik a munkájához An nyitott típusú nagynyomású gép C-alakú vagy réskeretet használ, amely a munkaterület három oldalát hozzáférhetővé teszi, megkönnyítve a szerszámok betöltését és az alkatrészek adagolását, míg a zárt típusú présgépek egyenes oldal- va...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a keret, a hajtás, a nyomószár csatlakozási pontjai és a tervezett eljárás határoz meg. Ez az oka annak, hogy két azonos űrtartalmú gép nagyon eltérően viselkedhet ugyanazon a szerszámon: az egyik laposan tarthat egy széles panelt, a másik a to...
An nyitott típusú kétpontos nyomógép elosztja az erőt a csúszda két különálló csatlakozási pontja között, ami szélesebb ágyfelületet tesz lehetővé, és nagyobb ellenállást biztosít a középen kívüli terhelésekkel szemben. Ennek a gépnek a mozgását egy nagy teherbírású pneumatikus tengelykapcsoló és fékegység szabályozza. Amikor a prés működik, sűrített levegőt irányítanak a tengelykapcsoló dugattyújába, amely összekapcsolja a hajtótengelyt a lendkerékkel. Ezzel egyidejűleg a légnyomás legyőzi a nehéz mechanikus rugók erejét a fék kioldásához. Amikor leállítási parancsot adnak ki, akár manuálisan, akár automatizált érzékelőkön keresztül, a vezérlőrendszernek azonnal el kell engednie a túlnyomásos levegőt. Ez a művelet lehetővé teszi, hogy a mechanikus rugók egymáshoz kényszerítsék a féktárcsákat, leállítva a csúszka mozgását. A fizikai reakcióidő közvetlenül függ a pneumatikus kipufogószelep sebességétől és a kétpontos tolózár tömegétől. Mivel a kétpontos présben a szán szélesebb és nehezebb, mint az egypontos présben, a tehetetlenségi erők kezelése a leállítási szekvenciák során strukturált légcsatorna-méretezést és precíz rugókalibrálást igényel, hogy biztosítsa a szán meghatározott határokon belüli nyugalmát.
A tengelykapcsoló kioldása és a fékbekapcsolás közötti szinkronizálás kritikus fontosságú. Ha átfedés van, ahol mindkét rendszer részben össze van kapcsolva, a súrlódó lemezek nagy hőterhelést és gyors kopást tapasztalnak. Ezzel szemben, ha van egy rés, ahol egyik rendszer sem kapcsolódik, a szán elsodródhat saját súlya alatt, különösen nehéz szerszámok szállításakor. A modern tervezési elvek ezt a problémát egy kombinált tengelykapcsoló-fék egység használatával oldják meg, amely egyetlen dugattyúval fizikailag megakadályozza az egyidejű kapcsolódást. Ez a konfiguráció garantálja, hogy a légnyomás csökkenésével a vezetésről a fékezésre való átmenet mechanikusan és előre láthatóan menjen végbe, minimálisra csökkentve a lassítás megkezdéséhez szükséges időt a biztonsági megállások során.
Vészleállás esetén minden ezredmásodperc meghatározza azt a teljes távolságot, amelyet a csúszda megtesz, mielőtt teljesen leállna. A jelút akkor kezdődik, amikor a kezelő megnyomja a vészhelyzeti gombot, vagy ha a biztonsági fényfüggöny megszakad. Ez az elektromos jel közvetlenül egy kétcsatornás biztonsági PLC-hez jut, amely egy kis ablakon belül dolgozza fel a bemenetet, jellemzően tizenöt ezredmásodperc alatt. A feldolgozás után a vezérlő lekapcsolja a kettős biztonsági mágnesszelep áramellátását. Ezeket a redundáns szelepeket úgy tervezték, hogy elszívják a sűrített levegőt a tengelykapcsoló-fékkamrából. A légnyomás fizikai felengedése és a súrlódó féklemezek ezt követő bekapcsolása a válaszciklus mechanikai késleltetési részét jelenti. Normál terhelés mellett működő, nyitott típusú, kétpontos nyomógépeknél a kezdeti jeltől a csúszka mozgásának teljes leállásáig eltelt teljes idő általában száz és kétszázötven ezredmásodperc között van. A Zhejiang Bolun High-Precision Machinery Co., Ltd. ezeket a szekvencia-paramétereket elemzi a tesztelési fázisok során, hogy megbizonyosodjon arról, hogy a fékút megfelel-e a szerszámgépek nemzetközi irányelveinek.
A leállási jelzés pillanatában a csúszás sebessége is befolyásolja a teljes megállási időt. Nagyobb üzemi fordulatszámon nagyobb a főtengely forgási kinetikai energiája és a csúszás függőleges lendülete, ami nagyobb energiaelvezetést igényel a fékbetéttől. Következésképpen a biztonsági zónákat és a fényfüggöny-távolságokat a prés maximális sebessége, nem pedig az átlagos működési sebesség alapján kell kiszámítani. A tervezők olyan lassulási számításokat alkalmaznak, amelyek figyelembe veszik a szelep reakcióidejét, a fékrugó feszültségét és a fékbetét súrlódási együtthatóját, hogy biztonságos működési kerületet alakítsanak ki a csúszófelület körül.
A behúzás, más néven kocogás, alapvető működési mód, amelyet a szerszámbeállítási és beállítási eljárások során használnak. Ebben az üzemmódban a tengelykapcsoló-fék mechanizmus gyors, ismételt bekapcsolása révén a csúszda apró lépésekben lefelé mozog. A behúzás közbeni reakcióidőt az jellemzi, hogy a tengelykapcsoló milyen gyorsan képes nyomást felépíteni a csúszda mozgatásához, és milyen gyorsan tud újra bekapcsolni a fék, hogy megállítsa, mielőtt a csúszda túl messzire haladna. Mivel a motor folyamatosan működik, a pneumatikus vezérlőszelepeknek nagy megismételhetőséggel kell reagálniuk. Ha a válaszidő inkonzisztens, a szán túllépheti a kívánt beállítási magasságot, ami penészkárosodáshoz vagy rosszul beállított adagolórendszerhez vezethet. A pneumatikus kört úgy kell megtervezni, hogy kezelje ezeket a gyors nyomásingadozásokat anélkül, hogy nyomáseséstől vagy szerkezeti késéstől szenvedne. Egy tipikus inch-jel hatvan ezredmásodpercnél rövidebb szelepreakciót igényel, hogy a kezelő pontosan tudja szabályozni a szán leereszkedését a kritikus szerszámbeállítási lépések során.
A behúzási ciklus során a prés nem éri el a teljes működési sebességét, vagyis a kinetikai energia kisebb, mint a folyamatos működés során. A bekapcsolási gyakoriság azonban sokkal magasabb, ami a tengelykapcsoló-fék szerelvényben felmelegedéshez vezethet. A hosszan tartó beállítási szekvenciák során a konzisztens válaszidő fenntartása érdekében a rendszer kényszerszellőztetésre vagy hűtőcsatornákra támaszkodik a hőenergia elvezetésére. A súrlódó felületek stabil hőmérsékleti tartományban tartása biztosítja, hogy a súrlódási együttható állandó maradjon, megakadályozva a csúszást vagy a késleltetett leállást e precíz mikrobeállítások során.
A gépváz fizikai mérete és a szán tömege közvetlenül befolyásolja a lassulás mértékét és a szán mozgásának megállításához szükséges teljes időt. Az alábbi táblázat tipikus teljesítménymutatókat mutat be, amelyek ezeknek a kétpontos konfigurációknak a különböző tonnakapacitásaira vonatkoznak a vészleállítási és behúzási szekvenciák során normál működési feltételek mellett.
| Préskapacitás (tonna) | Átlagos elzárószelep reakció (ms) | Mechanikus fékműködés (ms) | A dia teljes leállítási ideje (ms) | Behúzó impulzusválasz (ms) |
|---|---|---|---|---|
| 110 tonna | 12-től 18-ig | 85-től 110-ig | 100-tól 130-ig | 45-től 60-ig |
| 160 tonna | 14-től 20-ig | 95-től 125-ig | 115-150 között | 50-től 65-ig |
| 250 tonna | 16-tól 22-ig | 110-től 145-ig | 130 és 175 között | 55-75 |
| 400 tonna | 18-25 között | 130-170 között | 155-től 205-ig | 65-től 85-ig |
A hosszan tartó folyamatos gyártás során a tengelykapcsoló és a féktárcsák súrlódó betétjei természetes, fokozatos kopáson mennek keresztül. Ez a kopás növeli a hézagot a súrlódó felületek között, ami viszont növeli a rendszer bekapcsolásához szükséges levegő mennyiségét és meghosszabbítja a mechanikai reakcióidőt. Annak elkerülése érdekében, hogy ez a kopás veszélybe sodorja a kezelő biztonságát, a modern, nyitott típusú, kétpontos nyomógépeket automatikus fékellenőrző rendszerekkel szerelték fel. Ezek a monitorok mérik a forgattyús tengely szögét abban a pillanatban, amikor a stop jelet adják, és összehasonlítják azt a szöggel, amikor a csúszás valóban megáll. Ha a mért leállási idő vagy szög túllép egy előre meghatározott biztonsági küszöböt, a rendszer letiltja a további műveleteket, és arra készteti a karbantartó személyzetet, hogy állítsa be a fékhézagot vagy cserélje ki a súrlódó betéteket. A Bolun Machinery integrálja ezeket a felügyeleti rendszereket, hogy garantálja, hogy a gép teljes élettartama alatt megfeleljen a megállapított biztonsági szabványoknak, megelőzve a váratlan túllépéseket a napi bélyegzési rutinok során.
Ezeknek az elektronikus monitoroknak az integrációja az előrejelző karbantartást is segíti. A leállási idők több ezer cikluson keresztüli naplózásával a vezérlőszoftver előre jelezheti, hogy a fékbetétek mikor igényelnek szervizelést a biztonsági kritikus határérték elérése előtt. Ez az adatvezérelt megközelítés minimalizálja a nem tervezett állásidőt, és biztosítja, hogy a gép mindig a tanúsított biztonsági paraméterein belül működjön, megvédve a szerszámokat és a kezelőt a lehetséges veszélyektől.
A pneumatikus csövek fizikai elrendezése a préskereten belül egy másik kritikus tényező a nyitott típusú kétpontos nagynyomású prés reakcióidejének meghatározásában. A biztonsági szelep és a tengelykapcsoló-fék egység közötti hosszú levegővezetékek légáramlási ellenállást és térfogati késéseket okoznak, amelyek lelassíthatják a kipufogóciklust. A gyors reakcióidő elérése érdekében a mérnökök a kettős biztonsági szelepeket a lehető legközelebb helyezik el a tengelykapcsoló-fék házához. A nagy átmérőjű csövek és a nagy áramlású hangtompítók használata lehetővé teszi, hogy a túlnyomásos levegő minimális korlátozással távozzon a légkörbe. Ez a tervezési szempont létfontosságú a leállási idők előírt határokon belüli tartásához, különösen nagy sebességű bélyegzési műveleteknél, ahol kicsi a szerszámütközést vagy a kezelő sérülését megakadályozó ablak.
A csőhosszon kívül a levegőellátás minőségét is szabályozni kell. A sűrített levegőben lévő nedvesség vagy szennyeződések a biztonsági szelepek beragadását vagy lassú reakcióját okozhatják, közvetlenül megnövelve a leállási időt. A biztonsági szelepek elé egy szűrőkből, szabályozókból és kenőanyagokból álló, dedikált levegő-előkészítő egység van felszerelve a tiszta, száraz és egyenletes levegőellátás biztosítása érdekében. Ez a fenntartott nyomásstabilitás elengedhetetlen annak biztosításához, hogy a pneumatikus hajtóművek a meghatározott sebességgel működjenek mind a vészleállítások, mind a nagyfrekvenciás behúzási folyamatok során.
K: Milyen tervezési előnyöket kínál a nyitott típusú kétpontos nyomógép az egypontos modellekhez képest szélesebb sajtolószerszámok kezelésekor?
V: A csúszdán lévő két különálló csatlakozási pont használatával ez a konfiguráció sokkal szélesebb felületen osztja el az alakító erőt. A Zhejiang Bolun High-Precision Machinery Co., Ltd. úgy tervezi ezeket a préseket, hogy kivételes ellenállást biztosítsanak a középponttól eltérő terhelésekkel szemben, megakadályozzák a csúszda megdöntését, és biztosítsák a rendkívül egyenletes nyomáseloszlást nagy vagy aszimmetrikus progresszív szerszámok futtatásakor.
K: Hogyan biztosítják a Bolun Machinery prések biztonsági rendszerei a gyors csúszás lassítását vészleállításkor?
V: Nyitott típusú, kétpontos présgépeink nagy átfolyású kettős biztonsági mágnesszelepeket tartalmaznak, amelyek közvetlenül a kombinált tengelykapcsoló-fék egység mellett helyezkednek el. Ez az elrendezés minimálisra csökkenti a pneumatikus vezeték ellenállását, lehetővé téve a túlnyomásos levegő elszívását ezredmásodpercek alatt, ami azonnal bekapcsolja a nagy teherbírású mechanikus fékrugókat, hogy gyorsan leállítsa a csúszó mozgást.
K: Hogyan tartja meg ennek a présnek a hajtómechanizmusa a nagy pontosságot és az alacsony vibrációt gyors behúzási műveletek során?
V: A présgép dinamikusan kiegyensúlyozott főtengely- és csúszórendszerrel rendelkezik, amelyet egy automatikus, nagynyomású kényszerkenőrendszer támogatja. Ez a folyamatos olajfilm megakadályozza a mechanikai holtjátékot vagy holtjátékot a kettős csatlakozórudakon belül, lehetővé téve a rendkívül érzékeny és megismételhető mikrobeállításokat a formázási folyamat során.
K: Milyen intézkedések vannak bevezetve a fékkopás megfigyelésére és kompenzálására a hosszú gyártási ciklusok során?
V: Egy integrált elektronikus forgattyúszög-figyelő rendszer folyamatosan méri a leállási szöget és az időt működés közben. Ha a súrlódó burkolatok természetes kopáson mennek keresztül, és túllépik a kijelölt biztonsági küszöböt, a vezérlőrendszer blokkolást indít el, hogy figyelmeztesse a karbantartást, biztosítva, hogy a gép mindig a tanúsított biztonsági paramétereken belül működjön.
K: Beállítható-e a pneumatikus kiegyenlítő nyomás ezeken a kétpontos préseken a nehéz felső szerszámkészletekhez?
V: Igen, présgépeink állítható pneumatikus kiegyensúlyozó hengerekkel vannak felszerelve, amelyek kalibrálhatók a különböző felső szerszámok fajsúlyához. Ez az ellensúlyozó hatás kiegyenlíti a szánszerkezet függőleges tehetetlenségét, csökkenti a meghajtó fogaskerekekre nehezedő feszültséget, és megőrzi a csúszás pontos függőlegességét a nagy sebességű bélyegzés során.
Kapcsolat

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Készen áll a kezdésre?
Lépjen kapcsolatba

most!

ZHEJIANG BOLUN

