
Egy tajcsou-i rögzítőelem-gyár kérést kapott egy első osztályú autóipari beszállítótól: 8 millió 10.9-es besorolású dugófejű csavar, amelyet tizennégy hónapon keresztül szállítanak ki. Az üzem megmunkálási útvonala túl lassú, az anyagveszteségek túl nagyok, a vágott menetek szemcsefolyási tulajdonságai nem elégítik ki a fáradási követelményeket. A week later the plant signs the tooling order for a cold forming press.
That sequence is repeated thousands of times across the industry. Ha a gyártási mennyiségek nőnek, és az anyagköltség és a munkaerő aránya magas, a válasz a hidegalakítás, és az ezt végző gépről, a hidegalakító présről kiderül, hogy nem egyetlen általános kialakítású, hanem nagyon specifikus mechanikai jellemzőkkel rendelkező préscsalád.
Röviden: a hidegalakító prés egy fémalakító gép, amely egy szerszámkészlettel és nagy nyomóerővel szobahőmérsékleten formázza a nyersanyagot vagy a huzalt, és a leghatékonyabb konfigurációja nehéz munkákhoz a billenő hajtású prés, amely megsokszorozza az erőt a löket alján. The rest of this article explains what that means, what the common variants are, how to compare them, and how to size one for a real part.
A hidegalakító prés olyan présgép, amely környezeti hőmérsékleten nyomóerőt fejt ki a fémre, így az anyag plasztikusan befolyik a szerszámüregbe. The process does not produce chips, does not require workpiece heating, and is classified under cold forging when the deformation is severe. Extrusion, upsetting, coining, and ironing are all typical operations. A hidegalakító prés kifejezést számos berendezéskatalógusban felváltva használják a hideg kovácsolópréssel.
A következtetés az első: ha az Ön alkatrésze egy csavar, anyacsavar, csapágygyűrű, golyóscsap, elektromos csatlakozó vagy bármely szimmetrikus alkatrész, amelyet évi 50 000 darab feletti mennyiségben gyártanak, akkor a hidegalakítás szinte mindig gyorsabban, kevesebb anyagráfordítással és jobb mechanikai tulajdonságokkal rendelkezik, mint a megmunkálásnál. The press is the foundation of that economic logic.
Három tény határozza meg a gazdasági esetet. Először is, az anyaghozam: a hidegkovácsolás 20-40 százalékkal kevesebb anyagot használ fel, mint ugyanazon kész alkatrész megmunkálása, mivel a fémet elmozdítják, nem pedig eltávolítják. Second, productivity: a single cold forming press produces parts at 20 to 200 strokes per minute, depending on the part size and machine type. Harmadszor, szilárdság: mivel a szemcseáramlás folyamatos az alkatrész kontúrja mentén, ahelyett, hogy levágnák, a kifáradási teljesítmény mérhető különbséggel, gyakran 20-30 százalékkal javul a kifáradási tesztekben a megmunkált alkatrészekhez képest.
Vannak peremfeltételek is. Cold forming requires the material to be ductile enough to deform at room temperature. Az alacsony és közepes széntartalmú acélok, az izzítási minőségű ötvözött acélok, a 300-as sorozat rozsdamentes acéljai, az alumíniumötvözetek közepes szilárdságig és a rézötvözetek dominálnak a gyakorlati listán. High-carbon or brittle materials are not candidates. A préserőnek is nagynak kell lennie az azonos méretű sajtolópréshez képest, és ennek megfelelően merevnek kell lennie a gép szerkezetének. Ezért hallja a vevő a "hidegformázó prést" dedikált berendezéskategóriaként az általános prés helyett. For a deeper look at the process relationship, see our industry note on amit egy hidegkovácsoló présgép csinál before comparing models, because the same manufacturer that builds stamping presses may build a separate toggle line for cold work.
A mechanikus hidegalakító prés működési elve egyszerű. A lendkerék a forgási energiát tárolja. A tengelykapcsoló összekapcsolja ezt az energiát egy hajtóművel, és a fogaskerekek egy olyan mechanizmust hajtanak meg, amely a forgást egy csúszka oda-vissza mozgásává alakítja. A csúszda hordozza az ütést; a matrica a támasztékra vagy az ágyra van szerelve. Amikor a préselés ciklusba lép, a lyukasztó belép a szerszámüregbe, és arra kényszeríti a nyersdarabot, hogy a kívánt alakra folyjon.
A megkülönböztető változó a forgást csúszó mozgássá alakító mechanizmus. A szabványos forgattyús prés főtengelyt használ: a csúszka gyorsabban mozog a löket közepén, és lelassul az alsó holtpont közelében, és a rendelkezésre álló erő fokozatosan emelkedik a maximumra, nagyon közel az aljához. A toggle press uses a set of links arranged so that as the crank rotates, the links nearly straighten at the bottom of the stroke. Ebben az utolsó fázisban a mechanikai előny óriásivá válik: a hajtóműből származó viszonylag kis erő megsokszorozódik egy nagyon nagy erővel a csúszdánál.
That mechanical arrangement produces exactly the force curve cold forming needs. A felborításhoz, az előre extrudáláshoz és a vágáshoz mind a löket utolsó néhány milliméterében kell a csúcserő, miután az anyag kitöltötte a szerszámot és megkeményedett. The toggle press delivers high tonnage over the final portion of the stroke while keeping the slide speed low at the point of contact. Az alacsony érintkezési sebesség hosszabb szerszámélettartamot és több időt jelent az anyag áramlására a törés helyett.
A másik előny a "kiegyensúlyozott löket" jellemző, amelyet a kapcsoló sajtó adatlapjai gyakran említenek. Mivel a billenőgeometria egyenletesen osztja el az érintkezési sebességet és a gyorsulást a munkazónában, a prés nem csapódik bele olyan hirtelen a nyersdarabba, mint egy ugyanolyan űrtartalmú forgattyús prés. This reduces hammering in the frame and often correlates with better dimensional consistency across a batch.
Van egy energetikai szempont is. A lendkerék úgy van méretezve, hogy az alakítási energiát túlzott sebességcsökkenés nélkül adja le. Folyamatos üzemben a motor az ütések között újra felgyorsítja a lendkereket. Ha a motor nem tud elegendő energiát visszanyerni a rendelkezésre álló idő alatt, a prés a névleges tonnánál az adattáblán szereplő névleges érték alatt leáll. Ez az oka annak, hogy a hidegkovácsoló vonalnak az energiakapacitást joule/löketben kell értékelnie, nem csak az űrtartalomban, erre a pontra visszatérünk a specifikációk részben.
Sok üzlet általános célú forgattyús préssel kezdi, megkísérlik a hideg extrudálást, és bejelenti a szerszámtörést, a keret kalapálását vagy a nem elegendő erőt a löket végén. A különbségek nem finomak.
A forgattyús prés az erőt nagyjából a forgattyús szög szinuszának megfelelően fejti ki. A csúszda maximális sebességét a löket közepén éri el, a maximális erőt pedig csak az alsó holtpont előtti 15-30 fokon belül éri el. A működési energia egy rövid ablakon belül érkezik meg. Ezzel szemben a billenőprés az egyengető láncszemeket használja nagy erő kifejtésére a löket alsó részében, jellemzően 40-60 fokos forgattyúforgatás felett. A használható alakítási zóna hosszabb, és az erő ott áll rendelkezésre, ahol a munka ténylegesen történik.
A gyakorlatban ez minden folyamat döntést megváltoztat: a szerszámtervezés lassabb anyagáramlást alkalmazhat nagy nyomáson; a szerszám egyenletesebben van terhelve; és a prés képes kezelni a folyamatos erős ütéseket nagyobb löketszámmal, azonos szintű vibráció nélkül. Az alábbi táblázat összefoglalja azokat a különbségeket, amelyeket a gyártómérnöknek ellenőriznie kell, mielőtt hideg munkához prést választana.
| Kritériumok | Crank prés | Váltónyomás | Hidraulikus prés |
|---|---|---|---|
| Erő az alsó holtpont közelében | Magas csak az utolsó 15-30 fokban | Magas, mint egy hosszabb alsó löketszakasz | Teljes erővel bármely csúszási helyzetben |
| Csúszási sebesség a szerszám érintkezésekor | Viszonylag magas | Alacsony és szabályozott | Állítható, jellemzően alacsony |
| Löketszám | Magas (60-200 spm kis kereteknél) | Közepes magas (30-80 spm nehéz kereteknél) | Alacsony (5-30 lap/perc alakító munkákhoz) |
| Energiaszállítás | Lendkerék, közepes | Lendkerék, rendkívül hatékony az alsó holtpontban | Szivattyúáramlás, folyamatos, de lassabb |
| A legalkalmasabb | Blankolás, hajlítás, sekély húzás | Felborítás, extrudálás, fémverés, nehéz hideg kovácsolás | Mély alkatrészek, rövid futások, változó erőprofilok |
A hidegalakítás folyamatcsalád, így a gépcsalád is változatos. A megfelelő típus kiválasztása általában a gyártási sebességtől, az alkatrészmérettől és az erőprofiltól függ. Az alábbi négy konfiguráció lefedi az ipari létesítmények túlnyomó többségét.
A mechanikus billenőprés az alapértelmezett autóipari és kötőelem-ipari alkatrészek: golyóscsapok, szeleprugó-rögzítők, fogaskerék-alapdarabok és szerkezeti rögzítők. It combines the speed of a mechanical press with the high bottom-force characteristics described above. A legtöbb alkatrészt lefedő erőtartomány 100-1000 tonna, a lökethossz 50-200 mm. A nagy mennyiségű alkatrészek esetében az egyetlen billenőnyomás figyelemreméltóan hatékony, mivel a ciklusidő rövid, és a folyamat teljesen automatikus az alkatrészek betáplálása után.
A hidraulikus préseknek más előnyük is van: nem korlátozza őket egy rögzített csúszó mozgási görbe. A csúszási sebesség és a várakozási idő a teljes löketre programozható, és a teljes erő bármely pozícióban elérhető, nem csak az alsó holtpont közelében. That matters for long forward extrusions and for components with deep features where the deformation starts early in the stroke. Az ár a sebesség és az energiahatékonyság. A hidraulikus prések a billenőprés percenkénti löketeinek töredékével működnek, és a szivattyúrendszer folyamatosan fogyaszt elektromos energiát, még akkor is, ha a prés a gyártási ciklusok között üresjáratban van.
Ökölszabály a valós idézési gyakorlatból: ha az alkatrész 50 mm-es munkalöketen belül előállítható és az éves mennyiség nagyjából meghaladja a 100 000 darabot, akkor egy mechanikus billenőprés biztosítja a legalacsonyabb alkatrészköltséget. A hidraulikus gépek gazdaságosak, ha a tételek kicsik, az alkatrész hosszú, vagy a szerszámoknak rugalmasságra van szükségük ahhoz, hogy a különböző szerszámokat különböző erőszintekkel egy gépen lehessen futtatni.
A szervoprések a lendkereket és a tengelykapcsolót egy vagy több, a hajtáslánchoz csatlakoztatott nagy szervomotorra cserélik. A szoftver vezérli a csúszó mozgást; a felhasználó programozhat gyors megközelítést, lassú préselést, tartózkodást az alsó holtpontban és gyors visszatérést. A hidegalakításnál a szervovezérlés közel nullára csökkenti az érintkezési sebességet, így a szerszám élettartamát és az alkatrésztűrést egy újabb lépéssel javítja. A szervoprések kezdetben drágábbak, és az elektromos rendszernek meg kell birkóznia a motoron belüli és a motoron kívüli energiacsúcsokkal. A precíziós alkatrészek esetében a szervo billenőprések jelentik a legnagyobb teljesítményű opciót, és ugyanaz a gyár, amely szabványos mechanikus préseket gyárt, gyakran kínál szervó változatot a termékcsaládjában. The drive principle also makes die setting easier, because the slide can be inched and positioned without cycling the full stroke.
For fasteners, the preferred machine is not a single-station press at all but a multi-station cold former, often called a cold header. A huzalt tekercsből táplálják, kiegyenesítik, hosszra vágják, 2-6 szerszámon átvezetik, és egy sor állomáson csavart, csavart, anyát vagy speciális formát alakítanak ki. Production rates reach several hundred parts per minute for small fasteners. Az állomásonkénti alakítóerő kisebb, mint egyetlen nagy felforgatási műveletnél, így a nagy éves mennyiség még viszonylag kis állomásonkénti tonnatartalom mellett is indokolhatja ezt a gépet.
The selection logic can be stated in one sentence: single-station toggle presses handle large or complex components; multi-station formers own the world of small, high-volume fasteners; a hidraulikus prések lefedik a hosszú löketű vagy rövid távú munkákat; A szervo prések finomítják az összes korábbi típus szerszámozási körülményeit és folyamatstabilitását.
Amikor egy sajtóajánlat megjelenik az asztalon, felsorolja a névtábla űrtartalmát, löketszámát, löketszámát, az asztal területét és a zárási magasságot. A hidegalakító présnél a vevőnek ellenőriznie kell egy második paraméterkészletet, amely meghatározza, hogy a gép nap mint nap valóban az alkatrészt fogja-e alkotni.
A névtábla tonnatartalma nem egyetlen univerzális szám. A legtöbb mechanikus présgép az alsó holtpont feletti pozícióban méri a tonnasúlyt, jellemzően 5 mm-rel kisebb préseknél és 10-13 mm-rel nagyobb ipari kereteknél, követve a JIS-ben és más présszabványokban használt általános konvenciókat. The force near bottom dead center is higher than the nominal rating, but only within the working stroke. A különböző beszállítóktól származó árajánlatok összehasonlításakor kérdezze meg az erőgörbét: a vágószerszám zárási magasságán a felhasználható tonnatartalom többet jelent, mint a holtpontban lévő maximum.
A hidegalakítási műveletek a löketigény szerint oszthatók. A felborítás és a vágás rövid, gyakran 30-60 mm-es löketet igényel, mivel a deformáció az utolsó milliméterekben összpontosul. Az előre extrudálásnál hosszabb, 100-200 mm-es löket áll rendelkezésre, hogy alkalmazkodjon az alkatrész hosszához és a lyukasztó útjához. The stroke rate indicates the maximum continuous cycles per minute. A heavy toggle press rated at 260 to 400 tons usually lists 25 to 40 spm; egy 60-110 tonnás prés kisebb alkatrészekhez 40-70 fordulat/perc sebességgel működhet. Check the rate at the actual stroke length because some specifications list values at minimum stroke only.
A hidegalakító erő folyamatos és erős, ellentétben a vakolással, ahol a terhelés összeesik, amikor az anyag eltörik. The frame must resist deflection in two directions: vertical compression and angular tipping under off-center loads. A zártkeretes prések természetesen nagy merevséggel rendelkeznek; open-frame presses deflect measurably and are recommended only when the forming load is small or centered. A common quality benchmark is angular deflection below 1/10000 rad under the rated central load measured at the slide face. If a datasheet does not include this value, it is fair to ask.
Fitted eight-sided guides are the usual solution for precision presses; some heavy toggle presses use bronze-lined guide plates that are adjustable for play. A szigorúbb vezetés a lyukasztót minden löketnél egy vonalban tartja a matricával, és akkor válik fontosabbá, ha az alkatrészeknek hosszú extrudálási zónái vannak, vagy ha az ellentétes oldalról kell kidobni. Adjustable die height is equally important: cold forming dies wear, and you will want to increase the shut height as you rework the tooling.
The flywheel energy available per stroke is, in many cases, the specification that defines the press before tonnage. The deformation energy for a cold forged part can be calculated from the area under the force-displacement curve. Egy tipikus közepes méretű alkatrész esetében a szám löketenként 5 és 30 kJ közé esik. A présnek legalább ennyit kell szolgáltatnia, körülbelül 30 százalékos üzemi tartalékkal, és a motornak újra fel kell gyorsítania a lendkereket a löketek között közel teljes sebességre. Egy egyszerű módszer három szám megerősítése: névleges energia löketenként kN·m-ben, ami kJ; a szükséges munkát az Ön részéről; és a tényleges folyamatos löketszám.
Cold forming tools can jam when a blank is missing or a die insert cracks. A csúszdán található hidraulikus túlterhelés elleni védelem leállítja a prést, mielőtt a sérülés elérné a keretet. On the substructure side, a knockout or ejector force for the finished part must be specified; egy hidegen alakított komponens az alakítóerő 10-20 százalékának megfelelő erővel beletapadhat a szerszámba, és erős kilökő nélkül az extrakciós lépés lesz a szűk keresztmetszet.
A hidegalakító prések gyártógépek, és a legjobb módja annak, hogy megértsük, megfelel-e a tervezésnek, ha megnézzük a rajtuk készült alkatrészeket. The common denominator is shape by plastic flow: the outside shape is determined by the die cavity, the inside by the punch.
A gépjárművek és a haszongépjárművek a legnagyobb fogyasztók. A golyóscsapok, a hajtórúdvégek, a szeleprugó-rögzítők, a kerékagy-rögzítők, a biztonsági öv-alkatrészek, a csapágygyűrűk, a fogaskerekek lapjai és számos nagy szilárdságú rögzítőelem a motortérben hidegen kovácsolt. Ennek oka nem csak az anyagok; it is fatigue. A hidegen kovácsolt, folyamatos szemcseáramlású golyóscsap ritkábban hibásodik meg ciklikus terhelés hatására, mint az azonos minőségű megmunkált.
Az elektronikai és elektromos ipar újabban jelenik meg a listán. Az akkumulátorkapocs-csatlakozók, a gyűjtősínek, az aljzatérintkezők, a relémagok és a reteszelő mechanizmusok fogaskerekes fogaskerekes nyílásai billenőpréseken vagy hidraulikus préseken készülnek. Az akkumulátorhéj formázási alkalmazás egy sajátos változat: az akkumulátorházak hengeres héjait nagy tonnás préseken húzzák és vasalják, a falvastagság egyenletességében látható precíziós különbségek.
A kötőelemek továbbra is a leginkább látható szegmens. Az M4-től M36-ig terjedő csavarok, dugaszolófejű csavarok, hatszögű anyák, karimás anyák, szegecsek, csavarok fához és műanyaghoz, valamint egyedi menetes alkatrészek kis méretekhez többállásos fejlécekben, a szabványosnál nagyobb méretekhez pedig egykaros préseken vannak kialakítva. Az alábbi táblázat felsorolja azokat a tipikus erőablakokat, amelyekkel egy bolt találkozik hidegen alakított alkatrészek idézésekor.
| Part category | Typical material | kb. force range (ton) | Typical machine type |
|---|---|---|---|
| M4-M10 kis rögzítők | 1022, 10B21, 304 | 10 to 60 | Multi-station header |
| M12 to M24 bolts and nuts | 1035, 1045, 4140 | 60 to 250 | Toggle or header |
| Ball studs and steering parts | SAE 1541, 4140 | 100 to 400 | Váltónyomás |
| Bearing races and gear blanks | 52100, 8620 | 200 to 600 | Váltónyomás |
| Battery shells, thick-wall tubes | Aluminum, steel strip | 250 to 800 | Zártkeretes hidraulikus vagy billenős |
Egyetlen gyártó sem választ ki egy sajtót pusztán a táblázatból, de az első becslés őszintén tartja a beszélgetést. The starting point is the upsetting model. Egy egyszerű felborítási művelethez a szükséges erő megközelítőleg a kész fej területe, megszorozva az anyag deformáció végén jelentkező áramlási feszültségével, megszorozva a súrlódást és az alakot figyelembe vevő tényezővel. Az együttható jellemzően kettő és négy között van a hideg megmunkálásnál.
Íme egy példa egy valós idézetből. Egy 12 mm átmérőjű AISI 1045 acélból készült, izzított acéllemezre egy 20 mm-es lapos szélességű hatszögletű fejet alakít ki a vásárló. The area of the hexagon is about 346 mm². Az 1045-ös áramlási feszültség mérsékelt hidegmunka után nagyjából 800 MPa. A 2,5-ös konzervatív együttható 346 mm² alakítóerőt ad 800 MPa szorozva 2,5-tel, ami körülbelül 690 kN. That is 70 tons at bottom dead center. 30 százalékos biztonsági ráhagyással és a szerszámsúrlódás figyelembevételével az ajánlott présméret 100-110 tonna. A 110 tonnás nyitott keretű billenőprés kényelmes választás; a 60-ton press would show marginal performance.
Forward extrusion is estimated differently. The force depends on the reduction ratio. Egy 25 mm átmérőjű rúd 18 mm-re extrudálva körülbelül 48 százalékkal csökkenti a területet. Az ekvivalens alakváltozást a területarányból számítják ki, és közepes széntartalmú acélnál a lyukasztó nyomása, beleértve a súrlódást is, 1200 és 1800 MPa közé esik. A bélyegnyomást megszorozva az eredeti 491 mm²-es keresztmetszettel, 590-880 kN, azaz 60-90 tonnát kapunk. Az árréssel egy 130-160 tonnás gép ésszerű első választás. Ha az extrudálás hosszú, a lökethosszt és az energiabesorolást külön kell ellenőrizni.
A legnagyobb pontosságú alkatrészek egy második megszorítást adnak hozzá. Ha az alkatrésztűrés 0,05 mm alatt van, akkor a gép présmerevsége, csúszásvezetése és hőmérséklet-stabilitása fontosabbá válik, mint a tonnaszám számítása. Az alacsony lehajlású zárt keret nyolcoldalas vezetéssel többe kerül, de sokkal tovább tartja a tűréshatárt a szerszám élettartama alatt.
Az idézés gyakorlati szabálya a következő sorrend követése:
Ha a kapott tonnatartalom a présmodell besorolásának 20 százalékán belül esik, lépjen tovább a következő modellre. A felhasználható kapacitásának 95 százalékára nyomott hidegalakító prés energiatartalékot veszít, a délutáni gyártás hevében pedig elakadási problémák jelentkeznek.
By the time the press specification is clear, there remains the question of who builds it and in what configuration. A következő pontok több idézet összehasonlításából és a telepítés után megjelenő problémákból származnak.
Bármilyen 100 tonna feletti hidegalakítási terhelés esetén előnyben részesítse a zárt vázszerkezetet, ha a költségvetés megengedi. A zárt keretek méretstabilak oldalsó terhelés mellett, és nagyobb pontosságot tesznek lehetővé az idő múlásával. Ha nyitott keretre van szükség a szerszámok hozzáférhetőségéhez, ellenőrizze, hogy a keret feszültségmentes-e, és hogy az ágyat és a csúszdát egyidejűleg megmunkálták-e az igazítási referencia megtartása érdekében. Ask whether the supplier sells the same frame design in a standard stamping version and a cold forging version; the difference often lies in a longer slide guide, heavier gibs, and a reinforced bed.
Cold forming puts a heavy shock on the drive. A wet multi-plate clutch generates more heat capacity and is the common choice for high continuous load; a száraz tengelykapcsoló elfogadható kisebb présekhez és rövid futásokhoz. Confirm that the press can produce rated tonnage continuously at the stroke rate you plan to run, not only in single-stroke tests.
A modern sajtóvásárlók programozható logikai vezérlőt várnak színes érintőképernyővel, a szerszámbeállítási paraméterek tárolására szolgáló tárolóval, valamint egy terhelésfigyelővel, amely minden löketnél rögzíti a tényleges űrtartalmat. The load monitor is not a luxury: it protects the tool and tells the operator when the die is wearing. Győződjön meg arról is, hogy a vezérlő támogatja az adagolórendszer típusát, legyen az tekercs adagoló, rúd adagoló, átviteli rendszer vagy robotos pick-and-place cella, és hogy a szállító integrálni tudja az automatizálási interfészt az üzembe helyezés során.
Cold forming downtime is dominated by die changes. A quick die-change system, a well-designed ejector set, and a press bed with sufficient T-slots reduce the setup time by a significant margin. Ha az alkatrészt olajjal vagy vízoldható kenőanyaggal állítják elő, a présnek rendelkeznie kell a tiszta cellaelrendezéshez szükséges lefolyóval, aknával és opcionális páraelszívó csatlakozással.
For a machine that will run two shifts for many years, the supplier matters as much as the specification. Keressen integrált gyártással rendelkező gyártót: a ház öntés, megmunkálás, összeszerelő sorok vázát, és egy szervizcsapatot, amely az értékesítés előtti műszaki kérdésekre válaszol. Hasznos helyszíni ellenőrzés, hogy a beszállító vezérli-e a szán és az ágy precíziós megmunkálását ugyanazon a szerszámgépeken, hiszen ez határozza meg a prés élettartamára érvényes párhuzamossági tűréseket. Egy hozzáértő beszállító dokumentálja a termelésirányítási rendszerét és a minőségi tanúsítványait is, ezért a tárgyalások során kérje el mind a tanúsítványt, mind a legfrissebb audit jelentést.
A hidegalakító prések keményen működnek, és a jól karbantartott és az elhanyagolt gépek közötti különbség hat hónapon belül megmutatkozik a szerszám élettartamában és az alkatrészek konzisztenciájában.
A napi ellenőrzések a kenőrendszerre vonatkoznak: olajszint, keringtető nyomás és szűrő állapota. A billenőkarok rendkívül nagy csapnyomást hordoznak, és a kenés néhány perces megszakítása tartósan tönkreteheti a csapok felületét. Egy praktikus karbantartási naptár így néz ki:
A hidegalakításnál a leggyakoribb hiba nem a keret törés, hanem a termikus elsodródás. A hosszú gyártási sorozatok hőt termelnek a billenőcsapágyakban, ami kiterjeszti a keretet és megváltoztatja a zárási magasságot. A folyamatos hidegmunkára tervezett gépek a hőt is elvezető automatikus kenőárammal kompenzálják, a vezérlőrendszer pedig figyeli a keret hőmérsékletét. Vásárlás előtt beszélje meg a gyártóval a hőstabilitást, különösen akkor, ha a műhely nem szabályozott hőmérsékletű.
A biztonság a működés része: a kétkezes ismétlésgátló kezelőszervek, a fényfüggöny vagy a rögzített védőburkolat és a mechanikus fékreteszelés alapkövetelmény. A hidegalakító szerszámok nagy sebességgel lök ki anyagot, és a forgácsolás nem jelent forgácsmentességet; a repülő huzaldarabok vagy kenőanyagköd elleni védelem ugyanabba a biztonsági koncepcióba tartozik, mint maga a csúszda.
Az első válasz a költségkérdésre: a hidegalakító prések azonos névleges tonnatartalom mellett többe kerülnek, mint a hagyományos sajtolóprések, mivel a keret, a vezető és a hajtás nehezebb. A második válasz az, hogy a gazdaságosságot általában az anyag és a sebesség dönti el, nem a sajtó ára.
A 160-400 tonnás tartományba tartozó tipikus közepes űrtartalmú billenős hidegalakító prések ugyanolyan nagyságú kezdeti tőkebefektetést igényelnek, mint az adott osztály többi ipari présgépe, és a megtérülési számításnak tartalmaznia kell a szerszámokat, a telepítést, a betanítást és az első alkatrészkészletet. Az alkatrészenkénti üzemeltetési költség azonban drámaian csökken a mennyiséggel, mert az anyagfelhasználás a megmunkálásnál 40-60 százalékról hidegalakításnál 75-95 százalékra emelkedik.
Egy egyszerű modell: egy megmunkált alkatrész forgácsként elveszíti induló rúdkészletének 50 százalékát. Ha az acél az eladási ár jelentős hányadába kerül, és az üzem évente 500 000 darabot gyárt, a visszanyert anyag önmagában igazolhatja a préselési különbséget két éven belül, a ciklusidő számítása előtt. A bolti valóságban a döntés magában foglalja a présgép beépítését is a meglévő gyártósorba. Ezért a felelős költségelemzés mindig az adott részre épül, nem pedig egy általános megállapításra.
A tőkeköltség és a helytervezés során figyelembe kell venni az etetőberendezéseket is: tekercstartó, kiegyenesítő, takarmány, hulladékszállító és alkatrészkezelő rendszer. Ezek a perifériás rendszerek gyakran a sajtóberuházás 20-35 százalékát teszik ki, és az ajánlattételi szakaszban láthatatlanok. Azok a vásárlók, akik kihagyják ezt a lépést, egy műszakos présgéphez jutnak, mert a kezelők nem tudják megetetni.
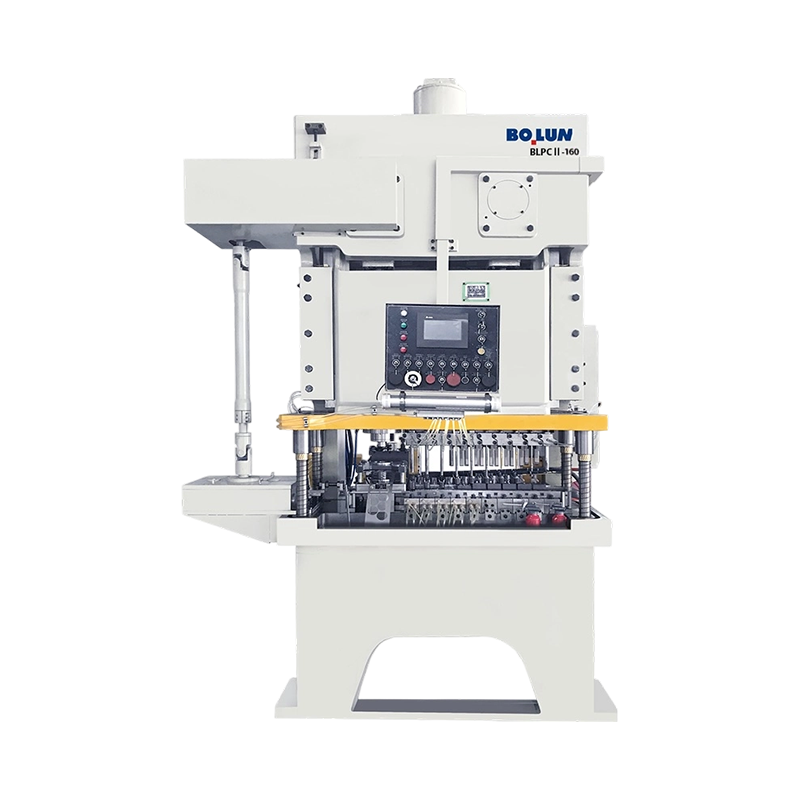
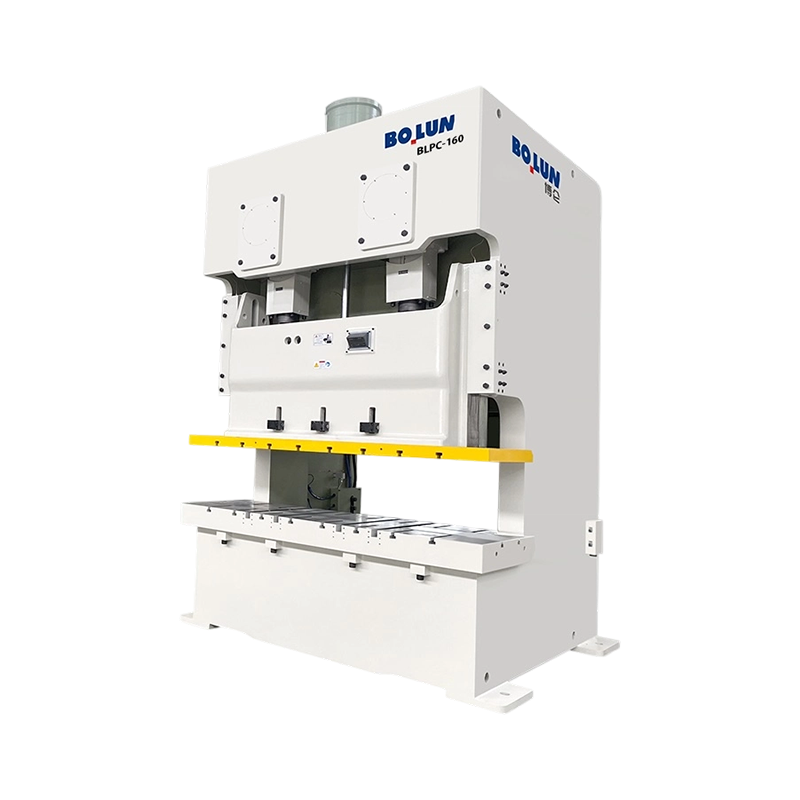
A vita gyakorlati megalapozása, ha egy valódi termékcsaládot nézünk, amelyet kifejezetten hidegkovácsolásra építettek. A Bolun High-Precision Machinery gyártja a BLKP hidegkovácsolású billenő típusú prések sorozatát, amely 260, 400, 650 és 850 tonna névleges kapacitást fed le. A sorozat a fent leírt tervezési prioritások közvetlen példája: egy billenő hajtás a nagy deformációs erőért, egy kiegyensúlyozott löket a szabályozott csúszómozgásért, és nagy teherbírású vázszerkezet az ipari folyamatos működéshez.
A BLKP260 a belépő modell a nehéz tartományban. Felborításra és kisméretű extrudálási munkákra van elhelyezve, ahol agilis precizitása és a kapcsolórendszer stabilitása lehetővé teszi a nagy térfogatú alkatrészek szigorú méretszabályozását. A közepes méretű kötőelemeket, kis csapágypályákat és elektromos csatlakozó alkatrészeket gyártó üzemek jellemzően ezzel a kapacitással indítják hidegkovácsolási sorukat.
 BLKP-260 Agile Precíziós hidegkovácsolás billenőprés Ez a 2600 kN-os billenőprés alkalmas kis alkatrészek nagy sebességű precíziós alakítására. Csökkentett csúszási sebessége az alsó holtpont közelében támogatja a szabályozott deformációt, ideális az itt leírt felborítási és kisméretű extrudálási munkákhoz. Termék megtekintése →
A BLKP400 kiegyensúlyozott löketet ad hozzá, ami akkor számít, ha az anyagnak hosszabb szerszámüregen kell áthaladnia: a csúszóerő a teljes alakítási zónán keresztül marad az alkatrészen, így a matrica teljesen megtelik anélkül, hogy a sarkokat megrepedezné. Általánosan elterjedt választás a gömbcsapokhoz, a hajtórúdvégekhez, valamint az autófék- és kormányalkatrészekhez.
 BLKP-400 kiegyensúlyozott löketű hidegkovácsolás billenő sajtoló A 4000 kN kapacitással és a csuklós csuklós mechanizmussal ez a modell javítja az anyagáramlást a felforgatás, a vágás és a méretezés során. Kiegyensúlyozott löketének köszönhetően teljes mértékben kitölthető a hosszabb szerszámüregek, ami kulcsfontosságú előnye a golyóscsapok és a kormányelemek számára. Termék megtekintése →
A felső végén a BLKP650 és a BLKP850 ipari terhelésű gépek nagy extrudálásokhoz, nehéz fogaskerekes nyersdarabokhoz és vastag falú formázott alkatrészekhez. A nagy alakváltozási képesség és a megerősített keret elnyeli a nagy keresztmetszeti csökkenések ismétlődő terhelését folyamatos löketszám mellett. A teljes BLKP sorozatot a Bolun termékoldalakon dokumentálják, és az értékesítési mérnökcsapat a rajz áttekintése után hozzárendelheti az Ön konkrét alkatrészét egy modellhez.
 BLKP-650 Nagy teherbírású, nagy deformációjú hidegkovácsoló présgép Ez a 6500 kN-os gép 8 mm-es nyomólökettel és integrált kilökővel megbirkózik az erős nyomással és a mély hideg kovácsolással. Megerősített váza és terhelésérzékelő biztonsági rendszere alkalmas nagy extrudálásokhoz és vastag falú alkatrészekhez ipari műveletekben. Termék megtekintése →
A Bolun háttere alátámasztja az állítást: a vállalat több mint két évtizede gyárt fémalakító berendezéseket, teljes gyártási láncot üzemeltet a tervezéstől és a mag-alkatrészek megmunkálásától a végső összeszerelésig, valamint nyitott típusú, zárt típusú és speciális prések széles katalógusát vezeti. A cég honlapján elérhető teljes katalógus azért fontos a vevő számára, mert ugyanaz a gyár nem csak a hidegkovácsoló prést, hanem a sajtoló- és szervopréseket is szállíthatja ugyanabban az üzemben a szomszédos műveletekhez.
A hidegalakító prés nem egy résgép; ez a leggazdaságosabb gyártási eljárás a szimmetrikus alakú, nagy térfogatú és kellően képlékeny anyagok széles skálájához. A műszaki mag a billenőmechanizmus: pontosan oda helyezi a tonnát, ahol az alakítási munka történik, megvédi a szerszámokat az érintkezéskor lelassított csúszással, és kiszámítható erőablakot ad a szerszámtervezőnek. A kiválasztási folyamat az erőbecsléssel kezdődik, átmegy a tonnameghatározások, a löket, a merevség, az energia és a vezetés átlátható összehasonlítására, és egy olyan gyártóval való együttműködéssel zárul, akinek a vázgyártási és minőségbiztosítási rendszerét Ön ellenőrizte.
A Bolun BLKP sorozat bemutatja, hogyan néz ki egy modern billenős hidegalakító prés a 260-850 tonnás tartományban, és a cég szélesebb katalógusa lefedi azokat a sajtoló-, szervo- és mélyhúzó gépeket, amelyek általában egy hidegalakító cellát vesznek körül. Amikor megérkezik az alkatrészrajz és a mennyiség indokolja a folyamatot, a legcélszerűbb a következő lépés, ha a rajzot és az üzemi feltételeket elküldjük a gyárba ciklusidő- és mennyiségelemzésre. Így válik a présvásárlásból termelési döntés, a gyártási döntésből pedig versenyképes költségpozíció.
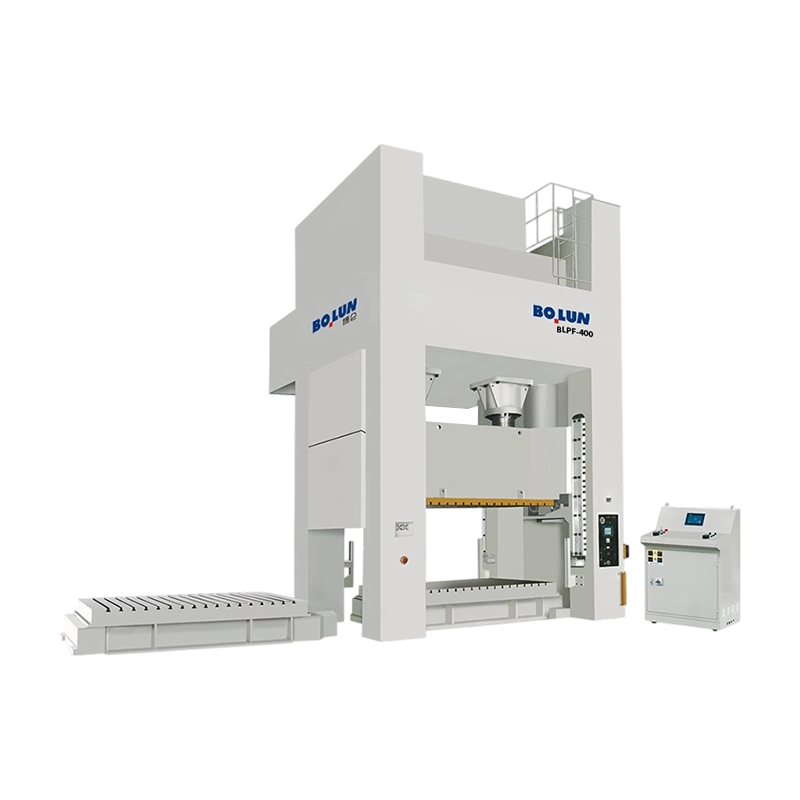


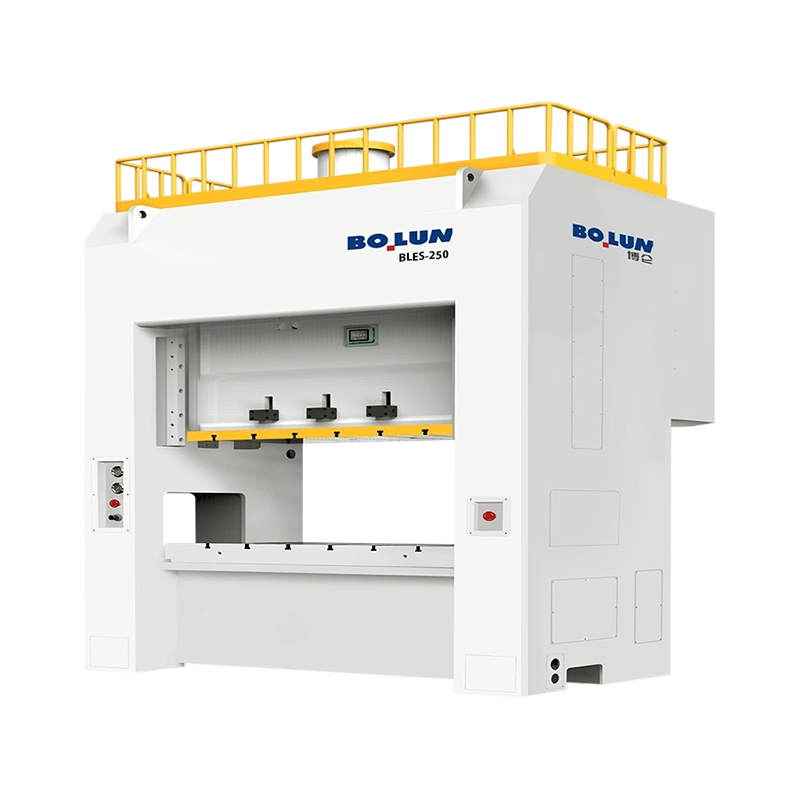
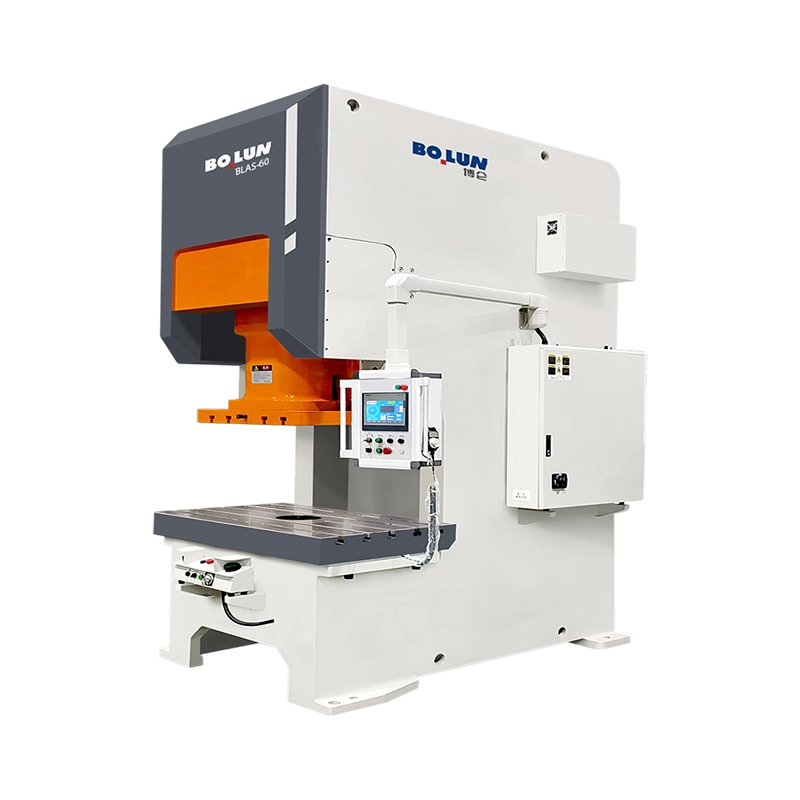
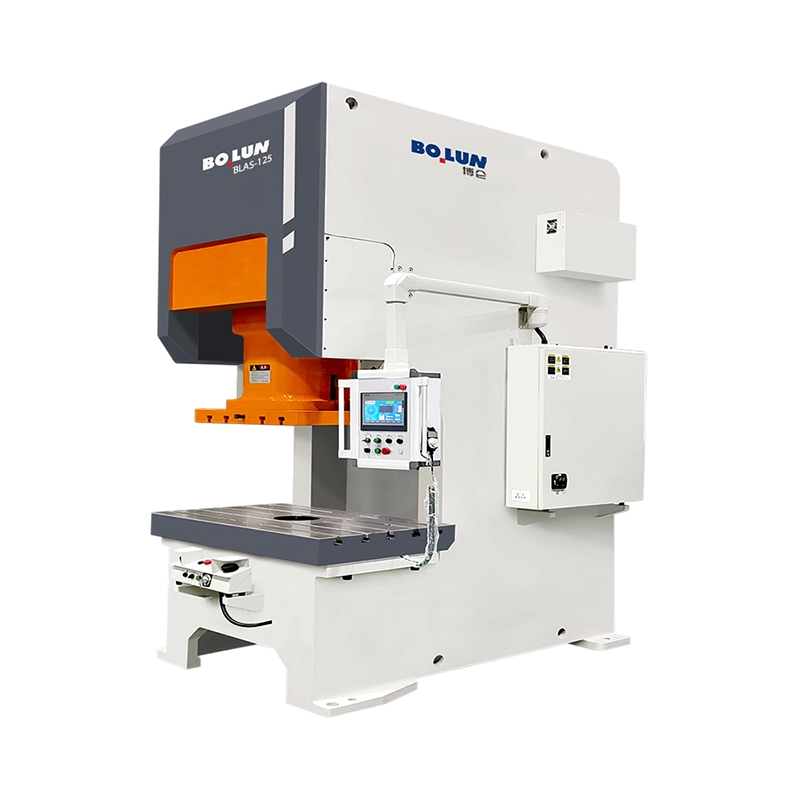
Egypontos tervezés Egy meghajtó csatlakozá...
Ha közepes vagy kisméretű fém alkatrészeket tervez nagy mennyiségben gyárt...
Egy közepes méretű fémalkatrész-gyár gyártásvezetője nemrég szembesült azz...
Egy közepes méretű rögzítőelem-gyártó a közelmúltban egy ismerős problémáv...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a ke...
Az a vásárló, aki egy 45 tonnás nyitott présgépet hasonlít össze egy konzo...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

