
Egy közepes méretű rögzítőelem-gyártó a közelmúltban egy ismerős problémával szembesült: CNC esztergagépei átrágták a rúdkészletet, és minden szállított csavar kilogrammonként csaknem három kilogramm acélt fogyasztottak. Az üzem a legnépszerűbb M6-os hatlapfejű csavart hidegfejű gépre cserélte, és a gazdaságosság gyorsan megváltozott. Az anyagfelhasználás 95 százalék fölé ugrott, a teljesítmény körülbelül percenként tíz alkatrészről több százra nőtt, a kész csavarok pedig erősebbek lettek, mert a hidegalakítási munka megkeményítette a fejet és a szárat.
Ez a fő érv a hidegfejű gép használata mellett: levágás helyett újraformázza a fémet, és ezt hő nélkül, nagy sebességgel és kiváló megismételhetőséggel teszi. A hidegfejű gépek csavarokat, csavarokat, szegecseket, csapokat, kivezetéseket és kisméretű, tervezett alkatrészek széles választékát állítják elő az autóipar, az elektromos, a készülék és az építőipar számára. Ha azt értékeli, hogy egy ilyen gép az Ön gyárában található-e, ez az útmutató ismerteti a folyamat alapjait, a gép konfigurációit, a specifikációs döntéseket, valamint a beszerzési buktatókat, amelyek meghatározzák, hogy a befektetés megtérül-e.
A hidegfejű gép egy fémformázó prés, amely szobahőmérsékleten szilárd részekre formálja a huzalrudat. A gép kihúzza a drótot egy tekercsből, kiegyenesíti, pontos hosszt adagol, levágja a nyersdarabot, majd egy vagy több ütéssel szerszámokba hajtja a nyersdarabot. Mindegyik szerszámállomás felborítja vagy extrudálja az anyagot, amíg a nyersdarab el nem éri a kész geometriáját. A „címszó” szó az eredeti alkalmazásból származik: egy szög vagy csavardarab végének felborítása fej kialakításához. A modern gépek még mindig ezt teszik, de vágják, érmélik, extrudálják a belső foglalatokat, csökkentik a szárakat, és összetett alkatrészeket készítenek több állomáson keresztül egy ciklusban.
A hidegfejezés a hidegkovácsolás egyik alkategóriája. A hidegkovácsolás lefedi a fém bármilyen képlékeny alakváltozását az átkristályosodási hőmérséklet alatt; A hidegfejezés kifejezetten a huzalból vagy rúdból kis, többnyire tengelyszimmetrikus részekké történő nagysebességű, többállomásos alakításra vonatkozik. Gyakorlatilag a hidegfejes gép a szilárd alkatrészekhez olyan, mint a sajtológép a fémlemezhez: ez a feladatra szánt, nagy hatékonyságú gyártóeszköz.
A gépek két nagy családba tartoznak. A szög- és csavargyártásból ismert vízszintes hidegvágók vízszintes tengely mentén vezetik a huzalt, és rendkívül gyorsak. A függőleges hidegalakító prések, amelyeket gyakran billenőhajtású présekként építenek, nehezebb huzalokat, nagyobb nyersdarabokat és több alakítási energiát igénylő alkatrészeket kezelnek. Mindkét család mechanikai nyomás hatására deformálja az anyagot, és ugyanazokra a kohászati elvekre támaszkodik.
Márkától és konfigurációtól függetlenül minden hidegfejezési művelet ugyanazt a sorrendet követi:
Egy tipikus hatlapú M6-os csavar 5,5 mm-es huzallal kezdődik. A nyersdarabot hosszra vágják, majd három szerszámban feltörik: az első előformázza a fejet, a második a végső átmérőhöz közelebb növeli, a harmadik pedig a hatszögletet és a letörést, míg a lyukasztó visszafelé extrudálással kialakítja a belső foglalatot. Az egész sorozat néhány tizedmásodpercet vesz igénybe. A modern gépek percenként 100 és 700 alkatrészt gyártanak, a könnyebb részek pedig a magasabb végén futnak.
A korlátozó tényező a deformáció, nem a ciklusidő. Az egyes állomások csak addig növelhetik a nyersdarab keresztmetszeti területét, amíg az anyag meghajlik vagy megkeményedik a rugalmasságán túl. Éppen ezért a gép kiválasztása jobban függ a teljes szükséges alakváltozástól és alakító erőtől, mint a meghirdetett maximális fordulatszámtól.
A hidegfejezés két deformációs mechanizmuson alapul, amelyek gyakran együtt hatnak ugyanabban a részben.
Felkavaró compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Extrudálás moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
A kemény munka határozza meg, meddig mehet el a folyamat. A képlékeny alakváltozás minden lépése növeli a fém folyáshatárát és keménységét. Alacsony szén-dioxid-kibocsátású acél esetén a teljes redukció elérheti a 75-80 százalékot, mielőtt izzításra lenne szükség. Rozsdamentes vagy erősen ötvözött anyagokban a határ sokkal alacsonyabb. A jó hidegfejezési gyakorlat az állomásonkénti feszültséget az anyag rendelkezésre álló rugalmassága alatt tartja, és a végső megmunkálási keménységet tervezési jellemzőként kezeli, nem pedig balesetként. A menetes rögzítőknél ez a megnövelt szilárdság gyakran pontosan az, amit a nyomat megkövetel.
A hidegfejű gép fizikai elrendezése határozza meg a gazdaságosan üzemeltethető alkatrészek körét.
A vízszintes fejlécek a kötőelemipar klasszikus gépei. A huzal útja egyenes és vízszintes, a fejléc vízszintesen mozog, a vágó- és átviteli mechanizmusok pedig nagyon nagy sebességgel működnek. Kiválóak a kis alkatrészekben: szögek, csavarok, szegecsek, rövid csapok és hasonló geometriák. Korlátozásuk az alkatrészméretben és a tömegben van, mivel a nagy méretű nyersdarabok nehezen vezethetők és vízszintesen kezelhetők sebességgel.
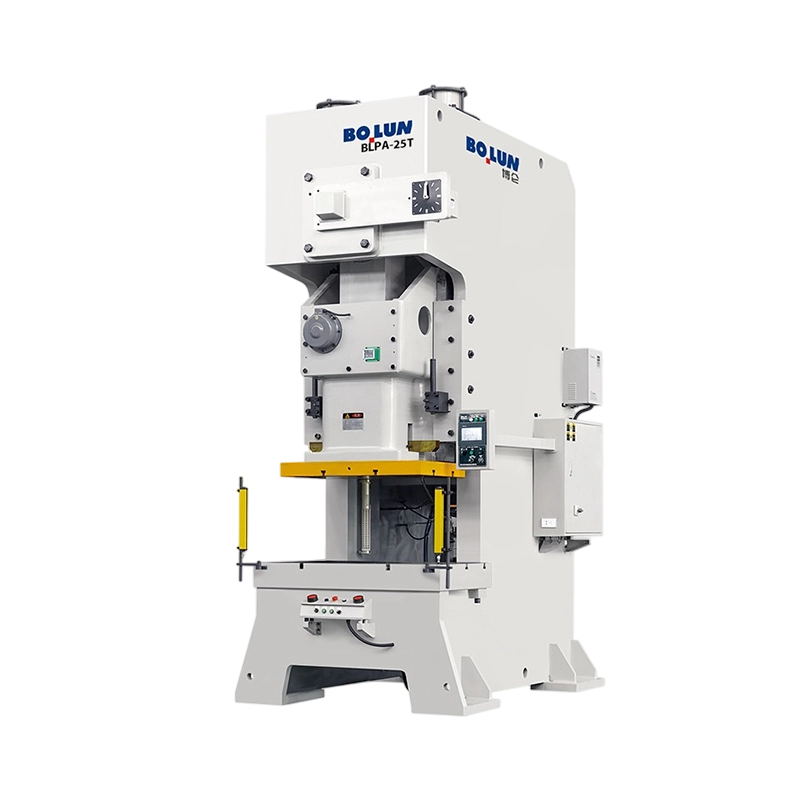
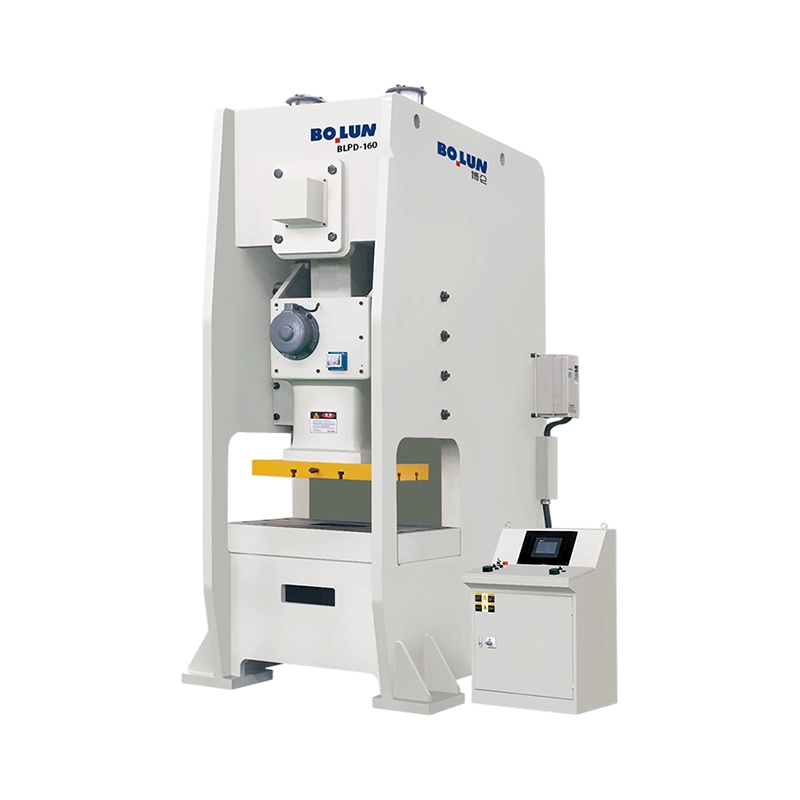
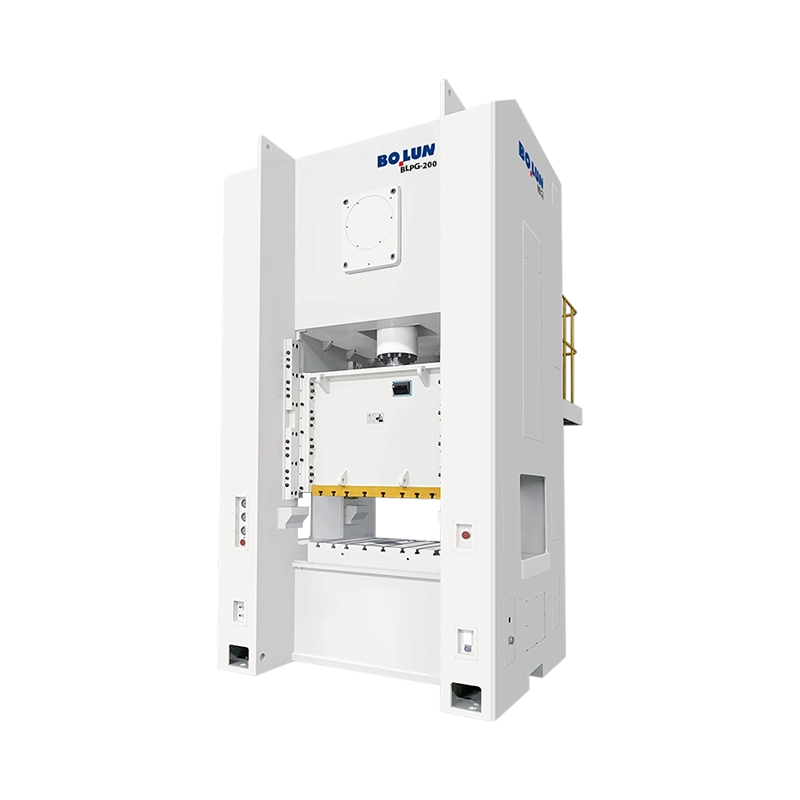
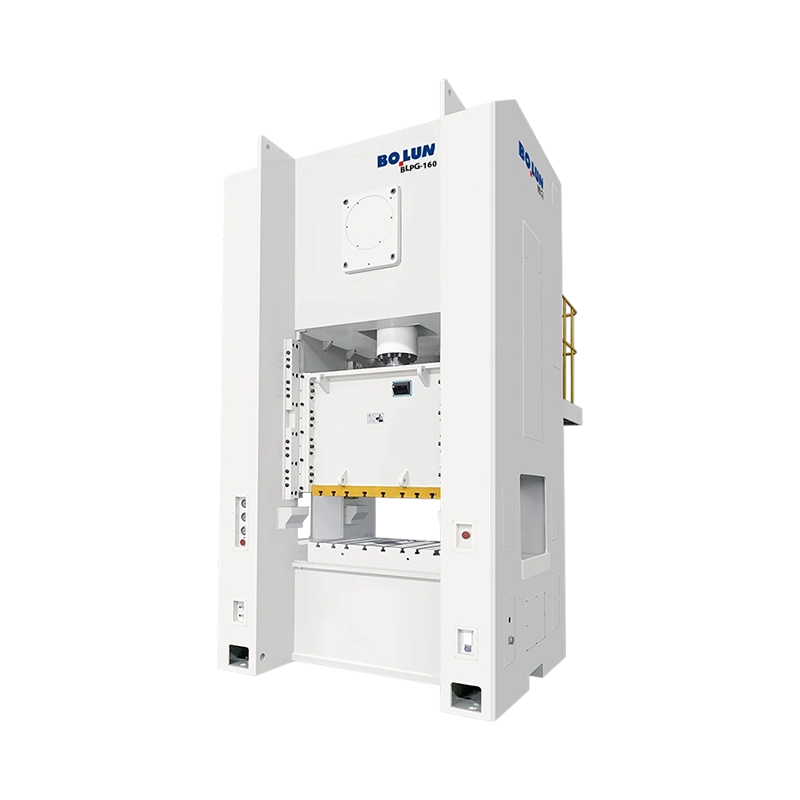
A függőleges prések nehezebb huzalokat és nagyobb alkatrészeket dolgoznak fel. A nyomószár függőlegesen mozog, ugyanolyan geometriában, mint egy hagyományos présgép. Mivel a keret szimmetrikusan nyeli el a reakcióerőket, a függőleges gépek jobb lyukasztási beállítást érnek el, és könnyebben integrálhatók robotokkal, automatikus adagolókkal és nehéz szerszámokkal. A zárt vázszerkezet, amelyet néha O-keretnek is neveznek, jobban ellenáll az elhajlásnak, mint a nyitott C-keret, és előnyös a nagy tonnányi hidegalakítási munkákhoz.
A hajtásrendszer legalább annyira számít, mint az elrendezés. A forgattyús meghajtású gépek egyszerűek, gyorsak és hatékonyak, a csúszási sebességük egy szinuszos görbét követ, és a löket közepén éri el a csúcsot. A billenőkapcsolóval hajtott gépek olyan kapcsolót használnak, amely megsokszorozza az erőt, amikor a szán az alsó holtponthoz közeledik. A billenőprés alacsony csúszási sebesség mellett óriási erőt fejt ki az alakítózónán keresztül, ami javítja a szerszám kitöltését és csökkenti az ütési terhelést. A függőleges hidegkovácsolási alkalmazásoknál ezért dominálnak a billenőprések: erő-löket görbéjük megfelel a nagy deformációjú, nagy energiájú hidegalakítás követelményeinek.
A szervohajtású prések a lendkereket és a tengelykapcsolót közvetlen meghajtású szervomotorokra cserélik. A csúszó mozgás programozhatóvá válik, így a gép alul maradhat, a löket közepén változtathatja a sebességet, és követheti az egyéni formázási görbét. A szervotechnológia terjed a hidegalakításban, mert lerövidíti a többlépcsős alkatrészek ciklusidejét, és megvédi a drága szerszámokat a sokkoló terheléstől.
Bővebben olvashatsz róla mi az a hidegkovácsoló gép iparági jegyzeteinkben. Az ipari hidegkovácsoló préssorok közül a BLKP hidegkovácsoló-típusú sorozat billenő áttételt használ a kiegyensúlyozott löket és a nagy alakváltozási képesség érdekében, amely a hosszú alakítási távolságon keresztül tartós erőt igénylő alkatrészekhez illeszkedik.
 BLKP-400 billenő típusú hideg kovácsoló prés 4000 kN kapacitással Ez a 4000 kN-os csuklós csuklós prés 160 vagy 180 mm-es löketet és hidraulikus reteszeléssel ellátott elektromos csúszkaállítást kínál, így alkalmas felborításra, vágásra és méretezésre, ahol fontos a kiegyensúlyozott erő nagy alakítási távolságokon. Termék megtekintése →
Az anyagválasztás az első dolog, amit helyesen kell végezni a hidegfejű projekteknél, mert ez határozza meg az alakítási terheléseket, a szerszám élettartamát, valamint azt, hogy az alkatrészek megrepednek-e vagy gyűrődnek-e.
A hidegfejű alkatrészek többsége alacsony szén-dioxid-kibocsátású acélhuzalból készül, olyan minőségben, mint a SAE 1008, 1010 és 1018. Ezek a minőségek alacsony áramlási feszültséggel, nagy rugalmassággal rendelkeznek, és könnyen alakíthatók többállomásos szerszámokban. A közepes széntartalmú minőségek, mint például az 1035 és 1045 növelik a kész alkatrészek szilárdságát, de észrevehetően nagyobb alakítóerőt igényelnek. Az ötvözött acélok, beleértve a 4037-et és a bórral kezelt minőségeket, mint például a 10B21 és 10B33, meg vannak határozva, ahol 8.8, 9.8 vagy 10.9 kötőelem-tulajdonsági osztályra van szükség. Az olyan rozsdamentes acélok, mint a 304, 316 és 410, jól formálnak, de agresszíven keményednek, ezért több alakítóállomásra és robusztusabb kenésre van szükségük. A színesfém huzalok, beleértve a 6061 és 5056 alumíniumötvözeteket, a sárgaréz, a rezet és a berillium réz, általánosak az elektromos alkatrészeknél, a kivezetéseknél és a korrózióálló hardvereknél.
Az anyagtulajdonságok a gép méretét is meghatározzák. A széntartalom, az ötvözettartalom vagy a teljes alakváltozás növekedésével a szükséges alakító erő gyorsan növekszik. Ha több anyagcsaládot szeretne futtatni egy gépen, akkor a gépet a keverék legerősebb, legkeményebb anyagára méretezze, ne csak az aktuális gyártási ütemterv szerint.
Miért fektetnek be a gyártók a hidegfejű gépekbe, ha már rendelkeznek esztergagépekkel és megmunkálóközpontokkal? Öt mérhető előny magyarázza a választást.
Először is, az anyagfelhasználás rendkívül magas. A formázás ahelyett, hogy levágná, kiszorítja az anyagot, így az egykor kész tömegének többszörösét elfogyasztott rögzítőelem most kevesebb, mint öt százalékos folyamatveszteséggel készíthető a tekercsből. Több millió alkatrésznél, a nyersacél megtakarítása önmagában indokolja a berendezést.
Másodszor, a kimeneti sebesség páratlan a tömör alkatrészek esetében. Az egyfúvásos fejlécek jóval 400 alkatrész/perc felett működnek, és a többállomásos gépek még mindig több száz alkatrészt gyártanak percenként számos termékcsaládhoz. Egyetlen forgácskészítési eljárás sem közelíti meg ezt a sebességet egy tömör fémkomponens esetében.
Harmadszor, a munkaedzés javítja a mechanikai tulajdonságokat. Az anyag pontosan ott a legerősebb, ahol a leginkább kifolyt, ahol a rögzítőknek ellenállásra van szükségük: a fejlécben, a foglalat falában és a szárban. A hidegalakítás gyakran lehetővé teszi a gyártók számára, hogy olcsóbb acélminőséget használjanak, mivel a hideg megmunkálás olyan szilárdságot ad, amely egyébként hőkezelést igényelne.
Negyedszer, a méretkonzisztencia egy merev gépből és az ismételhető szerszámokból származik. A szerszámok betárcsázása után a százezer darabos sorozatok szűk méreteket tartanak fenn, csekély eltolódással és nagyon kevés selejtezéssel.
Ötödször, a felület minősége jó. A szerszámüreg sima felületet kölcsönöz az alkatrésznek, gyakran kiküszöbölve a másodlagos csiszolási és polírozási műveleteket. A kompromisszum a szerszámok és a beállítás előzetes költsége; a folyamat csak akkor válik gazdaságossá, ha a mennyiségek elég nagyok ahhoz, hogy a szerszámot amortizálják.
A megmunkálás a legelterjedtebb alternatíva a kisméretű tömör alkatrészek esetében, így a vásárlók ezt az első eljárást hasonlítják össze a hidegfejezéssel. Mindegyiknek világos gazdasági övezete van.
| Kritérium | Hidegfejű gép | CNC megmunkálás |
|---|---|---|
| Anyagfelhasználás | 90-98 százalék | 40-70 százalék jellemző |
| Ciklusidő | 0,1-10 másodperc részenként | 5 másodperctől néhány percig |
| Alkatrész erőssége | A munkakeményedés növeli | Bárkészlettől függő; a vágott felületek nincsenek megerősítve |
| Tipikus tolerancia | /- 0,05 mm a formált vonásokon | /- 0,01 mm vagy jobb |
| Beállítási és szerszámköltség | Magas; A matricák egyediek és alkatrészspecifikusak | Mérsékelt; a programváltás gyors |
| Rugalmasság | Alacsony; dedikált szerszám alkatrészenként | Magas; egyszerű tervezési változtatások |
| Gazdasági mennyiség | Évente jellemzően 100 000 darab felett | Egyszeritől felfelé gazdaságos |
A megmunkálás nyer, ha kicsi a mennyiség, a geometria gyakran változik, vagy a tűrések rendkívül szűkek. A hidegfejezés mindig nyer, ha az alkatrész stabil kialakítású, nagy éves térfogattal és elegendő szimmetriával rendelkezik ahhoz, hogy a szerszámokban kialakítható legyen. Sok üzem mindkettőt alkalmazza: a főáramú termékekhez hidegfejezést, a speciális termékekhez, prototípusokhoz és kis volumenű változatokhoz pedig CNC gépeket.
Gyakori hibrid áramlás a hideg irány, majd a menethengerlés, majd egy könnyű mutató vagy letörés művelet. A menetpontok és a hajtás jellemzői gyakran könnyebben vezérelhetők egy gyors másodlagos átmenettel, mint egyedül alakítva őket, és a kombináció még mindig sokkal kevesebbe kerül alkatrészenként, mint a teljes megmunkálás.
A forró kovácsolás felmelegíti a fémet, hogy csökkentse az áramlási feszültségét, ami lehetővé teszi a nagy alkatrészeket és a súlyos deformációt szerény űrtartalmú gépeknél. A hidegfejezés erővel helyettesíti a kemencét: a gépnek minden löketnél le kell győznie az anyag teljes szobahőmérsékletű folyáshatárát.
Kis alkatrészek esetében a hidegfejezésnek döntő előnyei vannak. Nincs vízkő, nincs oxidációs veszteség, nincs hőzsugorodás, és nincs kemenceenergia. A tűrések szigorúbbak, mert a matrica zsugorodási ráhagyások nélkül határozza meg a végső formát, és a felületkezelés elég sima ahhoz, hogy közvetlenül a menethengerlésbe futhasson. Mivel a hideg megmunkálás megerősíti az anyagot, sok alkatrész csökkentett hőkezeléssel vagy egyáltalán nem teljesíti mechanikai tulajdonságait.
A melegkovácsolás továbbra is a jobb választás, ha az alkatrész nagy, ha a teljes alakváltozás meghaladja azt, amit az anyag hideget tud elnyelni, vagy ha nagyon nagy szilárdságú acélokat írnak elő, alacsony szobahőmérsékleten való alakíthatósággal. Előnyben részesítik azokat a vastag szelvényű alkatrészeket is, amelyeknél praktikusan nagy hidegsajtolásra lenne szükség. Hozzávetőleges iránymutatásként az egy kilogrammnál nagyobb súlyú alkatrészeket általában meleg vagy meleg kovácsolásra vezetik a hideg vágás helyett, bár a keresztezési pont függ a geometriától, az anyagtól és a térfogattól.
Bélyegző formák fémlemezből; hideg fejléc drótot képez. A két folyamat inkább kiegészíti egymást, mint verseng. Az akkumulátorház például egy bélyegzett és mélyhúzott lemezrész, míg a benne lévő akkumulátor kivezetései és érintkezői általában hidegfejűek.
A sajtolás vékony falú, karimás és nyitott formákat hoz létre síklapból. A hidegfejezés tömör testeket, fejeket, szárakat és belsőleg kialakított üregeket hoz létre kerek huzalból. Ha egy alkatrész tengelyszimmetrikus és tömör, a hidegfejezés gyorsabb és anyagtakarékosabb. Ha az alkatrész lemez, konzol vagy héj, a bélyegzés a természetes folyamat.
Sok termékösszeállítás mindkét típusú alkatrészt tartalmazza. A karimás fejű rögzítőelem fejléc szerint készül; a mellette lévő rögzítőkapocs le van bélyegezve. Éppen ezért a présépítők, beleértve azokat is, amelyek a hidegkovácsoló berendezésekre összpontosítanak, általában mindkét préscsaládot kínálják, hogy az üzemek fedezni tudják a teljes anyagkészletet.
Az öntéssel a folyékony fém megszilárdulásával hoznak létre alkatrészeket egy öntőformában, ami bonyolult belső geometriát tesz lehetővé, de porozitási kockázatot, a mechanikai tulajdonságok változékonyságát, valamint a funkcionális felületek jelentős megmunkálását igényli. A hidegfejezés szilárdtest folyamat: a huzal eredeti szemcseszerkezete megmarad, a szemcseáramlás követi az alkatrész kontúrját.
Ennek eredményeként a hidegfejű rész nagyobb szilárdsággal, szívóssággal és fáradtságállósággal rendelkezik, mint az azonos anyagú és méretű öntött alkatrész. A kompromisszum a geometriai szabadság. Az öntvények lehetnek csavart, üregesek és nagyon részletesek. A fejes részek lényegében egy henger változatai: fejek, szárak, foglalatok, karimák és hajtóformák. Kisméretű, nagy volumenű alkatrészeknél, mint például sorkapcsok, csapok, betétek és foglalatlemezek, a hidegfejezés szinte mindig felülmúlja az öntést a darabonkénti költségen, a konzisztencián és a mechanikai teljesítményen.
A hidegfejes gépek gyártják a világ kötőelemeinek túlnyomó részét, valamint a tervezett alkatrészek hosszú listáját, amelyeket a legtöbb fogyasztó soha nem lát.
A nagyobb autóipari és ipari alkatrészek, mint például a nagy teherbírású csapok, horgonycsavarok és csőszerelvények, függőleges hidegkovácsolású billenőpréseken működnek, amelyek biztosítják a hátrafelé extrudáláshoz és erős felborításhoz szükséges merevséget és űrtartalmat. Ha a termékkínálata kis kötőelemeket és nagyobb formázott alkatrészeket is tartalmaz, akkor gyakori, hogy több gépet párhuzamosan üzemeltetnek, ahelyett, hogy az összes alkatrészt egy túlméretezett vonalon keresztül erőltetnék. A 400 tonnás billenőprés reggelente a felfüggesztés csavarjait, délután pedig nehéz sorkapcsokat készíthet, de csak akkor, ha a szerszámtér, a löket és az adagolóablak mindkét családot lefedi.
 BLKP-850 nagy teherbírású billenőprés nagy terhelésű hidegkovácsoláshoz A 8500 kN névleges teljesítményű, rendkívül merev vázzal és 180 mm-es támasztékkal rendelkező gép stabil teljesítményt tart fenn folyamatos nagy igénybevétel mellett, ideális az autóipari és nehézgép-alkatrészekhez, amelyek hátrafelé extrudálást és erős felborítást igényelnek. Termék megtekintése →
A megfelelő gép kiválasztása a szükséges erő, az alkatrész geometriája, az anyag, a sebesség és a költségvetés közötti egyensúly. Kezdje az alkatrészcsaláddal, ne a prospektussal, és válaszoljon a következő kérdésekre:
A keretszerkezet is döntési tényező. A nyitott típusú C-keretes prések hozzáférhetőek és megfizethetőek a könnyebb munkákhoz. A zárt típusú O-keretes prések merev, szimmetrikus szerkezettel rendelkeznek, amely ellenáll az elhajlásnak és a billenésnek, ami elengedhetetlen a nagy tonnatartalomhoz és a hidegalakításhoz. A nagyon nagy deformáció érdekében a zárt kétpontos vagy excenteres hajtómű egyenletesen osztja el az erőt a szánon, és megvédi a szerszámokat és a keretet az excenteres terhelésektől.
A nagy projektek is hosszú löketet igényelnek. Ha egy alkatrészt ki kell dobni a mély szerszámokból, vagy ha az extrudálási hossz hosszú, a lökettartomány és a zárási magasság korlátozó tényezővé válik. Ne méretezze meg a gépet pusztán tonnaszám szerint; ellenőrizze, hogy a szerszámtér, a csúszó löket és az adagolóablak illeszkedik-e az egész alkatrészcsaládhoz, beleértve a jövőbeli változatokat is.
A tonnatartalom a legtöbbet idézett szám a hidegvágó gépeken, ugyanakkor ez a leggyakrabban helytelenül alkalmazott szám. A szükséges alakító erő a deformáció vetített területének és az anyag áramlási feszültségének a szorzata, amelyet a súrlódás és a geometriai redundancia módosít.
Alacsony szén-dioxid-kibocsátású acélon a fej felborításához az áramlási feszültség mérsékelt igénybevételnél 800 és 1200 MPa között van. Visszafelé extrudálásnál vagy ötvözött acélnál meghaladhatja az 1800 MPa-t. Egyszerű példaként, egy 20 mm átmérőjű fej felborítása 10 mm-es huzalból körülbelül 314 négyzetmilliméteres végső fejfelületet eredményez. 1000 MPa áramlási feszültségnél ez nagyjából 314 kN erőt, azaz körülbelül 32 tonnát igényel. Ugyanaz a fej hátrafelé extrudálással kialakított mély foglalattal, vagy ötvözött acélból készült, kétszer-háromszor akkora erőt igényelhet.
Az alábbi táblázat tájékoztató jellegű huzalátmérő-tartományokat ad a szénacélok géposztályához képest; a tényleges értékek az alkatrész összetettségétől, az anyagállapottól és a kenéstől függenek.
| Géposztály | Tipikus huzalátmérő tartomány | Tipikus alkalmazás |
|---|---|---|
| 25-60 t | 1-6 mm | Szegek, kis csavarok, szegecsek |
| 60-160 t | 4-12 mm | Gépcsavarok, csavarok, csapok |
| 160-400 t | 8-20 mm | Nagy teherbírású csavarok, csapok, autóipari alkatrészek |
| 400-850 t | 15-35 mm | Nagy kötőelemek, kovácsolt nyersdarabok, nagy deformációjú munka |
Közepes méretű függőleges hidegkovácsoló prések esetén a 6500 kN névleges BLKP650 osztály általános választás, ha az alakítási mélység nagy, és a löketnek kiegyensúlyozottnak kell maradnia nagy terhelés mellett. A jelenlegi igényeket meghaladó méretezés általában bölcs dolog, mert a termékcsaládok idővel a nagyobb huzalátmérők felé nőnek.
 BLKP-650 billenőprés mély hideg kovácsoláshoz és stabil lökethez 6500 kN kapacitásával és 8 mm-es nyomólöketével ez a prés ellenőrzött formázást biztosít vastag méretű alkatrészekhez, integrált kilökőrendszerrel és terhelésérzékeléssel a megbízható működés érdekében mélynyomású alkalmazásokban. Termék megtekintése →
A szerszámozás határozza meg az alkatrészenkénti valós költséget hidegfejezésben. A szerszámkészlet betéteket, lyukasztókat, hüvelyházakat, csapokat és lehúzókat tartalmaz. A nagy térfogatú acélfejekhez a keményfém lapkák a standard választás, acél zsugorított tokokban. A keményfém lapkák üregenként általában 500 000-2 000 000 darabig tartanak az alacsony szén-dioxid-kibocsátású acél alkatrészek utánköszörülései között. A lyukasztók gyorsabban kopnak, különösen a hátrafelé történő extrudálásnál, ahol az érintkezési nyomás extrém; sok lyukasztó titán vagy kerámia bevonattal rendelkezik az élettartam meghosszabbítása érdekében.
A kenés nem kötelező. Az acél ipari szabványa a cink-foszfát konverziós bevonat, amelyet sztearát kenőanyag követ. A közönséges olajfilmek nem bírják túl a hideg extrudálás érintkezési nyomását, és az alulkenés eredményeként a matricák perceken belül felkapaszkodnak és felszedik. A rozsdamentes acélhoz oxalát vagy hasonló konverziós bevonat szükséges, míg az alumínium és a sárgaréz könnyebb olajokkal is használható.
Mindezek a hibák a beállításra és a gép merevségére vezethetők vissza. A lyukasztónak és a szerszámnak néhány mikronon belül koncentrikusnak kell maradnia, és a szánnak nem szabad megdönteni terhelés alatt. A merev váz, a pontos ütés és a jól megtervezett vágószerszám annyit ér, mint a névleges űrtartalom.
Mivel a hidegfejű gép nagy sebességgel működik, a minőség-ellenőrzésnek folyamatosnak és automatikusnak kell lennie. Az off-line mintavételi eredményre várva több tízezer hibás alkatrész keletkezhet, mielőtt a probléma megjelenik.
Az első védelmi vonal a gép terhelés-figyelő rendszere. A modern hidegalakítás a vázra szerelt nyúlásmérők segítségével minden löketnél megnyomja a csúszó terhelést. Ha a terhelési görbe egy meghatározott ablakon kívülre tér el, a gép automatikusan leáll. Ez egy vagy két cikluson belül elkap egy hiányzó ütést, egy elakadt vezetéket vagy egy törött matricát, ami megakadályozza a selejt sorozatát.
A méretellenőrzések off-line és in-line egyaránt futnak. Off-line, az ellenőrök minta alapján mérik a fej átmérőjét, a fej magasságát, a szár hosszát, a foglalat mélységét és a menetkifutást. A soron belüli optikai mérőrendszerek az alkatrészek 100 százalékát több száz alkatrész/perc sebességgel tudják ellenőrizni, és a vonal lelassítása nélkül elutasítják a tűréshatáron kívül esőket.
A keménységvizsgálat fontos azoknál az alkatrészeknél, amelyek végső szilárdsága a munkaedzéstől függ. A hidegen alakított zónáknak meg kell felelniük a minimális keménységi vagy szakítószilárdsági követelményeknek, és a vizsgálati tervnek kifejezetten ezekre a zónákra kell irányulnia. Az autóiparban és a szabályozott iparágakban folyamatképességi tanulmányok várhatók Cp és Cpk értékekkel. A hideg irányvonal nagy teljesítményt nyújt, ha a szerszámok frissek és a gép stabil, de a képesség erodálódik a szerszámok kopásával, ezért a szerszámcsere intervallumainak a mért eltolódáson kell alapulniuk, nem pedig a megszokáson.
A fémalakítás fenntarthatóságát általában a kemenceenergia és az üvegházhatású gázok kibocsátása szempontjából tárgyalják. A hideg irány teljesen elkerüli a fűtést, ami a legerősebb környezetvédelmi mutató.
A hidegfejezés alkatrészenként csak a prés mechanikai energiáját használja fel, annak az energiának a töredékét, amely a nyersdarab melegkovácsolásához vagy a megmunkáló orsó percekig tartó forgatásához szükséges. Az anyaghatékonyság egy másik dimenziót ad: a fém kiszorításával a levágás helyett a hidegfejezés csökkenti a vásárolt nyersanyag kibocsátását és a forgács kezelésének és újrahasznosításának költségeit.
A nagy mennyiségű rögzítőelemet megmunkálásról hideg vágásra váltó üzem általában a következő eredményeket látja:
Ezek az előnyök valósak és mérhetőek, de inkább a jó folyamatválasztásból, semmint a marketing állításokból következnek. A nagy kötőelem- vagy alkatrésztérfogattal rendelkező gyártók számára a hidegfejű gép az egyik legenergiahatékonyabb fémformázó opció.
A tőkeköltség csak a látható része a hideg irányú beruházásnak. A teljes birtoklási költség magában foglalja a gépet, a szerszámokat, a telepítést, a közműveket, a karbantartást, az átállási időt és a minőségi hibák költségeit. Egy reális költségvetési modell mindegyikre kiterjed.
A szerszámozás egy állandó költség, amely a térfogattal és az anyag keménységével skálázódik. Célszerű a gépek árának évi 5-15 százalékát előirányozni a lapkákra, a lyukasztókra és az utánköszörülésekre, és ennek a tartománynak a felső határát a rozsdamentes acélhoz vagy az erősen extrudált alkatrészekhez társítani. A karbantartás szerény, de nem elhanyagolható: a kenőrendszerek, a szűrők, a tömítések és a tömítések ütemezett figyelmet igényelnek, és a napi huszonnégy órán át nagy sebességgel üzemelő prés minden évben elhasználja a kopó alkatrészeket.
A megtérülési számítás általában az egységköltségre összpontosít. Tekintsünk egy csavart, amelynek előállítása megmunkálással 0,05 dollárba kerül, hideg fejléc esetén pedig 0,02 dollárba kerül. Évi tízmillió darabnál az éves 300 000 dolláros megtakarítás néhány éven belül megtérül egy közepes méretű gép esetében. Ha a termékkínálat több méretet is tartalmaz a gép kínálatában, a kihasználtság lesz az eredmény mozgatórugója. Egy olyan gépet, amelyik csak egy műszakban dolgozik harminc százalékos kihasználtsággal, nehezebb igazolni, mint azt, amelyik három műszakban dolgozik nyolcvan százalékos kihasználtsággal.
Az átállási költség a legkevésbé látható sor. Egy percenként több száz löketet futtató gépen két órát igénybe vevő szerszámcsere drága a teljesítménykiesés miatt. A gyors szerszámcserére tervezett gépek hidraulikus rögzítéssel és előre beállított szerszámpatronokkal gyorsan visszanyerik prémiumukat, amikor a tételek kicsik.
A gép csak annyira jó, mint az a cég, amelyik tervezi, megépíti és támogatja. A megrendelés aláírása előtt a technikai átvilágításnak négy területre kell kiterjednie.
A Zhejiang Bolun High-Precision Machinery például két évtizedet töltött fémformázó berendezések felépítésével, és teljes gyártási láncot működtet a tervezéstől és az alapelemek megmunkálásától a végső összeszerelésig. A társaság közzéteszi teljes termékcsalád nyíltan, és terméknevei inkább leírják a tervezett alkalmazást, nem pedig elrejtik azt. Egy átlátható gépgyártó kérés nélkül megmutatja a gyárát, a vizsgálati jelentéseket és a minőségbiztosítási rendszerét.
Számos trend megváltoztatja azt, amit a vásárlók ma egy hidegfejű géptől elvárhatnak.
A szervo-hajtású alakítás a legnagyobb változás. A szervoprés nem használ lendkereket és tengelykapcsolót; ehelyett szervomotorok hajtják meg a szánat közvetlenül, vagy egy összeköttetésen keresztül, szoftveresen vezérelt mozgással. A formázási program tartalmazhat lassú érintkezést, gyors megközelítést, az alsó holtpontban való tartózkodást és az ellenőrzött extrakciót. A többlépcsős hidegalakításnál ez csökkenti a vibrációt, meghosszabbítja a szerszám élettartamát és lerövidíti a nem alakítási időt. Számos présgyártó ma már a szervohajtást váltómechanizmussal kombinálja, hogy a programozhatóságot és a hidegkovácsoláshoz szükséges nagy erőt az alsó holtpont közelében elérje.
A digitális felügyelet a bélyegzéstől a hidegalakításig terjed. A gépek minden alkatrészhez teljes terhelés-löket görbét generálnak, a szoftver pedig megtanulja a normál görbét, majd valós időben jelzi az eltéréseket. Ez a képesség az automatikus nagysebességű vonalak szabványos minőségi mechanizmusává válik, mivel megfogja a szerszámkopást, mielőtt a termékek kiesnének a tűréshatáron.
Az automatizálás az anyagmozgatás szintjén halad előre. A tekercsbetöltőket, a zárt hurkú huzalegyenesítőket, az automatikus matricaváltókat és a sorvégi csomagolásokat általában komplett cellákba integrálják. Egy robot most már meleg vagy hideg nyersdarabokat tud átvinni a nehéz kovácsolóprés és a trimmelő prés között a kezelő közreműködése nélkül.
A vásárlók számára a gyakorlati következtetés az, hogy egy új hidegfejes gépnek digitálisan készen kell állnia. A terhelésfigyelés, a távdiagnosztika és a tárolt paraméterkészletek közvetlenül kevesebb hibát, gyorsabb átállást és alacsonyabb üzemeltetési költségeket eredményeznek a gép élettartama során.
A hidegfejes gép az egyik leghatékonyabb gyártóeszköz a gyártásban. A tekercselt huzalt nagy sebességgel kész kötőelemekké és tervezett alkatrészekké alakítja, kevés veszteséggel, megnövelt szilárdsággal és kiváló ismételhetőséggel. A gazdaságossága azonban a mennyiségtől, a megfelelő tonnamérettől, a megfelelő szerszámoktól és a berendezés mögött álló, alkalmas gépgyártótól függ.
Vásárlás előtt határozza meg pontosan az alkatrészcsaládot, számolja ki a szükséges alakító erőket, számolja ki a szerszámozás költségvetését folyamatos költségként, és keresse fel a gyártót, hogy ellenőrizze a gyakorlatban a minőségellenőrzést. Egy jól megválasztott hidegfejű gép évtizedekig üzemel, és a legalacsonyabb költségű állomás lesz a gyártási területen. A rosszul kiválasztott egy drága emlékeztető egy hiányzó specifikációra. A különbség az előkészítésben van.


Egy közepes méretű fémalkatrész-gyár gyártásvezetője nemrég szembesült azz...
Egy tajcsou-i rögzítőelem-gyár kérést kapott egy első osztályú autóipari b...
Egypontos tervezés Egy meghajtó csatlakozá...
A hidegkovácsoló szerszám ritkán jelenti be előre a meghibásodást. Egy nap...
A rövid válasz: melyik kerettípus illik a munkájához An ...
Két présgép egyaránt hordozhat egy 200 tonnás adattáblát, és így is nagyon...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

