
Egy szerszámmérnök idéz egy új konzolprogramot, és meghatároz egy 160 tonnás prést. Megépítik a szerszámot, beépítik a gépet, és az első gyártási menetnél a csúszdák hat milliméterrel az alsó holtpont felett helyezkednek el. Semmi sem tört el. A tonnát a löket alsó részén határozták meg, és a munka a görbén feljebb folyik, ahol a prés ennek az erőnek csak a töredékét tudja leadni.
Ez az egyetlen hiba az, hogy a nyomdaspecifikációs lapot adott sorrendben olvassák be. A tonnatartalom a főcímszám, de a löket, a sebesség, a szerszámmagasság, az ágy mérete és az erőgörbe alakja dönti el, hogy a munka ütemben halad-e, vagy egész nap küzd a géppel.
Az erőgép az elektromos motor folyamatos forgását rövid, erőteljes, egyenes vonalú löketté alakítja. Az energiát egy forgó lendkerék tárolja, a tengelykapcsolón keresztül a főtengelybe, az excentertengelybe vagy a billenőkapcsolóba engedik, és a felső matricát hordozó csúszdára szállítják. A keret, a horonnyok, a szerszámpárna és az ellensúlyrendszer mind azért vannak, hogy a löket pontos, megismételhető és biztonságos legyen.
Az alábbi részek a mechanizmustól az adattáblán lévő számokhoz, majd azokhoz az alkalmazásokhoz, amelyeket egy nagynyomású ténylegesen kiszolgál, és végül azokhoz a döntésekhez, amelyeket a vevőnek vagy a folyamatmérnöknek meg kell hoznia a megrendelés aláírása előtt.
Az elektromos prés olyan szerszámgép, amely a fémet két egymáshoz illő szerszám közé szorítva formálja. Az egyik szerszám egy állóágyhoz, a másik egy mozgó csúszdához van rögzítve. A prés maga nem határozza meg az alkatrész alakját; a kocka igen. A prés dönti el, hogy mekkora erő áll rendelkezésre, milyen gyorsan alkalmazható, milyen pontosan vezethető a csúszda, és percenként hányszor ismétlődhet meg a ciklus sodródás nélkül.
Négy préscsalád fedi le a legtöbb fémformázási munkát, és érdemes szétválasztani őket, mielőtt továbbmennénk:
A mechanikus prés érdekessége, hogy névleges űrtartalma nem állandó. Ez egy maximum, az alsó holtponton vagy annak közelében érvényes. Mozgassa a munkapontot a lökettel feljebb, és a rendelkezésre álló erő csökken. Ez tervezési jellemző, nem hiba: a lendkerék tárolja a kinetikus energiát, a hajtókar pedig mechanikai előnnyé alakítja azt, amely növekszik, ahogy a hajtórúd közeledik a szánhoz. A kompromisszum az, hogy a teljes szerszámkialakítást, a zárási magasságot és a folyamatablakot mind e görbe köré kell megtervezni.
| Szerelés | Funkció | Amit a vásárlók szoktak ellenőrizni |
|---|---|---|
| Keret | Elnyeli minden ütés reakcióerejét, és a csúszdát az ágyhoz igazítva tartja | Nyitott C-keret vagy zárt H-keret; öntött vagy gyártott acél; mért lehajlás terhelés alatt |
| Koronát | Itt található a hajtótengely, a lendkerék, a tengelykapcsoló és sok változatnál a csúszkaállító motor | Hozzáférés a szolgáltatáshoz; merevség a középponttól eltérő terhelés mellett |
| Főtengely vagy excenter tengely | A forgatást lineáris csúszómozgássá alakítja, és beállítja a lökethosszt | Anyag- és hőkezelés; csapágytípus és kenési kör |
| Összekötő rúd és pitman | Erőt ad át a tengelyről a szánra | Beállítási tartomány; csavar és anya állapota; visszahatás |
| Csúszda (ram) | Hordja a felső matricát, és a száron halad | A csúszka hézagát, párhuzamosságát, csúszófelületének síkságát, a szerszám súlyát a szán elfogadja |
| Nyomók és vezetőpályák | Tartsa a csúszdát merőlegesen az ágyhoz képest a löket során | Állítható vagy rögzített; kenés; kopásmérési intervallum |
| Tányér és ágy | Megtámasztja az alsó matricát és szétosztja a terhelést a keretben | Ágyrész, T-horony minta, vastagság, párna kivágás |
| Lendkerék és kuplung/fék | Az ütések között tárolja az energiát, és minden ütést igény szerint indít | Tengelykapcsoló típusa (mechanikus, légsúrlódású, nedves, szervo közvetlen); fék fékezési szöge; együtemű és hüvelykes üzemmódok |
| Ellensúlyozó hengerek | Támogassa a szán és a szerszámok súlyát a hézag és a kopás csökkentése érdekében | A légnyomás stabilitása; reakció a szerszám súlyváltozásaira |
| Die párna | Ellenőrzött ellenállást biztosít a húzáshoz, csupaszításhoz és kilökéshez | Párnakapacitás, löket, legyen az pneumatikus, hidraulikus vagy szervo vezérlésű |
| Csúszda beállítás | A zárási magasságot a szerszámkészletnek megfelelően állítja be | Kézi, motoros vagy hidraulikus; felbontás és ismételhetőség |
| Ellenőrző és biztonsági rendszer | Sorba rendezi a löketet, és leállítja a gépet, ha egy védőburkolat megsérül | Fényfüggöny, kétkezes vezérlés, némítás, biztonságos leállítás kategória, tonnatartalom és matricavédelem figyelése |
A táblázatban szereplő két részlet több figyelmet érdemel, mint általában. Az első az elhajlás. A préskeret nem egyszerűen elnyeli az erőt; kissé meghajlik alatta, és ez a hajlítás megnyitja a szerszám hézagát. Az a keret, amely néhány tizedmilliméternél nagyobb mértékben elhajlik az ágyon, gyorsabban kopik a szerszámokat, és kúpos élű alkatrészeket készít. A második a szerszámpárna, amelyet gyakran kiegészítőként kezelnek, de valójában ez a különbség a rajzolni tudó és a csak üres nyomógép között.
A sorrend könnyebben követhető energiaátalakítások láncaként, mint alkatrészek listájaként. Az elektromos motor a lendkereket a sebességére pörgeti. Nem a motor, hanem a lendkerék adja az energiát a lökethez. A löketek között a motor visszaállítja azt a kis sebességet, amelyet a lendkerék elveszített az előző ciklus során, ezért a folyamatos nehézalakítást inkább a lendkerék tehetetlensége és a motor teljesítménye korlátozza, nem pedig a szerszám önmagában.
Amikor a kezelő kioldja a prést, a tengelykapcsoló bekapcsol, és a lendkereket a főtengelyhez vagy az excentertengelyhez rögzíti. A tengely elfordul, a hajtórúd leng, és a szán lefelé halad. A löket alsó részénél a főtengely eléri azt a pontot, ahol a legnagyobb a kiegyenlítése, és a szerszám találkozik az anyaggal. A fék ezután leállítja a tengelyt, általában a felső holtpontban, és a tengelykapcsoló kiold, így a lendkerék visszanyeri sebességét, miközben a kezelő kirakja az alkatrészt.
A szervomotorral hajtott prés a lendkereket, a tengelykapcsolót és a féket nagy nyomatékú motorra és csavaros vagy forgattyús mechanizmusra cseréli. A csúszó mozgás ekkor programozható: a csúszka lelassulhat érintkezés útján, alul maradhat, részben visszafordulhat, vagy felgyorsíthat a visszatérő löketnél. Ez a mechanizmus a többmódusú alakítás mögött, és megváltoztatja azt, ami a mélyhúzásban és a rideg vagy ruganyos anyagokban lehetséges.
A mechanikus présen a hasznos erő az alsó holtpont előtti utolsó néhány milliméterben összpontosul. A gyakorlati következmény az, hogy a maximális űrtartalmú munkát úgy kell megszervezni, hogy az alakváltozás a löket aljához közel történjen. Ennek tökéletesen megfelel az blankolás és a kidolgozás, mert az anyag nagyon kis távolságon nyíró vagy erõsödik.
Rajz nem. Előfordulhat, hogy egy csésze több centimétert lefelé halad, és ezalatt a prés csak a névleges űrtartalom töredékét tudja ellátni. Ez az oka annak, hogy a rajzoláshoz választott prés általában lényegesen nagyobb, mint az ugyanazon nyersdarab kiürítésére választott prés. Mérnökök, akik ismerik ezt a szabályt, a húzás legmélyebb pontjára, nem pedig a kész alkatrésztömegre vonatkozó költségvetési űrtartalom.
Van egy második, finomabb következmény. Mivel az erőgörbe a fenék közelében meredek, az anyagvastagság vagy a keménység kis eltérései a prés által észlelt terhelés nagy eltéréseit eredményezik. Az egyik raklapon három századmilliméter vastagságú, a másikon vastagabb tekercs mennyiségi tüskékként jelenik meg. A űrtartalom-figyelővel és matricavédelemmel ellátott prések pontosan ezt figyelik, és leállítják a gépet, mielőtt a tüske repedezett matrica vagy megnyúlt keret lesz.
Négy elrendezés általános, és mindegyik annyira megváltoztatja a karbantartási ütemtervet, mint a teljesítménykeret:
Egy két vagy három műszakban üzemelő üzletben a száraz és a nedves tengelykapcsoló közötti különbséget általában évi állásidőben mérik, nem pedig vételárban.
A sajtókatalógusok tömör szókincset használnak. A lapon szereplő minden kifejezés a szerszámozás fizikai korlátaira vonatkozik, és az egyik félreolvasása a leggyakoribb oka annak, hogy a nyomda nem tudja futtatni azt a munkát, amelyre megvásárolta.
| Term | Mit jelent | Gyakorlati következmény |
|---|---|---|
| Névleges űrtartalom | Maximális elérhető erő, általában az alsó holtpont közelében | Meg kell haladnia a művelet csúcserejét, nem pedig az átlagos erőt |
| Lökethossz | A szán teljes útja felülről lefelé a holtpontig | Elég hosszúnak kell lennie az alkatrész be- és kirakodásához, valamint a szerszám kiürítéséhez |
| Löket/perc (SPM) | Ciklussebesség névleges fordulatszámon | Beállítja az elméleti kimenetet; a kezelés és az etetés általában az igazi korlát |
| Szerszámmagasság / zárási magasság | Távolság az ágy tetejétől a csúszda aljáig az alsó holtpontban, beállítással a megadott pozícióban | A túl kevés azt jelenti, hogy a szerszámkészlet nem illeszkedik; túl sok korrigálható távtartókkal, de merevségbe kerül |
| Csúszda beállítás | Tartomány, amelyen belül a zárási magasság módosítható | Meghatározza, hogy a prés hány különböző matricakészletet tud fogadni emelők nélkül |
| Ágy és csúszda terület | Használható szerelési felület | Tartalmaznia kell a matrica lábnyomát, és nem csak a szerszám körvonalát, hanem helyet kell adni a bilincseknek |
| A torok mélysége | Távolság a kerettől a csúszda közepéig nyitott préseléssel | Korlátozza annak a lapnak a szélességét, amely egy nyitott résű gép oldalán keresztül adagolható |
| Die párna capacity and stroke | Erő és mozgás áll rendelkezésre a rajzoláshoz és a lehúzáshoz | A megfelelő párna nélküli prés űrtartalomtól függetlenül nem tud húzni |
| Ablak vagy nyílás méretei | Szabad hely a zártkeretes prés támasztóoszlopaiban | Meghatározza, hogy a tekercselőtolás, továbbító karok vagy robotok elérhetik-e a kocka területét |
| Terhelés alatti elhajlás | Keret stretch and slide tilt at rated tonnage | A meghajtók kopása és az alkatrész kúpos; leginkább a széles ágyakon és a központi terheken számít |
Ezek közül kettő olyan módon működik együtt, hogy megragadja az embereket. A lökethossz és a szerszámmagasság kiegyenlíti egymást: a hosszabb löket több teret biztosít az adagoláshoz és a kilökődéshez, de sok kivitelnél csökkenti a minimális zárási magasságot is, mivel a hajtókar dobása és a csúsztatási helyzet geometriailag összekapcsolódik. Előfordulhat, hogy egy nagylelkű prés nem fogadja el a rövid szerszámköteget emelőlemez nélkül, a felszállólemez pedig egy illesztést ad a matrica és az ágy között, amelyet alá kell simítani és ellenőrizni kell.
A központon kívüli terhelés a másik csendes probléma. A katalógusok tonnát írnak le a központosított rakományhoz. A csúszda egyik oldalára betöltött egypontos nyomás megdönti, az egyik oldalon kinyitja a rés, a másik oldalon pedig bezárja. Az eredmény egyenetlen alkatrészvastagság, felgyorsult kopás és legrosszabb esetben megrepedt szán. Ha a matricát nem lehet központilag elhelyezni, a gyakorlati korlát általában a névleges űrtartalom fele egy egypontos gépen, és nagyjából kétharmada egy kétpontos gépen, de a tényleges értéknek a gyártó saját terhelési diagramjából kell származnia, nem pedig hüvelykujjszabályból.
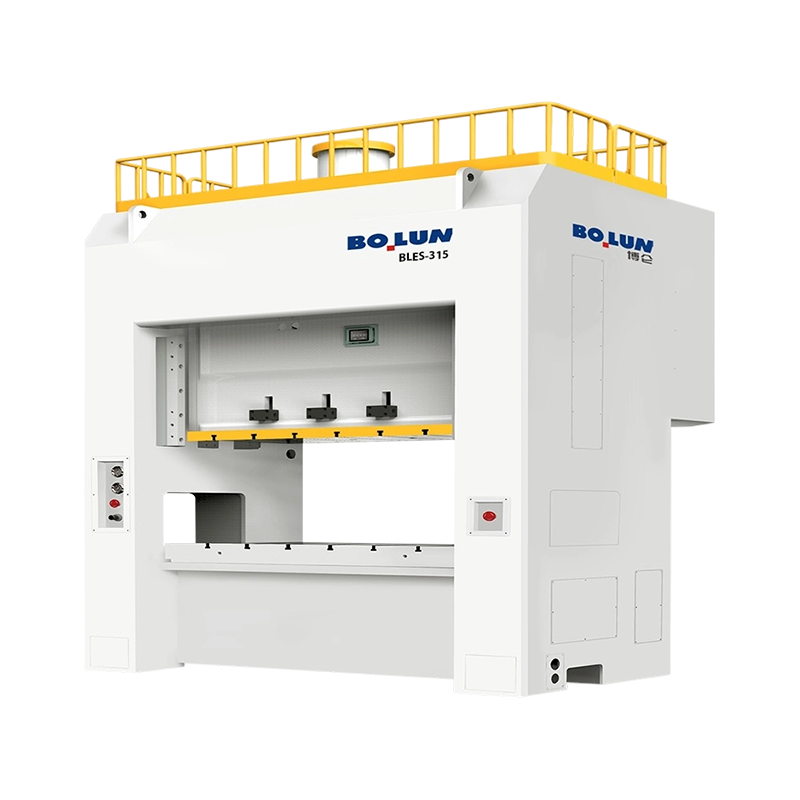
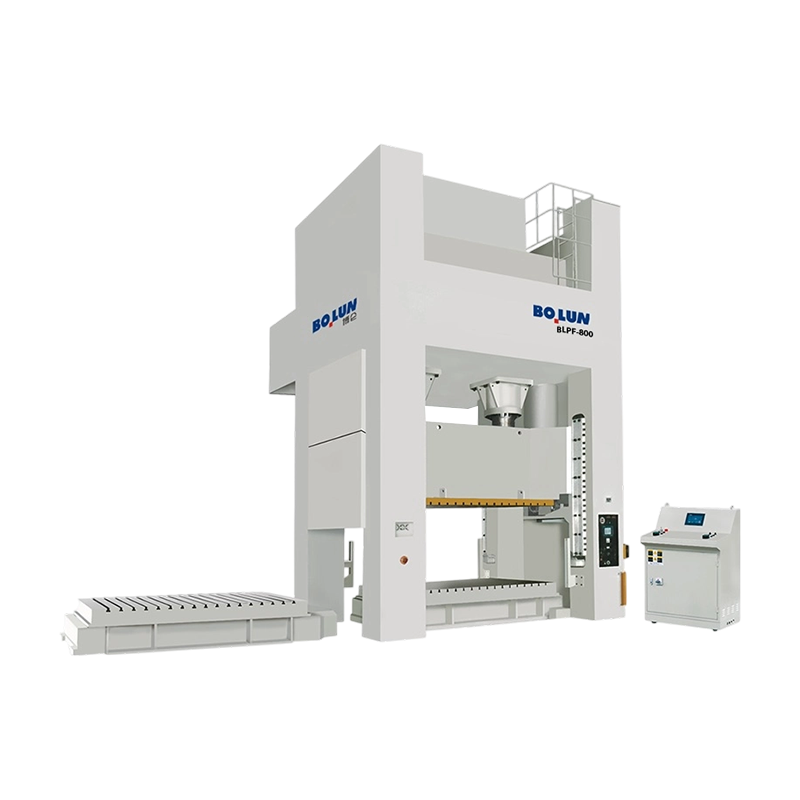
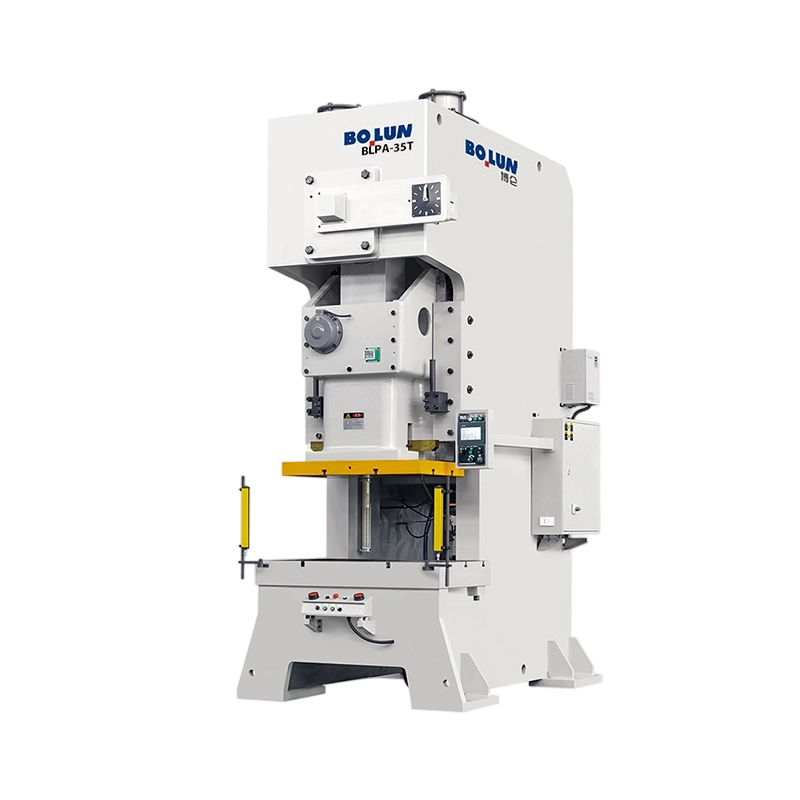
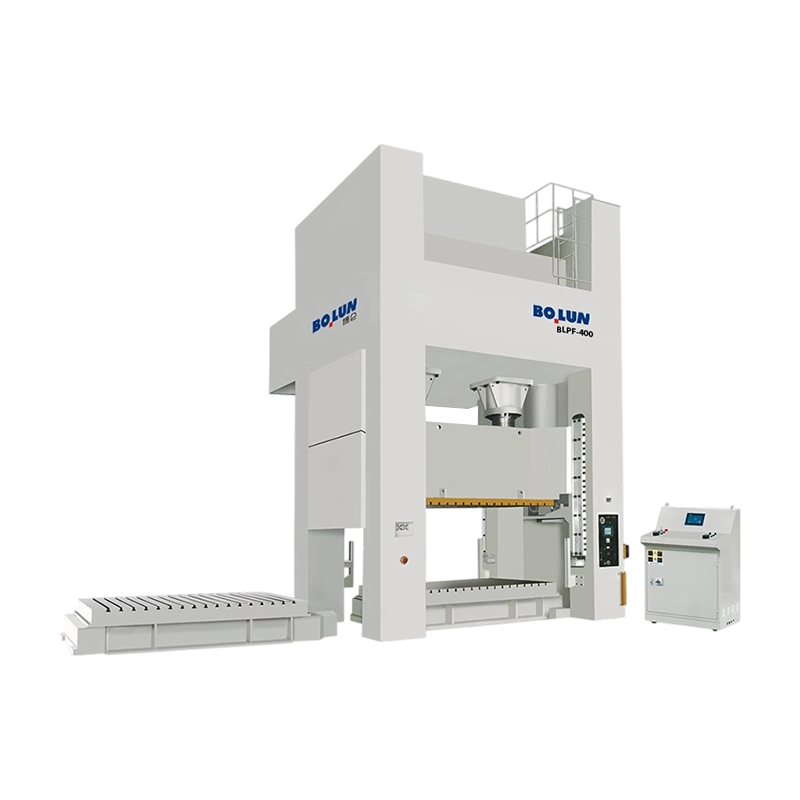
A keret az első szerkezeti döntés, amelyet az alkatrészméret, az adagolási mód és a tolerancia határozza meg. A nyitott típusú présnek C-alakú kerete van, a meghajtó és a csúszda csak az egyik oldalról van megtámasztva. A csúszdát mindkét oldalon zárt típusú prés veszi körül, így a terhelési út szimmetrikus.
A következmény egyértelmű. A nyitott prés háromoldalas hozzáférést biztosít a szerszámhoz, ami megkönnyíti a kézi betöltést, a hosszú alkatrészek oldalsó adagolását és a gyors szerszámcserét, de a keret kevésbé merev és jobban elhajlik terhelés alatt. A zárt présgép sokkal merevebb, és ez a szokásos választás a progresszív sajtolószerszámok, a nagy tonnatartalom, a szűk tűrések és minden olyan eljárás esetében, ahol a csúszó párhuzamosság kritikus. Ha az alkatrész hosszú, és az oldalán keresztül kell betáplálni, gyakran egy nyitott keret, mély torokkal az egyetlen praktikus megoldás; ha az alkatrész sebességgel előállított precíziós sajtolás, akkor a zárt keret szinte mindig nyer a szerszám élettartamán. A kompromisszumok részletesebb kezelése ebben az összehasonlításban érhető el nyitott típusú és zárt típusú préskonstrukciók , amely mélyebben lefedi az eltérítési argumentumot.
| Tényező | Nyitott típusú (C-keret) | Zárt típusú (H-keret) |
|---|---|---|
| Betöltési útvonal | Aszimmetrikus; keret konzolként működik | Szimmetrikus; mindkét állórész megosztja a terhet |
| Terhelés alatti elhajlás | Magasabbra, és megdönti a csúszdát | Alacsony, sokkal kisebb csúszással |
| Hozzáférés a kockahoz | Három oldala nyitva van | Csak első és hátsó ablakok |
| Tipikus mennyiségi tartomány | Világostól közepesig | Közepestől nagyon nehézig |
| A legalkalmasabb | Egyállomásos matricák, oldalsó adagolású hosszú alkatrészek, munkaboltok és rövid sorozatok | Progresszív és transzfer matricák, nagy volumenű bélyegzés, szűk tűrések |
| Halj meg az életben | Rövidebb ott, ahol szűk a tűrés | Hosszabb, mert a távolságok stabilak maradnak |
| Lábnyom | Kompakt, könnyen áthelyezhető | Nagyobb, komoly alapot igényel |
| Automatizálási illeszkedés | Egyszerű, oldalról kézi vagy robotos rakodással | Jól alkalmazható tekercsvezetékekhez, transzferekhez és nyomógépes automatizáláshoz |
A hibrid azért érdemel említést, mert a gyakorlatban elterjedt: a félig zárt vagy nyitott hátú váz. Részleges összeköttetést ad a csúszda mögött álló oszlopok között, ami hasznos merevséget biztosít, miközben az oldalsó hozzáférés nagy részét megtartja. Ez egy ésszerű középút azon üzletek számára, amelyeknek egyállomásos és mérsékelt progresszív munkát is kell végezniük ugyanazon a gépen.
A keret szerkezete határozza meg a merevséget. A hajtás határozza meg a löket alakját, és ezzel együtt a prés által futtatható folyamatok körét.
A forgattyús hajtás a legegyszerűbb és legolcsóbb megoldás. A forgattyús sugár határozza meg a löketet, és a csúszási sebesség egy szinuszos görbét követ, amely a lefelé löket közepén tetőzik. Gyors, hatékony és ideális blankoláshoz, piercinghez és sekély formázáshoz.
An excenter hajtómű fogaskereket helyez a lendkerék és az excentertengely közé. A váltó csökkenti a fordulatszámot és megsokszorozza a nyomatékot, így nagyobb teher is mozgatható ugyanazzal a motorral és tengelykapcsoló csomaggal. Az excenteres fogaskerekes prések a hagyományos válasz a mélylöketű, nagy űrtartalmú munkákhoz, mint például a nagyméretű panelek alakításához, ahol a csúszdának hosszú utat kell megtennie, és még mindig erőt kell leadnia.
A billenő hajtás tengelykapcsolót használ egyetlen hajtókar helyett. A mechanikai előny drámaian megnövekszik a löket alja felé, lassú megközelítést, rövid tartózkodást és nagyon nagy erőt adva az út végén. Ez a kombináció teszi a billenősajtokat jól alkalmassá a hidegkovácsolási, -verési és -méretezési műveletekhez, ahol az anyagot a szerszámüregbe kell kényszeríteni, nem pedig egyszerűen nyírni vagy hajlítani.
A szervo hajtás megszünteti a rögzített kapcsolatot a csúszó helyzete és a forgattyús szöge között. A csúszó mozgás programozott profillá válik. Gyorsan közelíthet, az érintkezés pillanatában szabályozott sebességre lassíthat, terhelés alatt tartózkodhat és nagy sebességgel térhet vissza. Mélyhúzásnál ez csökkenti a szakadás kockázatát, mivel az anyag olyan sebességgel húzódik, amelyet elvisel; nagy szilárdságú vagy visszarugózásra hajlamos anyagok kialakításánál lehetővé teszi a kalibrációs löketet az alján. Ugyanez a rugalmasság támogatja a többmódusú mozgásprofilokat, amelyek rögzített hajtókarral lehetetlenek lennének.
| Meghajtó típusa | Löket jellemző | Erő az ütés alján | Tipikus alkalmazások |
|---|---|---|---|
| Crank | Fix szinuszos mozgás | Névleges űrtartalom near BDC | Blancing, piercing, sekély alakítás, általános bélyegzés |
| Excentrikus hajtómű | Fix, hosszabb löket nagyobb nyomatékkal | Magas, hosszabb utazáson keresztül is kitart | Nagy panel kialakítás, mély részek, nehéz progresszív matricák |
| Váltás | Lassan az aljánál rövid idővel | Nagyon magas, koncentrált a végén | Hideg kovácsolás, fémverés, méretezés, vastag anyagú alakítás |
| Szervo | Programozható profil, tartózkodás és visszafordítás lehetséges | Ellenőrzött és megismételhető a profil bármely pontján | Mélyhúzás, visszarugózásra érzékeny alakítás, többlépéses műveletek |
A választás nem pusztán technikai jellegű. A forgattyús prés kevesebbe kerül és könnyebben karbantartható; egy szervoprés többe kerül, de két hagyományos gépet és egy sor kézi műveletet helyettesíthet. A közgazdaságtan általában azon múlik, hogy a munka és a másodlagos műveletek során megtakarított mennyit lehet visszanyerni a szerszám élettartama alatt.
Szinte minden sorozatgyártású fém alkatrész legalább egyszer átesett egy présen. A folyamatok néhány jól felismerhető csoportra oszlanak, és mindegyik csoport sajátos követelményeket támaszt a géppel szemben.
Az üresítés egy mozdulattal kivág egy formát a lapból; piercing lyukat üt rajta. Both are shear operations completed over a very short distance, which means they suit the top of the force curve perfectly. Az igények a nagy tonnatartalom, a merev váz, hogy a vágóhézag állandó maradjon, és a gyors kerékpározás. A progresszív matricák egy sávba rakják az blankolást, lyukasztást, formázást és vágást, és merev ágyú, jó csúszópárhuzamosságú zártvázas prés kell hozzá, mert minden állomás örökli az előtte lévő beállítási hibáját.
Ezek a műveletek inkább deformálják az anyagot, semmint szétválasztják. A hajlítás és a könnyű alakítás mérsékelt erőt igényel hosszabb út során, ezért egy ésszerű lökethosszú és megfelelő névleges párnával rendelkező prés a megfelelő eszköz. Coining and embossing need the opposite: extreme force over almost no travel, which is where toggle and eccentric gear drives earn their place.
Mély rajz pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 nyitott típusú egypontos szervoprés mélyrajzoláshoz Nyitott típusú egypontos szervoprés mélyhúzáshoz és nyújtáshoz, nagy nyomatékú közvetlen meghajtással, 350 mm-es torokmélységgel és 1250 kN kapacitással. Termék megtekintése → A BLAS125 nyitott típusú, egypontos szervoprés mélyhúzásra lett kifejlesztve, és a hosszú, szabályozható löketet ötvözi a csészemunkának megfelelő párnaelrendezéssel, nem pedig az egyszerű kivágással.
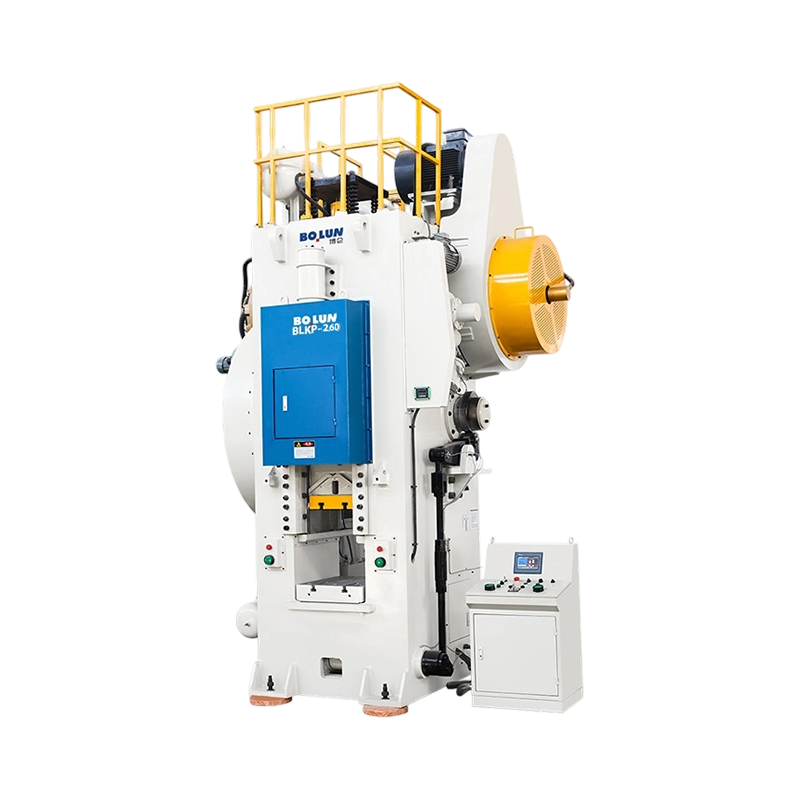
A hidegkovácsolás arra készteti a fémet, hogy szobahőmérsékleten folyjon a szerszám belsejében. Az erők nagyok, a deformáció súlyos, a terhelés rövid, erős impulzusban érkezik az ütés aljára. A billenőkapcsolós prések pontosan ehhez a profilhoz készültek: lassú, erőteljes megközelítés, rövid tartózkodás, amely lehetővé teszi, hogy az anyag kitöltse az üreget, és gyors visszatérés. Az ebbe az osztályba tartozó gépek, mint pl  BLKP-650 nagy deformációjú hidegkovácsolás váltógomb típusa préselés Nagy teherbírású hidegkovácsoló billenőprés 6500 kN teljesítménnyel, 8 mm névleges nyomólökettel, nagy merevségű kerettel és integrált kidobóval súlyos deformációs munkákhoz. Termék megtekintése → A nagy deformációjú hidegkovácsoló billenőpréseket kiegyensúlyozott löketgeometria köré tervezték, amely a csúszdát négyszögletesen tartja a kovácsolószerszámok által keltett nem középponti terhelés alatt, és egy olyan keret körül, amely elég merev ahhoz, hogy több ezer cikluson keresztül megtartsa az üreg méreteit.
Az akkumulátorházak és hasonló házak hosszú, vékony falú húzott alkatrészek, amelyeket nagyon nagy mennyiségben gyártanak. Az eljárás lényegében egy igényes húzás, szűk falvastagság-tűréssel, sekély, de ismétlődő alakítási lépésekkel, valamint szigorú követelmény, hogy az alkatrészek laposak és négyzet alakúak legyenek. Mivel az alkatrészeket gyakran széles tekercsből állítják elő automatizált sorokon, a présgépnek széles ágyra, merev zárt vagy nehéz nyitott keretre van szüksége, valamint arra, hogy a tűréshatárt a teljes ágyszélességben tartsa, nem csak a közepén. Olyan célirányosan épített gépek, mint ez  BLPC2-160 nagy űrtartalmú, nyitott típusú, kétpontos akkumulátor-héj prés Nyitott típusú, kétpontos akkumulátorhéjprés nagyméretű akkumulátor-alkatrészek alakításához és akkumulátorhéj-alkalmazásokhoz nagy volumenű gyártásban. Termék megtekintése → A nagy űrtartalmú, ultrastabil akkumulátorhéjprések az ágyszélesség, a tonnatartalom és az ismételhetőség kombinációjához vannak konfigurálva.
Nem minden munka fér el egy kompakt szerszámterületen. A széles panelekhez, a készülékburkolatokhoz és a hosszú szerkezeti részekhez vagy széles ágyra, vagy mély torokra van szükség, amely átengedi az anyagot a csúszda mellett. A mélytorkú nyitott prések pontosan ezért léteznek: némi merevséget cserélnek arra a képességre, hogy egy nagy lapot áthelyezzenek a gép oldalán, miközben a szerszám az ágyon marad.
A sajtókiválasztás leggyakrabban akkor hibás, ha a folyamatot a gép megvásárlása után határozzák meg. Working in the reverse order takes longer at the quotation stage and saves months later.
A sorrend számít, mert minden lépés korlátozza a következőt. A rajzmélység változása például hosszabb löketet kényszeríthet ki, ami megváltoztatja a zárási magasság borítékát, ami teljesen más keretméretet kényszeríthet ki. A folyamat lefagyasztása először eltávolítja az oda-vissza mozgás nagy részét.
Egy sajtó vételára a legkisebb érték az élettartama alatti költségében. A nagyobb számok a szerszámok, az energia, a karbantartás és a nem tervezett leállások, és ezeket az évekkel korábban meghozott specifikációs döntések befolyásolják.
A szerszám élettartama a beállítástól függ. Minden tizedmilliméteres csúszdadőlés vagy keret elhajlás egyenetlen szerszámhézagként jelenik meg, az egyenetlen hézag pedig sorját, élkopást, ütéseket és repedezett ütéseket jelent. A munkához kellően merev présgép gyakran önmagában a meghosszabbított szerszámélettartam révén kifizeti a keretköltségek különbségét, különösen a progresszív szerszámoknál, ahol egyetlen állomáshiba leállítja az egész sort.
Az energiafogyasztást a lendkerék és a motor méretezése uralja. A túlméretezett lendkerékkel ellátott prés gyorsabban állítja vissza a sebességet a löketek között, és egyenletesebb áramot vesz fel, míg a határértéken működő prés erősen megforgatja a motort és felmelegíti a burkolatot. Szervonyomásnál megváltozik a kép: a hajtás csúcsáramot vesz fel az alakítás során, így az elektromos betáplálás, a kábelezés és az esetleges energiavisszanyerési elrendezés már a specifikáció szakaszában érdemel figyelmet, nem pedig az üzembe helyezéskor.
A biztonsági követelmények nem vitathatók, és egyre specifikusabbak. Mechanikus védelem, reteszelt kapuk, fényfüggönyök némítással az automatikus adagoláshoz, kétkezes vezérlés a kézi rakodóállomásokhoz és a fékellenőrző rendszer, amely ellenőrzi a megállási teljesítményt. A gyakorlatban egyformán fontos a tonnafigyelés és a szerszámvédelem, mert a lassú szerszámhibából leállított gépet és megjegyzést tesznek a karbantartási naplóba.
Két másik költséget rendszeresen alulbecsülnek. Sűrített levegőt használnak az ellensúlyozáshoz, a tengelykapcsoló működtetéséhez és a pneumatikus párnákhoz, és az ebben az áramkörben előforduló szivárgások a tengelykapcsoló hibás reakciójaként és a tolócsúszás egyensúlyaként jelennek meg. A kenés a második: az automatikus keringető rendszerek szűréssel és nyomásfelügyelettel a korábban kézi napi feladatot ütemezett szűrőcserévé alakítják át, és a meghibásodott szivattyút még azelőtt elkapják, mielőtt pontozott csővé válik.
A mechanikus prés egy robusztus gép, de kiszámítható helyeken kopik, és jóval azelőtt mérhető a kopás, hogy az alkatrészeken láthatóvá válna.
A menetrend szerint karbantartott sajtó évtizedekig futhat. A préselés, amíg valami el nem törik, általában egy kockát, egy gyártási hetet és egy ügyfélkapcsolatot igényel. A két megközelítés közötti költségkülönbség többnyire adminisztratív: egy ellenőrző lista, egy toleranciakészlet és valaki, aki a számok rögzítéséért felelős.
Az utolsó szakasz annak ellenőrzése, hogy a kínált gép alkalmas lesz-e még öt év múlva is, amikor az alkatrészkeverék megváltozott és a tűréshatárok szigorodtak. Néhány ellenőrzés fedezi a kockázat nagy részét.
A saját gyártású beszállítók inkább rajzokkal és méretekkel válaszolnak ezekre a kérdésekre, nem pedig jelzőkkel. A Bolun például egy teljes láncú gyártási rendszer köré építi préskínálatát, amely magában foglalja a tervezést, az alapelemek gyártását és a végső összeszerelést, ami az az elrendezés, amely a terhelési diagramot és az elhajlási adatot inkább értelmessé teszi, mintsem hozzávetőlegessé. A vásárlók értékelik a nyomógép szállítója első szűrőként kell kezelnie a számok kérésre történő előállításának képességét, jóval azelőtt, hogy az ár bekerülne a vitába.
Az erősprés egy egyszerű ötlet, amelyet szokatlan precizitással hajtanak végre: tárolja az energiát egy forgó tömegben, engedje el az erőt megsokszorozó kötőelemen keresztül, és olyan pontosan irányítsa az eredményt, hogy a szerszámmal naponta több tízezer alkalommal a milliméter töredékére vágják, hajlítsák vagy húzzák a fémet. Ebből a mondatból következik minden, ami a specifikációban számít.
A tonnatartalom megmondja a plafont. Az erőgörbe megmondja, hogy hol használhatja a löketben. A keret megmutatja, hogy mennyi marad a kocka közepén. A hajtás megmondja, hogy a mozgás rögzített vagy programozható. A párna, az ágy és a zárási magasság megmondja, hogy a szerszámok illeszkednek-e, és hogy túlélik-e.
Tedd rendbe ezt az öt dolgot, és a prés lesz a legkevésbé érdekes gép az üzemben, aminek pontosan lennie kell. Téved meg őket, és ez lesz a szűk keresztmetszet, minden beszélgetés azzal kezdődik.


Ha közepes vagy kisméretű fém alkatrészeket tervez nagy mennyiségben gyárt...
A rövid válasz: melyik kerettípus illik a munkájához An ...
Tegyen egymás mellé egy 160 tonnás nyitott keretű prést és egy 160 tonnás ...
A moszkvai és szentpétervári kereskedelmi misszió erős piaci betekintést és n...
Egy közepes méretű fémalkatrész-gyár gyártásvezetője nemrég szembesült azz...
Ahogy a feldolgozóipar folyamatosan az automatizálás és az intelligens gyártá...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

