
Egy gyártási vezető bemegy egy mérnöki értekezletre egy halom rajzzal egy nagy mennyiségű rögzítőelemről, egy csapágypályáról és egy akkumulátorházról. A gyakori kérdés a következő: „Tehetjük-e ezeket gyorsabban, kevesebb hulladékkal és jobb kifáradási élettartammal, mint a megmunkálás vagy a melegkovácsolás?” A válasz sok esetben a hidegalakítás. A hidegalakítás az a folyamat, amikor a fémet az átkristályosodási hőmérséklete alatt alakítják, jellemzően szobahőmérsékleten, oly módon, hogy az anyagot nagy nyomás alatt egy szerszámüregbe kényszerítik. Egy egyszerű huzalból vagy rudból másodpercek alatt kész vagy majdnem kész alkatrészt készít, miközben javítja az anyag szilárdságát és csökkenti a veszteséget. A vevő számára nem az a gyakorlati kihívás, hogy működik-e a hidegalakítás, hanem az, hogy a folyamatot hogyan lehet hozzáigazítani az alkatrész geometriához, az anyaghoz és a préseléshez, amely elvégzi a munkát.
A hidegalakítás olyan fémmegmunkálási eljárás, amely környezeti hőmérsékleten megváltoztatja a fémdarab vagy huzal alakját anélkül, hogy a munkadarabot az átkristályosodási pontja fölé melegítené. A fémet a lyukasztó és a szerszám között összenyomják, és az anyag képlékenyen mozog a kívánt formára. Mivel a hőmérséklet alacsony marad, a fém nyúlásos keményedést tapasztal. Ez azt jelenti, hogy az alkatrész megszilárdul, amikor deformálódik, és gyakran eléri az eredeti anyag folyáshatárának két-háromszorosát. Az eljárást hidegkovácsolásnak vagy hidegfejezésnek is nevezik, az iparágtól és a gyártott alkatrész típusától függően.
A „hidegen alakítás” kifejezés tág. A kötőelemek üzemében ez általában egy hideg formázót jelent, amely feltekercselt huzalt vesz fel, levág egy nyersdarabot, és több szerszámon keresztül mozgatja csavarok, csavarok vagy anyák előállításához. Egy sajtolóüzemben jelenthet hidegkovácsoló prést, amely nagyobb részeket, például fogaskerekes nyersdarabokat vagy tengelyeket képez. Lemezekkel összefüggésben utalhat hengeralakításra vagy hideghajlításra. Ez a cikk a tömör fém alkatrészek préseléssel történő alakítására fókuszál, ahol a legnagyobb űrtartalom és a legtöbb műszaki berendezési döntés születik.
A hidegalakítás és a melegalakítás közötti fő különbség a hőmérséklet. A melegalakítás az átkristályosítás felett működik, így a fém puha marad és összetett formákká tud folyni. A hidegalakítás szobahőmérsékleten vagy annak közelében működik, így a fém keményebb és jobban ellenáll a deformációnak. Ez a különbség határozza meg a berendezés specifikációját: a hidegalakító préseknek nagyobb űrtartalomra, merevebb keretekre és gyakran kifinomultabb löketprofilra van szükségük, mint az azonos kapacitású melegkovácsoló préseknek.
A hidegalakítás azt a tényt használja ki, hogy a képlékeny fémek tartósan újraformálhatók, ha a feszültség meghaladja a folyáshatárukat. A lyukasztó a fémet egy szerszámüregbe nyomja, és az anyag a legkisebb ellenállású úton áramlik. Mivel a fém a művelet során nem kristályosodik át, a szemcseszerkezet megnyúlik, az anyag keményebbé válik. Ez a nyúlási edzés kétélű fegyver: növeli a szilárdságot, de csökkenti a hajlékonyságot is, így a lépésenkénti alakváltozás mértéke korlátozott.
Három alapvető alakváltozási mód szabályozza a legtöbb hidegalakítási műveletet:
Az előre extrudálás során a fémet egy szerszámnyíláson keresztül nyomják át ugyanabban az irányban, mint a lyukasztó haladása. A nyersdarabot egy edénybe helyezik, és egy lyukasztó az egyik végéről összenyomja, így az anyag egy kisebb nyíláson keresztül áramlik. Ez egy szabványos módja tengelyek, lépcsős csapok és cső alakú alkatrészek létrehozásának. A szükséges nyomás a redukciós aránytól és az anyag áramlási feszültségétől függ.
A visszafelé történő extrudálás során a fém a lyukasztó menetével ellentétes irányban áramlik. A lyukasztó behatol a nyersdarabba, és arra kényszeríti az anyagot, hogy felfelé áramoljon a lyukasztó körül, így csészét vagy csőszerű formát képez. Ez gyakori üreges alkatrészek, például hatlapú foglalatok, akkumulátorhéjak és autódugattyúk készítésekor. A visszafelé történő extrudálással mély üregek keletkezhetnek, kevés anyagveszteséggel, de nagyon merev préselést igényel, mivel a lyukasztó nagy nyomóterhelést szenved.
Felkavaró is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
A legtöbb hidegen alakított alkatrész ezen üzemmódok kombinációját igényli. Egy tipikus rögzítőelem például felborítást használ a fej kialakításához, előre extrudálást a szár létrehozásához, és esetleg egy vágási vagy hegyes műveletet a végén. A présnek minden állomáson a megfelelő erőt, löketet és sebességet kell leadnia, ezért a gép kialakítása ugyanolyan fontos, mint a szerszámozás.
A hidegalakítás a többállomásos formázókon egy ismétlődő ciklust követ, amely figyelemre méltóan konzisztens a különböző alkatrészcsaládokban. A ciklus megértése segít a vevőnek felmérni, mit kell szállítania a sajtónak.
A ciklus sebességét percenkénti löketekben vagy percenkénti részekben mérik. A nagy sebességű anyaformázó 200-400 alkatrész/perc sebességgel tud működni, míg a nagy alkatrészekhez való nehéz hidegkovácsoló csak 20-60 ütés/perc sebességgel. A présszerkezetet, a tengelykapcsolót és a vezérlőrendszert úgy kell kiválasztani, hogy az megfeleljen a kívánt fordulatszámnak és terhelési profilnak.
Az emberek ezt a három kifejezést szinte felcserélhetően használják, ami valódi zavart okoz a felszerelés kiválasztásakor. A megkülönböztetés nem tudományos; befolyásolja a préselőírásokat, a szerszámkonfigurációt és az alkatrész elvárt pontosságát.
A gyakorlatban a hidegkovácsoló présnek nehezebb a váza és robusztusabb a csúszdája, mint a fejlécgépnek, mert nagyobbak az erők és nagyobb az alkatrész. A vágógépek előnyben részesítik a sebességet és a szerszámok hozzáférhetőségét, gyakran vízszintes kialakítást használva. Amikor a vevő „hidegalakítógépet” kér, az értékesítési mérnöknek tisztáznia kell, hogy kis kötőelemekre vagy közepes-nagy szerkezeti részekre vonatkozik-e az alkalmazás. A válasz minden specifikációt megváltoztat az űrtartalomtól az ágyméreten át a meghajtó típusáig.
Nem minden fém hidegen alakítható sikeresen. Az anyagnak elég rugalmasnak kell lennie ahhoz, hogy súlyos képlékeny alakváltozáson menjen keresztül repedés nélkül, és elég keményedő képességgel kell rendelkeznie ahhoz, hogy javítsa a szilárdságot a szükséges szívósság elvesztése nélkül. A leggyakoribb hidegalakító anyagok a következők:
| Anyag | Tipikus hidegalakítási viselkedés | Közös végfelhasználás |
|---|---|---|
| Alacsony széntartalmú acél | Kiváló alakíthatóság, alacsony áramlási feszültség, könnyen hidegen alakítható. Az 1006-tól 1018-ig terjedő osztályzatokat széles körben használják. | Rögzítőelemek, csapok, tengelyek, horgonyok |
| Közepes szénacél | Több szilárdság, de kisebb rugalmasság; összetett formák esetén köztes izzításra lehet szükség. | Fogaskerekek, tengelykapcsolók, autóipari alkatrészek |
| Rozsdamentes acél | A munka gyorsan megkeményedik, nagyobb űrtartalomra és progresszívebb szerszámozásra van szüksége. | Rögzítőelemek, szerelvények, orvosi alkatrészek |
| Alumínium és alumíniumötvözetek | Alacsony erőigény, jó felületkezelés, de puha és epehős. | Házak, sapkák, elektronika |
| Réz és sárgaréz | Kiváló hidegen megmunkálhatóság, jó korrózióállóság. | Elektromos csatlakozók, vízvezeték alkatrészek |
| Ötvözött acél | Nagy szilárdságú, nehezebben alakítható, gyakran melegalakítást igényel lépcsőfokként. | Tengelytengelyek, nagy szilárdságú rögzítők |
A hidegalakítási eljárás megtervezésekor az anyag folyáshatára és alakváltozási keményedési sebessége határozza meg a szükséges préserőt. Egy puha alumínium alkatrészhez csak 50 tonna, míg egy azonos geometriájú rozsdamentes acél változathoz 200 tonna. A vevő nem feltételezheti, hogy az acélhoz minősített prés más ötvözetet is kezel az erőszámítás ellenőrzése nélkül.
A hidegalakítás előnyei mérhetőek, és megmagyarázzák, hogy miért készül annyi nagy volumenű fém alkatrész így.
Ezek az előnyök alacsonyabb alkatrészenkénti összköltséget jelentenek egy gyártási folyamat során, feltéve, hogy a mennyiség elég magas a szerszámok amortizációjához. Kis mennyiségek esetén a szerszám költsége általában túl magas, ami kulcsfontosságú beszerzési kritérium.
A hidegalakítás nem univerzális megoldás. A korlátok ismerete elengedhetetlen, mielőtt elkötelezné magát egy prés vagy szerszámkészlet mellett.
A gyakran figyelmen kívül hagyott beszerzési kockázat a prés és a szerszám közötti laminálás. Előfordulhat, hogy a progresszív sajtolásra tervezett prés nem rendelkezik a hidegkovácsoláshoz szükséges csúszósebesség-szabályozással. A hidegkovácsolásra épített présből viszont hiányozhat a kötőelemekhez szükséges nagy löketszám. A vevőnek meg kell kérnie a gyártót, hogy mutassa be az erő-löket görbét és az energiakapacitást, ne csak a névleges űrtartalmat.
A prés a hidegalakítási művelet szíve. Ez biztosítja azt az erőt, amely a lyukasztót a szerszámba hajtja, és meghatározza az alkatrész pontosságát, a szerszám élettartamát és a teljes gyártási költséget. A fő értékelendő présparaméterek a tonnatartalom, a keret merevsége, a lökethossz, a csúszási sebesség és a meghajtás típusa.
Tonnatartalom az a maximális erő, amelyet a prés egy löket során kifejthet. Meg kell haladnia az alkatrész által igényelt csúcsformáló erőt, amelyet az anyag áramlási feszültségéből és a vetített területből számítanak ki. Alapszabály, hogy olyan prést válasszunk, amelynek űrtartalma 10-20 százalékkal nagyobb, mint a számított csúcs, hogy figyelembe vegyük az anyagváltoztatást és a szerszámkopást.
A keret merevsége a keret terhelés alatti kihajlásában mérik. A merev keret egy vonalban tartja a lyukasztót és a szerszámot, ami kritikus fontosságú a szűk tűréshatárok megtartásához. A zárt keretű prések általában merevebbek, mint a nyitott keretűek, mivel az erőpálya szimmetrikus az ágy körül. Sok hidegalakító ezért a zárt vázas kialakítást részesíti előnyben nagy terhelések esetén.
Lökethossz meghatározza, hogy a csúszka mekkora távolságra van a körvonal aljától. Alkalmaznia kell az alkatrészmagasságot, a szerszámnyílást és a szükséges lyukasztási utat. A mély részek és a hosszú előrehúzott extrudálások hosszabb löketet igényelnek, ami viszont csökkentheti a löketszámot, mivel a csúszdának nagyobb távolságon kell felgyorsulnia.
Csúsztatási sebesség a sebesség abban a pillanatban, amikor a szerszám érintkezik az anyaggal. A hidegalakításnál fontos a szabályozott sebesség a löket aljához közel, hogy elkerüljük a lökésszerű terhelést és a szerszámok szétrepedését. A mechanikus prések sebességprofilját a főtengely geometriája határozza meg, míg a szervoprések lehetővé teszik a kezelő számára a sebességgörbe programozását.
Meghajtó típusa lehet mechanikus, hidraulikus vagy szervo. A mechanikus prés lendkereket és tengelykapcsolót használ az energia szállítására, és hatékony a nagy sebességű alakításhoz. A hidraulikus prés a löket bármely pontján teljes tonnát biztosít, ami hasznos hosszú alakítási műveleteknél, de összességében lassabb. A szervoprés szervomotort használ közvetlenül a főtengelyen vagy a sebességváltón keresztül, így precízen vezérli a csúszó mozgást és az energiagazdálkodást.
A hideg kovácsolású billenőprés, mint például a csuklócsuklós prés, mechanikai előnyt kínál a löket alsó részén. A billenőrudazat nagy erőt biztosít az alsó holtpont közelében, nagyon kis sebességgel, ami ideális olyan hidegkovácsoláshoz, amely nagy nyomást és kis csúszást igényel. Pontosan ez az oka annak, hogy a csuklós csuklós prést gyakran választják hidegkovácsoláshoz a normál forgattyús présekkel szemben.
 BLKP-850 ipari szilárdságú, nagy teherbírású, hideg kovácsolású billenőkapcsoló típusú, nagy teljesítményű prés BLKP-850 ipari szilárdságú, nagy teherbírású, hideg kovácsolású billenőkapcsoló típusú, nagy teljesítményű prés delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Termék megtekintése →
Például a BLKP850 egy nagy teherbírású hidegkovácsoló kapcsoló típusú gép, amelyet ipari méretű hidegkovácsolásra terveztek. Csuklócsuklós hajtása nagy alakváltozási erőket tesz lehetővé kiegyensúlyozott löket mellett, ami a nagy szilárdságú anyagok repedés nélküli formálásához szükséges. Amikor a préseket egy hidegkovácsoló sorhoz hasonlítja össze, nézze meg a löketenkénti effektív alakítási energiát, ne csak a mennyiséget. A billenőprés minimális fordulatszámon maximális erőt ad le, ami védi a szerszámokat és csökkenti az alkatrész elszakadásának kockázatát.
A hidegkovácsoló billenőprés egy speciális gép, amely egyszerű hajtókar helyett csuklócsuklós mechanizmust használ. Ez a mechanizmus „tartózkodás” effektust hoz létre a löket alsó részénél, ami azt jelenti, hogy a csúszda lassan mozog, ahogy az erő tetőzik. Ez az alacsony sebességű, nagy erejű viselkedés pontosan az, amit a hidegkovácsolás megkövetel.
A billenőkapcsolónak van egy mechanikai előnye, amely megsokszorozza a bemenő erőt. Egy kis motornyomaték nagyon nagy függőleges erővé válik a csúszdánál, de csak rövid munkatávon. Ez ideálissá teszi a billenősajtolást a vágáshoz, extrudáláshoz és egyéb hidegalakítási műveletekhez, ahol a deformáció kicsi, de az erő hatalmas. Az eredmény egy merev, pontos alkatrész tiszta felülettel.
A billenőkapcsoló egyik kockázata, hogy nem bírja el a hosszú munkalöketet. Ha az alkatrész hosszú extrudálást igényel, előfordulhat, hogy a prés nem biztosít elegendő csúszási utat. Ebben az esetben a forgattyús prés vagy egy hosszú löketű szervoprés megfelelőbb. A vevőnek hozzá kell igazítania a prés típusát az alkatrész specifikus alakváltozási útjához.
A szervohajtású prések megváltoztatják a hidegalakítás gazdaságosságát. A szervoprés szervomotort használ a szán mozgatására egy programozható úton, ahelyett, hogy rögzített lendkerékre és tengelykapcsolóra hagyatkozna. Ez nagymértékben szabályozza a kezelőt a csúszási sebesség, pozíció és erőprofil felett. A hidegalakításhoz a szervoprés:
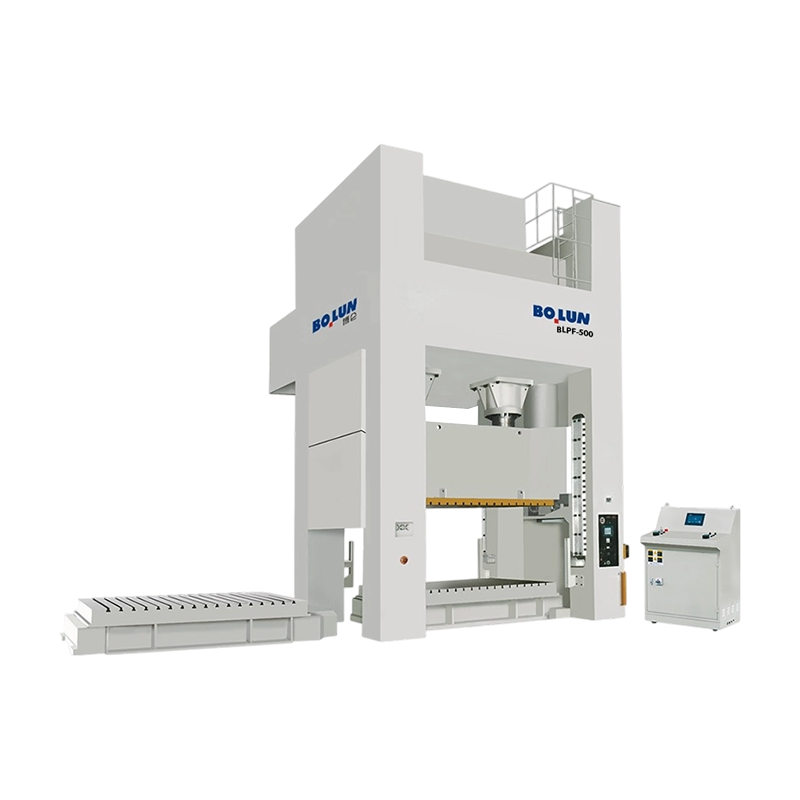
A zárt keretű kétpontos szervoprés gyakori választás a hidegalakításhoz. Keretkialakítása nagy merevséget biztosít, a kétpontos csatlakozás pedig egyenletesen osztja el a terhelést az ágyon, ami nagy alkatrészeknél fontos. A szervomotor lehetővé teszi a kezelő számára, hogy a csúszási görbét az anyag reakciójához hangolja. Például egy nagy szilárdságú ötvözet kialakításakor a prés beprogramozható úgy, hogy néhány száz ezredmásodpercig tartsa az alja közelében, lehetővé téve, hogy a fém szakadás nélkül áramoljon a szerszám üregébe.
 BLES-315 Ipari Erőmű Zártvázas Kétpontos Szervo Power Press BLES-315 Ipari Erőmű Zártvázas Kétpontos Szervo Power Press delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Termék megtekintése →
A BLES315 zártvázas, kétpontos szervoprés olyan ipari hidegalakítási feladatokhoz készült, amelyek dinamikus löketszabályozást és stabil ágyat igényelnek. Nagy energiakapacitása és programozható mozgása lehetővé teszi egyenletes méretű alkatrészek előállítását, miközben alkalmazkodik a beérkező anyagok változásaihoz. Ha egy hidegalakító cella automatizálást tartalmaz, a szervoprés integrálható egy robottal vagy egy átviteli rendszerrel, mivel a löketidőzítés szoftveresen állítható, nem pedig mechanikai alkatrészek cseréjével.
A mélyhúzás egy hidegalakítási eljárás, amelynek során egy lapot vagy nyersdarabot egy szerszámba tolnak, hogy csészét vagy üreges részt hozzunk létre. Gyakori az akkumulátorhéj gyártásában, a készülékalkatrészekben és az autóalkatrészekben. A mélyhúzás kulcsa, hogy az anyagot fokozatosan és egyenletesen kell engedni, hogy elkerüljük a szakadást. A programozható löketű szervoprés minden szakaszban képes biztosítani a megfelelő sebességet és nyomást, ezért a szervopréseket egyre gyakrabban használják mélyhúzási műveletekhez.
A mélyhúzási képességgel rendelkező nyitott típusú egypontos szervoprés, mint például a BLAS125, egy kompakt megoldás azokhoz az alkatrészekhez, amelyek nem igényelnek hatalmas ágyat, de a húzási sebesség pontos szabályozását igénylik. A „mélyhúzás” megjelölés azt jelenti, hogy a présgépet a megfelelő lökethosszal, csúszási sebességgel és szerszámtérrel tervezték a mély csészék kialakításához. Amikor egy beszállító kifejezetten mélyhúzásra kínál szervoprést, az erős jelzés arra, hogy a vállalat megérti, hogy a hidegalakítás során kontrollált csúszómozgásra van szükség.
 BLAS-125 mélyhúzó nyitott típusú egypontos szervoprés A BLAS-125 nagy nyomatékú, mélyhúzó, nyitott típusú egypontos szervoprés félelmetes, 1250 kN erőt ad le meghosszabbított, 180 mm-es csúszólökettel. Ez a modell kiváló... Termék megtekintése →
Az akkumulátorhéj kialakításához gyakran ideális a szervohajtás és a kétpontos keret kombinációja. A szervomozgás a héj anyagminőségéhez és vastagságához állítható, a kétpontos csúszka pedig egyenletes nyomást biztosít a szerszámon keresztül, csökkentve a ráncokat és a repedéseket. Ahogy a hidegalakítás átkerül az akkumulátorgyártásba, ez a berendezés megkülönböztető eszközzé válik azon beszállítók számára, akik nagy mennyiségben konzisztens héjakat tudnak szállítani.
A hidegalakítás vagy melegalakítás melletti döntés nem mindig nyilvánvaló. Minden folyamatnak van egy konkrét megvalósíthatósági ablaka az alkatrész alakja, anyaga, térfogata és a szükséges tulajdonságok alapján. Az alábbi táblázat összefoglalja a főbb különbségeket.
| Kritériumok | Hideg alakítás | Forró alakítás |
|---|---|---|
| Hőmérséklet | Átkristályosítás alatt, általában szobahőmérsékleten | Átkristályosítás felett, jellemzően 700-1200 °C |
| Anyag strength | Növekszik a nyúlási keményedés miatt | Csökken, az anyag puha marad |
| Felületkezelés | Sima, vízkőmentes | Oxid lerakódás, gyakran tisztítást igényel |
| Mérettűrés | Feszes, gyakran nincs másodlagos megmunkálás | Lazább, szélesebb tűrések, megmunkálást igényelhetnek |
| Berendezés erő | Nagy űrtartalom szükséges | Alacsonyabb tonnatartalom, mivel az anyag puha |
| Maximális alakkomplexitás | Egyszerűbb formákra korlátozva mély alávágások nélkül | Bonyolult formákat és nagyon nagy részeket tud alkotni |
| Energiafogyasztás alkatrészenként | Alacsonyabb fűtési energia, de magasabb alakítási energia | Magas fűtési költség, kisebb alakítóerő |
| Tipikus termelési mennyiség | Nagy mennyiség, a szerszámköltség amortizált | Kis és közepes hangerő, egyszerűbb szerszámozás |
Ezeknek a különbségeknek a gyakorlati hatása az alkatrészenkénti összköltségben érezhető. A hidegalakítás hosszú gyártási sorozatokban ragyog, ahol az alkatrész kialakítása kompatibilis a folyamattal. A melegalakítás megbocsátja az összetett alkatrészeket és a kisebb tételeket, de növeli az energiát, a tisztítási és befejezési költségeket. Elterjedt hibrid a melegalakítás, amely szobahőmérséklet felett, de az átkristályosítás alatt megy végbe, kiegyensúlyozva a hajlékonyságot és a szilárdságot. Egyes szállítók melegalakító préseket kínálnak, amelyek hidegalakítási üzemmódba kapcsolhatók, de a hőmérséklet-szabályozás bonyolultabbá teszi.
A hidegalakító prés és a melegkovácsoló prés összehasonlításakor ne feledje, hogy a prés költsége csak egy része a rendszernek. A szerszámozást, az adagolórendszert, az automatizálást és a minőségellenőrzést a folyamat hőmérsékletéhez kell igazítani. Előfordulhat, hogy a csak melegkovácsoló préseket értékesítő szállító nem rendelkezik megfelelő szakértelemmel ahhoz, hogy valódi hidegalakítási megoldást ajánljon, ezért kérjen konkrét hidegalakítási esettanulmányokat.
A hidegalakítást számos iparágban használják, mert nagy szilárdságot, alacsony hulladékmennyiséget és gyors ciklusidőt biztosít. A legjellemzőbb alkalmazások a következők:
Amikor egy gyártó azt mondja, hogy egy adott présgép alkalmas „akkumulátorhéjra” vagy „mélyhúzásra”, az nem csak marketinget jelent. Meghatározzák, hogy a préskeretet, a csúsztatást és a löketvezérlést az adott alkalmazás dinamikus igényei szerint tervezték. Például egy akkumulátorhéj esetében a présnek nagy szerszámerőket kell kezelnie, miközben stabil ágyat kell tartania hosszú gyártási ciklusokon keresztül. Gyakran előnyben részesítik a zárt keretes vagy félig zárt szerkezetet, mert ellenáll a mélyhúzás okozta oldalterheléseknek.
A hidegalakítás nagy sebességgel állítja elő az alkatrészeket, ezért a minőség-ellenőrzésnek ugyanolyan gyorsnak kell lennie, hogy a hibákat még azelőtt felismerje, hogy azok sok selejtté válnának. A fő minőségi aggályok a méretpontosság, a repedések, a laza anyag és a felületi sérülések.
A méretmérés általában mikrométerrel, mérőeszközzel vagy optikai rendszerrel történik. Nagy volumenű alkatrészek esetén az optikai mérés valós időben tudja nyomon követni az alkatrészt, ellenőrizve az átmérőt, a hosszt és az oválisságot. A hidegalakítási folyamat nagymértékben megismételhető, így ha az első tucat alkatrész a tűréshatáron belül van, a többi általában követi, hacsak nem kopik a szerszám.
A hidegalakítás során a repedés a leggyakoribb meghibásodási mód. Repedések keletkezhetnek a felületen vagy belül, és általában az anyag hajlékonysági határának túllépése okozza. A kezelők figyelik a durva vagy törött felületet, ami azt jelzi, hogy az anyag elérte a hideg munkavégzés határát. A válasz az állomásonkénti deformáció csökkentése, a lépések számának növelése vagy lágyabb anyagminőség alkalmazása.
Egy másik probléma a felület minősége. A hidegen alakított alkatrészeknek fényes, sima felülettel kell rendelkezniük. Ha a matricán vannak karcolások vagy túl durva, az alkatrész örökli ezt a textúrát. A szerszámok karbantartása ezért a minőség-ellenőrzés kritikus része. Egy jó beszállító készít egy megelőző karbantartási ütemtervet, amely magában foglalja a lyukasztók és matricák kopásának ellenőrzését, a kilökőcsapok ellenőrzését és a vezetőpersely-hézagok ellenőrzését.
Egy olyan gyártó számára, amely „egyablakos” forrás akar lenni, a minőség-ellenőrzés magában foglalja a folyamat közbeni felügyeletet is. Egyes modern szervoprések minden löketnél erő-elmozdulás görbét generálnak. A rendellenes görbe a folyamat eltérését jelzi, például hiányzó nyersdarabot, törött szerszámot vagy anyagkeménység-változást. Ez egy hatékony eszköz a hibák megelőzésére, mielőtt azok eljutnának az ügyfélhez.
A megfelelő hidegalakító prés kiválasztása olyan döntés, amely évekig befolyásolja a gyártási hatékonyságot, a szerszám élettartamát és a termék minőségét. Használja a következő ellenőrző listát az értékeléshez:
Egy jó hírű gyártó nem csak egy gépet ad el neked; Önnel együttműködve meghatározzák a folyamatot. Például, ha akkumulátorhéjat kell kialakítania, egy nyitott típusú, kétpontos akkumulátoros prést kínáló beszállító bizonyítja, hogy megcélozta az adott alkalmazás speciális kihívásait. Ugyanez az elv vonatkozik a hidegkovácsolású billenőprésekre és a szervohajtású zártkeretes présekre is.
A hidegalakítás egy erőteljes gyártási eljárás nagy mennyiségű fém alkatrészek előállítására, alacsony hulladékkal, jobb szilárdsággal és szűk tűréshatárokkal. Ez nem egyetlen módszer, hanem folyamatok egy családja, beleértve az előre extrudálást, a hátrafelé extrudálást, a felborítást, a hidegkovácsolást és a hidegfejezést. A berendezés kiválasztása ugyanolyan fontos, mint az anyag és a szerszámok, mert a prés határozza meg a rendelkezésre álló erőt, a löketszabályozást és az egyenletes alkatrészek előállításához szükséges merevséget.
Mielőtt befektetne egy hidegalakító présbe, határozza meg az alkatrész geometriáját, anyagát és térfogatát. Dolgozzon együtt egy tapasztalt berendezésszállítóval, aki meg tudja mutatni, hogyan tervezték a gépüket az Ön által futtatandó speciális alakítási módokhoz. Hasonlítsa össze nemcsak a űrtartalmat, hanem a váztípust, a hajtásrendszert, a csúszóvezetést és a szerszámtartót. Kérjen valós példákat hasonló alkatrészekre és megfigyelt ciklusidejére, selejtezési arányára és szerszámélettartamára.
Ha teljes hidegalakítási megoldást keres, a csapat a Bolun nagy pontosságú gépek rendelkezik a tapasztalattal és a termékportfólióval, amely eligazítja Önt. A mélyhúzásra alkalmas nyitott típusú szervoprésektől a zártvázas, kétpontos szervoprésekig és hidegkovácsolású billenőprésekig az alkalmazáshoz megfelelő gép áll rendelkezésre. A legjobb következő lépés, ha elküldi alkatrész rajzait egy szállítónak, és kér egy folyamat megvalósíthatósági tanulmányát. Ez a beszélgetés megóvja Önt a hidegalakítás két legnagyobb hibájától: egy túl kicsi prés vásárlásától és egy olyan prés vásárlásától, amely túl merev a rugalmas gyártáshoz.
A hidegalakítás nem varázslat, de a megfelelő alkatrészhez, anyaghoz és préseléshez illesztve folyamatosan kiváló eredményeket ad. Használja az ebben az útmutatóban található információkat gyakorlati kiindulópontként berendezésvásárlásához, majd hozza meg a végső döntést a saját alkatrészekből származó tesztelt adatok alapján.


Ha közepes vagy kisméretű fém alkatrészeket tervez nagy mennyiségben gyárt...
A rövid válasz: melyik kerettípus illik a munkájához An ...
Ahogy a feldolgozóipar folyamatosan az automatizálás és az intelligens gyártá...
Tegyen egymás mellé egy 160 tonnás nyitott keretű prést és egy 160 tonnás ...
Mi az a Power Press? A az erőgép – más néven sajtolóprés vagy ...
Egy szerszámmérnök idéz egy új konzolprogramot, és meghatároz egy 160 tonn...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

