
Tegyen egymás mellé egy 160 tonnás nyitott keretű prést és egy 160 tonnás zártkeretes prést, és harminc méterről látható a különbség. Az egyik a szerszámterületet három oldalról nyitva hagyja, így a kezelő kézzel becsúsztathat egy széles lapot; a másik ugyanazt a szerszámot egy feszültségmentesített acéldobozba csomagolja, amely teljes terhelésnél alig hajlik meg. Mindkettőt ugyanazzal a "160 tonnás mechanikus prés" megnevezéssel árusítják, és mindkettőt meglepően hasonló áron jegyezzük. Nem ugyanaz a gép.
A definíciónak kell az első helyen lennie, mert minden sajtóval kapcsolatos gyakorlati döntés ebből fakad. A mechanikus présgép egy fémformázó szerszámgép, amely a mozgási energiát egy forgó lendkerékben tárolja, és ezt az energiát egy tengelykapcsolón és egy forgattyús mechanizmuson keresztül egy szánba engedi, amely rögzített löketet fel-le vezet egy sorvezetőben. Az erő nem állandó. Átépül a löketen keresztül, és az alsó holtpont előtti utolsó néhány milliméterben éri el a csúcsot, ezért a mechanikus prés kiválóan használható kivágásnál és vágásnál, és kényelmetlen a lassú, teljes mélységű alakításnál.
Ez az egyik jellemző megmagyarázza a legtöbbet a következőkben: miért határozza meg a tonna, a löketet és a percenkénti löketeket a gép mechanikája, nem pedig a vezérlés beállítása; miért fontosabb a keret merevsége, mint az adattáblán szereplő szám; és miért vált ugyanannak a gépnek a szervohajtású változata a leggyorsabban növekvő kategóriává a bélyegzőüzemekben, amelyeknek rugalmasságra van szükségük a ciklussebesség feladása nélkül.
Follow the energy path from the electrical supply to the die face and the whole machine becomes easier to reason about, and easier to specify.
Ebből a sorrendből két következmény esik ki. Először is, egy mechanikus prés csak a löket aljához közel fejti ki névleges űrtartalmát; ha egy folyamat féllöketnél nagy erőt igényel, a forgattyús prés nem megfelelő eszköz, és fontolóra kell venni a hidraulikus vagy szervoprést. Másodszor, mivel a tengelykapcsoló és a fék dönti el, hogy a csúszás milyen pontosan állítható meg, és milyen gyorsan forgatható, a tengelykapcsoló típusa a gépgenerálás egyik legerősebb jelzése. A súrlódó tengelykapcsoló elektronikus fékfigyelővel és egy hüvelykes/egyszeres/folyamatos üzemmódválasztóval lehetővé teszi, hogy egy prést a szerszámbeállításhoz és az automatizált tekercselőtoláshoz ugyanazon a váltáson belül használjunk.
Az átvitel típusa a történet másik fele. A sima főtengely olcsó, kompakt, és nagyjából szinuszos löketgörbét ad, ami megfelel a blankolásnak és az általános bélyegzésnek. Az excenteres fogaskerék-hajtás meghosszabbítja a hatékony löketet, és lelassítja a csúszást az alsó rész közelében, több munkaenergiát termelve löketenként és jobb teljesítményt mélyhúzásnál és nehéz alakításnál. A billenőrudazat drasztikusan megsokszorozza az erőt az alsó rész közelében, ezért ez a szabványos választás hidegkovácsolási, fémverési és kalibrálási munkákhoz, ahol az anyagnak nyírás helyett folynia kell. A szervohajtás a lendkerék és a tengelykapcsoló elrendezést egy nagy nyomatékú motorra cseréli, amely bármilyen löketgörbét be tud programozni a folyamatnak.
Az űrtartalom a főcímszám, de ezek azok az összetevők, amelyek eldöntik, hogy egy prés még öt év kétműszakos működés után is bírja-e a tűréshatárt.
| Szerelés | Mit csinál | Mit mond egy idézetben |
|---|---|---|
| Keret | Carries the forming reaction and keeps the slide square to the bed | Hegesztett vs. kötőrúd konstrukció; névleges terhelés melletti kitérési érték; hogy a hegesztés után feszültségmentes-e |
| Lendkerék | Tárolja az egyes ütések során felszabaduló energiát | Lendkerék mass and allowable speed drop indicate available work energy, not just tonnage |
| Kuplung és fék | Kapcsolja be és állítsa le a hajtásláncot minden ciklusban | Légsúrlódó tengelykapcsoló fékfelügyelettel és hüvelykes üzemmóddal modern, biztonságosabb gépet jelez |
| Főtengely vagy excenter fogaskerék | A forgatást csúszó mozgássá alakítja | Determines stroke profile, work energy, and suitability for drawing versus blanking |
| Összekötő rúd és csúszka | Erőt ad át a felső szerszámra | A csúszda területe, a csúszka beállítási tartománya és a hidraulikus túlterhelés elleni védelem felszerelése |
| Útmutatók és útmutatók | Tartsa a csúszdát párhuzamosan, és álljon ellen a középponttól eltérő tolóerőnek | Állítható vs. fix gibs; hézagspecifikáció; nyolcpontos vezetés szélesebb csúszdákon |
| Ágy és támasztólemez | Támogatja az alsó matricát, és meghatározza a használható szerszámteret | Az ágy mérete, a T-horony mintája, a párna vagy a matrica-párna felszerelése és az ágy vastagsága |
| Ellensúlyozó hengerek | Eltolt szán és szerszámsúly | Befolyásolja a megállási pontosságot, a fékkopást és a zajszintet |
| Kenőrendszer | Olajjal táplálja a csapágyakat, a fogaskerekeket és a fogaskerekeket | Központosított vs. kézi; hogy a kenési hibák be vannak-e kapcsolva a vezérlésbe |
| Ellenőrző és biztonsági rendszer | Futtatja a ciklust és védi a kezelőt | PLC generation, tonnage monitor, light curtains, two-hand control, and stroke mode selection |
A táblázat két bejegyzése külön figyelmet érdemel, mert a vásárlók leggyakrabban ezek mellett haladnak át. A keret elhajlása – amelyet gyakran a névleges terhelés melletti mederhossz méterenkénti milliméter töredékében fejeznek ki – eldönti, hogy a matrica élei egy hosszú ágy közepén közel azonos mélységbe esnek-e, mint a matrica élei a végén. And gib clearance decides how the slide behaves when a die is loaded off-center, which is normal in progressive and transfer work. A press with generous tonnage but a soft frame and loose guides will still produce rejected parts, just more expensively.
A préseket négy dolog alapján csoportosítjuk: a váz alakja, a hajtás és a tolattyú közötti csatlakozási pontok száma, a löketet előállító hajtómű, valamint az a folyamat, amelyre a gép készült. Those four axes generate the categories you will see in any catalog.
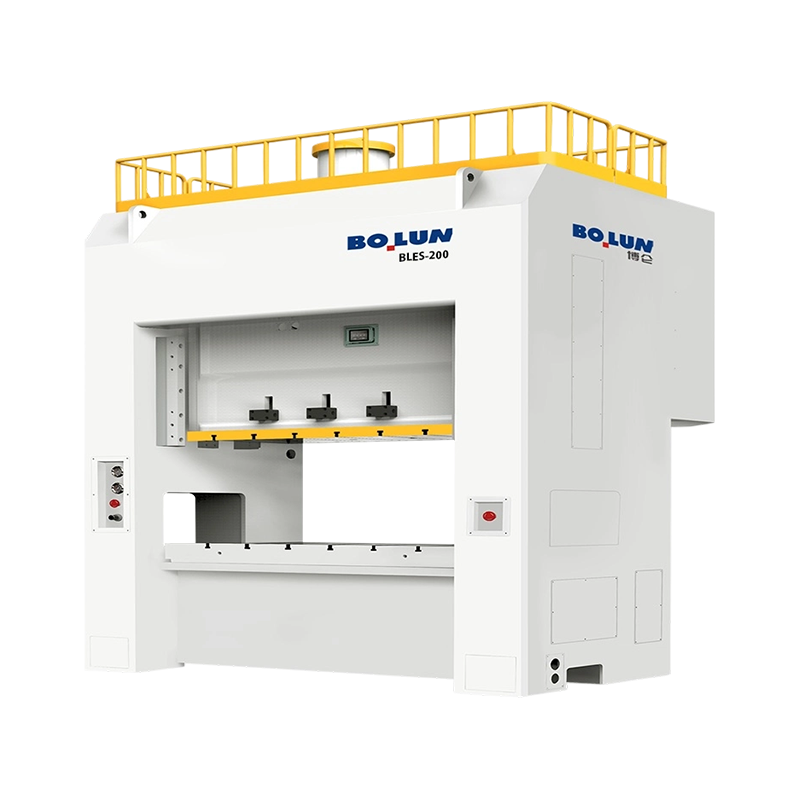
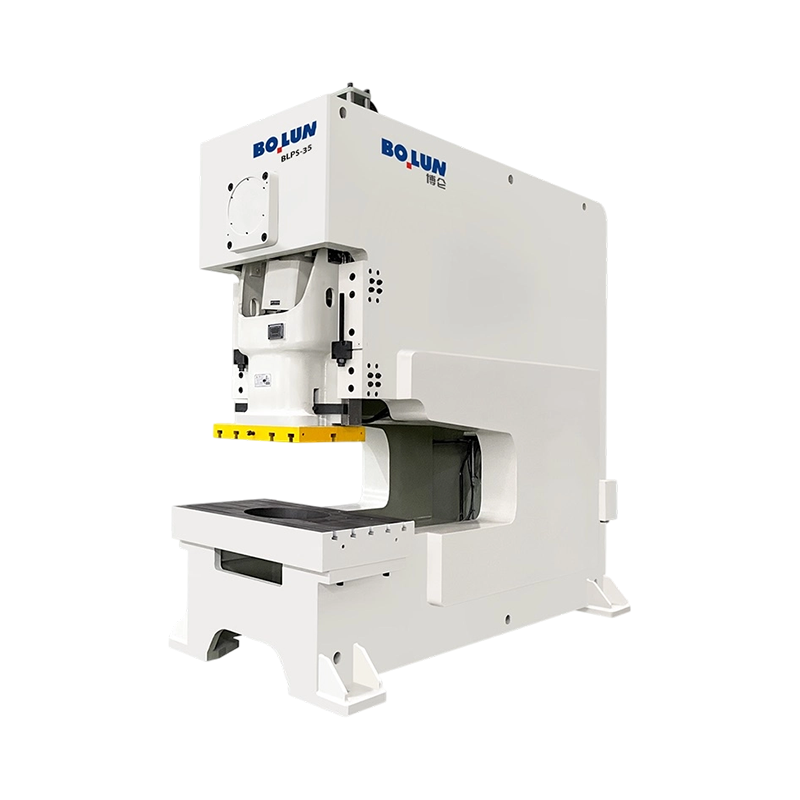
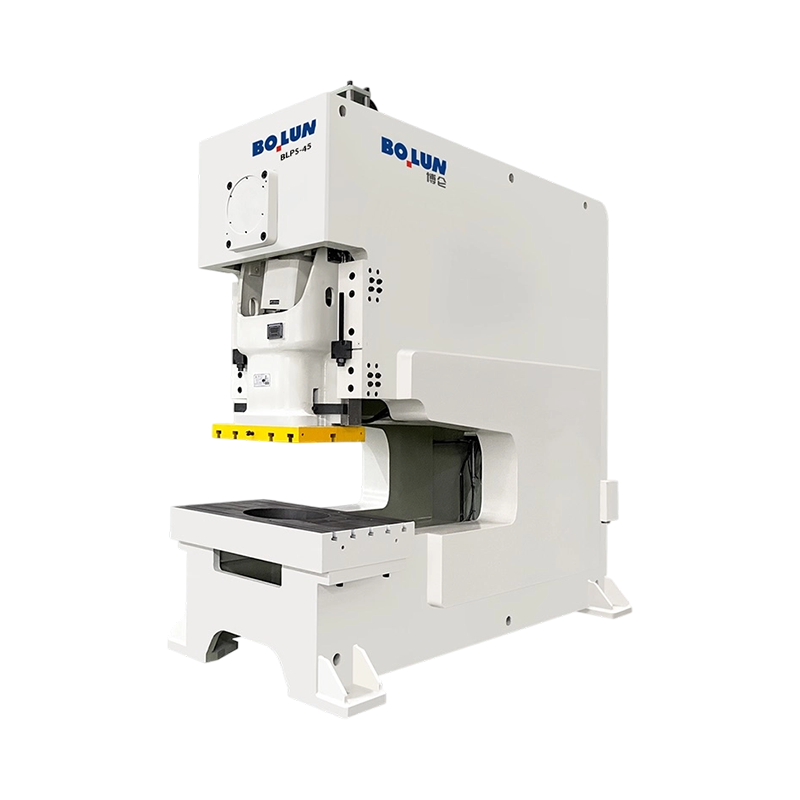
A nyitott típusú prés C-alakú kerettel rendelkezik, a szerszámrész elölről és mindkét oldalról hozzáférhető, ami kényelmessé teszi a kézi rakodást, a robothozzáférést és a rövid távú munkát. A kompromisszum az, hogy a váz eleve kevésbé merev, mivel a terhelési út nincs lezárva, így jobban elhajlik, és terhelés hatására jobban visszaugrik, ami a szerszám élettartamába és az alkatrész pontosságába kerül. A zárt típusú prés lezárja a terhelési útvonalat a szerszám körül, így sokkal nagyobb merevséget és jobb off-center terheléstűrést biztosít a korlátozott hozzáférés árán. A nagy volumenű precíziós munkát végző boltok többsége végül a zártvázas gépeken szabványosít, míg a nyitott keretes prések maradnak az alapértelmezettek a kisebb tonnatartalom és a vegyes gyártás esetében. The fuller comparison between the two families is worth reading before a purchase decision, and a useful breakdown of a nyitott típusú kontra zárt típusú kompromisszum covers the deflection and access arguments in more detail.
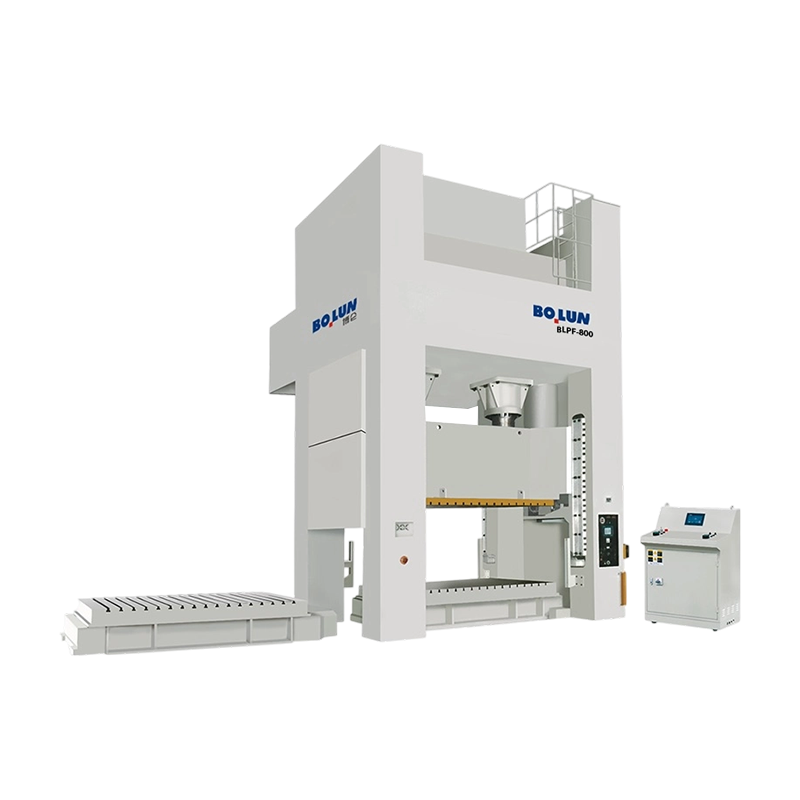
Az egypontos prés áthajtja a szánt az egyik hajtórúdon a közepén. It is simpler, less expensive, and perfectly adequate for narrow dies and moderate off-center loading. A kétpontos prés a szánt két, a szán szélessége mentén elhelyezett összekötő rúdon keresztül hajtja át, ami szétosztja a terhelést, és drámaian javítja a billenéssel szembeni ellenállást, ha a szerszámot nem középen töltik be. Ha széles paneleket, progresszív matricákat használ kiegyensúlyozatlan állomásokkal, vagy bármit, ami az ágy egyik oldala felé tolja a terhet, a kétpontos gép nem luxus; it is the difference between consistent parts and scrap. Reprezentatív példa a zárt típusú duplapontos család, ahol egy középkategóriás modell, például egy 250 tonnás széles ágyas gép pontosan ilyen munkára szolgál.
 BLPE-250 Robusztus, széles ágyas zárt típusú duplapontos prés 250 tonnás zárt típusú duplapontos présgép 2500 x 1000 mm-es munkaasztallal, 22 kW-os motorral és sorozatadatokkal, széles progresszív szerszámokhoz és off-center terhelésekhez. Termék megtekintése →
A hajtókar a klasszikus és még mindig a legelterjedtebb: egyszerű, robusztus és olcsón karbantartható. Az excenteres fogaskerékhajtás hosszabb effektív löketet és több munkaenergiát biztosít, ezért a nehéz, zártvázas gépeknél 400-800 tonnás tartományban jelenik meg. The toggle drive multiplies force at the bottom of the stroke, making it the standard for cold forging and coining. A szervohajtás teljesen eltávolítja a lendkerék- és tengelykapcsoló-mechanizmust, és egy szervomotorra cseréli, amely képes megtartani a csúszdát, megfordítani a löket közepén, és programozható mozgásprofilt követni – lassú megközelítés, szabályozott érintkezés, alul tartózkodás, gyors visszatérés.
Ez a programozhatóság az, ami vonzóvá teszi a szervo préseket a mélyhúzásnál, ahol az anyagot hagyni kell folyni, nem pedig szakadni, valamint olyan alakítási műveletekhez, amelyeknél a visszarugaszkodás kiküszöbölése érdekében időre van szükség. Az olyan gépek, mint a 125 tonnás, nyitott típusú egypontos szervoprés kifejezetten erre a követelményre épülnek, párosítva a szervovezérelt csúszómozgást a mélyhúzási folyamatablakkal.
 BLAS-125 Deep Drawing Open-Type Single-Point Servo Power Press 125 tonnás nyitott típusú szervoprés meghosszabbított 180 mm-es csúszólökettel és 350 mm-es torokmélységgel a mélyhúzáshoz, ahol a programozható csúszómozgás támogatja az anyagáramlást. Termék megtekintése →
A gyakorlati óvatosság az, hogy a szervoprések többe kerülnek tonnánként, és jobb folyamatismeretet igényelnek a kiaknázáshoz. Ha az alkatrész egy egyszerű üres vagy áttört konzol, az extra mozgásvezérlés a munka által soha nem használt képességekre költött pénz.
A press quotation sheet contains a dozen numbers, and only a few of them decide whether the machine fits the job. Ezeket kell először megvizsgálni.
A leggyakoribb specifikációs hiba az űrtartalom vásárlása a löket és az energia ellenőrzése nélkül. Egy 200 tonnás, rövid löketű, könnyű lendkerékkel ellátott prést a 160 tonnás, hosszabb löketű és nehezebb lendkerékkel is meg lehet verni mélyhúzó munkánál, és ezt a specifikáció nem mondja ki hangosan. A második leggyakoribb hiba a központon kívüli betöltés figyelmen kívül hagyása. A teljesen az ágy közepén elhelyezett matrica egészen másképp viselkedik, mint az, amelyik a teljes ágyszélességet áthidalja a legnehezebb állomással az egyik oldalon.
A mechanikus prések általános célú formázógépek, de az általuk uralt folyamatoknak van egy jellemzője: nagy erőt igényelnek, hirtelen és ismételten ellenőrzött helyzetben.
Blankolás és piercing. Fémlemez formázása és lyukasztás. Az anyag inkább törik, mintsem folyik, ezért ideális a gyors, merev prés, jó csúszásvezetéssel, az űrtartalomigény pedig könnyen kiszámítható a nyírószilárdságból és a vágási hosszból.
Hajlítás, peremezés és alakítás. Levegős hajlítási, aljozási és peremezési műveletek, ahol a szerszám határozza meg a végső geometriát. A konzisztencia az ismételhető alsó holtponti pozíciótól függ.
Mély rajz. Poharak, házak és motorhéjak, ahol az anyagnak szakadás nélkül kell befolynia a szerszámüregbe. Ez az a folyamat, amely leggyakrabban hosszabb löketre, szerszámpárnára vagy programozható sebességprofillal rendelkező szervohajtásra kényszeríti a vásárlót.
Pénzverés és méretezés. Vékony, nagynyomású műveletek, amelyekhez az ütés aljára koncentrált erő szükséges. Itt kiválóak a billenő- és excenteres fogaskerekes gépek.
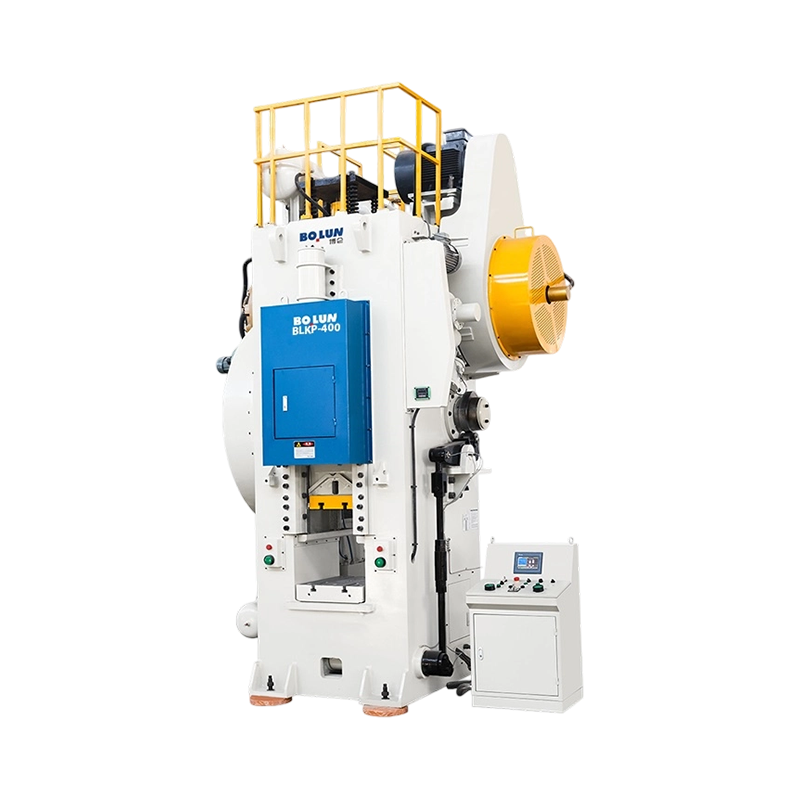
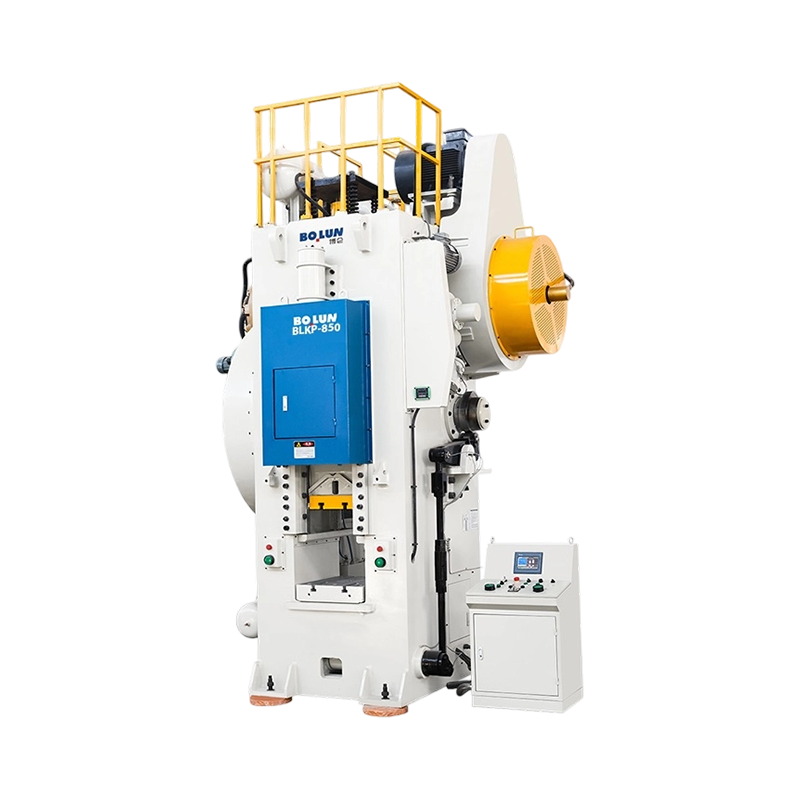
Hideg kovácsolás. Szobahőmérsékleten kialakult szilárd vagy közel szilárd részek, amelyek nagyon nagy erőt és nagy deformációt igényelnek. Kiegyensúlyozott löketjellemzőkkel és nagy teherbírású vázakkal rendelkező billenőhajtású gépek készülnek erre a feladatra, a 650 tonnás osztályba tartozó nagy tonnás billenőprés pedig a kategóriát szemlélteti: kiegyensúlyozott löketmozgás, nagy alakváltozási képesség és folyamatos ipari terhelésre szánt keret.
 BLKP-650 nagy deformációjú hidegkovácsolás billenő típusú nyomógép 650 tonnás billenőprés 8 mm-es nyomólökettel, beépített ejektorral és 75 x 4 kW-os motorral a nehéz hidegkovácsoláshoz és a vastag átmérőjű alkatrészek stabil alakításához. Termék megtekintése →
Akkumulátor héj és szerkezeti elemek bélyegzése. Egy újabb és gyorsan bővülő alkalmazás. Az akkumulátorházak és szerkezeti részek nagyon stabil csúszómozgást, nagy pontosságot igényelnek több héjméretnél, és elegendő űrtartalmat igényelnek vastagabb vagy keményebb ötvözetek kialakításához torzulás nélkül. Kifejezetten erre a munkakategóriára jelentek meg a széles ágyakkal ellátott, erre a célra épített kétpontos gépek.
Egy konkrét modell kiválasztása előtt a gépcsaládnak megfelelőnek kell lennie. A három család különböző problémákat old meg.
| Változó | Mechanikus prés | Hidraulikus prés | Szervóprés |
|---|---|---|---|
| Force profil | Csúcsok az alsó holtpont közelében | Állandó az egész löket alatt | Bárhol programozható az ütemben |
| Stroke | Mechanizmussal rögzítve | Állítható | Teljesen programozható |
| Ciklus sebessége | Gyors, jellemzően a leggyorsabb a három közül | Leglassabb | Gyors, alkatrészenként optimalizálható |
| Energiahatékonyság | Lendkerék buffers peak demand from the supply | A szivattyú folyamatos terhelése | Főleg alakításkor felhasznált energia |
| A legalkalmasabb | Blankolás, piercing, hajlítás, általános sajtolás, hidegkovácsolás | Mélyhúzás, vastag lemez, hosszan tartó kialakítás | Mélyhúzás, rugós vezérlés, rugalmas, vegyes gyártás |
| Fő költséghajtó | Keret stiffness, drive type, tonnage | Szivattyú- és szelepteljesítmény, hengerméret | Motor és hajtás elektronika, vezérlő szoftver |
A gyakorlatban a legtöbb nagy volumenű bélyegzőműhely még mindig mechanikus préseket használ mindenhez, ami nyírással vagy sekély alakítással jár, a hidraulikát megtartja a mély, lassú munkákhoz, és olyan szervogépeket ad hozzá, ahol az alkatrészkeverék széles, és az átállási idő számít. Az elkerülendő hiba az, hogy szervoprést vásárolunk olyan munkához, amelyet egy jól meghatározott forgattyús prés sokkal olcsóbban elvégezne, vagy kis mechanikus prést vásárolunk olyan mélyhúzó munkákhoz, amelyeknél olyan erőprofilra van szükség, amelyet csak egy hidraulikus vagy szervogép képes biztosítani.
Miután a családot és a tonnát rendeztük, a tizenöt évig működő gép és az ötért harcoló gép közötti különbség a kereskedelmi és mérnöki kérdések rövid listájában merül ki.
Az átfutási idő megérdemli a saját sort. Egy szabványos nyitott vázas gép néhány hónapon belül kiszállításra kerülhet, míg egy nagyméretű zártvázas vagy a specifikáció szerint épített szervoprés lényegesen tovább tart. Ha a gyártási rámpa rögzített, akkor a nyomdarendelés dátuma is ténylegesen rögzítésre kerül, és minden testreszabást írásban kell egyeztetni a letétbe helyezés előtt.
A mechanikus prés egy olyan gép, amely tárolt energiával rendelkezik, és ezt az energiát akkor is megtartja, ha ki van kapcsolva. A modern sajtó minden biztonsági funkciója ezért létezik: a féket figyelni kell, hogy a meghibásodott fék inkább leállítsa a gépet, ne hagyja leesni a szánt, és a reteszelési eljárásoknak el kell különíteniük a tárolt energiát, nem csak az áramellátást.
A karbantartás a mechanikából is következik. A tengelykapcsoló- és fékbetétek elhasználódtak, és ütemezetten ellenőrizni kell őket; a gib-hézagot ellenőrizni kell, mert a terhelés és a hőmérséklet hatására sodródik; a kenési pontokat megbízhatóan kell betáplálni, mivel az éhgyomorra jóval azelőtt károsítja a csúszófelületet, hogy tönkretenné a csapágyat; és a lendkerék csapágyain, az ellensúlyozó hengereken és a túlterhelés elleni védőeszközökön is megvannak az ellenőrzési időközök, amelyeket az első naptól kezdve fel kell jegyezni a karbantartási naplóba.
A boltok leghasznosabb szokása az űrtartalom figyelése. A minden egyes löket erőjelét rögzítő présgép hetekkel azelőtt jelzi, hogy egy kopott szerszám, egy dupla nyersdarab, egy rosszul adagolt alkatrész vagy egy kialakuló csapágyprobléma keletkezik, mielőtt egy hulladéktárolót állítana elő, tele selejt alkatrészekkel. Egy műszakonként több ezer löketet futtató gépen ez a felügyelet gyorsabban megtérül, mint a megrendelőlapon szereplő szinte bármely más lehetőség.
A mechanikus présgépek koncepciója egyszerű, a részletekben pedig könyörtelen. A lendkerék tárolja az energiát, a tengelykapcsoló elengedi, a hajtókar, a sebességváltó vagy a billenőkart pedig fix löketté alakítja, amely a fenék közelében fejti ki az erőt. Minden, ami kereskedelmi szempontból számít – a váz merevsége, a csatlakozási pontok, a középponton kívüli terhelés tűrése, a löket és az energia, nem pedig a tonnatartalom, valamint a tengelykapcsoló, a vezetők és a vezérlőrendszer minősége – ennek a mechanizmusnak a közvetlen következménye.
Először tedd rendbe a családot. Ezután igazítsa a löketet, az energiát és az ágy méretet az alkatrészhez, nem pedig a prospektusban szereplő számhoz, vásároljon egy ésszerű űrtartalom-különbözetet, és ellenőrizze, hogy ki munkálja meg a keretet és ki áll a gép mögött a telepítés után. Az így kiválasztott présnek nem kell a legdrágább opciónak lennie az árajánlatban; egyszerűen annak kell lennie, akinek a mechanikája megegyezik a ténylegesen végrehajtani kívánt munkával.


A rövid válasz: melyik kerettípus illik a munkájához An ...
A modern gyártásban a hidegkovácsolást széles körben alkalmazzák az autóiparb...
Gyártás és fémmegmunkálás Közvetlen, praktikus pillantás arra...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a ke...
Két présgép egyaránt hordozhat egy 200 tonnás adattáblát, és így is nagyon...
Egy tajcsou-i rögzítőelem-gyár kérést kapott egy első osztályú autóipari b...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

