
A mechanikus nyomógép egy olyan szerszámgép, amely mechanikai rendszereken keresztül erőt fejt ki a munkadarabokra, elsősorban lendkerekes és excenteres mechanizmusokat használva egyenletes, ismételhető nyomást biztosítva az alakítási, sajtolási és alakítási műveletekhez. . Ezek az ipari gépek alkotják a modern gyártás gerincét, lehetővé téve fém alkatrészek, autóalkatrészek és ipari szerelvények tömeggyártását. A mechanikus erőprések az elektromos vagy motoros forgó mozgást szabályozott lineáris mozgássá alakítják át, óriási erőt kifejtve a nyersanyagok precíz és konzisztens késztermékekké formálására.
A mechanikus prések nyitott és zárt típusú konstrukciókba való besorolása alapvető megkülönböztetést jelent a vázszerkezet és az üzembiztonsági jellemzők alapján. A mechanikus erőprések különféle konfigurációkban állnak rendelkezésre, a több tíz kilonewton erőt kibocsátó kis asztali modellektől a több ezer kilonewton nyomást meghaladó ipari berendezésekig. . A préstípusok közötti különbségek megértése lehetővé teszi a gyártómérnököknek és a létesítményvezetőknek, hogy olyan berendezéseket válasszanak, amelyek optimálisan megfelelnek az adott gyártási követelményeknek, biztonsági környezeteknek és minőségi céloknak.
A mechanikus préstechnológia fejlődése több mint egy évszázadot ölel fel, és a tervezéseket folyamatosan finomítják a termelékenység, a pontosság és a kezelő biztonságának növelése érdekében. A modern mechanikus prések fejlett vezérlőrendszereket, automatizált adagoló mechanizmusokat és átfogó biztonsági funkciókat tartalmaznak, amelyek a korábbi generációkban nem voltak elérhetők. A hidraulikus és pneumatikus alternatívák megjelenése ellenére a mechanikus erőprések továbbra is meghatározóak számos gyártási ágazatban, köszönhetően megbízhatóságuknak, gyorsaságuknak, költséghatékonyságuknak, valamint a több ezer azonos alkatrészt felölelő gyártási sorozatok egyenletes minőségének köszönhetően.
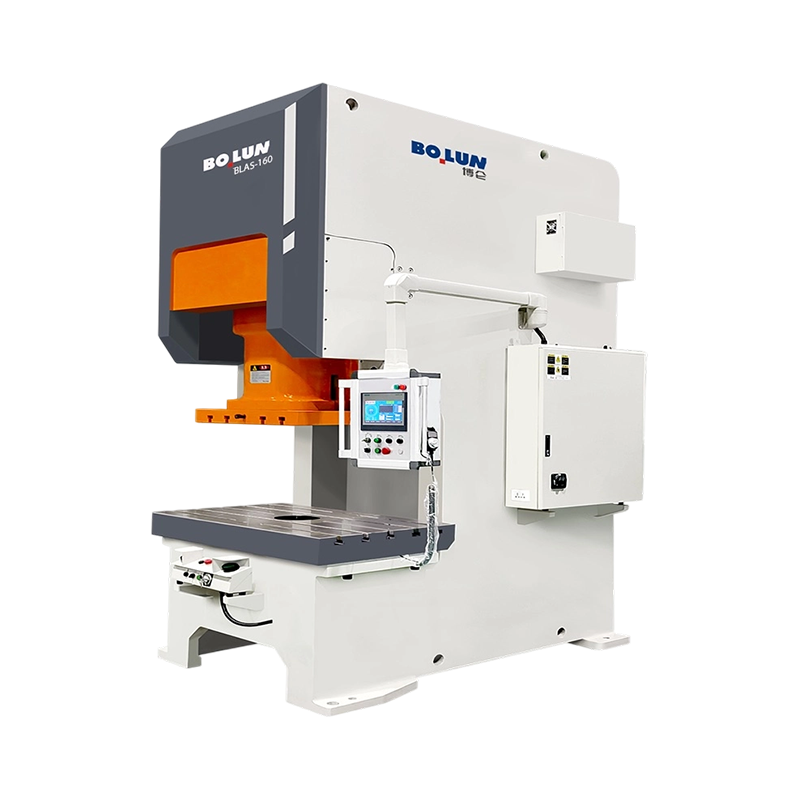
An Nyitott típusú Power Press Machine hozzáférhető vázszerkezettel rendelkezik nyitott oldalakkal és minimális védelemmel, amely lehetővé teszi a könnyű hozzáférést a munkaterülethez a munkadarabok pozicionálásához és a kész alkatrészek eltávolításához . Ez a konfiguráció a nyitott típusú préseket különösen alkalmassá teszi az egyszeri ütéses vagy rövid távú gyártási műveletekhez, ahol gyakori anyagbe- és kirakodás történik. A munkaterületet körülvevő kiterjedt keretszerkezet hiánya tiszta rálátást és kényelmes hozzáférést biztosít a kezelők számára, csökkentve a gyártási ciklusidőket az olyan alkalmazásoknál, amelyeknél az alkatrészek kézi elhelyezése szükséges a préselési ciklusok között.
A nyitott típusú présgépek általában C keretet vagy réskeretes kialakítást alkalmaznak, és a nyitott oldal hozzáférést biztosít a munkaterülethez. A szerkezet robusztus alapból, a présfejet tartó függőleges oszlopokból és jellemzően egyetlen rögzített, lefelé mozgó karból áll. A nyitott konfiguráció lehetővé teszi a munkadarabok oldalról történő egyszerű elhelyezését, így ezek a gépek ideálisak nagy vagy szabálytalan alakú anyagokat érintő préselési műveletekhez. Az egyszerűbb keretkialakítás a zárt keretekhez képest alacsonyabb gyártási költségeket jelent, így a nyitott típusú prések gazdaságosan vonzóak a kis- és közepes méretű gyártási műveletekhez.
A nyitott típusú nyomógépek elsődleges előnye a kézi műveletekhez való hozzáférhetőségük. A kezelők nagy munkadarabokat vagy szerelvényeket helyezhetnek el a munkaterületen anélkül, hogy bonyolult rögzítő- vagy pozicionáló berendezésekre lenne szükségük. Az anyagkezelés egyszerűbbé válik, mivel az alkatrészek több szögből is behelyezhetők a nyitott keretoldalon keresztül. Ez a hozzáférhetőség különösen értékesnek bizonyul az egyedi gyártási környezetekben, ahol a munkadarab-konfigurációk jelentősen eltérnek a gyártási sorozatok között, és speciális szerszámok helyett rugalmas gépkonfigurációt igényelnek.
A nyitott típusú gépi présgépek kiválóak az olyan alkalmazásokban, mint például a fémbélyegzés dekoratív vagy viszonylag egyszerű alkatrészekhez, az ívelt fémrészek egyengetése, a domborítási és -verési műveletek, a szegecselési és összeszerelési műveletek, valamint a fémlemezeken vagy lemezanyagokon végzett alakítási műveletek. Ezek a gépek jól működnek prototípus-fejlesztésben és rövid szakaszos gyártásban, ahol a szerszámbeállítási idő indokolja a dedikált gépidőt. Ilyen például az autókarosszéria-bélyegzés, az elektromos alkatrészek összeszerelése és a bútorelemek gyártása.
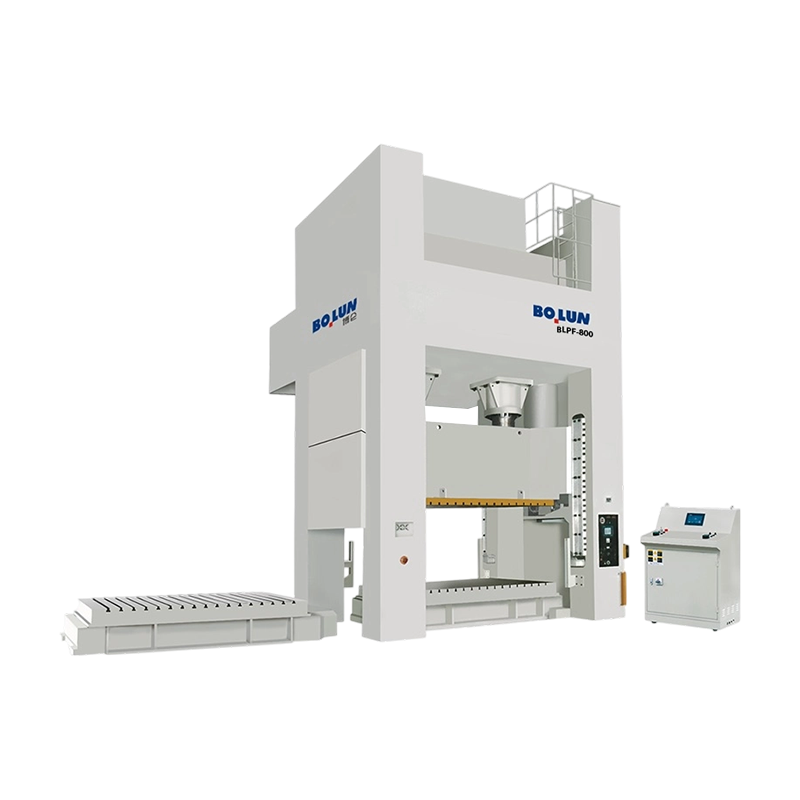
A Zárt típusú teljesítményprésgép teljesen zárt keretszerkezettel veszi körül a munkaterületet, maximális védelmet biztosítva a kezelőknek, és lehetővé teszi a fejlett biztonsági rendszerek integrálását, beleértve a reteszelő védőket és az automata adagoló mechanizmusokat . Ez a kialakítás a kezelő biztonságát és a termelési hatékonyságot helyezi előtérbe a munkaterület hozzáférhetőségével szemben, így a zárt típusú prések alkalmasak nagy mennyiségű folyamatos gyártási műveletekre. A zárt kialakítás zárt munkakörnyezetet teremt, ahol a potenciális veszélyek fizikailag el vannak szigetelve a kezelővel való érintkezéstől, csökkentve ezzel a mozgó préselemek vagy a repülő törmelék által okozott súlyos sérülések kockázatát.
A zárt típusú gépi présgépek komplett keretes burkolattal rendelkeznek, csak az anyagbetöltéshez és -eltávolításhoz kijelölt hozzáférési pontokkal. A robusztus szerkezet körülveszi a présmechanizmust, a lendkereket és a meghajtó alkatrészeket, megakadályozva, hogy a kezelő érintkezzen a mozgó gépekkel működés közben. A hozzáférési pontokon lévő biztonsági reteszek automatikusan leállítják a présműködést, ha a védőburkolatokat kinyitják, így biztosítják, hogy a kezelők ne nyúlhassanak véletlenül a munkaterületre az aktív préselési ciklusok során. A mellékelt kialakítás működési zajt is tartalmaz, és szerkezeti merevséget biztosít, amely lehetővé teszi a présmozgás és az erőkifejtés pontos szabályozását.
A zárt típusú nyomógépek több rétegű biztonsági védelemmel rendelkeznek, beleértve a mechanikus reteszeket, amelyek megakadályozzák a védőburkolat működés közbeni kinyitását, a több helyről elérhető vészleállító gombokat és az illetéktelen hozzáférési kísérleteket észlelő érzékelőrendszereket. . A modern kialakítások olyan elektronikus megfigyelőrendszereket tartalmaznak, amelyek nyomon követik a présciklus állapotát, és lehetővé teszik az automatikus leállítást, ha rendellenességeket észlelnek. A jelenlétérzékelő eszközök érzékelik, ha kezek vagy egyéb tárgyak lépnek a veszélyes zónába működés közben, és azonnali nyomásleállást váltanak ki. Ezek az átfogó biztonsági jellemzők a zárt típusú préseket alkalmassá teszik olyan nagy létesítményekben, ahol több kezelő dolgozik a berendezéssel a gyártási műszakok során.
A zárt típusú nagynyomású gépek jelentős előnyöket biztosítanak a nagy volumenű gyártási környezetben. Az automata adagolórendszerek pontosan tudják pozícionálni az anyagokat a ciklusok között, csökkentve a kézi kezelést és az emberi hibákat. A kifejezetten zárt vázas gépekhez tervezett szerszámkészletek gyorsabb ciklusidőt érnek el az optimalizált nyomószár mozgási és tartózkodási jellemzői révén. A zárt típusú gépi működés következetessége és megismételhetősége egyenletes alkatrészminőséget eredményez a több ezer azonos alkatrészt felölelő gyártási sorozatok során. A termelési teljesítmény drámaian megnövekszik a nyitott típusú gépekhez képest, mivel egyes ipari zárt típusú prések percenként több mint 100 alkatrészt gyártanak nagy sebességű alkalmazásokban.
A nagy teljesítményű préseket meghajtó mechanikai rendszerek ismerete elengedhetetlen a teljesítményük optimalizálásához és a berendezések megbízhatóságának fenntartásához. A mechanikus erőprések lendkereket és excenteres vagy forgattyús mechanizmusokat alkalmaznak, hogy a forgó motor teljesítményét szabályozott lineáris nyomómozgássá alakítsák, maximális erőt biztosítva a löket alsó részén, függetlenül a terhelési ellenállástól. . Ez a jellemző megkülönbözteti a mechanikus préseket a hidraulikus alternatíváktól, amelyek állandó erőt tartanak fenn a löket során. A mechanikus hajtásrendszer az önszabályozó viselkedésen keresztül rejlő biztonsági előnyöket biztosít, automatikusan csökkenti az erőkifejtést, ha a prés nem várt ellenállásba ütközik.
A lendkerék a mechanikus présrendszerek energiatároló elemeként szolgál, felhalmozva a forgási energiát a présciklusok közötti időszakokban, amikor az elektromos motor teljesítménye meghaladja az aktuális terhelési igényeket. Amikor a prés bekapcsol, és megkezdi az alakító löketet, a lendkerék felszabadítja a tárolt energiát, hogy fenntartsa a löketsebességet a növekvő terhelési ellenállás ellenére, amikor a szerszám érintkezik a munkadarabbal. Ez az energiatárolási képesség lehetővé teszi a mechanikus prések számára, hogy viszonylag rövid lökettávolságon óriási erőt adjanak ki anélkül, hogy arányosan nagy villanymotorokra lenne szükség. Az 1000 kilowattos motorral felszerelt mechanikus prés a 3000 kilowatt vagy annál nagyobb teljesítményt igénylő hidraulikus présekkel egyenértékű nyomóerőt képes leadni.
Excentrikus mechanizmusok vagy főtengelyek alakítják át a lendkerék forgó mozgását lineáris munkahenger mozgássá. Egy excenter bütyök vagy forgattyús csap hozza létre a bütykös kerék forgása közben az oda-vissza mozgást, lefelé nyomja a hajtórúd és a munkahenger egységet a nyomólöket során, majd felfelé húzódik, amikor az excenter befejezi a forgását. A mechanikai előny a löket során változó, maximális mechanikai előnyt biztosítva azon a ponton, ahol a nyomóerő tetőzik. A modern excenteres kialakítás rendkívül sima mozgást tesz lehetővé minimális vibráció mellett a precíziós megmunkálás és a kiegyensúlyozott forgó alkatrészek révén, lehetővé téve a 100-200 löket/perc vagy magasabb préselési sebességet speciális alkalmazásokban. .
A tengelykapcsoló mechanizmusok összekapcsolják a motort a lendkerékkel és a meghajtórendszerrel, lehetővé téve a prés igény szerinti bekapcsolását és kioldását. A pneumatikus tengelykapcsolók gyors be- és kikapcsolást tesznek lehetővé, lehetővé téve az egyszeri vagy folyamatos működési módokat. A modern vezérlőrendszerek olyan terhelésérzékelő képességeket tartalmaznak, amelyek automatikusan beállítják a tengelykapcsoló bekapcsolását, hogy optimalizálják a ciklusidőt a tényleges munkaterhelés alapján. A fékrendszerek leállítják a prés mozgását, és teljesen leállítják a nyomószárat az alakító löket befejezése után, szabályozva a munkahenger visszatérési sebességét, és megakadályozva a szerszámok vagy a munkadarabok nyomaték által okozott károsodását.
| Teljesítmény paraméter | Nyitott típus Nyomja meg | Zárt típus Nyomja meg | Hidraulikus prés |
|---|---|---|---|
| Ciklus sebessége | 20-60 ciklus percenként | 60-200 ciklus percenként | 5-30 ciklus percenként |
| Kezelői kisegítő lehetőségek | Kiváló | Korlátozzák az őrök | Mérsékelt automatizálással |
| Kényszerített kézbesítési profil | Maximum a löket alján | Maximum a löket alján | Állandó az agyvérzés során |
| Karbantartási követelmények | Mérsékelt | Mérsékelt to High | Jelentős folyadékkarbantartás |
| Kezdeti tőkeköltség | Alacsony vagy közepes | Mérsékelt to High | Magas |
| Energiahatékonyság | Magas (Flywheel energy storage) | Magas (Flywheel energy storage) | Mérsékelt (Continuous pump operation) |
| Pontosság és ismételhetőség | Jó | Kiváló | Kiváló with CNC controls |
| Zajgenerálás | Mérsékelt to High | Mérsékelt (enclosed) | Alacsony |
A zárt típusú mechanikus nagynyomású prések jellemzően 2-3-szor gyorsabban működnek, mint a nyitott típusú kivitelek, és nagy sebességű alkalmazásokban percenként 100-200 kész alkatrész előállítására képesek. Ez a sebességelőny tükrözi az áramvonalas tervezést, az optimalizált szerszámintegrációt és a zárt típusú gépekbe beépített automatizált adagolórendszereket. A nyitott típusú prések percenként 20-60 ciklussal működnek, ami tükrözi az egyes alkatrészekhez szükséges kézi pozicionálási időt és az egyszerűsített szerszámelrendezést. A zárt típusú prések nagyobb sebessége lényegesen nagyobb napi termelési volument eredményez, ami a megnövekedett áteresztőképességgel ellensúlyozza a magasabb berendezések költségeit.
A zárt típusú mechanikus nagynyomású prések kiváló méretkonzisztenciát érnek el a merev vázszerkezet és a precízen szabályozott munkahenger-mozgás révén, így a több ezer alkatrészt felölelő gyártási folyamatok során plusz-mínusz 0,1 milliméteres eltérést eredményeznek. . A merev keret minimálisra csökkenti az elhajlást teljes terhelés mellett, míg a precíziós excenter mechanizmusok ismételhető lökethosszt és sebességet biztosítanak. A nyitott típusú prések jó méretkonzisztenciát biztosítanak, de jellemzően plusz-mínusz 0,2-0,3 milliméteres eltéréseket produkálnak a keret elhajlása és a kevésbé pontos vezérlőrendszerek miatt.
A zárt típusú mechanikus nyomógépek átfogó burkolat és integrált biztonsági rendszerek révén kiváló védelmet nyújtanak a kezelő számára. A modern zárt típusú gépek megfelelnek a nemzetközi biztonsági szabványoknak, beleértve az ISO 12100 és az OSHA előírásokat, több redundáns biztonsági rendszerrel, amelyek megakadályozzák a kezelő hozzáférését az aktív préselési ciklusok során. A nyitott típusú prések nagyobb mértékben támaszkodnak a kezelő tudatosságára és fegyelmezettségére, hogy fenntartsák a biztonságos gyakorlatokat, és állandó éberséget igényelnek a mozgó nyomószáralkatrészekkel vagy présszerszámokkal való érintkezés elkerülése érdekében. A zárt préskialakítás 80-90 decibeles zajt tartalmaz, szemben a nyitott típusú gépek 90-100 decibelével, csökkentve a hallásvédelmi követelményeket és javítva a munkakörnyezet minőségét.
A mechanikus erőprés specifikációi jelentősen eltérnek a tervezett alkalmazásoktól és a gyártási mennyiségtől függően. A legfontosabb specifikációk megértése lehetővé teszi a megfelelő présválasztást a gyártási követelményeknek megfelelően.
A mechanikus nyomógépeket legnagyobb nyomóerejük szerint osztályozzák, kilonewtonban vagy metrikus tonnában mérve. A rendelkezésre álló erőértékek 5-10 kilonewton kis speciális gépeknél, 5000 kilonewton vagy több nagy ipari létesítményeknél . Az általános méretek közé tartoznak a 25, 50, 100, 250, 500, 1000 és 2000 kilonewton kapacitású gépek, amelyek mindegyike megfelel a különböző alkalmazási követelményeknek. A megfelelő erőkapacitás kiválasztása elengedhetetlennek bizonyul, mivel az alulméretezett gépek nem megfelelő alakító nyomást termelnek, ami hiányos alkatrészeket eredményez, míg a túlméretezett gépek energiát pazarolnak és szükségtelenül megnövelik a ciklusidőket. A tipikus gyártási műveletek megkövetelik az erőválasztást a munkadarab anyagának keménysége, az alakítás bonyolultsága és a szerszám tervezési követelményei alapján.
A nyomólöket hossza határozza meg azt a maximális távolságot, amelyet a nyomószár lefelé halad az alakítási ciklus során, milliméterben mérve. A tipikus lökethosszak precíziós bélyegzőgépekben 50 millimétertől 500 milliméteres vagy nagyobb lökethosszig terjednek nehéz formázási alkalmazásokban. A lökethossz kiválasztása a munkadarab vastagságától, a szerszámmagasságtól és az alkatrészkonfiguráció követelményeitől függ. Egy présen belül több lökettel különböző alakítási fokozatok érhetők el, a közbenső pozicionálás lehetővé teszi az összetett, többlépcsős alkatrészformázást automatizált adagolórendszerrel felszerelt zárt típusú préseken.
A zárási magasság a szerszám felülete és a préságy közötti távolságra utal, amikor a nyomószár terhelés nélkül eléri legalacsonyabb helyzetét. Ez a méret határozza meg a feldolgozható alkatrészek maximális vastagságát, beleértve a szerszámmagasságot és a munkadarab vastagságát együtt. A munkafelület méretei meghatározzák a szerszámbeszereléshez és a munkadarab pozicionálásához rendelkezésre álló vízszintes teret. A modern mechanikus nagynyomású prések 200 × 300 millimétertől a kompakt gépeknél a 2000 × 3000 milliméteres vagy nagyobb munkafelületig terjednek az ipari berendezésekben, a kis precíziós alkatrészektől a nagy lemezegységekig terjedő munkadarabok befogadására. .
A mechanikus prés funkcionalitása kritikusan függ a szerszám kialakításától és a szerszámok integrációjától, mivel a szerszámok meghatározzák a prés által végrehajtott konkrét alakítási műveleteket. A szerszám kiválasztása és konfigurációja jelentősen befolyásolja a gyártás minőségét, a ciklus sebességét és a gyártási költséghatékonyságot.
A progresszív szerszámok több alakítóállomást foglalnak magukban egyetlen szerszámszerelvényen belül, lehetővé téve az összetett többlépcsős műveletek végrehajtását egyetlen préselési ciklus során. A szalaganyag progresszív állomásokon halad előre a préselési ciklusok során, és minden egyes állomás új funkciókat ad hozzá vagy módosítja az alkatrész geometriáját. A progresszív szerszámok minimális ciklusidő alatt állítják elő a kész alkatrészeket, gyakran 2-5 másodperces cikluson belül nyírási, hajlítási, alakítási és domborítási műveleteket hajtanak végre. A progresszív szerszámalkalmazásokhoz zárt típusú, automatizált szalagadagoló rendszerekkel felszerelt mechanikus présekre van szükség, amelyek alkatrészenkénti költsége nagy mennyiségben akár néhány cent is lehet. . A gyakori progresszív szerszámalkalmazások közé tartoznak az autóipari rögzítők, elektromos csatlakozók és készülékalkatrészek.
Az összetett szerszámok több műveletet hajtanak végre egyidejűleg egyetlen préslöketen belül, elnyírják a kerületet, miközben belső elemeket képeznek ugyanabban a ciklusban. Ezek a szerszámok csökkentik az alkatrészek feldolgozási idejét a progresszív szerszámokhoz képest azáltal, hogy kiiktatják a közbenső áthelyezési lépéseket. Az összetett matricák olyan mérsékelt mennyiséget előállító alkalmazásokhoz illeszkednek, ahol a szerszámköltségek ésszerűek maradnak, de a gyártási sebesség meghaladja az egyszerű, egyszeri működésű szerszámokat. Alkalmazási példák közé tartoznak a csapágygyűrűk, az elektromos alkatrészházak és a precíziós formázást igénylő szerkezeti elemek.
A modern zárt típusú mechanikus erőgépek olyan automatizált átviteli rendszereket integrálnak, amelyek kézi beavatkozás nélkül mozgatják a részben kész munkadarabokat több présállomás között. Az átviteli rendszerek drámaian csökkentik a munkaerőigényt és növelik a teljes termelési teljesítményt a kézi pozicionálási idő kiküszöbölésével. A mechanikus átviteli rendszerek présmozdulattal működtetett bütykös mechanizmusokat használnak az alkatrészek mozgatására és pozicionálására, míg a hidraulikus és pneumatikus rendszerek alternatív automatizálási megközelítéseket kínálnak. Az érzékelési és visszacsatolási vezérléssel ellátott fejlett átviteli rendszerek akár 10 vagy több különálló préselési műveletet is magában foglaló összetett gyártási folyamatokat tesznek lehetővé egy folyamatos automatizált gyártósoron belül. .
A mechanikus erőprések kritikus szerepet töltenek be a feldolgozóiparban az autóipartól a készülékgyártásig, lehetővé téve a precíziós fém alkatrészek költséghatékony tömeggyártását . A változatos alkalmazások a mechanikus préstechnológia rugalmasságát és megbízhatóságát tükrözik változatos gyártási környezetekben.
Az autóipar a mechanikus présgép-kapacitás legnagyobb fogyasztója világszerte, több ezer présgéppel karosszériaelemeket, szerkezeti elemeket, rögzítőelemeket és elektromos csatlakozókat gyártanak. A progresszív és transzferprések óránként 10 000 alkatrészt meghaladó sebességgel állítanak elő kötőelemeket, így a tömeges alkalmazások költségei minimálisak. A karosszériaelemekhez nagy, zárt típusú présekre van szükség, amelyek 3000 kilonewton vagy nagyobb erőt fejtenek ki, integrált automatizálással, amely vezérli a préselési folyamatokat és az anyagmozgatást. A zárt típusú prések dominálnak az autóipari alkalmazásokban a biztonsági követelmények és a nagy gyártási volumen miatt, ami indokolja a berendezés-befektetést.
Az elektromos csatlakozóhüvelyeket, az érintkezőtartó alkatrészeket és a transzformátorrétegeket hatalmas mennyiségben gyártják mechanikus présekkel. Ezek az alkalmazások jellemzően mérsékelt, 50-500 kilonewton erőszintet és nagy ciklussebességet igényelnek, hogy elérjék a termelési célokat, amelyek évente több millió alkatrészt mérnek. A pontossági követelmények szigorúnak bizonyulnak, a tűréshatárokat gyakran plusz-mínusz 0,05 milliméteren belül adják meg, hogy biztosítsák a megfelelő elektromos érintkezést és a csatlakozók illeszkedését. A precíziós vezérlésű zárt típusú prések következetesen megfelelnek ezeknek az igényes előírásoknak.
A hűtőszekrény bélését, a mosógép szekrényeit és az edényelemeket mélyhúzási és alakítási műveletekkel alakítják ki mechanikus présekkel. Ezek az alkalmazások jellemzően zárt típusú préseket alkalmaznak mérsékelt, 250-1000 kilonewton névleges erővel és integrált húzóperem szabályozással az egyenletes anyagáramlás érdekében. Az automatizálási rendszerek a nyersdarabokat pozícionálják és a kész alkatrészeket visszakeresik, lehetővé téve a bonyolultságtól függően óránként 20-60 kész készülék gyártási sebességét.
Az ékszergyártók kisebb nyitott és zárt típusú mechanikus préseket használnak nemesfémek érmére, domborítására és alakítására. A precíziós és megismételhető erőátvitel lehetővé teszi a dekoratív minták és minták egyenletes minőségi reprodukálását. A kézi működtetés megfelel az egyedi ékszertervek kis tételben történő gyártásának, a nyitott típusú prések előnyben részesítik a különböző méretű alkatrészek kezelésének rugalmasságát.
A modern mechanikus nyomógép-kialakítás átfogó biztonsági rendszereket és előírásoknak megfelelő funkciókat foglal magában, amelyek védik a kezelőket, és biztosítják a berendezések kiszámítható viselkedését vészhelyzetekben. A biztonság kritikus különbséget jelent a modern és a régebbi berendezések között, a kortárs kialakítások pedig megfelelnek a szigorú nemzetközi szabványoknak.
A modern zárt típusú mechanikus présgépek mechanikus és elektronikus reteszelő rendszereket integrálnak, amelyek megakadályozzák a nyomószár működését nyitott védőburkolatok esetén, így biztosítva, hogy a kezelők ne nyúlhassanak be a veszélyes zónákba az aktív préselési ciklusok során . A fényfüggönyök és a nyomásérzékeny szőnyegek érzékelik a kezelő jelenlétét, és azonnali leállítást indítanak el, ha valaki védett területre lép. Ezek a rendszerek a vezérlőelektronikától függetlenül működnek, meghibásodás elleni védelmet nyújtva még az elektromos rendszerek meghibásodása esetén is. A reteszelő rendszereket működés közben nem szabad megkerülni, a biztonsági reteszeket folyamatosan figyelik, és minden meghibásodás automatikusan leállítja a présműködést.
A több helyen elhelyezett vészleállító gombok lehetővé teszik a kezelők számára, hogy azonnal leállítsák a nyomást, ha veszélyes helyzetek alakulnak ki. Az elektronikus felügyeleti rendszerek nyomon követik a prés helyzetét és a ciklus állapotát, megakadályozva a szabálytalan viselkedést, ha a mechanikai alkatrészek meghibásodnak. A redundáns fékrendszerek biztosítják a nyomószár teljes leállását, függetlenül a felszerelés körülményeitől. A vezérlőrendszerek megakadályozzák az újraindítást mindaddig, amíg az összes biztonsági feltételt nem ellenőrizték, megóvva a kezelőket a váratlan megnyomástól.
A modern mechanikus nagynyomású préseknek meg kell felelniük az ISO 12100 ipari gépbiztonsági szabványoknak és az Egyesült Államokban az OSHA előírásainak. A nemzetközi szabványok meghatározzák a védőburkolat kialakítását, a biztonsági berendezések teljesítményét, a vezérlőrendszer megbízhatóságát és a kezelők képzési követelményeit. A gyártó létesítményeknek rendszeres biztonsági ellenőrzésekkel, karbantartási ütemtervekkel és kezelői képzési programokkal fenn kell tartaniuk a megfelelőséget. A megfelelőség ellenőrzése biztosítja a berendezések biztonságos működését és a biztosítási követelmények teljesítését.
A megfelelő karbantartás elengedhetetlen a mechanikus prés élettartamának meghosszabbításához, valamint a biztonsági és precíziós képességek fenntartásához. A jól karbantartott berendezések évtizedekig megbízhatóan működnek, miközben az elhanyagolt prések gyorsan romlanak.
A mechanikus erőgépek megkövetelik a védelem állapotának, a vezérlőrendszer működésének és a látható alkatrészek károsodásának vagy eltolódásának napi ellenőrzését. A heti karbantartás magában foglalja az excenter mechanizmusok, a tengelykapcsoló- és fékelemek, valamint az átviteli rendszerek kenését a gyártó specifikációi szerint. A megfelelő kenés csökkenti a kopást, meghosszabbítja az alkatrészek élettartamát, és javítja a pontosságot a mechanikai rendszerek csökkentett súrlódása és holtjátéka révén . A tömített csapágykonstrukciók csökkentik a kenési követelményeket a régebbi berendezésekhez képest, bár az időszakos ellenőrzés továbbra is elengedhetetlen.
Az ütemezett megelőző karbantartás magában foglalja az alkatrészek szisztematikus ellenőrzését és cseréjét az élettartam végéhez közeledve, mielőtt meghibásodás lépne fel. A lendkerék egyensúlyát évente ellenőrizni kell a túlzott vibráció és a korai csapágykopás elkerülése érdekében. A tengelykapcsoló és a fék alkatrészeit általában 2-5 évente kell cserélni a használat intenzitásától függően. A hidraulikus rendszerek alkatrészeinek tömítéscseréje meghosszabbítja a szivárgásmentes működést. Az ütemezett karbantartási intervallumok a présmodelltől, a használat intenzitásától és az adott működési feltételektől függően változnak.
A 20-40 éve üzemelő mechanikus prések gyakran átfogó felújításon esnek át, beleértve a hajtásrendszer cseréjét, az elektronikus vezérlőrendszer korszerűsítését és a biztonsági rendszerek korszerűsítését. A felújított vintage berendezések jelentős költségmegtakarítást biztosítanak az új présekhez képest, miközben megfelelnek a jelenlegi biztonsági szabványoknak és termelékenységi követelményeknek. A programozható logikai vezérlőkkel ellátott modern vezérlőrendszerek rugalmas gyártásütemezést és integrált minőségellenőrzést tesznek lehetővé, amely az eredeti berendezéstervekben elképzelhetetlen.
A megfelelő présválasztás megköveteli a gyártási követelmények, a gyártási környezet és a minőségi célkitűzések alapos elemzését. A megfelelő képességekkel rendelkező berendezések kiválasztása biztosítja a hatékony működést és az optimális költséghatékonyságot.
Kezdje azzal, hogy meghatározza a konkrét alakítási műveletekhez szükséges tényleges nyomóerőt anyagvizsgálattal vagy szerszámbeszállítói számításokkal. Válassza ki a préskapacitást 10-20 százalékkal a számított követelmények fölé, hogy biztosítsa a megfelelő tartalékot és megelőzze a krónikus túlterhelést. Elemezze a szükséges gyártási mennyiségeket a szükséges ciklussebesség meghatározásához, felismerve, hogy a ciklus sebessége a prés típusától, a szerszám konfigurációjától és az automatizált rendszer összetettségétől függ. Egyetlen, óránként 30 alkatrészt előállító nyitott típusú prés nem lehet megfelelő a napi 300 alkatrészt igénylő gyártási igényekhez, ami zárt típusú présválasztást vagy több párhuzamosan működő kisebb gépet tesz szükségessé. .
A gyártási mennyiség drámaian befolyásolja az optimális berendezés kiválasztását. Az évi 1000-5000 alkatrész kis szériás gyártása gyakran indokolja a nyitott típusú préshasználatot vagy a hordozható berendezések bérlését, mint a zárt típusú gépekbe történő tőkebefektetést. Az évi 10 000-100 000 darab közepes volumenű gyártás jellemzően egyetlen zárt típusú présberuházást támogat. Az évi 500 000 alkatrészt meghaladó nagy volumenű gyártás gyakran több speciális prést, progresszív matricát és integrált automatizálási rendszert tesz indokolttá, amelyek ellensúlyozzák a berendezések költségeit az egységenkénti gyártási költség csökkentésével.
Győződjön meg arról, hogy a kiválasztott présgépben megtalálhatók-e a speciális gyártási alkalmazásokhoz tervezett szerszámkészletek. A prés munkafelületének méreteinek elegendő helyet kell biztosítaniuk a szerszámbeállításhoz és a szerszámcseréhez. A zárási magasságnak illeszkednie kell a szerszám és a munkadarab kombinált magasságához. Ellenőrizze, hogy a névleges préserő meghaladja-e a szerszámra vonatkozó követelményeket, hogy biztosítsa a teljes formázást a berendezés feszültsége nélkül. A régebbi szerszámkészletek csak meghatározott présmodellekkel kompatibilisek, befolyásolva a szerszám kiválasztását a szerszámmal való kompatibilitást igénylő műveleteknél a meglévő szerszámberuházásokkal.
A mechanikus préstechnológia tovább fejlődik a fejlett vezérlések integrálása, a továbbfejlesztett anyagtudomány és az automatizálási innovációk révén. A jövőbeli fejlesztések fokozott képességekkel kecsegtetnek, miközben megőrzik a mechanikai rendszerek alapvető hatékonysági és megbízhatósági előnyeit.
A modern mechanikus prések egyre gyakrabban tartalmaznak programozható logikai vezérlőket és valós idejű felügyeleti rendszereket, amelyek lehetővé teszik a gyári automatizálási hálózatokkal való integrációt. Az Internet of Things kapcsolat lehetővé teszi a sajtó állapotának távoli nyomon követését, a prediktív karbantartási ütemezést és a termelés optimalizálását. A fejlett vezérlőrendszerek valós időben állítják be a prés működési paramétereit a helyzetérzékelőktől és az erőmérő eszközöktől származó visszajelzések alapján, kompenzálva az anyagváltozásokat és a szerszámkopást az állandó alkatrészminőség megőrzése érdekében. .
A változtatható lökettérfogatú szivattyúk és a továbbfejlesztett tengelykapcsoló-konstrukciók fejlesztése csökkenti az energiafogyasztást azáltal, hogy kiküszöböli a motor szükségtelen működését a produktív présciklusok között. A regeneratív fékrendszerek visszanyerik a kinetikus energiát a nyomószárból a visszatérő löketek során, és ezt az energiát hasznos munkává alakítják át, nem pedig hőként disszipálják. A kompozit anyagokat tartalmazó modern lendkerék-konstrukciók egyenértékű energiatárolást biztosítanak, csökkentett tömeggel és jobb biztonsági jellemzőkkel.
A magasabb üzemi hőmérsékletet és gyorsabb ciklussebességet lehetővé tevő szerszámacélok és kerámiaanyagok fejlesztése meghosszabbítja a szerszám élettartamát és javítja a termelékenységet. A szerszámtervezés optimalizálása során végzett számítási elemzés csökkenti a fejlesztési időt, és lehetővé teszi a korábban nem praktikusnak tartott összetett geometriák tervezését. Az additív gyártási technikák lehetővé teszik az egyedi szerszámozási alkatrészeket, és felgyorsítják a prototípusok elkészítését speciális alkalmazásokhoz.
A Zhejiang Bolun High-Precision Machinery Co., Ltd. mechanikus prések gyártójaként és ipari szerszámgépek gyáraként Zhejiangban található – Kína precíziós feldolgozóiparának szívében. . Két évtizedes szorgalmas felhalmozással és műszaki áttörésekkel a Bolun Machinery egy modern, vezető vállalattá fejlődött, amely nagy pontosságú alakító berendezésekre és ipari szerszámgép-megoldásokra szakosodott.
Cégünk a kutatás-fejlesztést, a tervezést, a gyártást, az értékesítést és a teljes körű értékesítés utáni szolgáltatást integrálja egy egységes szakmai működésbe. Korai megalapításunktól a kitartó iparági kihívásokon át a kovácsoló-, öntő- és mechanikus formázógépek terén elért jelenlegi vezető pozíciónkig a Bolun Machinery kiforrott, hatékony és az iparágban bevált termelésirányítási rendszert hozott létre. Elkötelezettek vagyunk amellett, hogy globális ügyfeleink számára kiváló mechanikus présmegoldásokat kínáljunk, akár nyitott típusú présekre van szükségük rugalmas egyedi gyártáshoz, akár zárt típusú gépekre nagy volumenű gyártási műveletekhez.
Szakértelmünk a mechanikus préstechnológia teljes skáláját felöleli, a hagyományos tervezéstől a modern rendszerekig, amelyek fejlett elektronikus vezérlést és automatizálási integrációt tartalmaznak. Tisztában vagyunk a gyártók különféle iparágaival, beleértve az autógyártást, a készülékgyártást, az elektromos alkatrészek gyártását és a speciális ipari alkalmazásokat. Legyen szó új berendezési megoldásokról, berendezések felújításáról vagy műszaki tanácsadásról az alakítási műveletek optimalizálásához, a Bolun Machinery mély ipari tudást és bizonyított gyártási kiválóságot visz minden projektbe.
Lépjen kapcsolatba a Zhejiang Bolun High-Precision Machinery Co., Ltd.-vel még ma, hogy megtudja, mechanikus préselési megoldásaink és ipari szerszámgépek szakértelme hogyan javíthatja gyártási képességeit, valamint javíthatja gyártási hatékonyságát és minőségi eredményeit.
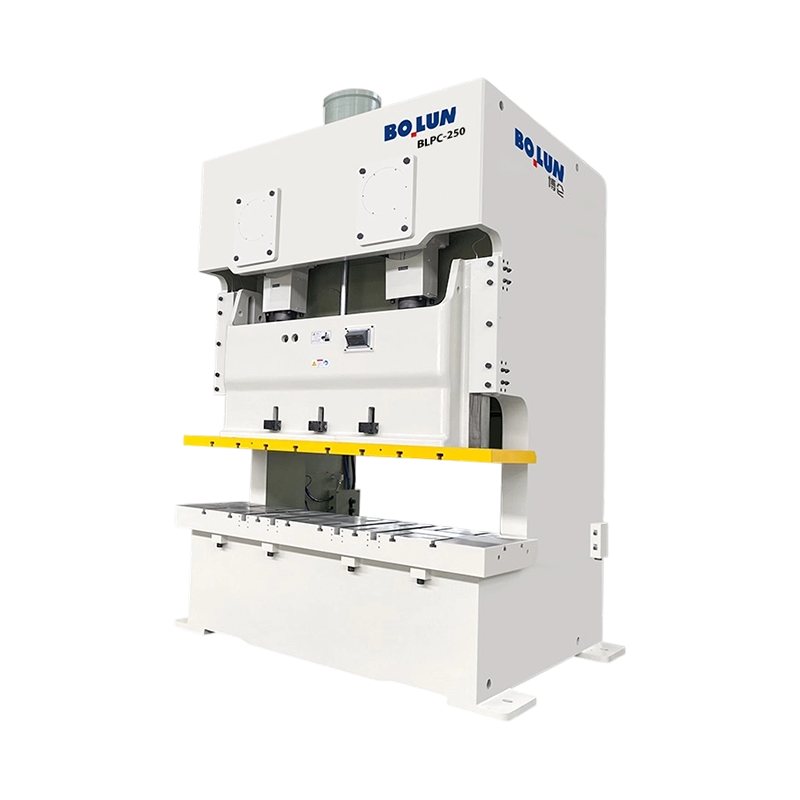


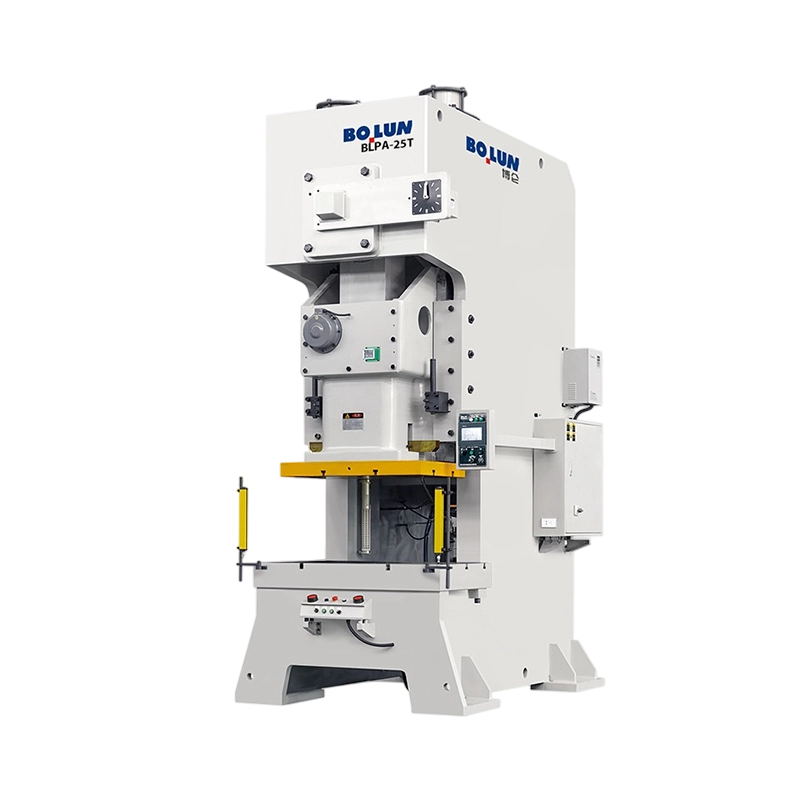
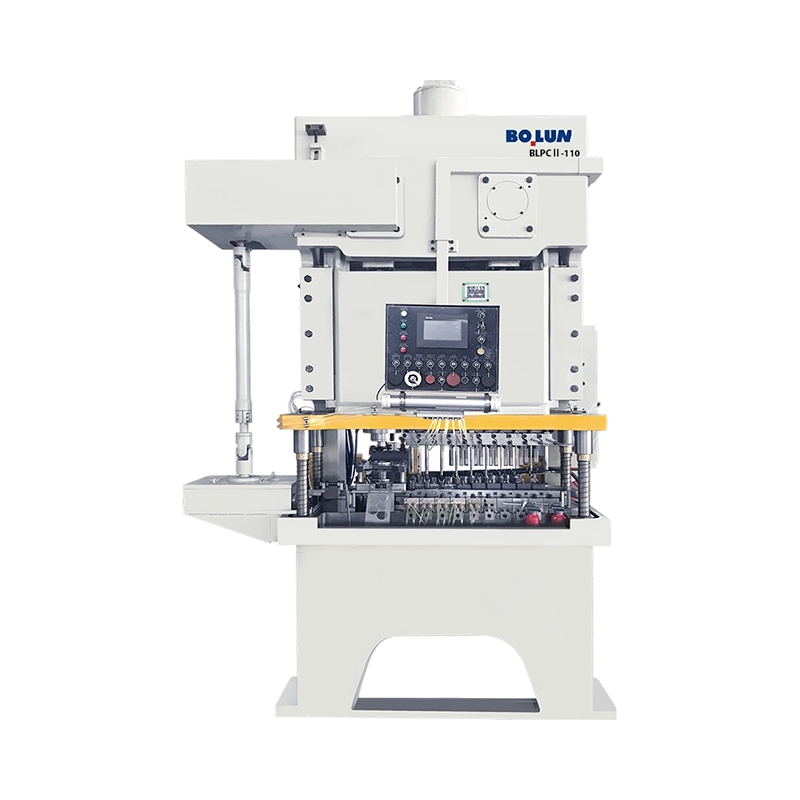
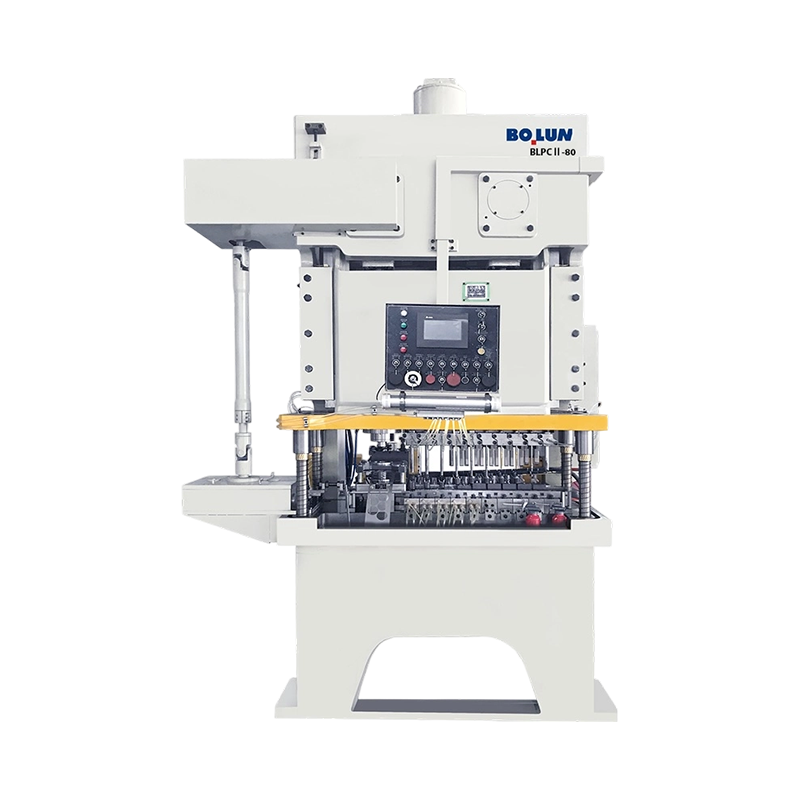
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a ke...
A rövid válasz: melyik kerettípus illik a munkájához An ...
A fémalakítás, a lemezgyártás, a kivágás és a lyukasztás területén a présgép ...
Két présgép egyaránt hordozhat egy 200 tonnás adattáblát, és így is nagyon...
Gyártás és fémmegmunkálás Közvetlen, praktikus pillantás arra...
Tegyen egymás mellé egy 160 tonnás nyitott keretű prést és egy 160 tonnás ...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

