
Két présgép egyaránt hordozhat egy 200 tonnás adattáblát, és így is nagyon különböző alkatrészeket készíthet. Egy 2,5 mm-es lágyacél konzolt idéző szerszámműhely nyitott résű présen, majd ugyanazt a szerszámot zárt keretű présen futtatja általában észreveszi az élhajlás, a sorja magasságának változását a szalag szélességében, és azt, hogy milyen gyakran kell a szerszámot élezni. A tonnaszám nem változott. Ami változott, az az, hogy a keret mennyire mozgott terhelés alatt.
A gyakorlati következtetés az első: ha az alkatrésztűrések szűkek, a szerszám progresszív matrica, vagy az ágy szélesebb, mint durván 1200 mm, akkor általában egy zárt típusú nagynyomású gép a megfelelő kiindulási pont. Az első dolog, amiről beszélni kell, a váz merevsége, a felhasználható szerszámtér és a hajtási karakterisztika, nem pedig a tonnatartalom. Az egyszerű szúráshoz és formázáshoz, nagy tűrésekkel és keskeny tekercsekkel, a jól megépített, nyitott résprés gyakran kevesebb pénzért végzi a munkát, és három oldalról jobb hozzáférést biztosít.
Az alábbiakban minden elmagyarázza, hogy valójában hol húzódik ez a választóvonal, hogyan lehet félrevezetés nélkül olvasni egy zárt keretes specifikációs lapot, és mely részletek döntik el, hogy a gép tizenöt évig tisztán működik-e, vagy csendesen a selejt, az állásidő és a szerszámjavítás forrásává válik.
A préskeret rugó. Terhelés alatt függőlegesen nyúlik, és nyitott rés kivitelben forog is, mert a teherpálya C alakú és csak az egyik oldalon van megtámasztva. A függőleges nyújtás kezelhető; a szögelfordulás az, ami a sérülések meghalnak. Amikor a csúszda néhány századmilliméterrel megdől az ágyon, a lyukasztás és a szerszám közötti távolság megszűnik egységes lenni. A vágási hézag a fémlemezben jellemzően a vastagság 5-8 százaléka oldalanként, így 1,5 mm-es állományon az elfogadható ablak 0,075-0,12 mm. Egy olyan keret, amely eléggé forog ahhoz, hogy az ágy egyik végén lévő ablak felét megegye, gyakorlatilag felére csökkenti a szerszám élettartamát, és megnöveli a sorja magasságát azon az oldalon.
A zártvázas prések két támasztékkal és egy koronával veszik körül a teherpályát, így az erő szimmetrikus szerkezeten halad keresztül. Függőleges elhajlás továbbra is fennáll, de a szögelhajlás a csúszdánál jóval kisebb, és a csúszda-támasz párhuzamosság a tűréshatáron belül marad az ágy teljes szélességében. A gyakorlatban ez biztosítja az állandó sorjamagasságot, a húzott részek jobb síkságát, a hosszabb lyukasztási és szerszámélettartamot, valamint azt a képességet, hogy egy progresszív szerszámot négy vagy hat vágóállomással egyszerre tudjon működtetni anélkül, hogy a szalag oldalra járna.
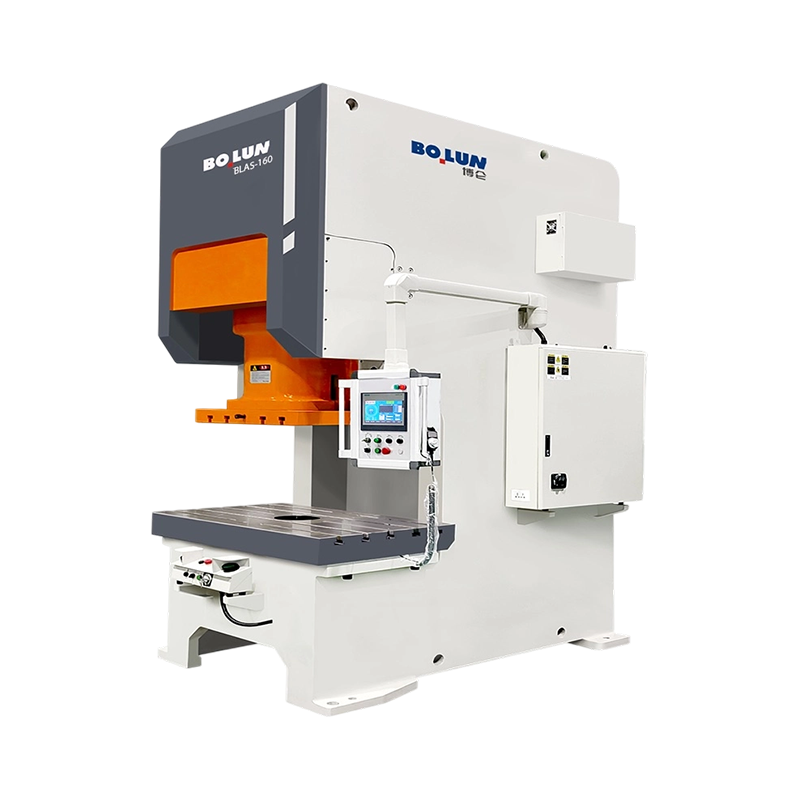
A kompromisszum a hozzáférés. Zártvázas gépekben az anyag általában elölről hátrafelé halad, a tekercsvezetékek és az adagolók ebbe az irányba vannak beállítva, és az oldalsó hozzáférés a kézi betöltéshez korlátozott. Ha a folyamat azon múlik, hogy a kezelők három oldalról töltenek be, vagy hosszú részeket kell kilógatni a szerszám oldalából, akkor a nyitott rés vagy félig zárt kialakítás az őszintébb válasz. A két architektúra saját összehasonlítása, nyitott típusú versus zárt típusú erőprés magyarázta , részletesebben lefedi a geometriát, ha még mindig a kettőt mérlegeli.
| Kiválasztási tényező | Nyitott rés prés | Zártkeretes prés |
|---|---|---|
| A keret viselkedése terhelés alatt | Függőleges nyúlás és a rés észrevehető szögelfordulása | Túlnyomóan függőleges nyúlás, kis szöghiba |
| Csúsztatható párhuzamosság | Változások a terhelés és a terhelési helyzet függvényében | Szorosan megtartja az ágy szélességét |
| A középponton kívüli terhelés tűrése | Alacsony; a terhelésnek a résközéppont közelében kell maradnia | Közepestől magasig, különösen kétpontos csúsztatásnál |
| Alkatrész pontosság és sorjakonzisztencia | Általános munkára elfogadható | Jobb a szűkös toleranciához és a progresszív munkához |
| Halj meg az életben | Rövidebb, ahol jelentős a dőlésszög | Hosszabb, mert a hézag egyenletes marad |
| Hozzáférés a kezelőhöz és a szerszámhoz | Kiváló elölről, balról és jobbról | Csak elöl és hátul; oldalsó hozzáférés korlátozott |
| Tipikus mennyiségi sáv | Körülbelül 10-250 tonna | Körülbelül 60-1000 tonna és több |
| Alapterület azonos tonnánál | Nagyobb lábnyom a kapacitáshoz képest | Tonnánként kompaktabb |
A zárt keretek nem mindegyike egyformán épül fel, és a konstrukció megválasztása hatással van a szállításra, a karbantartásra és arra, hogy a gép hogyan viselkedik tíz év súlyos vakolás után.
A monoblokk keretet egy darabként öntik vagy gyártják, vagy hegesztik, majd feszültségmentesítik és egyetlen egységként megmunkálják. Ez a legmerevebb lehetőség kilogrammonként acélra, nincs ellazító előfeszítése, és a legmegjósolhatóbb elhajlási görbét adja. A korlát a logisztika: a keret a legnehezebb egyedi cikk, általában konténer helyett lapos állványos vagy törött ömlesztett szállítmányt igényel, és az üzemben a kötélzeti tervet a beszerzési megrendelés előtt kell rendezni, nem utána. Az ütközés utáni javítás is nehezebb, mert nincsenek újra alátétezhető kötőrudak.
Rúdkeretek are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
A félig zárt gép megtartja az oldalsó oszlopokat, de az elejét és a hátulját jobban nyitva hagyja, mint egy teljesen zárt keretnél. A két család között helyezkedik el, és akkor hasznos, ha jobb merevséget szeretne, mint egy nyitott présgép, de még mindig nagyvonalú elülső hozzáférésre van szüksége a hosszú vagy kényelmetlen alkatrészekhez. Nem helyettesíti a valódi zárt vázat a névleges űrtartalom közelében futó progresszív szerszámban.
Bármelyik konstrukciót is választja, kérje a legnehezebb darabot, az emelési pontokat és a súlypontot. Ez a három szám határozza meg a daru kapacitását, az ajtó szélességét és a beépítési költséget, és gyakran hiányzik egy olyan árajánlatból, amely csak a űrtartalomra és az ágyméretre összpontosít.
A csúszda csatlakozási pontjainak száma a terhelési út döntése, nem pedig marketing jellemző. Az egypontos tolószárat a szán közepén lévő egyik összekötő rúdon keresztül hajtják meg. Egyszerű, költséghatékony és tökéletesen megfelelő, ha a munkaerő az ágy közepe közelében marad, és a szerszám viszonylag keskeny.
Egy kétpontos csúszda van áthajtva két összekötő rúdon, mindkét oldalon egy-egy. A középponttól eltérő terhelés alatt a csúszda sokkal jobban ellenáll a billenésnek, mert a második csatlakozási pont pillanatnyi korlátként működik. Ez három gyakori helyzetben számít: progresszív szerszámok, ahol több állomás egyszerre vág különböző pozíciókban, széles ágyak, ahol a szalag 1500 mm-en vagy annál nagyobb mértékben fut, és olyan munkáknál, ahol a szerszámot szándékosan eltolják az egyik oldalon, hogy megfeleljen egy tekercsvonalnak vagy egy átviteli rendszernek.
A gyakorlati szabály egyértelmű. Ha a szerszám szélesebb, mint az ágy szélességének körülbelül 60 százaléka, vagy ha a tonnatartalom a középponttól távolabb koncentrálódik az ágyhossz több mint nagyjából egynegyedével, a kéthegyű gép a biztonságosabb választás. Az egypontos nyomógépet így is lehet futtatni, de ön életét költi a tőkeköltség megtakarítására.
A széles ágyas egypontos gépek is itt nyerik el a helyüket. A széles ajtóval és nagy ággyal rendelkező zárt egypontos prés, mint például a BLPG sorozat, jó elöl hozzáférést biztosít a nagy panelekhez, miközben megtartja a zárt keret merevségét, és olyan munkákhoz is megfelel, ahol a terhelés valóban középen van, de az alkatrész fizikailag nagy. Ezzel szemben a kétpontos család a progresszív és több állomásos szerszámozás igáslova. Reprezentatív példa a 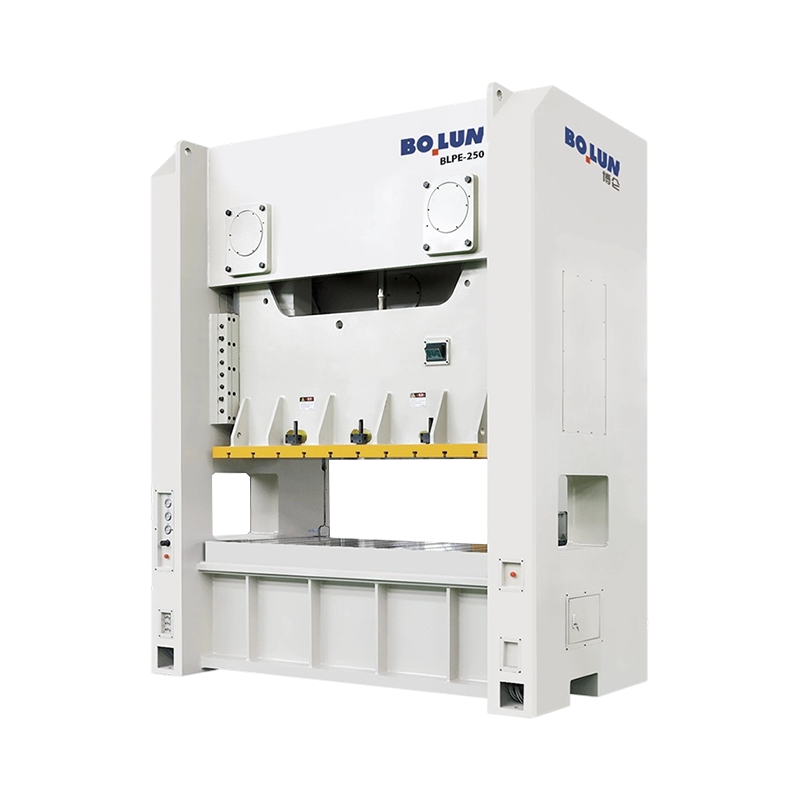 BLPE-250 széles ágyas zárt keretű duplapontos prés A 2500 kN-os BLPE-250 egy 2500 × 1000 mm-es ágyat párosít zárt keretes merevséggel a nagy progresszív és többállomásos szerszámokhoz. Termék megtekintése → konfiguráció, amely egy széles ágyat párosít két csatlakozási ponttal és egy robusztus kerettel a folyamatos gyártási munkához.
A keret dönti el, hogy a gép mennyire marad egyenesen. A meghajtó dönti el, hogy a csúszka mit csinál lefelé menet, és ez dönti el, hogy a gép milyen folyamatokat tud valójában végrehajtani. A zártkeretes mechanikus préseken négy elrendezés dominál, és ezek nem cserélhetők fel.
A klasszikus forgattyús hajtás a forgó lendkerék energiáját szinuszos csúszómozgássá alakítja. Hatékony, mechanikusan egyszerű és olcsó a karbantartása. A csúszási sebesség a löket közepén tetőzik, és az alsó holtpont felé esik, így az anyag ésszerű időt tölt összenyomás alatt az alsó közelében. A forgattyús hajtások alkalmasak a blankolásra, átszúrásra, hajlításra, sekély alakításra és általános sajtolásra, ahol az erőigény közel van a löket aljához.
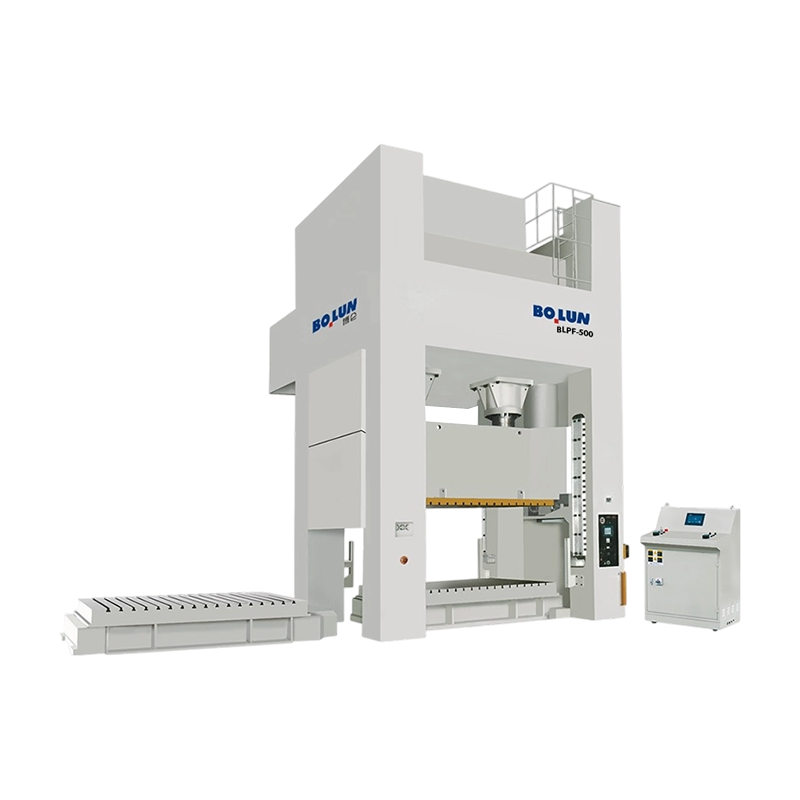
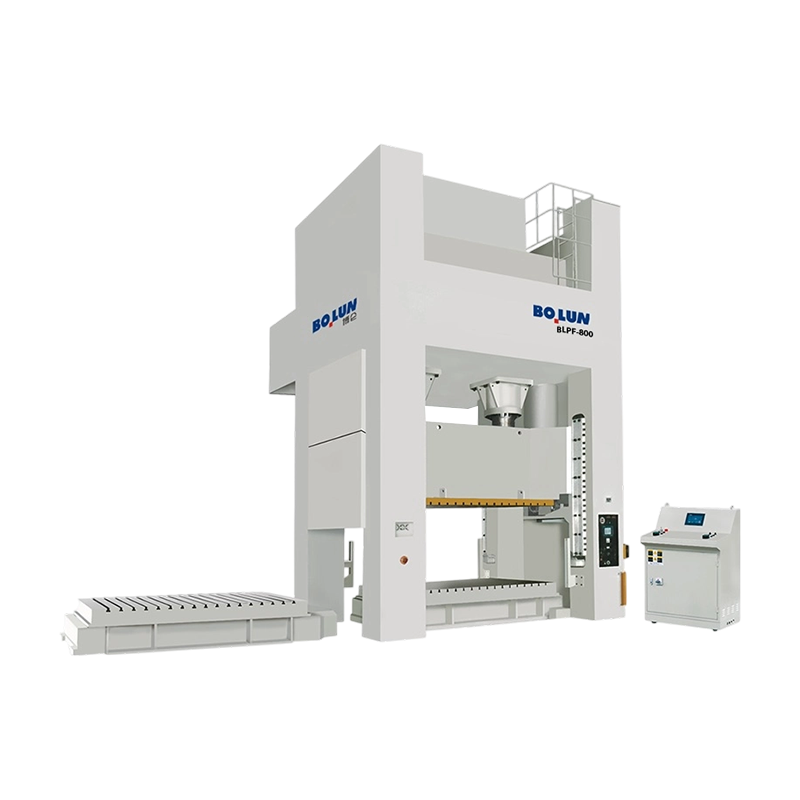
Az excenteres fogaskerekes hajtás egy nagy fogaskereket és egy excenteres csapágyat helyez a lendkerék és a hajtórúd közé, ami növeli a nyomaték megsokszorozását az alsó holtpont közelében, és hosszabb löketet tesz lehetővé arányosan nagyobb forgattyús dobás nélkül. Az eredmény a nagy, alacsony löketben elérhető erő, amelyre a mélyhúzás, hidegalakítás és vastaglemezes munkáknál pontosan szükség van. Ezek a gépek általában a nagyok: hosszú löketű, széles ágy, nagy űrtartalom és egy lendkerék, amely nagyobb egylöketre van méretezve, nem pedig folyamatos könnyű munkára. Ahol a munka mélylöketképességet igényel nagy tonnatartalom mellett, a 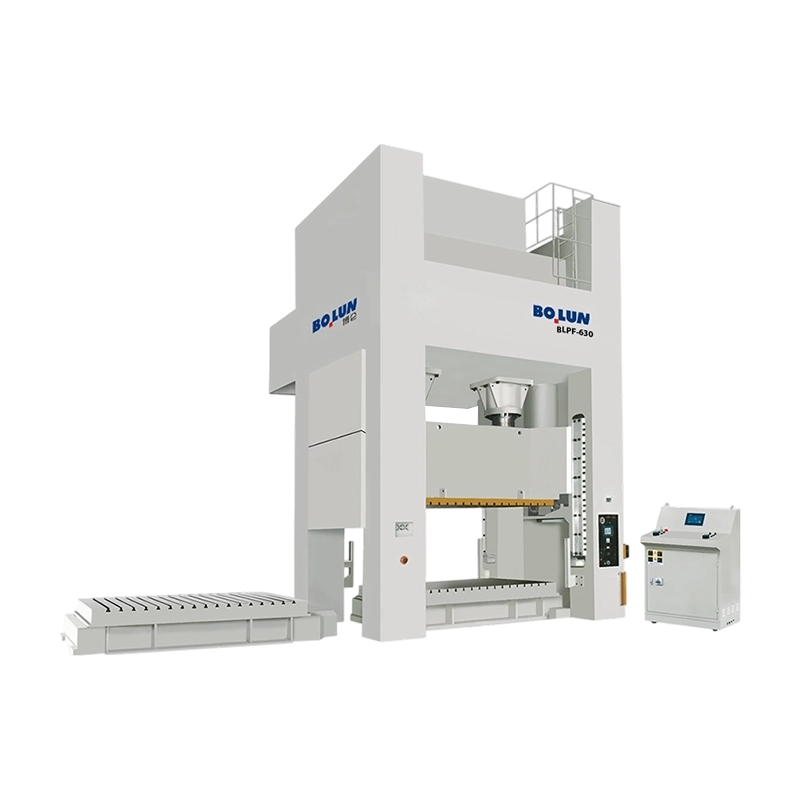 BLPF-630 Mélylöketű, excenteres fogaskerék, kétpontos prés Egy 6300 kN-os excenter fogaskerék prés 400 mm-es lökettel és 800 kN-os párnával a nagy űrtartalmú mélyhúzáshoz és összetett alakításhoz. Termék megtekintése → A specifikáció az a fajta gép, amelyet össze lehet hasonlítani az alakítási energia számításával, nem csak a tonnaszám számításával.
A szervoprés a lendkereket és a tengelykapcsolót egy programozható motorra és csavaros vagy forgattyús mechanizmusra cseréli. A csúszás lelassulhat a vágáson keresztül, alul maradhat, részben megfordulhat, vagy gyorsan közeledhet és lassan alakulhat ki. Ez a rugalmasság kifizetődik a csendes kivágásnál, a rajzolásnál, ahol szabályozott lyukasztási sebességet szeretne elérni az anyagon, a kidolgozásnál, ahol egy rövid időtöltés javítja a kitöltést, és olyan munkákban, ahol ugyanannak a gépnek több különböző szerszámot kell futtatnia. A határok ugyanilyen valóságosak: alacsony fordulatszámon elérhető nyomaték, löketenkénti energia, motor- és hajtásköltség, valamint az a tény, hogy egy szervógép felhasználható energiája véges, ahogy egy nagy lendkeréké nem. Ha a folyamat nagyon nehéz, egyetlen löketet igényel, ellenőrizze az energiaértéket kilojoule-ban, ne csak a mennyiséget.
Egy vázra szerelt kétpontos szervógép, mint pl 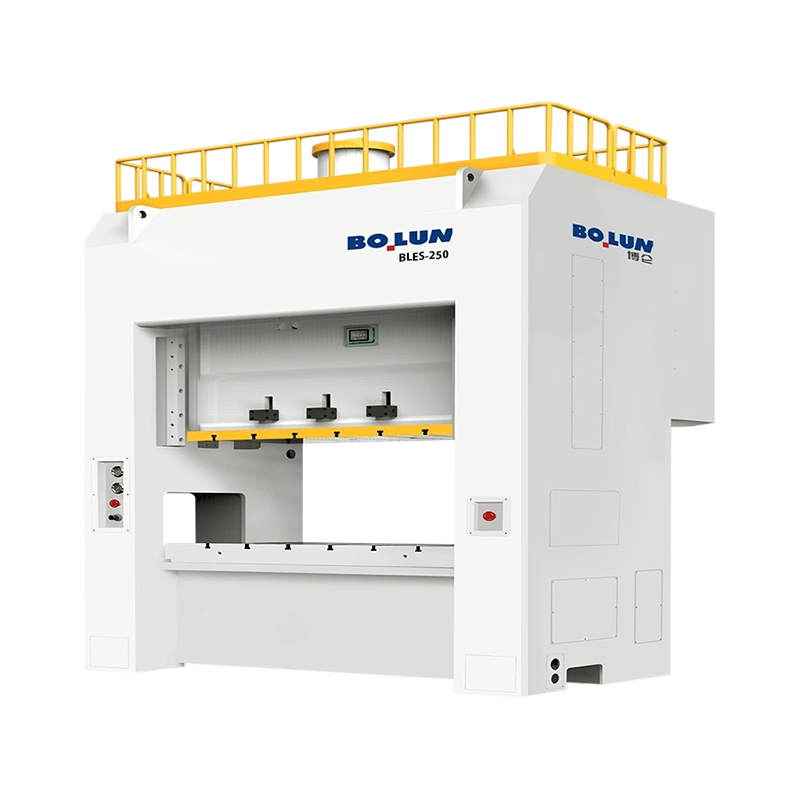 BLES-250 zárt keretű, kétpontos szervoprés 2500 kN-os szervoprés 25 200 J munkaenergiával és zárt keretű kétpontos merevséggel a programozható mélyhúzási és precíziós sajtolási munkákhoz. Termék megtekintése → konfiguráció, természetes illeszkedés egy olyan üzemhez, amely vegyes, nagy értékű munkát végez, és programozható löketprofilokat szeretne, anélkül, hogy feladná a zárt keret merevségét.
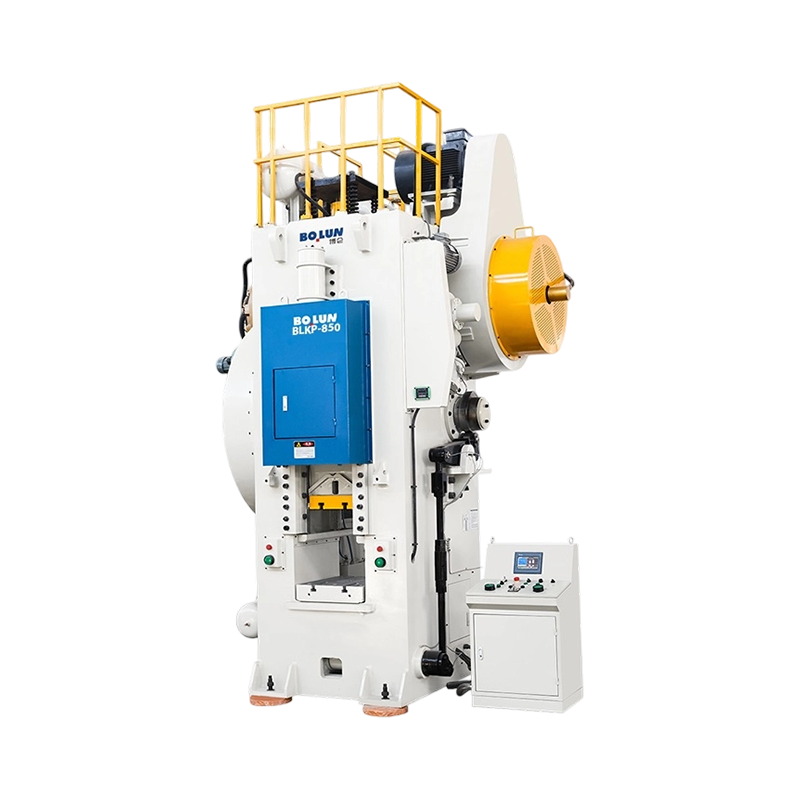
A billenő hajtások drámaian megsokszorozzák az erőt az alsó holtpont közelében egy olyan tengelykapcsoló révén, amely kiegyenesedik, amikor a szán leereszkedik. A csúszda lassan közeledik, nagy mechanikai előnnyel, majd gyorsan visszahúzódik. Ez a szabványos architektúra a hidegkovácsoláshoz, -veremezéshez és méretezéshez, ahol az anyagnak folynia kell, nem pedig vágni, és ahol az erőcsúcs egy-két milliméteren belül van a fenéktől. A billenőgépeket általában az alakváltozási energia és a keret merevsége határozza meg, nem pedig a tonna.
| Meghajtó típusa | Az alsó holtpont közelében elérhető erő | Tipikus folyamatok | Az ellenőrzés fő korlátozása |
|---|---|---|---|
| Crank | Névleges erő a névleges űrtartalomnál | Blankolás, átszúrás, hajlítás, sekély alakítás | Lökethossz és ütésenkénti energia |
| Excentrikus hajtómű | Magas, erős nyomatéksokszorozóval | Mélyhúzás, vastag lemez, hidegalakítás | A lendkerék helyreállítási ideje folyamatos löketeknél |
| Szervo | Programozható; a motor és a csavar teljesítményétől függ | Csendes blankolás, ellenőrzött rajzolás, coining, vegyes szerszámozás | Löketenként elérhető energia és meghajtási költség |
| Kapcsoló / csukló | Nagyon magas egy rövid munkaterületen belül | Hideg kovácsolás, méretezés, pénzverés | Szűk használható löket ablak |
A zártkeretes préseknél a legtöbb vásárlási hiba nem az űrtartalom alapján történik. Az alatta nyomtatott négy vagy öt számra készültek. A specifikációs lap egy miniatűr szerződés, és minden ábrának van olyan kontextusa, amelyet az idézet ritkán magyaráz meg.
Kezdje a névleges űrtartalom-pozícióval. A mechanikus prés csak meghatározott távolságban tudja leadni névleges erejét az alsó holtpont felett, általában valahol 5 és 13 mm között, mérettől és szabványtól függően. E pont felett a hajtás geometriája korlátozza az erőt. Ha az alakítási művelethez teljes űrtartalomra van szükség 30 mm-rel az alsó holtpont felett, akkor egy 6 mm-es gép nem szállítja azt, függetlenül attól, hogy mit ír az adattábla. A mennyiségi görbét kérje, ne az egyetlen számot.
Ezután együtt ellenőrizze a löketet és a percenkénti ütésszámot. Az SPM-et általában egy adott lökethosszon és gyakran egy adott sebességbeállításnál adják meg. A 60 SPM-en meghirdetett gép ezt csak rövid lökettel és maximumra állítva változtatható sebességgel érheti el. Ha szerszámának 200 mm-es löketre van szüksége az alkatrész kihúzásához, a reális gyártási sebesség lényegesen alacsonyabb lehet.
Ezután ellenőrizze a kockatér aritmetikáját. A tolózár magasságát, a tolózár beállítását és a támasztóvastagságot készletként kell értelmezni. A matricakötegnek a beállítási tartomány közepéhez közel kell lennie, nem pedig a szélső ponthoz, hogy maradjon a köszörülési ráhagyás a matricán, és legyen hely a későbbi távtartó vagy párnalemez hozzáadásához. Az a matrica, amelyik csak a felső határán illeszkedik, olyan matrica, amely az első újraköszörülés után nem illeszkedik.
| Specifikációs ábra | Mit irányít | Feltehető kérdés |
|---|---|---|
| Névleges űrtartalom és névleges pozíció | Használható erő adott magasságban az alsó holtpont felett | Meg tudja adni a tonnagörbét a munkalöketen keresztül? |
| Lökethossz és SPM | Alkatrész kiszívási magasság és reális teljesítmény | Milyen löketnél és sebesség beállításnál mérik az SPM-et? |
| A vágószerszám magassága és csúszka állítása | Hogy a kockaverem illeszkedik-e a margóhoz | Mi a beállítási pozíció, ha a szerszámom fel van szerelve? |
| Ágy és csúszda terület | Die lábnyom és befogóhely | Az idézett ágy a keretnyílás vagy a támasztólemez? |
| A keret elhajlása | Hézaghézag stabilitása és alkatrészpontosság | Mekkora függőleges és szögelhajlás garantált névleges terhelés mellett? |
| A vágófej párnázási kapacitása és ütése | Üres tartó erő és kilökődés | A párnaerő állandó a löket vagy az emelkedés során? |
| Fő motor teljesítmény | Folyamatos teljesítmény és energia visszanyerés | Percenként hány ütést lehet kitartani teljes terhelés mellett? |
Az űrtartalmat a szerszámból kell kiszámítani, majd egy margóval felfelé kerekíteni, majd a présgörbével szemben ellenőrizni. A másik sorrendben, a felajánlott géptől kiindulva, a prések végül a névleges terhelés 95 százalékán működnek, és korán meghibásodnak.
A nyírásnál és a kivágásnál az erő a vágási hossz szorozva a vastagsággal, szorozva az anyag nyírószilárdságával. Egy 180 mm-es négyzet alakú nyersdarab 3 mm-es lágyacélból, vágási hossza 720 mm; 350 MPa körüli nyírószilárdság mellett az erő nagyjából 756 kN, azaz körülbelül 77 tonna. Adjon hozzá általában 5-10 százalékos csupaszítóerőt és 20-30 százalékos munkarést, és egy 100-110 tonnás gép kényelmes. Szorozzuk meg az egyidejűleg vágó állomások számával egy progresszív szerszámban. Négy egyidejű ilyen méretű vágáshoz jóval több mint 300 tonna lesz szükség, ami teljesen megváltoztatja a géposztályt.
A húzásnál a húzóerő a nyersdarab átmérőjétől, az anyagvastagságtól és a szakítószilárdságtól függ, és a nyersdarab tartóereje általában 20-40 százalékkal növeli a tetejét. Gyakori hiba, hogy a nyomást kizárólag a húzóerőre méretezzük, és elfelejtjük, hogy a párnának le kell tartania a nyersdarabot a teljes húzási mélységig, miközben a szán még mozog. A párna kapacitását, erőgörbéjét és löketét a rajzolási ütemterv alapján kell ellenőrizni, nem csak a katalógusban szereplő legmagasabb szám alapján.
Két további ellenőrzés gyakran kimarad. Először is, energia: egy lendkerekes gép nagy erőt képes leadni, de csak véges mennyiségű energiát löketenként, mielőtt lelassulna. Egy hosszú munkalökettel végzett munka több energiát fogyaszt, mint egy rövid vágás azonos tonnánál, és ha a lendkerék nem tud helyreállni a löketek között, a termelési sebesség csökken. Másodszor, off-center terhelés: a zárt keretek jobban tolerálják, mint a nyitott résű gépek, de nem hagyják figyelmen kívül. Ha az eredő erő az ajánlott zónán kívül esik, a szán megbillen, a hornyok egyenetlenül kopnak, és a szerszám hézagváltozást észlel. Kérje meg a megengedett középponton kívüli terhelés diagramját, és ellenőrizze, hogy a szerszám erőközéppontja valójában hol helyezkedik el.
A halomtér az a hely, ahol a jó specifikációk elhalnak. A 2000 x 1000 mm-es ágyat ábrázoló rajz a keretnyílást idézheti, míg a tényleges támasztólemez T-hornyokkal kisebb lehet. Erősítse meg, hogy melyik méretet vásárolja, majd erősítse meg a T-horony méretét, állását és helyzetét, mert ezek döntik el, hogyan rögzíti a szerszámot, és hogy a meglévő bilincsek és párhuzamok működni fognak.
A csúszda területe ugyanolyan fontos, mint az ágy területe. A felső matrica a szánhoz van rögzítve, és a szerszámnál sokkal keskenyebb szán a szerszám külső éleit támasztatlanul hagyja. A nagy panelek esetében ez a hajlítás és a jelölés valódi forrása. Ezenkívül ellenőrizze a szerszám súlyhatárát a csúszkával és az ellensúly-kapacitással szemben: a kiegyensúlyozatlan nehéz matrica leesik, amikor az ellensúlyozó nyomást felengedik, ami egyben biztonsági és sérülékenységi probléma is.
A párnán a legfontosabb kérdések az erő, az ütés és az irányítás. A pneumatikus párna nagyjából állandó erőt ad, jellegzetes emelkedéssel a löket végén, ami sok rajzolási munkához megfelelő. A programozható erővel és pozícióval rendelkező hidraulikus párna nagyobb irányítást biztosít a nehéz húzásoknál, de növeli a költségeket és a karbantartást. Ha rajzolási és takarómunkát is szeretne végezni, ellenőrizze, hogy a párna reteszelhető-e vagy visszahúzható-e a szerszámból, és hogy a párnacsapok elhelyezhetők-e a szerszám elrendezésének megfelelően anélkül, hogy új lyukakat fúrnának a támasztékba.
A nagy keverékű, kis mennyiségű munkát végző üzemek esetében a sínekkel és gyors szerszámbefogással ellátott mozgó támaszték jobban megváltoztatja a gazdaságosságot, mint bármely más opció a listán. A négy óráról negyven percre csökkenő beállítási idő gyorsabban megtérül, mint a ciklusidő marginális csökkenése, mert a prés a következő munkával pénzt kereshet, miközben a kocka még készül.
A zártkeretes prés egy nagy beruházás, amelyet kevés alkatrész véd, és ezek közül a túlterhelési rendszer a legfontosabb. A hidraulikus túlterhelés elleni védelem kioldja a csúszkát, ha az erő túllép egy beállított határértéket, általában ezredmásodperceken belül, majd visszaáll. Enélkül egy dupla üres vagy elakadt szalag a túlterhelést a hajtórúdra, a hajtókarra és a keretre továbbítja. A gépek összehasonlításakor kérdezze meg, hogy mi a túlterhelés-kioldási küszöb, hogyan állítják vissza, és hogy a kioldási pont ellenőrizhető-e az elfogadási tesztelés során, nem pedig a bizalomra.
A tengelykapcsoló és a fék elrendezése határozza meg a megállási teljesítményt, a zajszintet és a karbantartást. A nedves többtárcsás tengelykapcsolók és fékek olajban működnek, tovább tartanak, csendesebben működnek, és kevesebb beállítást igényelnek, mint a száraz súrlódású típusok, karbantartandó olajkör árán. A biztonság szempontjából számít a lendkeréknél vagy csúszdánál mért megállási idő és megállási szög, mert ettől függ a védő- és fényfüggöny biztonsági távolsága. Ezeket a számokat üzembe helyezéskor rögzíteni kell, és évente újra ellenőrizni kell.
A kenés nem elbűvölő és meghatározó. Az automatikus központosított kenés felügyelt nyomással és hibakimenettel megakadályozza az idő előtti kerékkopás és a hajtóműkopás leggyakoribb okát. Kérje a kenési diagramot, a pontok számát, a tartály kapacitását és a riasztási viselkedést egy vonal blokkolásakor. Kérdezd meg a bemelegítési eljárást is: a hidegprésnek más a hézaga, mint a melegé, és egy hideg reggelen teljes tonnával induló üzletben a műszak első órájában a pontosság eltolódik.
A présbiztonság szinte mindenhol szabályozott, és nem matrica a gépen, hanem érvényesített biztonsági funkció a követelmény. Az ISO 16092 szabványt követő piacokon a mechanikus présekre a prések általános biztonsági szabványa, valamint a mechanikus prések gépspecifikus alkatrésze vonatkozik, a biztonsággal kapcsolatos vezérlőrendszereket pedig az ISO 13849 szerinti teljesítményszintre tervezték és validálják. CE-jelölésű gépek Európában, NR-12 Brazíliában és OSHA által szabályozott telepítések az Egyesült Államokban biztonságosan.
A gyakorlatban keressen rögzített védőburkolatokat reteszelt ellenőrző ajtókkal, kétkezes vezérlőegységet az együtemű működéshez, fényfüggönyöket vagy biztonsági szőnyegeket, ahol hozzáférésre van szükség, biztonsági blokkot a szerszámbeállításhoz, és energialeválasztó eljárást, amely ténylegesen leválasztja a lendkerékben, az ellensúlyozó levegőben és a hidraulikus körben tárolt energiát. A biztonsági blokkot gyakran kihagyják a költségvetési árajánlatokból, és elengedhetetlen mindenki számára, aki meghal.
A vezérlő oldalon a hasznos funkciók azok, amelyek csökkentik a kezelői hibákat, nem pedig azok, amelyek lenyűgözőnek tűnnek egy prospektusban. A motoros állítású vágómagasság-memória, a löketenkénti kijelzővel ellátott tonnatartalom-figyelés, az időbélyegekkel ellátott hibaelőzmények és a forgattyús szög egyértelmű jelzése mind megéri. Az űrtartalom-ellenőrzés különösen akkor térül meg, amikor először észleli az elakadást, mielőtt a szerszám megsemmisülne.
A zárt keretű présgép merev, nehéz és érzékeny a padlón való elhelyezkedésre. Az alapozás általában egy különálló vasbeton blokk, amelyet a környező födémtől elkülönítenek, a gép tömegének és dinamikus terhelésének megfelelően méreteznek, és sablonból beállított horgonycsavar zsebekkel öntöttek. Ha kihagyjuk az izolálást és egy általános ipari födémhez csavarozzuk, ez a leggyorsabb út a repedéshez, a vibrációnak a szomszédos gépekbe való átviteléhez és egy olyan préshez, amely nem tartja meg a párhuzamosságot.
A szintezés precíziós munka. A megfelelő vízmértékkel vagy elektronikus vízmértékkel méterenként milliméter töredékére kiegyenlített, majd a fugázott fugázóanyag kikeményedése után újraellenőrzött prés megtartja a geometriáját. A szemmel kiegyenlített ember az első kockán mutatja. Gyártás előtt hagyjon kikeményedési időt, és rögzítse a szintleolvasásokat a telepítőfájl részeként.
A közműveket általában alábecsülik. Sűrített levegő szükséges a tengelykapcsolóhoz, az ellensúlyhoz, a párnához és a légfújáshoz; ellenőrizze a nyomást, az áramlást és azt, hogy a betáplálás száraz és szűrt-e, mert a levegőkörben lévő víz eléri a tengelykapcsolót és a pneumatikát. Az elektromos táplálásnak meg kell egyeznie a motor- és vezérlőfeszültséggel, és a transzformátor kapacitását az indítóáramra és a jövőbeli szervo- vagy VFD-terhelésre kell méretezni. Hagyjon helyet az ágy alatt egy csigaszállító vagy egy hulladékgyűjtő számára, és ellenőrizze a párnához és a kilökődéshez szükséges gödör mélységét.
Végül tervezze meg a kötélzetet. Ellenőrizze a daru teherbírását a beépítési helyen, az ajtó- és átjárószélességeket, a padlóterhelést az útvonal mentén, és azt, hogy a keret összeszerelve vagy darabokban érkezik-e. Az időben kész, de az épületbe be nem vihető gép drága késés, a kötélzeti terv előzetes elkészítése pedig nem kerül semmibe.
Aláírás előtt járja végig a következő tételeket, és mindegyikre írásban válaszoljon. Egyikük sem egzotikus; mindegyik rutinszerűen hiányzik.
A teljes birtoklási költség általában sokkal jobban követi a szerszám élettartamát és üzemidejét, mint a vételár. A terhelés alatti párhuzamosságot tartó gép mérhető különbséggel meghosszabbítja a szerszám élettartamát, és a 30 százalékkal hosszabb élettartamú szerszám többet ér, mint egy kis sajtókedvezmény. Adja hozzá a selejt, a beállítási órák, az ezer löketenkénti energia és a nem tervezett leállás költségeit, és a legolcsóbb árajánlat a harmadik évre gyakran megszűnik a legolcsóbb megoldás lenni.
A nyitott és zárt gépeket egyaránt gyártó gyártók általában ugyanazon négy változó köré építik fel katalógusukat: keretarchitektúra, csúszócsatlakozási pontok száma, hajtástípus és folyamatspecializáció. Ennek a struktúrának a megértése megkönnyíti a megfelelő modell szűkített listájának kiválasztását harminc adatlap olvasása helyett.
Egy tipikus zártkeretes sorozat az egypontos szélesajtós gépektől a nagy, középen végzett munkákhoz, a kétpontos préseken keresztül a progresszív és többállásos szerszámozáshoz, az excenter fogaskerekes gépekig a mélyhúzáshoz és a nehéz alakításhoz, és végül a szervohajtású változatokig, ahol a programozható csúszómozgás megéri a prémiumot. Speciális ágak egymás mellett helyezkednek el: hidegkovácsoló billenőprések a deformációs munkákhoz, és akkumulátorhéjprések a nagy mennyiségű burkolatgyártáshoz, ahol a több millió alkatrész méretkonzisztenciája fontosabb, mint a nyers tonnatartalom.
A Zhejiang Bolun High-Precision Machinery pontosan ezen irányvonalak mentén építi fel zártvázas családját, széles ajtós egypontos modellekkel, kétpontos présekkel a középső tartományban, excenteres fogaskerekes gépekkel a tonnaskála tetején, és kétpontos szervoággal a programozható alakításhoz. A cég álláspontja szerint vertikálisan integrált gyártó, amely a tervezést, az alapelem-megmunkálást és a végső összeszerelést is lefedi, ami elsősorban egy okból számít a vásárlóknak: a váz, a szán és a hajtás egy fedél alatt készül, így az elhajlási és pontossági adatok megmunkálási és ellenőrzési folyamatra vezethetők vissza, nem pedig külső alkatrészekből összerakva. A választékot értékelő vásárlók áttekinthetik a a gyártó áttekintése majd hasonlítsa össze az egyes modelleket a fenti specifikációs ellenőrzőlistával.
A leghasznosabb szokás zárt típusú nyomógép vásárlásakor az, hogy ne kezeljük a mennyiséget a fő specifikációként. A tonnatartalom megmutatja a gép méretét. A vázkihajlás, a szerszámtér, a hajtási karakterisztika és a löketenkénti energia megmondja, hogy valójában mit produkál, mennyi ideig bírják a matricák, és hogy a gép még egy évtizeden belül megtartja-e a tűréshatárt. Tedd rendbe ezt a négyet, írd le az elfogadási feltételeket, és a vásárlás többi része az ügyintézés.


A rövid válasz: melyik kerettípus illik a munkájához An ...
Egy közepes méretű fémalkatrész-gyár gyártásvezetője nemrég szembesült azz...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a ke...
A mechanikus erőprések és alapvető funkcióik megértése A ...
Az a vásárló, aki egy 45 tonnás nyitott présgépet hasonlít össze egy konzo...
A hidegkovácsoló szerszám ritkán jelenti be előre a meghibásodást. Egy nap...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

