
A hidegkovácsoló szerszám ritkán jelenti be előre a meghibásodást. Egy nap a prés zökkenőmentesen, 45 löket/perc sebességgel működik, kétlépcsős tengelyt hozva létre, peremes alappal. Másnap a kezelő tompa kattanást hall az ütés alján, és a vizsgálat során kiderül, hogy a fej és a szár találkozásánál tisztán eltört ütés. A törési felületen 0,3 mm-es átmeneti sugárig visszanyúló partnyomok láthatók, mivel a megrendelő rajza nem engedett meg nagyobb teret. Ez a kis sugár, a 180 kN-os lyukasztóterheléssel, valamint a lyukasztó és a présszerszám közötti 0,05 mm-es préselési eltéréssel kombinálva a rutin hidegkovácsolási munkát nem tervezett szerszám-újraépítéssé és teljes állásidő-váltássá változtatta.
Ez a hidegkovácsoló szerszámok tervezésének valósága. A sajtolószerszámokkal ellentétben, amelyek többnyire kezelik a hajlító- és nyírófeszültségeket, a hidegkovácsoló szerszámoknak 1500-2500 MPa érintkezési nyomást kell kibírniuk több százezer löketig, miközben a munkadarab minden löket során megkeményedik. A szerszámtervező feladata nem egyszerűen az alkatrész geometriájának átmásolása a szerszámüregbe. Ez egy komplett lyukasztó-, szerszámbetét-, feszítőgyűrű-, kilökő-, kenő- és gépbeállítás-rendszer létrehozása, amely a feszültségeket a szerszám anyagának fáradási határain belül tartja, megtartja a kovácsolt alkatrész méretpontosságát, és gazdaságosan életképes szerszámélettartamot biztosít.
Ez a cikk elmagyarázza a hidegkovácsoló szerszámok tervezésének gyakorlati alapelveit a hidegkovácsoló présekkel dolgozó szerszámmérnökök, folyamattervezők és gyártásvezetők számára. Tartalmazza a terhelési környezetet, az egyes szerszámelemek funkcióját, az anyagválasztást, a feszítőgyűrű kialakítását, a geometriai szabályokat, az alakítási sorrend tervezését, a kenést, a meghibásodás megelőzését és magának a présgépnek a hatását. A cél az, hogy olyan tervezési szabályokat biztosítsanak, amelyek közvetlenül alkalmazhatók a szerszámok törésének csökkentése, az állásidő minimalizálása és a hidegen kovácsolt alkatrészek pontosságának javítása érdekében.
A hidegkovácsolás szobahőmérsékleten deformálja a fémet, vagy valamivel magasabban, ha a plasztikus deformáció által termelt hő a szerszámban és a munkadarabban megmarad. Mivel a fém soha nem éri el az átkristályosodási hőmérsékletét, a munkadarab a löket során folyamatosan húzódik. Ez azt jelenti, hogy az alkatrész deformálásához szükséges erő a löket előrehaladtával megemelkedik, és a löket végső kalibrációs fázisa a legnagyobb érintkezési nyomást tapasztalja.
A szerszámtervező szemszögéből három szám számít a legfontosabbnak. Az első az érintkezési nyomás a szerszám vállánál és az ütési felületnél. Az olyan szerkezeti szénacélok esetében, mint az AISI 1018 vagy 1045, az előre extrudálás általában 1200-1800 MPa érintkezési nyomást hoz létre, míg a csészeformák hátrafelé történő extrudálása a lyukasztófelület nyomását 2000 MPa fölé tolhatja. A második a munkadarabra nehezedő felgyülemlett képlékeny feszültség. Egy 70%-kal csökkentett keresztmetszetű alkatrész elegendő feszültséget halmoz fel ahhoz, hogy megkétszerezze az izzított kiindulási anyag áramlási feszültségét. A harmadik a löketek száma, amelyet a szerszámnak túl kell élnie. A rögzítőelemek, csapágygyűrűk vagy tengelyalkatrészek gyártási kampánya általában 50 000 és 500 000 alkatrész között tart, így a szerszám anyaga szilárdan a nagy ciklusú kifáradási rendszerbe kerül.
Ezek a feltételek elválasztják a hidegkovácsolószerszám-tervezést szinte minden más szerszámfajtától. Egy sajtolószerszám ritkán visel 500 MPa feletti hajlítási terhelést. A forró kovácsolószerszám magas hőmérsékleten működik, de a munkadarab áramlási feszültsége alacsony, így a szerszám nyomása körülbelül 500 MPa alatt marad. A hidegkovácsoló szerszámnak olyan munkadarabot kell tartalmaznia, amely egyszerre kemény, erős és koptató, miközben átadja azokat az erőket, amelyek a szerszám anyagát a nyomó folyáshatár közelében nyomják. Az alábbi táblázat összehasonlítja azokat a feltételeket, amelyek befolyásolják a szerszám tervezési döntését.
| Paraméter | Meleg kovácsolás | Hideg kovácsolás |
|---|---|---|
| A munkadarab hőmérséklete | 900–1250 °C | 20-200 °C |
| A munkadarab áramlási feszültsége | 50-200 MPa | 500-1500 MPa |
| Tipikus szerszám érintkezési nyomás | 200-500 MPa | 1000–2500 MPa |
| Elsődleges probléma a szerszámmal | Termikus fáradtság és hőellenőrzés | Mechanikai fáradás és kopás |
| A szerszám húzóhatása | Alacsony | Magas, előfeszítést igényel |
| Elérhető alkatrésztűrés | IT12–IT16 | IT7–IT9 |
A gyakorlati következtetés az, hogy a hidegkovácsoló szerszámoknál minden tervezési döntés – a szerszámacél kiválasztása, a feszítőgyűrűk száma, az üreg polírozása, a saroksugár, a kenőanyag – az ilyen szélsőséges körülmények közül egy vagy több kezelésére szolgál. Ha egy szerszám váratlanul meghibásodik, az szinte mindig azért van, mert a tervező alábecsülte valamelyiket.
A hidegkovácsoló szerszám precíziós, egymáshoz ható alkatrészekből álló összeállítás, nem pedig egyetlen megmunkált szerszámblokk. A teljes szerszámkészlet általában a következőket tartalmazza:
Minden alkatrész külön típusú terhelést hordoz. A lyukasztó elsősorban tömörítésben működik, de minden eltolódás vagy aszimmetrikus alkatrészgeometria hajlítást okoz. A szerszámbetét radiális nyomást gyakorol a munkadarabra, amely megpróbálja kifelé tágítani. A feszítőgyűrű hordozza a keletkező húzógyűrűs feszültséget, ami anyaga szempontjából biztonságosabb, mert a gyűrűt a szívósság alapján választják ki, és nem érintkezik a munkadarabbal. Az alkatrész eltávolítása során a kilökő összenyomódik, és a hátlapoknak ellenállniuk kell a helyi felületi benyomódásnak az érintkezési pontokon.
A tervezési folyamatnak fegyelmezett sorrendet kell követnie. Kezdje a kész alkatrészrajzból, és határozza meg egymás után az alakítási szakaszokat az egyes szerszámüregek tervezése előtt. Minden szakaszhoz tervezze meg a szerszámbetét üreges alakját és a lyukasztóprofilt. Becsülje meg a maximális alakítóerőt és a radiális nyomást. Válassza ki a szerszám anyagát az egyes alkatrészekhez. Tervezze meg a feszítőgyűrű-szerelvényt a vastag falú hengerekre vonatkozó szabályok szerint, amelyeket a cikk későbbi részében ismertetünk. Végül adja meg a felületkezelést, a bevonatokat, a kenést és a kilökőrendszert. Az alkatrészgeometriáról közvetlenül a megmunkálásra való átállás ezen elemzés nélkül a leggyakoribb oka annak, hogy az új hidegkovácsolószerszámok meghibásodnak a próbaprésben.
A szerszám anyagának megválasztása az egyetlen döntés, amely a legközvetlenebbül határozza meg a szerszám élettartamát és a kovácsolt alkatrész költségét. A hidegkovácsoló szerszámnak keménységet kell biztosítania üzemi hőmérsékleten, 2000 MPa feletti nyomószilárdságot, elegendő szívósságot kell biztosítania a repedés ellen, valamint kopásállóságot kell biztosítania a tiszta, koptató fémfelületekkel szemben. Egyetlen fokozat sem elégít ki tökéletesen minden követelményt, ezért a tervező ezeket a működésnek megfelelően egyensúlyozza ki.
A hideg megmunkálású szerszámacélok, mint például az AISI D2, A2 és O1, a leggazdaságosabb választást jelentik rövid futású és kis terhelésű alkalmazásokhoz. Jó szívósságot és megmunkálhatóságot kínálnak, de keménységük és kopásállóságuk korlátozott, és gyorsan megpuhulnak, ha a súrlódási hő a szerszámot 200 °C fölé emeli. Továbbra is hasznosak a támlapokhoz, tartókhoz és rövid távú szerszámokhoz.
Az olyan gyorsacélok, mint az M2 és M42, megőrzik keménységüket magasabb munkahőmérsékleten, és az extrudáló lyukasztók és szerszámbetétek szabványos választását jelentik közepes mennyiségű gyártásnál. Magasabb ötvözettartalmuk jobb kopásállóságot biztosít, mint a hidegmegmunkálási szerszámacélok. A porkohászati gyorsacélok, például a PM-M4 összetételűek, javítják a kopásállóságot és a szívósságot is a hagyományos HSS-hez képest, mivel finom és egyenletes eloszlású karbidjaik csökkentik a repedés keletkezési helyek számát. Ma már ezek az alapértelmezettek a hosszú távú lyukasztókhoz és a hidegkovácsolás nagy terhelésű betétjeihez.
A volfrám-karbid, jellemzően kobaltkötésű minőségek a K05-K20 tartományban, a legnagyobb nyomószilárdságot és kopásállóságot kínálja bármely elterjedt szerszámanyag közül. A keményfém matricabetétek több millió ütést is kibírnak kis részek extrudálási és méretezési műveletei során. A keményfémnek azonban szinte nincs rugalmassága: könnyen megreped hajlítás, ütés vagy eltolódás hatására. A szerszámszerelvényt ezért úgy kell megtervezni, hogy a keményfémet csak összenyomva terhelje meg, merev lyukasztóvezetéssel és szabályozott ütési sebességgel.
| Anyagi család | Keménység | Nyomószilárdság | Tipikus alkalmazás |
|---|---|---|---|
| Hidegen megmunkáló szerszámacél (D2, A2 osztály) | 58–62 HRC | 2000–2400 MPa | Rövid távú ütések, ütések, ütések |
| Gyorsacél (M2, M42 osztály) | 62–65 HRC | 2500–3200 MPa | Közepes kifutású lyukasztók és szerszámbetétek |
| Por-fém HSS (PM-M4 osztály) | 64–67 HRC | 3000–3800 MPa | Hosszú távú ütések, nagy terhelésű matricák |
| Volfrámkarbid (K05–K20) | 88–92 HRA | 3500–5500 MPa | Betétek kis extrudálásokhoz és méretezéshez |
Gyakorlati szabály a kezdeti kiválasztáshoz: a hozzávetőleg 30 mm alatti maximális külső átmérőjű és 200 000 darab feletti gyártási sorozatokhoz a PM-HSS lyukasztóval ellátott keményfém szerszámbetét megbízható kombináció. Az 50 mm-nél nagyobb átmérőjű alkatrészeknél a PM-HSS vagy HSS szerszámok elnézőbbek, mert az ilyen méretű keményfém szerszámok nehezek, drágák és törékennyé válnak. Nagyon nagy radiális terheléseknél a keményfém lapkákat két feszítőgyűrűvel használják, a következő részben leírtak szerint.
A hidegkovácsolás olyan nyomáson történik, amely már az első löketnél szétreptené az erősítés nélküli edzett acél szerszámot. A környező feszítőgyűrű egyetlen célt szolgál: a betétet szabályozott nyomó-előfeszítés alá helyezni, így a kovácsolónyomásnak először ki kell szüntetnie ezt az előfeszítést, mielőtt a betét megfeszülhet.
A működési elv a vastag falú henger elméletéből származik. Amikor egy edzett acélgyűrűt, amelynek belső átmérője valamivel kisebb, mint a szerszámbetét külső átmérője, helyzetbe nyomnak vagy zsugorítanak, az interferencia radiális nyomást hoz létre a határfelületen, és egy karikafeszültség-eloszlást mindkét részen. A szerszámbetét a külső felületén nyomógyűrűs feszültséget kap, a betét furata pedig kisebb nyomófeszültséget. Az alakítás során a munkadarab sugárirányú nyomása a furattal szemben hat, és részben megszünteti ezt az előnyomást. Ha az interferencia helyesen van megválasztva, a szerszámfuratnál a hálógyűrű-feszültség nyomó vagy csak kismértékben húzó marad a teljes löket alatt. A kompressziós állapot megakadályozza a repedés kialakulását és megakadályozza a meglévő mikrorepedések továbbterjedését.
A hidegkovácsolási szerszámok interferenciaértékei általában az illeszkedési átmérő 0,15 és 0,35 százaléka közé esnek. Egy 50 mm-es külső átmérőjű szerszámbetétnél a 0,2 százalékos interferencia 0,10 mm átmérőjű interferenciának felel meg, ami az anyagok rugalmassági határaihoz képest jelentős mennyiség. A nehéz visszafelé extrudáló szerszámok gyakran két vagy három koncentrikus feszítőgyűrűt használnak. Mindegyik gyűrűnek van interferencia illesztése a következőhöz, és a radiális nyomást nagyobb teljes keresztmetszetre osztja el úgy, hogy a külső gyűrűk ne lépjék túl fáradási szilárdságukat.
Maga a feszítőgyűrű általában szívós, nagy szilárdságú szerszámacélból vagy martenzites acélból készül, amelyet körülbelül 45-55 HRC-ig hőkezeltek. Furatát ugyanolyan pontossággal kell köszörülni és csiszolni, mint a szerszámbetét külső átmérőjét, mert minden helyi magas pont a határfelületen koncentrálja a feszültséget. Az éles vállak, olajlyukak vagy a feszítőgyűrű furatán lévő kulcshornyok gyakoriak a kifáradás miatti repedések kialakulásához; nagyvonalú sugarak és sima átmenetek kötelezőek.
Gyakorlati tervezési folyamat: először határozza meg a szerszám furatánál várható radiális nyomást az alakító terhelés és az érintkezési terület alapján. Másodszor, válasszon legalább 2:1-es külső-belső átmérőarányt a szerszámbetéthez. Harmadszor, számítsa ki azt az interferenciát, amely szükséges ahhoz, hogy a furat maximális terhelés mellett összenyomva maradjon. Negyedszer, egyszerű rugalmassági számítással vagy végeselem-analízissel ellenőrizze az egyenértékű feszültséget a szerszámbetétben és a feszítőgyűrűben. Ötödször, ha a feszítőgyűrű túlfeszített, adjon hozzá egy második gyűrűt, vagy váltson nagyobb szilárdságú anyagra. Ez a szekvencia kellően gyors ahhoz, hogy az ötletelési szakaszban alkalmazható legyen, és elég pontos ahhoz, hogy megelőzze a leggyakoribb sorozathibákat.
A hidegkovácsoló szerszámok legtöbb idő előtti meghibásodása kis számú geometriai döntésre vezethető vissza. Néhány konkrét szabály betartása kiküszöböli a repedési, epedési és repedési problémák többségét.
Adjon meg nagyvonalú átmeneti sugarakat. Minden átmenet a lyukasztófej és a szár, a matrica váll és a furat, vagy a hátlap éle között feszültségnövelőként működik. A 0,3 mm-es sugár háromszorosára képes koncentrálni a feszültséget a 3 mm-es sugárhoz képest. Használjon legalább 1 mm-es sugarat kis szerszámoknál, és 2-3 mm-t az 50 mm-es jellemző méret feletti szerszámoknál. Ahol az alkatrészrajz éles sarkot igényel, adjon hozzá domborítást a kritikus átmenet elmozdításával a fő terhelési útvonalról; például úgy, hogy a kovácsolás után megmunkálásra kerülő alkatrészt egy kis alámetszéssel meglépjük.
Használjon kúpos lyukasztót és domborítási zónákat a szerszámban. A lyukasztó külső átmérőinek 1-3 fokos kúposnak kell lenniük a munkahossz mentén. Ez csökkenti a súrlódási erőket és megakadályozza, hogy a lyukasztó visszahúzódása közben elkopjon. A szerszámfuratnak tartalmaznia kell egy 2–5 mm-es rövid csapágyfelületet az alakítózóna kilépésénél, amelyet 0,2–0,5 mm átmérőjű tehermentesítés követ, hogy az alkatrész csak a csapágyzónában érintkezzen a furattal.
Biztosítson elegendő falvastagságot a szerszámbetétben. Első közelítésként a szerszámbetét külső átmérőjének legalább kétszerese a legnagyobb furatátmérőnek. 20 mm-es üreg esetén a szerszámbetét külső átmérőjének legalább 40 mm-nek kell lennie a feszítőgyűrű hozzáadása előtt. A radiális nyomás nagy redukciónál megrepedhet a túl vékony falú matrica, mert a külső szál a feszültséggyűrűtől függetlenül megfeszül.
Polírozás az anyagáramlás irányában. A szerszámüreg és a lyukasztó munkafelületeit Ra 0,2 mikrométerre vagy jobbra kell polírozni, a polírozási jeleket a fém csúszási irányához igazítva. Az áramlási irányban keresztben futó polírozási nyomok érdességeket hoznak létre, amelyek növelik a súrlódást, egyenetlenül felfogják a kenőanyagot, és epedést okoznak.
Kerülje az alávágásokat, és tervezze meg a kitermelést. Ha az alkatrésznek van egy bemélyedése vagy egy fordított kúpja, amely rögzíti a szerszámban, a kilökőnek minden löketnél le kell győznie a reteszelő erőt. Ahol lehetséges, az alkatrészt a külső felületeken kis, 0,5-1 fokos huzatszöggel, a belső üregekben pedig enyhén elvékonyodni kell. Ha az alámetszés elkerülhetetlen, fontolja meg az osztott szerszámot vagy egy mozgó szegmenst, de számítson magasabb szerszámköltségre és folyamatos karbantartásra.
Reális tűréshatárok hozzárendelése. A hidegkovácsolás jellemzően az IT7-től az IT9-ig tart, ami kiváló formázási folyamathoz. A szűkebb tűréshatárok megtartásának kísérlete közelebb tolja a szerszámot a rugalmas alakváltozási határokhoz, és felerősíti a préselési eltolódások és a hőmérséklet-változások hatását. A szerszám alkatrészeinek tűréseinek ötször-tízszer nagyobbnak kell lenniük, mint az alkatrésztűrés; egy általános kiindulási arány a résztűrés osztva öttel a szerszámüreg és a lyukasztó méretére.
A hidegkovácsoló szerszám tervezése nem fejezhető ki pusztán az utolsó alkatrészrajzból. A legtöbb hidegen kovácsolt alkatrész több alakítási művelettel készül, mindegyik saját szerszámkészlettel. A műveletek sorrendje meghatározza az összes szerszám terhelését, és ezért meghatározza az egyes szakaszok szerszámtervét.
A karimás tengelyek tipikus folyamata a következőképpen zajlik: a huzal vagy a rúd állományának hosszra történő nyírása, lágyítás vagy izzítás, ha a bejövő anyag túl kemény, konverziós bevonat és kenőanyag felhordása, az egyik vég felborítása előformafej kialakításához, a szár előrenyomása a végső átmérőjére, és a karima kalibrálása egy végső méretezési lökettel. Mindegyik fokozat szabályozott mennyiségű deformációs tömeget távolít el a kezdeti huzalátmérőből.
A központi tervezési szabály a deformáció szakaszonkénti kiegyenlítése. A keresztmetszet-csökkentés fokozatonkénti 60-70 százalékra való korlátozása a legtöbb szén- és ötvözött acél esetében gyakorlati határokon belül tartja a szerszámnyomást és az anyagfeszültséget. E tartomány felett meredeken megemelkedik a szükséges lyukasztóerő, nő a szerszámnyomás, és a munkadarabon belső repedések vagy felületi varratok keletkezhetnek. Egy mélyen formált csésze esetében három-négy lépés rutin: először a csésze hátrafelé extrudálása, majd a csésze falának újrarajzolása, majd a fal vasalása a végső vastagságig, végül a felső él levágása.
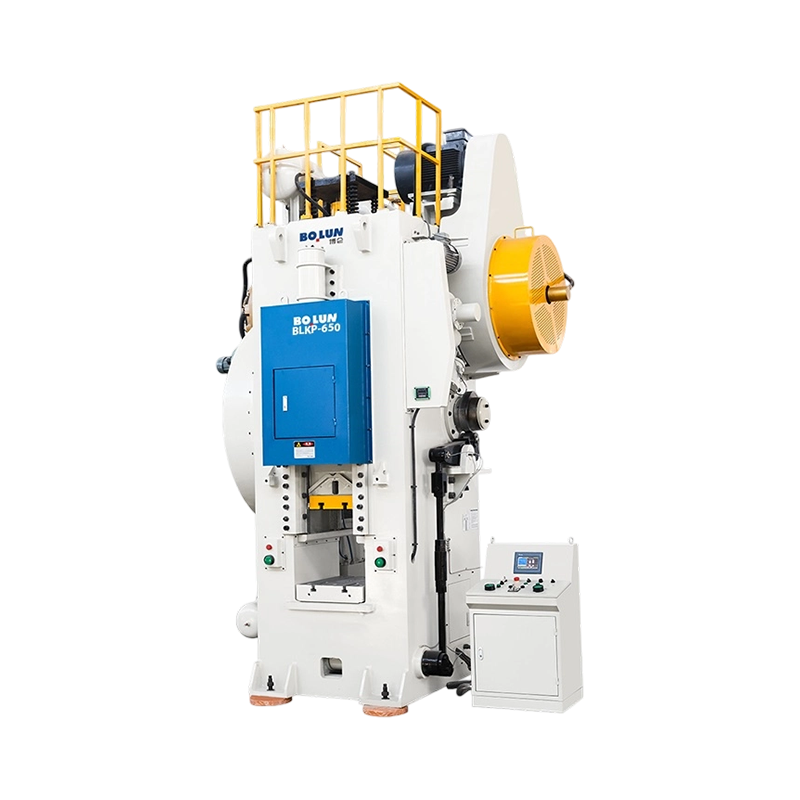
A szerszámterhelést a munkadarab áramlási feszültségéből és a vetített érintkezési felületből számítják ki. Első becslésként a szükséges nyomóerő a munkadarab alakítózónában lévő keresztmetszete, szorozva a megfelelő nyúlásnál jelentkező áramlási feszültséggel, szorozva egy 1,2-1,5 súrlódási tényezővel. Ezt az eredményt össze kell hasonlítani a préselési kapacitással és a lyukasztó nyomószilárdságával. A hosszú, karcsú ütés még a prés névleges űrtartalmának elérése előtt meghajolhat: a karcsúsági aránynak, amely a hossz osztva az átmérővel, öt alatt kell maradnia a nem irányított ütéseknél, ezen túl pedig vezetőhüvelyekre vagy támasztóperselyekre van szükség. Közepes méretű extrudáláshoz például egy gépet, mint pl BLKP400 kiegyensúlyozott löketű hidegkovácsoló billenőprés biztosítja a szükséges űrtartalmat a súrlódási tényező nagyvonalú árrésével.
 Nagykereskedelmi BLKP-400 sokoldalú, kiegyensúlyozott löketű hideg kovácsolás billenőkapcsoló típus teljesítmény prés A Zhejiang Bolun High-Precision Machinery Co., Ltd. a kínai nagykereskedelmi BLKP-400 sokoldalú, kiegyensúlyozott löketű hideg kovácsolás váltókapcsoló típusa, teljesítmény elő... Termék megtekintése →
Minden szakasz befolyásolja a következő szerszám kialakítását. A durva felületű előforma megkarcolja a következő szerszámot. A kissé túl nagy előforma túlterheli a kalibráló szerszámot. A középponttól eltérő tengellyel rendelkező előgyártmány egyenetlen terhelést hoz létre, és eltöri a simító ütést. A szerszámtervezőknek ezért ugyanolyan gondossággal kell meghatározniuk az előforma méreteit, mint a végső szerszámüregnél, beleértve a tűréseket és a felületi minőséget. A gyakorlatban először az alakítási folyamatot tervezik meg, az egyes szakaszokhoz tartozó szerszámokat másodsorban, és a terhelés ellenőrzése minden szakaszban megismétlődik, mielőtt bármilyen szerszámot gyártana.
A kenés nem a szerszámtervezés végén hozzáadott részlet; magának az eszközrendszernek a része. Hidegkovácsolásnál a kenőanyagnak három funkciója van: csökkenti a súrlódást a szerszám-munkadarab határfelületén, csökkenti a szerszámra átvitt alakító terhelést, és megakadályozza a ragasztókopást, amelyet gyakran kovácsolásnak neveznek a munkadarab és a szerszám felületei között.
A szénacélok szabványos kenési rendszere egy cink-foszfát konverziós bevonat nátrium-sztearát szappannal kombinálva. A porózus foszfátréteg mechanikai rögzítést biztosít a szappan számára, és együtt 0,05 és 0,10 közötti látszólagos súrlódási együtthatójú filmet hoznak létre. Ezt a rendszert évtizedek óta használják, mert hatékony és gazdaságos a nagy volumenű gyártáshoz. A környezetvédelmi előírások egyre inkább az alternatív kenőanyagok, köztük a polimer alapú bevonatok és a reaktív szappanok felé kényszerítik a gyártókat. A kenőanyag-rendszer cseréjekor a szerszám tervezőjének újra kell ellenőriznie a súrlódási feltételezéseket: a nagyobb súrlódás növeli a lyukasztó és a szerszámfal nyomását, és nagyobb kúpokat, rövidebb csapágyzónákat vagy további feszítőgyűrű-interferenciát igényelhet.
A gyorsan keményedő és könnyen epekedő rozsdamentes acélokat általában oxalát konverziós bevonattal és molibdén-diszulfiddal kenik. Az alumínium- és rézötvözetek alacsonyabb viszkozitású olajokat vagy száraz polimer filmeket használnak, és nem igényelnek konverziós bevonatot. Minden anyag esetében a tuskót meg kell tisztítani a vízkőtől, az olajmaradványoktól és az idegen részecskéktől formázás előtt, mert a kenőanyag filmbe ágyazott kemény zárványok mikroszkopikus vágószerszámként működnek a szerszám felületén.
A szerszámbevonatok együtt dolgoznak a munkadarab kenőanyagával. A PVD-bevonatok, például a króm-nitrid, a titán-alumínium-nitrid és a titán-nitrid csökkentik a súrlódást, javítják a kopásállóságot, és védik a szerszám felületét, ahol a kenőanyag-film helyileg lebomlik. A bevonatok különösen hasznosak a lyukasztókon, amelyek a visszahúzás során a munkadarabon csúsznak. A bevonatot csiszolt és polírozott aljzatra kell felhordani; durva aljzat gyenge tapadást és korai hámlást biztosít.
A fontos tervezési mennyiség a szerszám felületén jelentkező nyírófeszültség. Ha a súrlódási feszültség megközelíti a szerszám anyagának vagy a bevonat nyírószilárdságát, a felület elszakad, és a szerszám gyorsan meghibásodik. A nagyvonalú megközelítési szögek, a rövid csapágyfelületek és a teljes löket során folyamatos kenőanyag-film a leghatékonyabb módja a felületi nyírófeszültség biztonságos határokon belül tartásának. A kenőanyag változtatásának mindig a terhelési számítás újrafuttatását kell kiváltania, nem csak a gyártási dokumentáció sorváltását.
A hidegkovácsoló szerszámok meghibásodnak az iparágon belül jól ismert mintákban. A minta felismerése gyorsan közli a tervezővel, hogy melyik paramétert kell módosítani. Az alábbi táblázat felsorolja a leggyakoribb meghibásodási módokat, azok fő okait és az ezeket megakadályozó tervezési műveleteket.
| Hiba mód | Fő ok | Ellenintézkedés tervezése |
|---|---|---|
| Ütés fáradásos törés | Ciklikus összenyomás és hajlítás, feszültségkoncentráció kis átmeneti sugáron | Növelje az átmenet sugarát; PM-HSS használata; az ütésvezetés javítása; csökkentse az ütközési sebességet az alsó holtpont közelében |
| A betétszerszám szétrepedt | A karika húzófeszültsége a szerszám furatánál | Növelje a feszültséggyűrű interferenciáját; adjunk hozzá egy második feszítőgyűrűt; a szerszám külső átmérőjének nagyítása |
| Galling és pontozás | A kenőfilm lebontása, érdes szerszámfelület, helyi nyomáscsúcsok | Polírozás Ra 0,2-re vagy jobbra; alkalmazzon CrN vagy TiAlN bevonatot; kenőanyag javítása vagy cseréje |
| Az ütési felület vagy a matrica vállának képlékeny deformációja | A szerszám keménysége kisebb, mint a szükséges érintkezési nyomás | Válasszon keményebb HSS-t vagy keményfémet; növelje a támogatási területet; csökkenti a helyi érintkezési nyomást |
| Forgácsolás a kocka bejáratánál | Ütés a tuskóvégtől, kemény skála, éles bemeneti él | Adjon hozzá egy bejárati letörést vagy sugarat; bevonja a bejáratot; formázás előtt tisztítsa meg a tuskót |
| Stresszgyűrű kifáradási repedés | Túlzott interferencia, feszültségkoncentráció a gyűrűfuratban | Számítsa újra a zsugorodást; a gyűrű külső átmérőjének növelése; távolítsa el a kulcshornyokat vagy az éles furatvállakat |
A legkárosabb meghibásodási mód a lyukasztó kifáradásos törése. A lyukasztó terhelések ciklikusak: a lyukasztót több tíz- vagy százezerszer összenyomják, tehermentesítik, majd újra összenyomják. Ha a legkisebb keresztmetszetnél nagy a feszültség amplitúdója, akkor egy átmeneti sugárnál vagy egy csiszolási nyomnál repedés keletkezik és a törésig terjed. Az ellenintézkedések a nagyobb átmeneti sugár, a keményebb szerszámanyag, a jobb beállítás és a szabályozott megközelítési sebesség az alsó holtpont közelében.
A betétkivágás a második legveszélyesebb meghibásodás. A betét sugárirányban átreped a falon, és az üreg rugalmasan kinyílik, így az alkatrész a betét cseréje előtt túlméretezetté válik. Ennek oka az elégtelen előfeszítés, ami azt jelenti, hogy a szerszámfurat terhelés hatására megfeszült. Az interferencia növelése vagy egy második feszültséggyűrű hozzáadása általában megoldja azt.
A kiütés a lyukasztó felületén horzsolásként és a munkadarabon átvitt részecskékként jelenik meg. Kenési és felületi probléma: a kenőanyag film egy helyi nagynyomású ponton tönkrement. A felületek kisebb érdességre való polírozása, alacsony súrlódású bevonat felvitele vagy a kenőanyag mennyiségének növelése általában megállítja.
Az ütőfelület vagy a matrica vállának plasztikus deformációja inkább szilárdsági probléma, mint fáradtság. A szerszám keménysége túl alacsony az érintkezési nyomáshoz, ezért a felület 0,02-0,1 mm-rel összeesik, és az alkatrész méretei kicsúsznak a tűréshatárból. A megoldás a keményebb szerszámminőség, a keményfém lapka, vagy a terhelést nagyobb területen elosztó tervezési változtatás.
A hidegkovácsoló szerszám kialakítása a présszerszám felületen ér véget. A gép határozza meg a terhelési utat, a sebességet és a beállítást, amelyet a szerszámoknak el kell viselniük, így a prés ugyanolyan figyelmet érdemel, mint maga a szerszám.
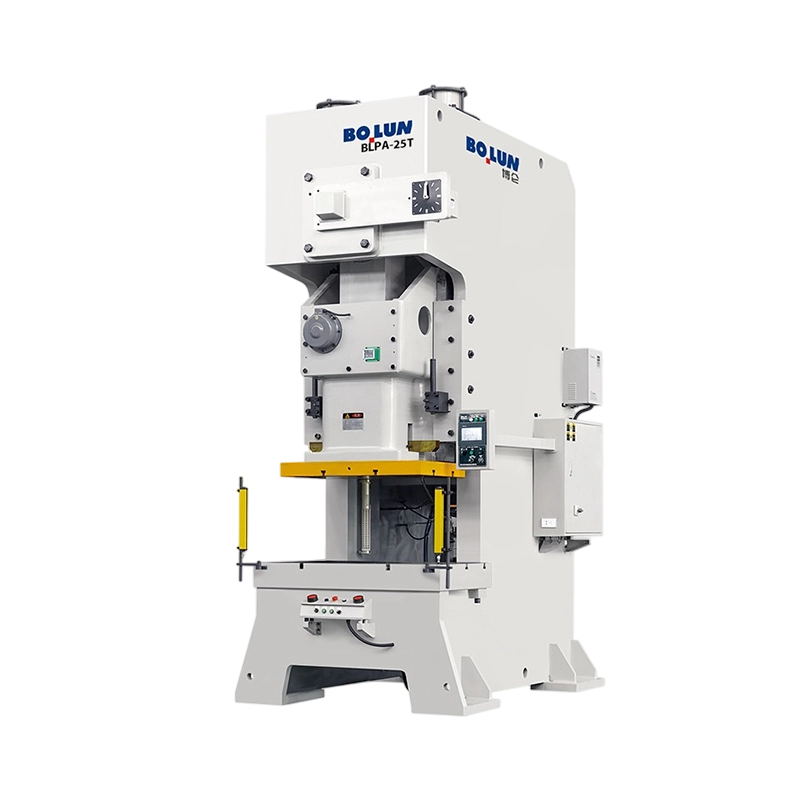
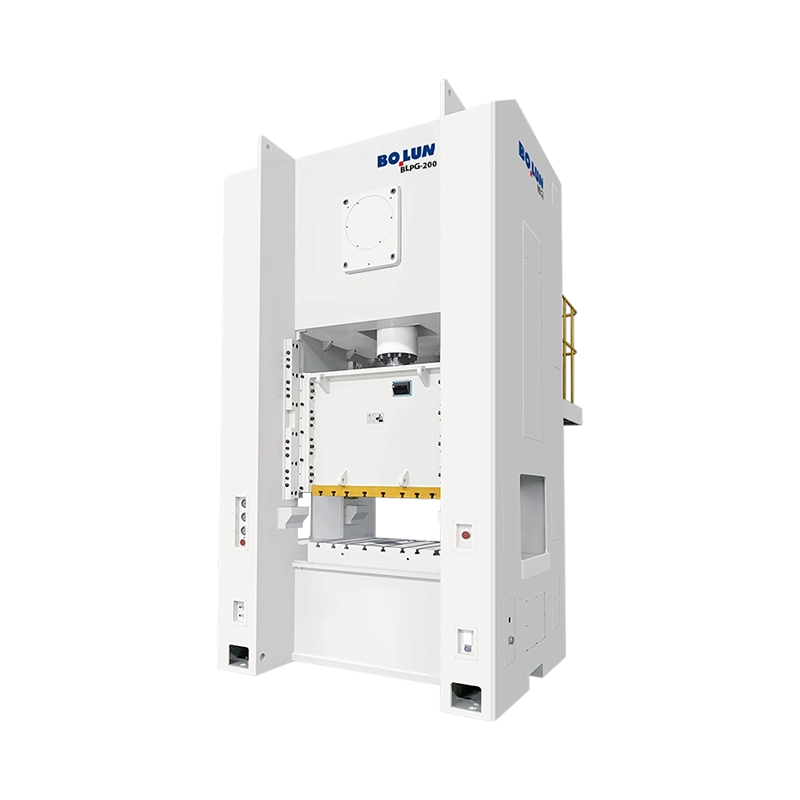
A gép első jellemzője a keret merevsége. An Nyitott típusú Power Press Machine , amelyet gyakran C-vázas présnek is neveznek, terhelés hatására rugalmasan elhajlik, és a csúszda az ágyhoz képest megdől. Lyukasztószerszámos rendszer esetén ez a szögeltérés hajlítónyomatékokat ad a lyukasztóhoz, és nem egyenletes terhelést eredményez a szerszámüregben. A szimmetrikus oszlopszerkezetű, zárt keretű egyenes oldalú présgép sokkal kevésbé hajlik el, és teljes névleges terhelés mellett is megtartja a lyukasztószerszám beállítását. A hidegkovácsolás nagy terhelésű, precíziós érzékeny eljárás, ezért a merev zártkeretes prés a biztonságosabb választás.
A második jellemző a löket görbe. A hagyományos forgattyús prés a löket közepén éri el maximális csúszási sebességét, és nagy sebességgel üti a munkadarabot. A billenő hajtás, más néven csuklóhajtás, lelassítja a csúszást, amikor az alsó holtponthoz közeledik, és nagy erőt fejt ki alacsony ütközési sebesség mellett. Ez a viselkedés majdnem ideális hidegkovácsolásnál: a lyukasztó fokozatosan kerül a tuskóba, a munkadarabnak van ideje kifolyni, és a szerszám megkíméli az ütési ütésektől, amelyek kifáradási repedéseket okoznak. Emiatt a hidegkovácsolás hagyományos gépi koncepciója a billenő típusú prések. A Bolun BLKP sorozata ezen elv alapján készült; például a BLKP260 agilis precíziós hidegkovácsoló billenőprés alkalmas kis precíziós alkatrészekhez, például csapokhoz, rögzítőkhöz és kis tengelyekhez.
 Nagykereskedelmi BLKP-260 Agile Precíziós Hidegkovácsolás Kapcsoló típusú Power Press szállító A Zhejiang Bolun High-Precision Machinery Co., Ltd. Kína nagykereskedelmi BLKP-260 Agile Precision Cold Forging Toggle típusú Power Press kelléke... Termék megtekintése →
A harmadik jellemző a kosvezetés. A precíziós vezetőrendszerek a lyukasztót koncentrikusan tartják a szerszámmal az érintkezés pillanatában. A kopott vagy meglazult vezetők oldalirányú elmozdulást okoznak a lyukasztó és a szerszám között, ami növeli a feszültséget a lyukasztó hegyén, és még akkor is megrepedhet a keményfém szerszámbetét, ha a préselési tonnatartalom elegendőnek tűnik. A hengerhézag és a vezetőbeállítás rendszeres ellenőrzése olcsó karbantartást jelent a keményfém matricához képest.
A gép számos szerszámparamétert közvetlenül is meghatároz. A préstömegnek legalább 20-30 %-kal meg kell haladnia a számított alakítóerőt. A zárási magasság és a lökethossz határozza meg a szerszámköteg maximális magasságát. Az ágyban és a csúszdában elérhető kiütőerő korlátozza a mély üregek kidobóinak kialakítását. Ha a présnek van hidraulikus szerszámpárnája, annak kapacitása határozza meg, hogy a löket során kifejthető-e ellenerő.
Nehéz, nagy deformációjú munkákhoz, mint például nagy karimás tengelyek vagy hosszú extrudálások esetén a présnek rendelkeznie kell a tonnatartalommal és az energiával is ahhoz, hogy a löket elakadás nélkül befejezze. A BLKP850 nagy teherbírású hidegkovácsoló billenőprés biztosítja ezt az ipari méretű kapacitást, míg a kiegyensúlyozott löketgörbe védi a szerszámokat az ütésektől. Azok az olvasók, akik szélesebb körű összehasonlításra vágynak, hivatkozhatnak erre hidegkovácsoló présgépek bemutatása , és a Bolun fémformázó berendezések teljes választéka elérhető a cég honlapján.
 Nagykereskedelmi BLKP-850 ipari szilárdságú, nagy teherbírású hidegkovácsolási billenőkapcsoló típusú teljesítmény A Zhejiang Bolun High-Precision Machinery Co., Ltd. Kína nagykereskedelmi BLKP-850 ipari szilárdságú, nagy teherbírású hidegkovácsoló kapcsológomb típusa,... Termék megtekintése →
Még egy tapasztalt tervezőnek is érvényesítenie kell egy új hidegkovácsoló szerszámot, mielőtt elkötelezi magát a megmunkálás mellett. A végeselemes analízis a legpraktikusabb validációs módszer a szerszám igénybevételére. A szerszámbetét- és feszítőgyűrű-szerelvény modelljét a munkadarab sugárirányú nyomásával terheljük a szerszám furatánál, és a gyűrűk közötti zsugorodási interferenciát alkalmazzuk kiindulási feltételként. A kimenet minden komponens feszültségeloszlása. A tervező ellenőrzi, hogy a szerszámbetét a biztonságos feszültségtartományban maradjon, és a feszítőgyűrű a kifáradási határa alatt maradjon a ciklusok várható száma alatt.
A folyamatszimuláció egy lépéssel tovább megy a munkadarab üregen belüli anyagáramlásának modellezésével. Felfedi a hajtogatást, az alultöltést, a túlzott feszültségkoncentrációt és a szerszámterhelési csúcsokat az acél vágása előtt. A szimuláció reális nyomáseloszlást is eredményez a szerszám felületén, ami pontosabb, mintha egyenletes radiális terhelést feltételeznénk. Nagy mennyiségű gyártás esetén a szimuláció költségei gyorsan megtérülnek a kevesebb próba iteráció és a hosszabb szerszámélettartam révén.
A gyártás után még szükséges a prototípus kipróbálása. A szerszámot a présre szerelik, a próbadarabokat csökkentett sebességgel gyártják, és a tényleges alakító terhelést mérőcellával vagy a prés tonnatartalom kijelzőjének leolvasásával mérik. A próbadarabok méretellenőrzése megerősíti az üreg geometriáját és az esetleges visszaugrási ráhagyást. Az első néhány száz gyártási alkatrész ugyanilyen figyelmet érdemel, mert a tuskó hosszában, a kenőanyag vastagságában vagy a szerszámhőmérsékletben bekövetkező kis eltérések több százalékkal megváltoztathatják az alakítási terhelést.
A szerszámélettartam-rekordok értékes, de gyakran figyelmen kívül hagyott adatbázisok. Az egyes szerszámok meghibásodásáig tartó löketek számának, a megfigyelt meghibásodási módnak és a karbantartási előzményeknek a rögzítése lehetővé teszi az üzlet számára, hogy gyakorlati tapasztalatokat szerezzen. Ha egy új szerszámterv korábban meghibásodik, mint az előző, a rekord megmutatja, hogy melyik művelet változott. Idővel ezek az adatok a szerszámtervezést mesterségből irányított mérnöki folyamattá változtatják.
Az alábbi ellenőrzőlista összefoglalja a cikkben leírt tervezési folyamatot. Működési referenciaként szolgál egy új hidegkovácsoló szerszámkészlet tervezésekor.
A jól megtervezett hidegkovácsoló szerszám a feszültséggel, geometriával, anyagokkal, kenéssel és gépválasztással kapcsolatos fegyelmezett döntések eredménye. Ha mindezen döntések együtt működnek, az eszköz eltűnik a gyártás hátterében: több ezer pontos alkatrészt képez, nem igényel előre nem tervezett figyelmet, és csak kiszámítható és gazdaságilag ésszerű ciklusszám után hibázik. Ez a csendes teljesítmény az igazi mértéke a jó hidegkovácsoló szerszám kialakításának.


A rövid válasz: melyik kerettípus illik a munkájához An ...
Egy közepes méretű fémalkatrész-gyár gyártásvezetője nemrég szembesült azz...
A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a ke...
A mechanikus erőprések és alapvető funkcióik megértése A ...
Két présgép egyaránt hordozhat egy 200 tonnás adattáblát, és így is nagyon...
Egy közepes méretű rögzítőelem-gyártó a közelmúltban egy ismerős problémáv...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

