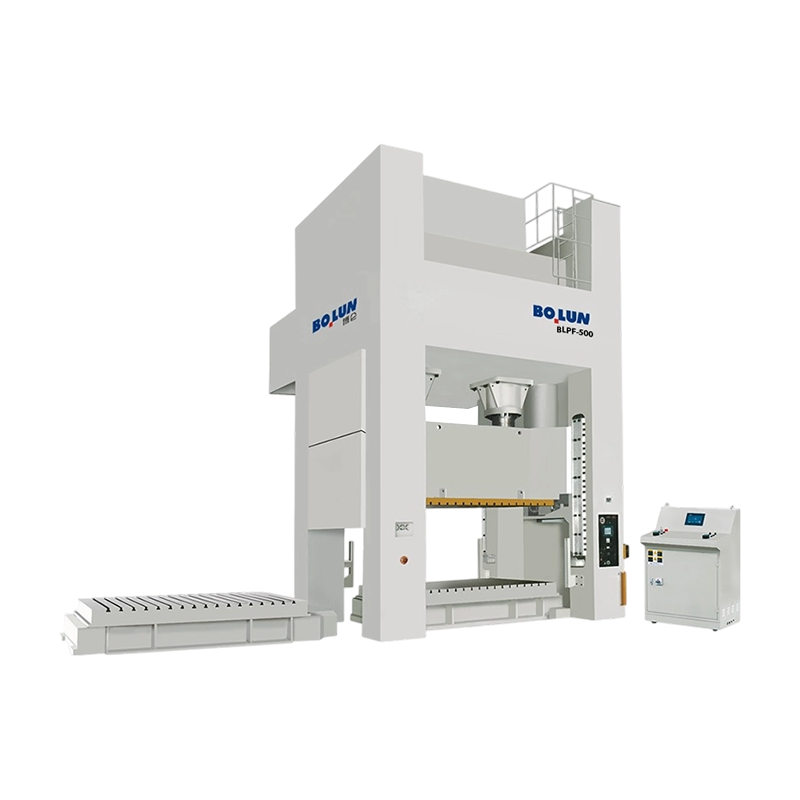
Gyártás és fémmegmunkálás
Közvetlen, praktikus pillantás arra, hogy a mechanikus prések hogyan alakítják a modern gyártósorokat – a vakolástól és húzástól a tőlük függő iparágakig és géptípusokig.
A közvetlen válasz: Mire használhatók a mechanikus prések
A mechanikus présgép elsősorban fém vagy más lemezanyagok vágására, alakítására és formázására használják gyors, lendkerék által hajtott lyukasztással. A modern gyártásban, mechanikus erőprések nagy sebességgel és szoros megismételhetőségű fogantyúkivágási, lyukasztási, hajlítási, rajzolási, kidolgozási és dombornyomásos műveleteket hajtanak végre, így ezek az autó-, készülék-, elektronikai- és hardvergyártás sajtolósorainak gerincét képezik. Egyetlen közepes méretű mechanikus prés a modelltől függően percenként 20-tól 1000-ig terjedő löketet tud teljesíteni, ezért ezek a gépek továbbra is az előnyben részesített választás, amikor egy gyárnak állandó, nagy volumenű alkatrészgyártásra van szüksége, alacsonyabb egységköltséggel, mint a lassabb hidraulikus alternatíváké.
Az alapvető válaszon túl annak megértése, hogy ezek a gépek pontosan hol és hogyan illeszkednek a gyártósorba, segít a vásárlóknak és mérnököknek okosabb döntéseket hozni a szerszámokkal, a kapacitással és a hosszú távú karbantartással kapcsolatban. Az alábbi szakaszok részletesen lebontják az alapvető alkalmazásokat, géptípusokat és kiválasztási kritériumokat.
Alapvető gyártási műveletek, amelyeket mechanikus prések hajtanak végre
Egy mechanikus présgép a lendkerék forgási energiáját szabályozott lineáris löketté alakítja, és a nyomószárat lefelé hajtja a szerszámkészlethez képest. Ez az egyetlen mechanikai művelet több különböző fémmegmunkálási folyamatot támogat, amelyek mindegyike különböző alkatrészgeometriákhoz és gyártási célokhoz igazodik.
Blanking és Piercing
A blankolás lapos formát vág ki a lapból, míg a lyukasztás eltávolítja az anyagot, és lyukakat vagy réseket hoz létre az alkatrészen belül. Ezek a leggyorsabb műveletek, amelyeket a mechanikus erőprések hajtanak végre, gyakran a másodperc töredéke alatt hajtanak végre löketenként, ezért az elzáró vezetékek gyakoriak az elektromos érintkezők és a konzolgyártás során.
mechanikus erőprések
Hajlítás és alakítás
A hajlítás szögekké vagy ívekké alakítja át a lapos alapanyagot, az alakítás pedig az anyag háromdimenziós profilját tolja ki egymáshoz illesztett szerszámok segítségével. A mechanikus prések kiválóak itt, mert az egyenletes lökethossz biztosítja, hogy minden alkatrész ugyanabban a szögben hajoljon, csökkentve a selejt mennyiségét hosszú gyártási sorozatok esetén.
Mélyrajzolás és készítés
A mélyrajzolás a lapos nyersdarabokat csésze alakú vagy üreges részekre, például mosogatókra, üzemanyagtartályokra vagy burkolatokra húzza, míg a coining koncentrált nyomást gyakorol a finom felületi részletek, például logók vagy sorozatszámok nagy pontosságú domborítására.
Info
A kivágás, alakítás és húzószerszámok közötti választás általában az egyetlen legnagyobb tényező az adott alkatrész teljes mennyiségi követelményeinek meghatározásában.
A mechanikus présgépektől függő iparágak
A mechanikus nyomógépek sokoldalúsága azt jelenti, hogy a szektorok széles skálájában jelennek meg, és mindegyik másként használja ki a sebességet és az ismételhetőséget.
| Ipar | Tipikus alkalmazás | Közös sajtótípus |
|---|---|---|
| Autóipar | Karosszéria panelek, konzolok, alváz alkatrészek | Egyenes oldali prés |
| Készülékek | Házak, panelek, tartókonzolok | Gap-frame préselés |
| Elektronika | Csatlakozók, kivezetések, apró bélyegzések | Nagy sebességű precíziós prés |
| Hardver és kötőelemek | Alátétek, kapcsok, szerelvények | OBI sajtó |
A mechanikus prések típusai és legjobb felhasználási eseteik
Nem minden mechanikus prés készül egyforma, és a megfelelő vázstílus kiválasztása közvetlen hatással van a gyártás hatékonyságára és az alkatrészminőségre.
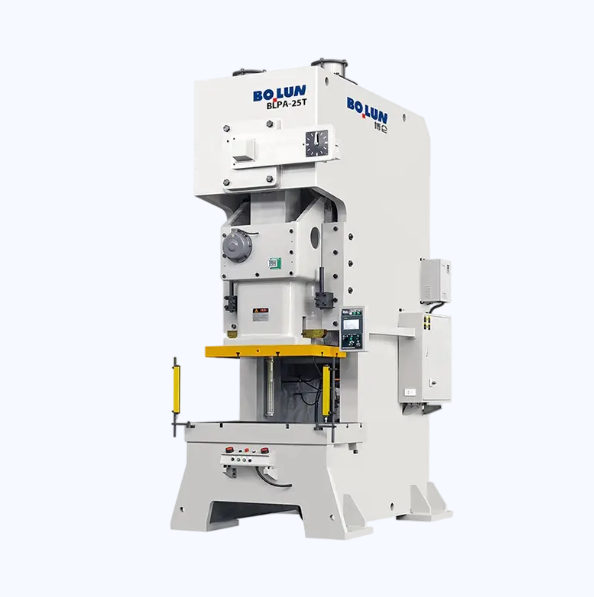
- Nyitott hátú dönthető (OBI) prések: kompakt gépek, amelyek megdönthetik a kész alkatrészeket a gravitáció hatására, ideálisak kis és közepes sajtolásokhoz.
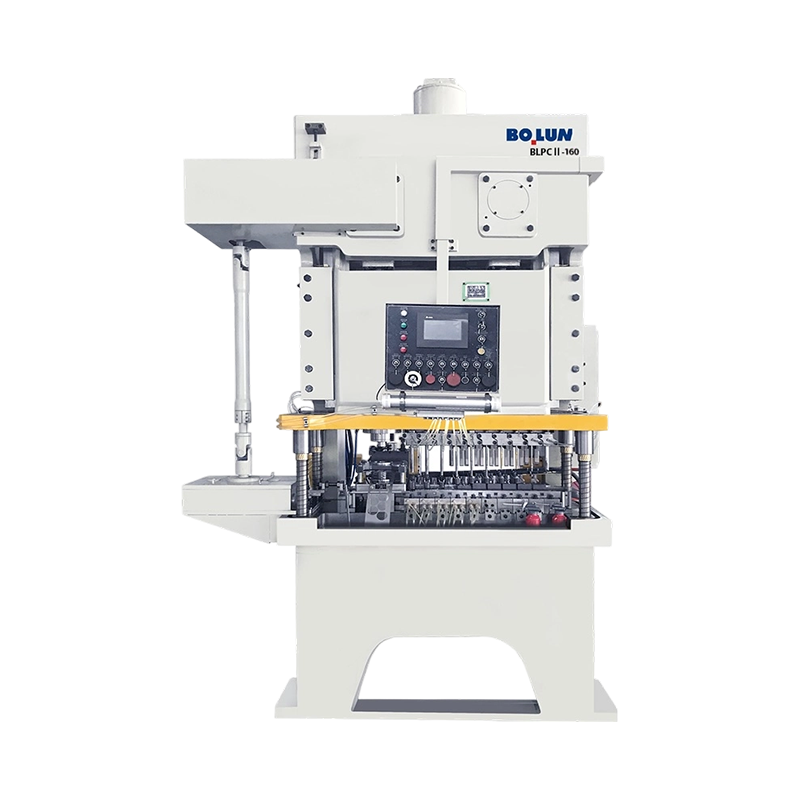
- Hézagkeretes prések: háromoldalas hozzáférést biztosítanak a szerszámterülethez, kiválóan alkalmasak progresszív stancoláshoz és másodlagos műveletekhez.
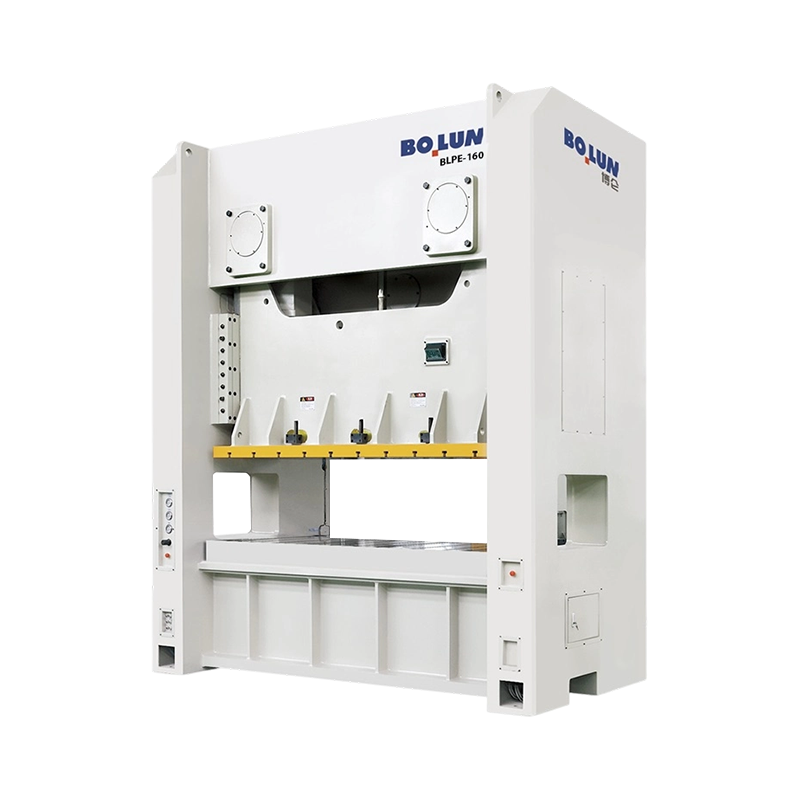
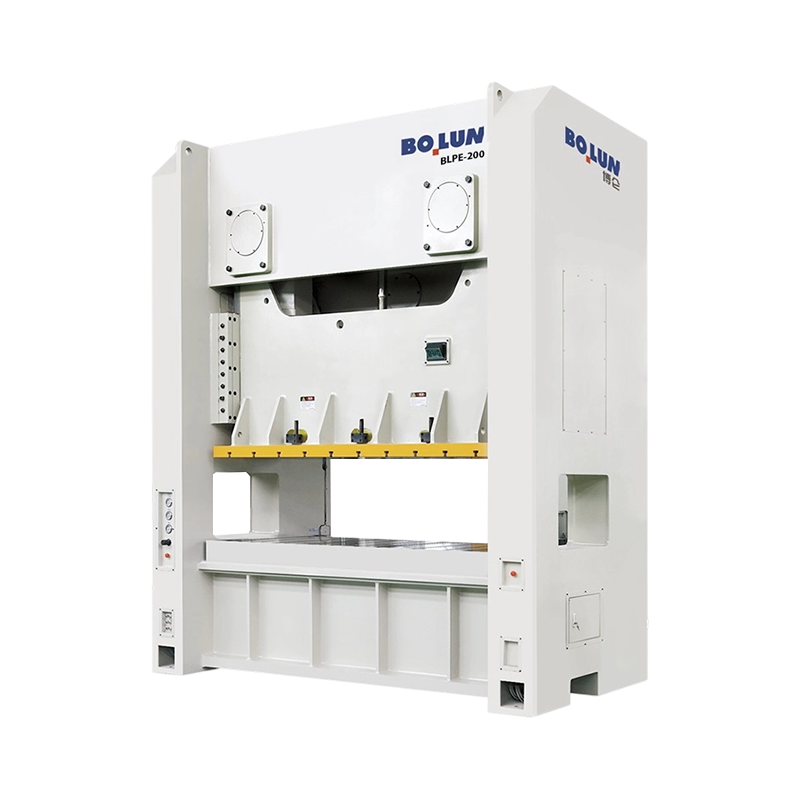
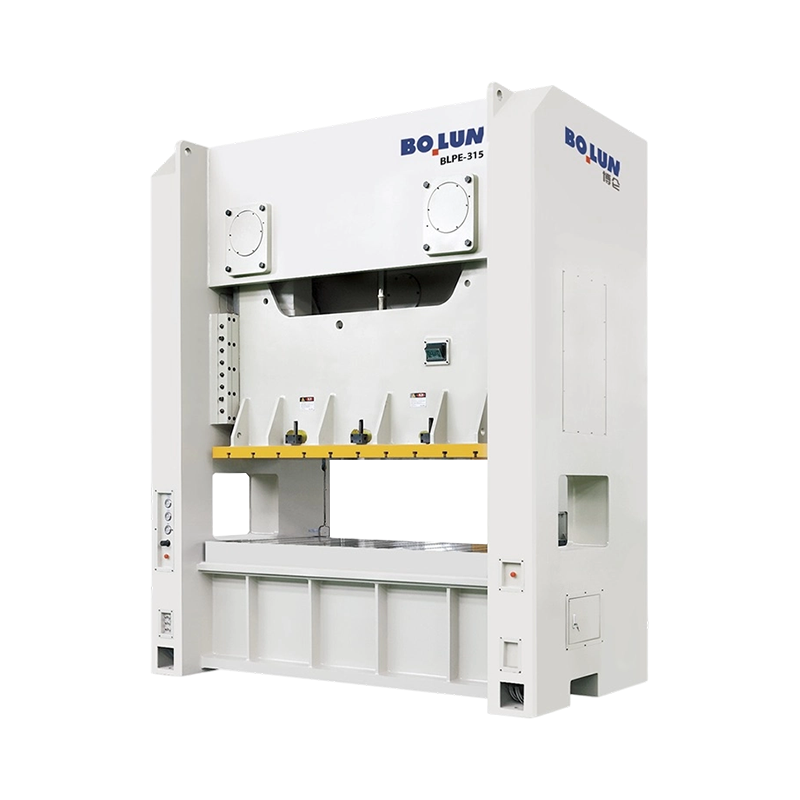
- Egyenes oldalú prések: a legnagyobb merevséget és egyenletes erőelosztást biztosítják, nagy panelekhez és mélyhúzó szerszámokhoz használják.
- Nagy sebességű prések: rendkívül gyors ciklussebességre tervezték, gyakori a terminál- és csatlakozógyártásban.
A prés típusának és az alkatrész geometriájának megfeleltetése az egyik legfontosabb korai döntés a bélyegzési projektben.
Miért választják a gyártók a mechanikus préseket az alternatívák helyett?
A hidraulikus présekhez képest a mechanikus erőprések általában gyorsabb ciklusidőt kínálnak, mivel a lendkerék mechanikusan tárolja és engedi fel az energiát, nem pedig a folyadéknyomás-felhalmozódásra hagyatkozik. Emiatt ezek az előnyben részesített választások nagy volumenű futásokhoz, ahol műszakonként több ezer azonos alkatrészt kell gyártani.
A gyártómérnökök által jellemzően említett fő előnyök a következők:
- Gyorsabb löketszám, nagyobb áteresztőképesség támogatása egyszerű és közepesen összetett alkatrészeken
- Alacsonyabb ciklusonkénti energiafogyasztás a hasonló űrtartalmú hidraulikus rendszerekhez képest
- Konzisztens lökethossz, amely javítja a méretek megismételhetőségét hosszú gyártási sorozatok során
- Alacsonyabb hosszú távú karbantartási költségek a kevesebb hidraulikus tömítésnek és folyadékrendszernek köszönhetően
Siker
Azok a létesítmények, amelyek a préstípust megfelelően illesztik az alkatrészigényekhez, általában lényegesen alacsonyabb selejtezési arányt és kiszámíthatóbb ciklusidőt tapasztalnak egy teljes műszakban.
A megfelelő mechanikus prés kiválasztása a gyártósorhoz
A mechanikus présgép kiválasztásakor az űrtartalom, az ágyméret és a löketsebesség az adott gyártott alkatrészhez kell igazodnia. Az alulméretezett tonnatartalom hiányos alakítást vagy idő előtti szerszámkopást kockáztat, míg a túlméretes tonnatartalom felesleges költségeket és energiafelhasználást eredményez.
Űrtartalom és ágyméret
Az űrtartalom-igény kiszámítása az anyagvastagság, a nyírószilárdság és a vágási vagy formált jellemző kerülete alapján történik. Az ágy méretének illeszkednie kell a szerszámkészlethez, elegendő szabad térrel az anyagadagoláshoz és az alkatrész kilökéséhez.
Lökethossz és sebesség
A mélyhúzási műveletek hosszabb ütéseket igényelnek, míg az üresítés és a piercing a rövidebb, gyorsabb vonásokból profitál. A löketjellemzők a művelethez igazítása csökkenti a ciklusidőt az alkatrész minőségének romlása nélkül.
Karbantartási és biztonsági szempontok
A mechanikus présgép rendszeres karbantartása a tengelykapcsoló- és fékrendszerre, a lendkerék csapágyaira és a kenési pontokra összpontosul, mivel ezek az alkatrészek kopnak leginkább a folyamatos nagy sebességű üzemelés során. A munkaciklustól függően általában 200-500 üzemóránkénti ütemezett ellenőrzések segítenek megelőzni a nem tervezett leállásokat.
A biztonsági rendszerek, például a fényfüggönyök, a kétkezes vezérlők és az őrzött szerszámterületek a modern mechanikus nagynyomású prések alapfelszereltségét képezik, és a kezelőknek soha nem szabad megkerülniük ezeket a rendszereket még rövid gyártási sorozatok esetén sem, mivel a kos löketsebessége csekély hibalehetőséget hagy a kézi beavatkozás során.
Figyelmeztetés
Az őrzés vagy a kétkezes vezérlők megkerülése akár rövid időre is eltávolítja a gép elsődleges védelmét a kezelő sérülése ellen a nagy sebességű ciklusok során.
Veszély
Soha ne helyezzen kezet vagy szerszámot a szerszám területére, miközben a présgép áram alatt van, még a beállítás során sem – a löketsebesség nem hagy időt a reakcióra, ha a ciklus elkezdődik.