
A nagy teljesítményű présgépeket két fő szempont szerint osztályozzák: vázszerkezet szerint, amely szétválasztja őket nyitott típusú présgépekre és zárt típusú présgépekre, valamint hajtási mechanizmus szerint, amely mechanikus présgépekre, hidraulikus présekre és pneumatikus présekre osztja őket. Konkrétan a mechanikus prés kategórián belül a gépeket tovább osztják a nyomószár meghajtása szerint, beleértve a forgattyús meghajtású, az excenteres meghajtású, a csuklós csuklós-, a billenő- és a csavaros kiviteleket, valamint aszerint, hogy hány csatlakozási pont tartja a nyomószárat, a könnyebb munkákhoz használt egypontos présektől a nagy, nehéz panelekhez használt négypontos présekig.
A legtöbb vásárló számára a gyakorlati döntés két egymás után megválaszolt kérdésre vezethető vissza. Először is, az alkalmazásnak szüksége van-e a nyitott típusú elektromos présgépek hozzáférhetőségére és alacsonyabb költségére, vagy a zárt típusú elektromos présgépek merevségére és pontosságára. Másodszor, bármely kerettípuson belül, amely megfelel a munkának, milyen tonnatartalom, lökethossz és pontkonfiguráció felel meg az adott gyártott alkatrésznek. Az útmutató további része a nagy teljesítményű présgépek minden fontosabb osztályozását végigvezeti, a nyitott és zárt vázszerkezeteket közvetlenül összehasonlítja a valós üzemi adatokkal, részletesen elmagyarázza a hajtási mechanizmusokat és a csúcskonfigurációkat, valamint ismerteti azokat a biztonsági és karbantartási gyakorlatokat, amelyek a présgépek megbízható működését biztosítják éveken át.
A nagy teljesítményű présgép olyan ipari berendezés, amely szabályozott mechanikai erőt fejt ki egy mozgó nyomószáron keresztül fémlemez és egyéb anyagok formálására, vágására, lyukasztására vagy formázására, amelyek a nyomószár és a rögzített ágy közé vannak helyezve. A kézi működtetésű présgépekkel ellentétben az erőgépek motoros rendszert használnak, leggyakrabban lendkerék és főtengely elrendezést, hogy tárolják és szállítsák az egyes löketekhez szükséges energiát, ami sokkal nagyobb erőkifejtést és sokkal gyorsabb ciklusidőt tesz lehetővé, mint amit kézi működtetéssel elérhetnénk.
Egy tipikus mechanikus présben az elektromos motor folyamatosan forgatja a lendkereket, tárolva a forgási energiát. Amikor a kezelő egy löketet indít el, a tengelykapcsoló bekapcsol, ami összeköti a forgó lendkereket a főtengellyel vagy az excentertengellyel. Ahogy ez a tengely forog, a forgó mozgást a nyomószár lineáris fel-le mozgásává alakítja át egy hajtórúdon keresztül, és a tárolt energia kitörését szállítja a munkadarabnak a löket alján, pontosan akkor, amikor a szerszám érintkezik az anyaggal.
A lendkerék központi szerepet játszik abban, hogy a mechanikus erőprés hogyan ér el nagy erőkifejtést egy viszonylag szerény motorból. Ahelyett, hogy olyan motorra lenne szükség, amely elég erős ahhoz, hogy azonnali csúcserőt adjon le, a lendkerék folyamatosan energiát halmoz fel a löketek között, és a löket tényleges munkavégzési szakasza alatt egy rövid, erőteljes lökéssel felszabadítja, lehetővé téve egy viszonylag kis motornak, hogy olyan prést hajtson meg, amelynek űrtartalma jóval meghaladja azt, amit a motor önmagában tartósan képes előállítani.
Egyetlen nyomólöket több különálló fázison megy keresztül, amelyekre a kezelők és a folyamatmérnökök hivatkoznak a bélyegzési művelet hibaelhárítása vagy optimalizálása során. A megközelítési fázis minimális ellenállással hozza le a nyomószárat a felső holtpontból a munkadarab felé. A munkafázis abban a pillanatban kezdődik, amikor a szerszám érintkezik az anyaggal, és felemészti a lendkerékben tárolt energia nagy részét, miközben a tényleges vágás vagy formázás megtörténik. A visszatérési fázis ezután visszaviszi a nyomószárat a felső holtpontba, előkészítve a prést a következő ciklusra. Annak megértése, hogy ebben a sorrendben egy adott művelet hol helyezi el a csúcsigényt, segít megmagyarázni, hogy bizonyos hajtómechanizmusok, például a csuklós csuklós vagy billenőkaros kialakítások miért felelnek meg jobban bizonyos műveleteknek, mint a hagyományos forgattyús hajtás, mivel mindegyik mechanizmus másképp alakítja ezt a ciklust, hogy megfeleljen egy adott folyamatszükségletnek.
A nagy teljesítményű présgépeket a fémgyártásban, az autóalkatrész-gyártásban, a készülékgyártásban, az elektromos burkolatgyártásban és számtalan más olyan iparágban használják, amelyek megismételhető, nagy volumenű fémlemezműveleteket igényelnek, mint pl. kivágás, lyukasztás, hajlítás, húzás és kidolgozás, így ez a berendezéskategória az egyik legszélesebb körben alkalmazott ipari géposztály a modern gyártásban.
Mielőtt a kerettípusra szűkítenénk, segít elhelyezni a mechanikus présgép a préshajtástechnológiák tágabb környezetében, mivel minden hajtástípus más-más gyártási profilhoz illeszkedik.
| Tényező | Mechanikus prés | Hidraulikus prés | Pneumatikus prés |
|---|---|---|---|
| Ciklus sebessége | Gyors, magas ütésszám percenként | Lassabb, szabályozott ram fordulatszám | Nagyon gyors könnyű munkákhoz |
| Erősítse meg a konzisztenciát az ütésen keresztül | Változik a stroke során | Állandó teljes erő a löket során | Állandó, de korlátozott erő |
| Tipikus mennyiségi tartomány | Közepestől nagyon magasig | Széles választék, beleértve a nagyon nagy űrtartalmat | Alacsony vagy közepes |
| A legalkalmasabb műveletek | Blankolás, piercing, nagy volumenű bélyegzés | Mélyhúzás, vastag anyagot képez | Könnyű összeszerelés, kis alkatrészek kialakítása |
A mechanikus présgép általában az előnyben részesített választás, ha a ciklus sebessége és az ismételhető nagy térfogatú kimenet fontosabb, mint az állítható erőszabályozás , ezért a mechanikus prések uralják a nagy sebességű sajtolósorokat az autó- és készülékgyártásban, míg a hidraulikus prések továbbra is előnyben részesítik a mélyhúzást és a vastag anyagformázást, ahol az ellenőrzött, állandó erő a teljes löketen keresztül jobb eredményeket produkál.
A pneumatikus prések kisebb, de különálló rést foglalnak el, általában olyan könnyű alkalmazásokhoz vannak fenntartva, mint például a kis alkatrészek összeszerelése, könnyű sajtolás vagy préselési műveletek, ahol az erők szerények maradnak, és a rendkívül nagy ciklussebesség többet számít, mint a nyers tonnaképesség. A létesítmények ritkán választanak mindhárom hajtástípus közül egyetlen alkalmazáshoz, mivel a szükséges űrtartalom és működési mód jellemzően egy egyértelmű kategóriára szűkíti a gyakorlati választást, még mielőtt a vázszerkezet meghozná a döntést.
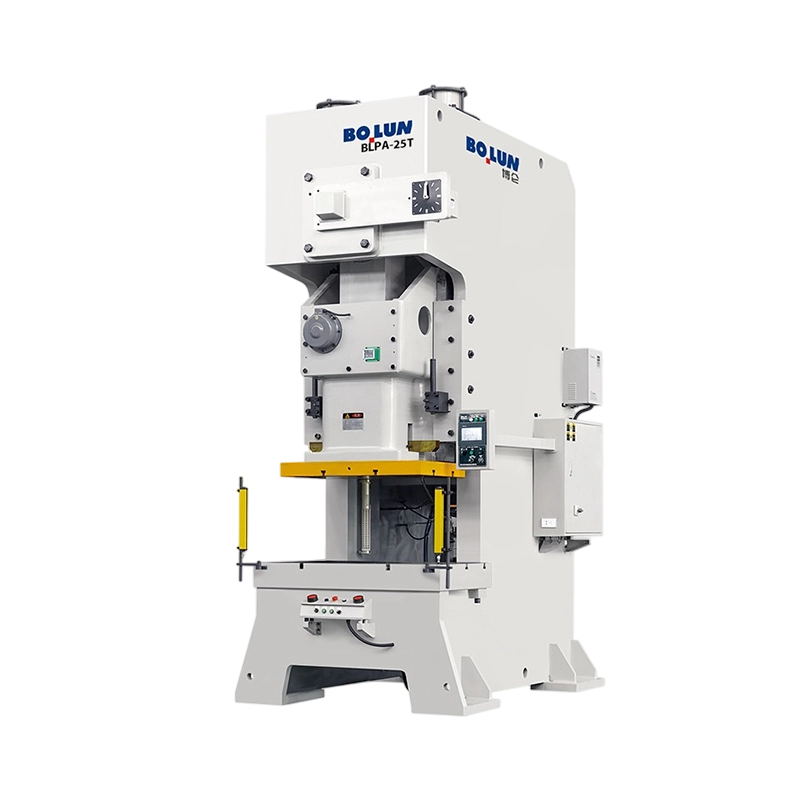
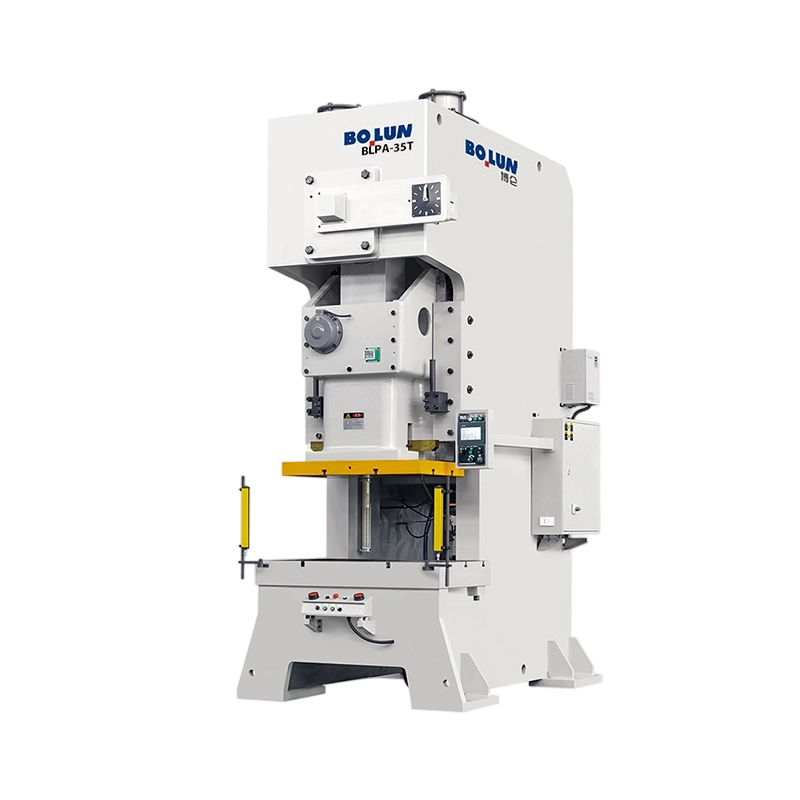
An Nyitott típusú Power Press Machine , amelyet néha C keretnek vagy réskeretes présnek is neveznek, egy C betű alakú keretet használ, amely három oldalról van nyitva a nyomószár és az ágy közötti munkaterület körül.
A nyitott C alakú keret a munkaterület elejét és mindkét oldalát hozzáférhetővé teszi, ami ennek a kialakításnak a meghatározó gyakorlati előnye. Az anyag adagolható elölről vagy mindkét oldalról, a szerszámok viszonylag könnyen hozzáférhetők cserélhetők, és a kezelők vagy az automata adagolórendszerek tiszta rálátással és fizikai hozzáféréssel rendelkeznek a munkaterülethez a működés során.
A nyitott keret kialakítása jól hozzáférhető, de eleve kevésbé merev, mint egy teljesen zárt keret, mivel a C-alak kismértékű elhajlást tesz lehetővé terhelés alatt, különösen nagyobb tonnatartalom esetén, vagy ha a terhelést a munkaterületen belüli középponton kívül helyezik el. Emiatt a nyitott típusú nagy teljesítményű présgépek általában a legmegfelelőbbek a könnyű és közepes űrtartalmú munkákhoz, általában körülbelül 250 tonnáig, ahol a hozzáférhetőség előnye meghaladja a szerény precíziós kompromisszumot.
A normál működés közbeni nyers hozzáférhetőségen túl a nyitott típusú nyomógép nyitott C alakú kerete általában gyorsabb szerszámcserét tesz lehetővé, mint egy zárt kerettel egyenértékű, mivel a technikusok három irányból közelíthetik meg a szerszámteret, ahelyett, hogy egyetlen elülső nyílásra korlátoznák. Azon üzletek esetében, amelyek ugyanazon a nyomdagépen több különböző alkatrészt dolgoznak fel egy forgó ütemterv szerint, ez az átállási időbeli előny jelentős mértékben növelheti a berendezések teljes kihasználtságát egy műszakban, ami gyakran különbséget tesz a szoros szállítási ütemterv betartása és a lemaradás között.
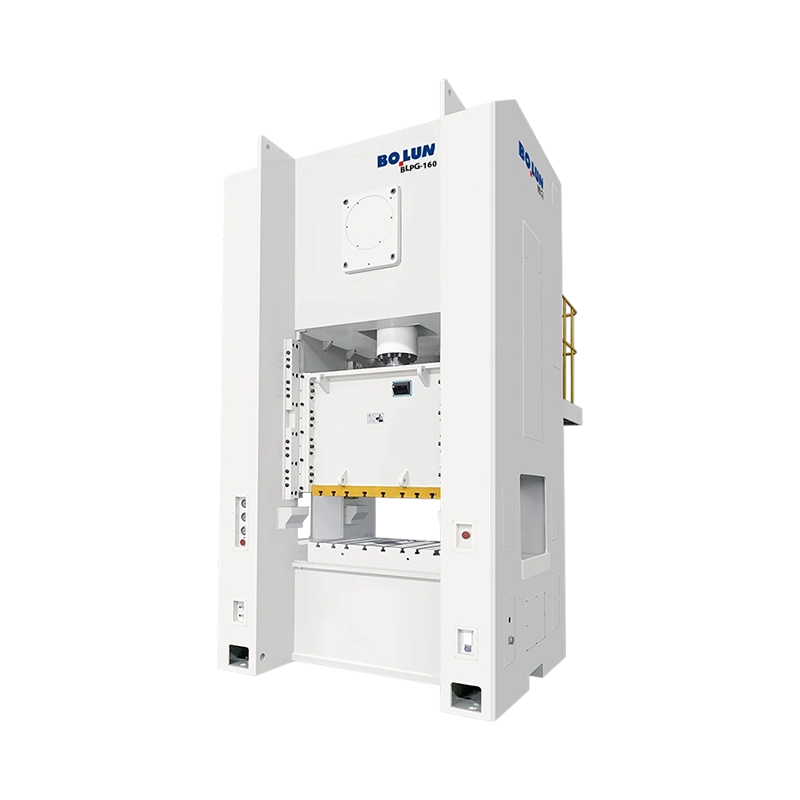
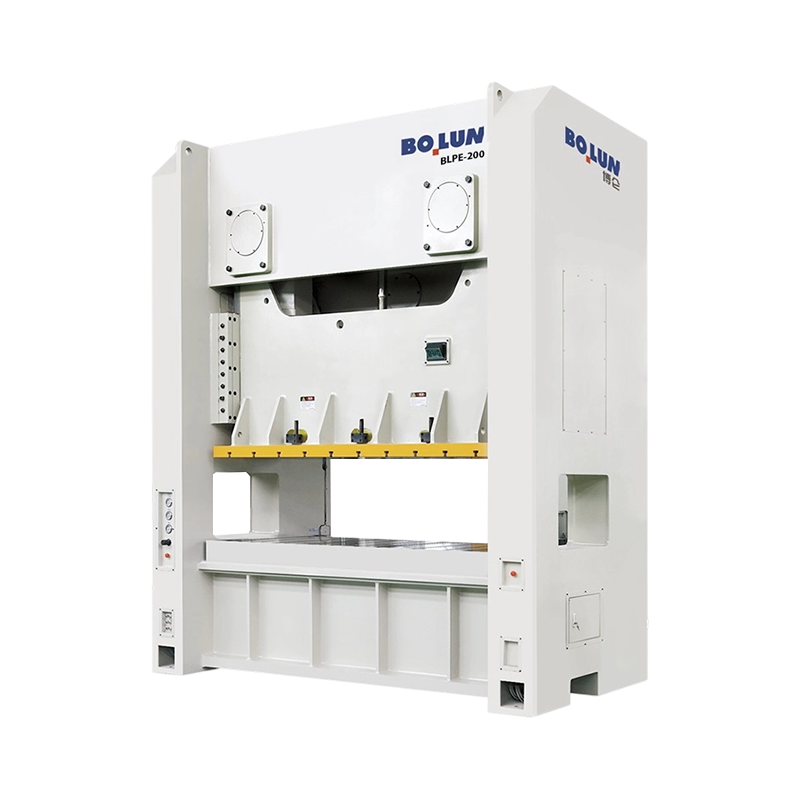
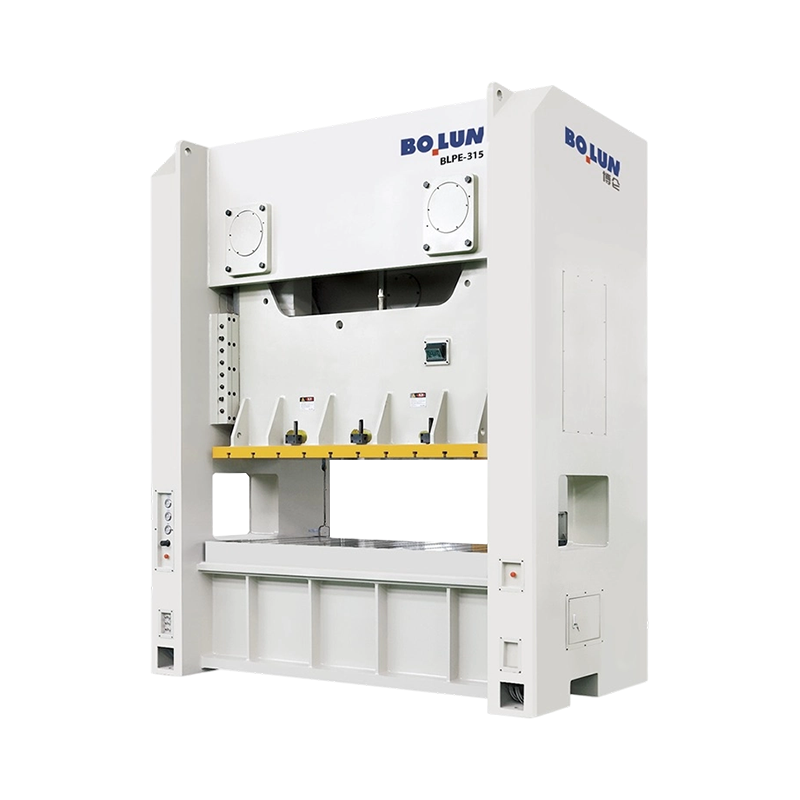
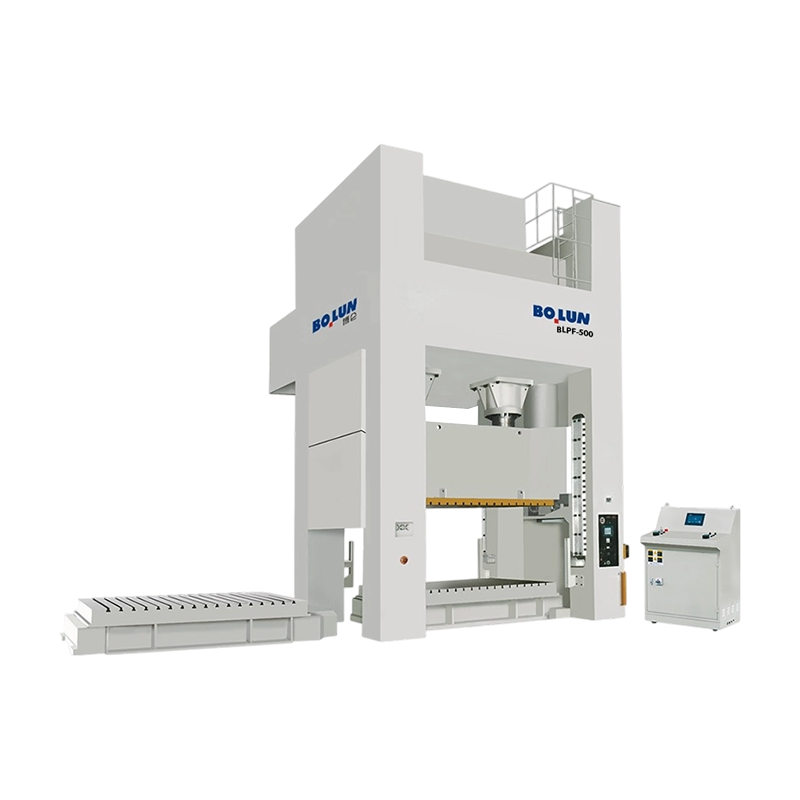
A Zárt típusú teljesítményprésgép , amelyet gyakran egyenes oldalsó présnek vagy H keretprésnek neveznek, olyan keretet használ, amelyhez a munkaterület mindkét oldalán csatlakoztatott szerkezeti elemek tartoznak, és teljesen zárt teherpályát képeznek a nyomószár körül.
Mivel a keret mindkét oldalon teljes terhelési útvonalat képez, nem pedig nyitott C alakot, a zárt típusú erőgépek sokkal hatékonyabban ellenállnak az elhajlásnak erős vagy nem középső terhelés esetén. Ez a megnövelt merevség közvetlenül jobb nyomószár párhuzamosságban és konzisztensebb szerszámkontaktusban nyilvánul meg a teljes munkaterületen, ami nagyon fontos a precíziós bélyegzés és a nagyméretű panelek alakítása szempontjából.
A zárt vázszerkezet lényegesen nagyobb űrtartalom-besorolást támogat, mint a nyitott vázas kialakítások, számos zárt típusú présgép jóval meghaladja az 500 tonnát, és a karosszériaelemek nagyméretű gépei több ezer tonnát is elérnek. A zárt vázszerkezet jobb merevsége általában szűkebb mérettűrést eredményez a kész alkatrészeken , ezért a nagy pontosságú bélyegzés és a nagyméretű panelmunkák következetesen előnyben részesítik a zárt típusú konstrukciót a nyitott típusú alternatívákkal szemben.
A zárt típusú prések jellemzően kiterjedtebb csúszkavezető rendszereket alkalmaznak, mint a nyitott típusú megfelelőik, gyakran használnak vezetőfelületeket a nyomószár mind a négy sarkán, nem pedig egyszerűbb kétpontos vezetőelrendezést. Ez az átfogóbb vezetés tovább járul a zárt vázszerkezet precíziós előnyéhez, mivel a nyomószár mozgását egyenletes függőleges pályára korlátozza még akkor is, ha a szerszámerők nincsenek tökéletesen központosítva a munkaterületen belül, ez a forgatókönyv rutinszerűen előfordul a valós gyártásban, még jól megtervezett szerszámokkal is.
Az alábbi táblázat egymás mellé helyezi a két kerettípus közötti főbb különbségeket a közvetlen összehasonlítás érdekében.
| Tényező | Nyitott típusú Power Press Machine | Zárt típusú teljesítményprésgép |
|---|---|---|
| Keret alakja | C alakú, három oldalról nyitott | Teljesen zárt teherút mindkét oldalon |
| Hozzáférhetőség | Kiváló, nyitott elöl és oldalt | Csak az elülső nyitásra korlátozódik |
| A keret merevsége | Mérsékelt, terhelés alatt némi elhajlás | Magas, minimális elhajlás terhelés alatt |
| Tipikus mennyiségi tartomány | Nagyjából 250 tonnáig | 250 tonnáig több ezer tonnáig |
| Pontosság és ismételhetőség | Általános bélyegzési munkákhoz jó | Kiváló a szűk tűrőképességű munkákhoz |
| A berendezés relatív költsége | Lejjebb | Magasabb |
Egyik váztípus sem általánosan jobb, mivel a helyes választás teljes mértékben az alkatrészmérettől, a szükséges tűréstől, a tonnatartalomtól és attól függ, hogy milyen gyakran kell a szerszámokat cserélni a gyártás során. A döntési keretről ebben az útmutatóban később részletesebben foglalkozunk.
A vázszerkezeten túlmenően a mechanikus erőprések további kategóriákba sorolhatók a lendkerék energiájának nyomómozgássá alakítására használt speciális mechanizmus alapján, és minden hajtástípus különálló erő- és sebességprofilt hoz létre a löket során.
A legelterjedtebb mechanikus préskonstrukció, amely főtengelyt használ a forgó mozgás lineáris mozgássá alakítására. A forgattyús prések egyszerű, megbízható kialakítást kínálnak, amely jól illeszkedik az általános célú simítási, szúrási és alakítási munkákhoz.
Valódi főtengely helyett excenteres tengelyt használ, ami gyakran lehetővé teszi egy kompaktabb váz kialakítását egy adott lökethosszhoz, amelyet általában kis és közepes űrtartalmú présekben használnak.
Olyan csuklócsuklós kötést használ, amely drámaian megsokszorozza az erőt a löket alsó részénél, így ez a kialakítás jól illeszkedik a kis munkatávolságon belüli nagyon nagy erőt igénylő vágási, méretezési és precíziós alakítási műveletekhez.
Elvileg hasonló a csuklós csuklós présekhez, billenőkapcsolóval nagy erőt állítanak elő, szabályozott, tartózkodáshoz hasonló mozgással az alsó holtpont közelében, olyan műveleteknél, amelyek terhelés alatt hosszabb érintkezési időt igényelnek.
Lendkerékkel vagy motorral hajtott forgócsavaros mechanizmust használ a nyomószár meghajtására, és energia-korlátozott működést kínál, nem pedig löketkorlátozott működést, amelyet általában kovácsolási és fémverési alkalmazásoknál használnak, ahol a szabályozott ütési energia fontosabb, mint a rögzített löketgeometria.
Multilink mechanizmust használ a nyomószár sebességprofiljának módosításához a löket során, ami gyakran lassabb megközelítési sebességet és meghosszabbított tartózkodást eredményez a löket alján, ami hasznos a nyomószár sebességére érzékeny mélyhúzási műveleteknél.
A megfelelő meghajtómechanizmus kiválasztása azzal kezdődik, hogy meghatározzuk, hogy a folyamat valójában mit követel a nyomószár mozgási profiljából. A gyors, egyszerű vágást igénylő műveletek előnyösek a szabványos forgattyús vagy excenteres hajtások előnyeiben, mivel ezek a kialakítások egyszerű, kiszámítható mozgást biztosítanak magas ciklussebesség mellett. Az alsó holtpont közelében koncentrált extrém erőkifejtést igénylő műveletek, mint például a finom részletek egy alkatrész felületébe történő beillesztése, előnyösek a csuklós csuklós vagy billenő konstrukcióknak, különösen azért, mert ezek a mechanizmusok megsokszorozzák az erőt a kapcsolódási geometrián keresztül. A meghajtómechanizmusnak a folyamatigényhez való igazítása, ahelyett, hogy minden alkalmazáshoz alapértelmezett forgattyús prést alkalmazna, gyakran javítja az alkatrész minőségét és a szerszám élettartamát, és jelentősen csökkenti a selejt arányát azokban a folyamatokban, ahol a löketen keresztüli erőidőzítés közvetlenül befolyásolja a kész alkatrészt.
A nagyobb nyomógépeket aszerint is osztályozzák, hogy hány csatlakozási pont, azaz az egyes főtengely vagy excenter csatlakozások támasztják meg és hajtják meg a munkahengert, ami közvetlenül befolyásolja a terhelés eloszlását a széles munkaterületeken.
Az egypontos prés egy központi meghajtó csatlakozást használ a nyomóhengerhez, amely a legegyszerűbb és legelterjedtebb konfiguráció a kis és közepes méretű prések számára, amelyek kényelmesen elférnek egy kompakt munkaterületen anélkül, hogy szokatlanul széles fesztávon kellene megtámasztani.
A duplapontos prés két meghajtó csatlakozást használ, amelyek a nyomószár szélességében vannak elhelyezve, így egyenletesebben osztja el a terhelést a szélesebb munkaterületeken, és csökkenti a munkahenger megdöntésének kockázatát, amikor az erőt a középponttól eltérően alkalmazzák egy nagyobb szerszámtérben.
A négypontos prés négy meghajtó csatlakozást használ, egyet a nyomószár minden sarkához közel, így biztosítva a lehető legegyenletesebb terheléselosztást, és ezt a konfigurációt standard választássá teszi a nagyon nagy panelbélyegzési alkalmazásokhoz, például az autókarosszéria-panelekhez, ahol az állandó párhuzamosság fenntartása nagy munkaterületen elengedhetetlen az alkatrész minőségéhez.
A munkaterület növekedésével arányosan növekszik az egyenetlen erőeloszlás és a nyomószár dőlésének kockázata, éppen ezért a nagyobb zárt típusú prések általában kettős vagy négypontos konfigurációkat használnak, nem pedig egyetlen központi hajtást. A pontok számának az alkatrészmérethez és űrtartalomhoz való igazítása az egyik legfontosabb specifikációs döntés a nagyformátumú bélyegzőprés kiválasztásakor.
Míg a további meghajtási pontok javítják a terheléselosztást, mechanikailag is bonyolultabbá teszik őket, mivel minden további csatlakozási ponthoz saját, pontosan szinkronizált hajtáslánc szükséges, amely egy közös lendkerék- és tengelykapcsoló-rendszerhez kapcsolódik. Ez a megnövelt összetettség általában megnöveli a berendezés kezdeti költségét és a folyamatos karbantartási igényeket az egyszerűbb egypontos kialakításhoz képest, ezért a pontok számát a tényleges alkatrészméret-követelményekhez kell igazítani, nem pedig alapértelmezett frissítésként választani, az alkalmazástól függetlenül, mivel a szinkronizálás bonyolultságáért való fizetés, amelyet a tényleges gyártási szükséglet nem igényel, ritkán javítja a berendezés-befektetés általános megtérülését.
Folyamatosan tárolja a hajtómotorból származó forgási energiát, koncentrált lökésben felszabadítva azt minden egyes munkalöket során, hogy jóval nagyobb erőt adjon ki, mint amit a motor egyedül el tudna viselni.
A lendkereket a főtengelyhez kapcsolja, hogy löketet indítson el, és azonnal leállítja a nyomószár mozgását, ha a löket befejeződött, ez kritikus biztonsági és vezérlőelem minden nyomógépen.
A lendkerék forgó mozgását a nyomóhenger lineáris oda-vissza mozgásává alakítja, a tengely geometriája közvetlenül meghatározza a lökethosszt és a munkahenger sebességprofilját.
A mozgó alkatrész, amely a felső szerszámot hordozza, és erőt ad a munkadarabnak, pontosan a kereten belül vezetve, hogy minden egyes löket során egyenletesen igazodjon a rögzített ágyhoz.
A rögzített alsó szerkezet, amely az alsó szerszámot támasztja, úgy tervezték, hogy ellenálljon az ismételt ütési terhelésnek, miközben a gép élettartama alatt a munkahengerrel való pontos igazodást megtartja.
A modern nagy teljesítményű présgépek programozható vezérlőket tartalmaznak, amelyek szabályozzák a löketsebességet, a biztonsági reteszeket és a működési felügyeletet, egyre inkább integrálva az automatizált adagoló- és alkatrészkezelő rendszerekkel a nagy volumenű vonalakon.
Ezen alkatrészek mindegyike a többi helyes működésétől függ, hogy a présgép biztonságosan működjön és egységes alkatrészeket állítson elő. A tökéletesen karbantartott lendkerék és főtengely nem tudja kompenzálni a kopott tengelykapcsoló-fék szerelvényt, amely nem tudja megbízhatóan megállítani a nyomószárat, és a pontosan beállított nyomóhenger-vezető rendszer nem sok hasznot hoz, ha az ágy és a támasztólemez elmozdult az egymáshoz igazodásból az évek óta tartó intenzív használat során. A nyomdavásárlás kiértékelése vagy egy meglévő gép karbantartási programjának megtervezése azt jelenti, hogy a teljes rendszert kell figyelembe venni, nem pedig egyetlen alkatrészt elszigetelten.
Az erőgépet választó létesítményeknek nem csak a jelenlegi alkatrészigényeket kell mérlegelniük, hanem az ésszerűen várható jövőbeni gyártási igényeket is, mivel az űrtartalom vagy a váztípus későbbi korszerűsítése általában egy teljesen új gép vásárlását jelenti, nem pedig egy meglévő módosítását. Az azonnali szükségleteken túli mérsékelt többletkapacitás megadása, ahol a költségvetés lehetővé teszi, gyakran költséghatékonyabbnak bizonyul a berendezés élettartama során, mint az egymást követő alulméretezett prések ismételt túlnőve, különösen olyan növekvő műveleteknél, amelyeknél az alkatrészek bonyolultságának vagy mennyiségének növekedése várható a kezdeti vásárlástól számított néhány éven belül.
Maga a prés csak egy fele a funkcionális sajtolási műveletnek, mivel a szerszám határozza meg az anyag tényleges formáját, vágási műveletét vagy formázási eredményét, és a szerszám kialakításának szorosan illeszkednie kell a kiválasztott préstípushoz.
A progresszív szerszámok több műveletet hajtanak végre egymás után, amikor a szalaganyag több állomáson halad keresztül egyetlen szerszámkészleten belül, és ez a megközelítés különösen jól párosul a nagy sebességű nyitott típusú, folyamatos tekercselőtolást futtató présekkel, mivel a kombináció maximalizálja a több formázási vagy vágási lépést igénylő alkatrészek teljesítményét.
Az átadó szerszámok az egyes nyersdarabokat vagy alkatrészeket az állomások között mechanikus átviteli rendszerrel, nem pedig folytonos szalaggal mozgatják, ezt a megközelítést általában a nagyobb, zárt típusú préseken használják, amelyek nagyobb alkatrészeket, például autóipari paneleket állítanak elő, ahol a folyamatos tekercs helyett egyedi nyersdarabok táplálják a folyamatot.
Az összetett szerszámok több vágási műveletet hajtanak végre egyidejűleg egyetlen állomáson, nem pedig egymás utáni állomásokon, gyakran olyan alkatrészekhez használják, amelyek nagy méretpontosságot igényelnek több vágási jellemző között egyetlen löketen.
A présszerszám súlyát, a zármagasságot és a szükséges munkahézagot a vizsgált préskeret-típushoz képest ellenőrizni kell, mivel a nyitott típusú présgépekre jellemző nyitott hozzáférésre és rövidebb zármagasságra tervezett matrica módosítás nélkül nem kerülhet közvetlenül a zárt típusú présbe, és fordítva.
A rosszul karbantartott szerszám, tompa vágóélekkel vagy kopott formázófelületekkel, a présgépet az egyes műveletek elvégzéséhez szükségesnél nagyobb erőfeszítésre kényszeríti, ami idővel felgyorsítja a tengelykapcsoló, a fék és a meghajtó alkatrészek kopását. Azok a létesítmények, amelyek a szerszámkarbantartást és a préskarbantartást egyetlen integrált programként kezelik, ahelyett, hogy a különböző részlegek két külön problémát kezelnének, általában hosszabb élettartamot biztosítanak mind a szerszámoknak, mind magának a présnek, valamint egyenletesebb alkatrészminőséget biztosítanak a gyártás teljes élettartama alatt.
Az a terület, ahol a nyomószár és a szerszám érintkezik a munkadarabbal, az úgynevezett működési pont jelenti a legnagyobb kockázati zónát bármely erőgépen, és a megfelelő védelem, legyen az fix sorompó, fényfüggöny vagy két kézi vezérlőrendszer, elengedhetetlen ahhoz, hogy a kezelő a löket során a mozgó alkatrészekkel ne érintkezzen, függetlenül az adott kerettípustól vagy űrtartalomtól.
Mivel a tengelykapcsoló-fék szerelvény pontosan vezérli, amikor a nyomószár mozog és megáll, ennek a rendszernek a rendszeres ellenőrzése és karbantartása kritikus biztonsági követelmény, és a késleltetett leállásra vagy a nem következetes bekapcsolásra utaló jelek esetén a gépet azonnal üzemen kívül kell helyezni a javításig.
A megfelelő etetési technikával, a szerszámcsere-eljárásokkal és a vészleállítási protokollokkal kapcsolatos következetes kezelői képzés jelentősen csökkenti az incidens kockázatát, és a létesítményeknek dokumentált szabványos működési eljárásokat kell fenntartaniuk minden egyes présszerszám-kombinációra a rendszeres használat során.
Az elektromos présgépen végzett minden karbantartási, szerszámcsere- vagy beállítási munkának szigorú lezárási és címkézési eljárásokat kell követnie, biztosítva, hogy a gép ne tudjon váratlanul megfordulni, miközben a személyzet a működési helyen vagy annak közelében dolgozik.
A folyamatos nagynyomású présműködés jelentős zajt és vibrációt kelt, különösen a nagyobb zárt típusú préseken, amelyek nagy tonnatartalmú műveleteket hajtanak végre. A létesítményeknek értékelniük kell a zajterhelést a vonatkozó munkahelyi irányelvek alapján, és fontolóra kell venniük a rezgésszigetelő felszerelést a felső emeletekre vagy az érzékeny berendezések közelébe telepített présekhez, mivel az átvitt vibráció idővel hatással lehet a közeli precíziós gépekre.
Minden elektromos présgépen világosan megjelölt, könnyen elérhető vészleállító kezelőszervekkel kell rendelkezni úgy, hogy a kezelő vagy a közelben lévő személyzet azonnal leállíthassa a gépet anélkül, hogy ehhez a működési ponton keresztül vagy annak közelében kellene nyúlnia, és ezeket a kezelőszerveket rendszeresen tesztelni kell a rutin biztonsági ellenőrzés részeként, nem pedig a kezdeti üzembe helyezés után korlátlan ideig működőképesnek tekinteni, mivel a hangtalanul meghibásodó vészvezérlés valójában nem nyújt valódi védelmet, amikor szükség van rá.
A különböző iparágak a termékeikre jellemző alkatrészméretek, tűréshatárok és gyártási mennyiségek alapján sajátos nyomógép-konfigurációkat választanak.
Az autóipari karosszériaelemek gyártása nagymértékben támaszkodik a nagy, zárt típusú présekre, gyakran négypontos konfigurációkban, amelyek képesek nagy, összetett panelek tömör méretkonzisztenciájú préselésére gyártási sorozatonként több ezer alkatrészre. A kisebb autóipari alkatrészeket, például a konzolokat és a rögzítőelemeket gyakran nagyobb sebességű nyitott típusú préseken állítják elő, amelyek progresszív szerszámokat futtatnak.
A készülékházak és a belső alkatrészek széles űrtartalom-tartományt ölelnek fel, a kisebb nyitott típusú prések általában a belső konzolokat és a rögzítőelemeket kezelik, míg a nagyobb zárt típusú prések sima, egyenletes felületkezelést igénylő külső paneleket alkotnak.
Az elektromos burkolatok gyártása jellemzően a nyitott típusú, nagy sebességű progresszív szerszámokat futtató préseket részesíti előnyben, mivel ezek az alkatrészek általában könnyebb méretű anyagok, amelyeket nagyon nagy mennyiségben gyártanak, ahol a ciklussebesség és a szerszámok hozzáférhetősége a gyakori szerszámcserék esetén fontosabb, mint az extrém merevségű zárt típusú prések.
A nagy volumenű rögzítőelemek és a kisméretű hardvergyártás során általában kompakt, egypontos nyitott típusú préseket használnak, amelyek nagyon magas percenkénti lökettel működnek, és a nyers ciklussebességet helyezik előtérbe a nagyobb, szűkebb tűréshatárú alkatrészeknél fontosabb precíziós előnyökkel szemben.
A nehéz ipari alkalmazásokhoz, beleértve a szerkezeti konzolok alakítását, a vastag lemezek kivágását és a nagy karimás formázást, általában a rendelkezésre álló legnagyobb tonnatartalmú zárt típusú présekre van szükség, mivel ezekben az alkalmazásokban az anyagvastagság lényegesen nagyobb erőt igényel nyírási vagy alakítási hosszegységenként, mint az autóiparban vagy készülékgyártásban előforduló tipikus vékony fémlemez megmunkálásnál, ami gyakran jóval meghaladja azt a mennyiségi követelményt, amely egy hasonló vékony méretű művelethez szükséges lenne.
A váztípuson és a meghajtómechanizmuson túl számos konkrét numerikus specifikáció határozza meg, hogy egy adott nagynyomású gép valóban megfelel-e egy gyártási követelménynek.
A tonnatartalom azt a maximális erőt jelenti, amelyet egy prés biztonságosan ki tud adni, és ennek a számnak mindig meg kell haladnia az adott művelethez szükséges kiszámított erőt egy ésszerű biztonsági résszel, mivel a prés folyamatos, a maximális névleges tonnatartalom közelében történő működtetése felgyorsítja a kopást és növeli a meghibásodás kockázatát.
A lökethossz meghatározza a nyomószár teljes függőleges mozgási távolságát, amelynek elegendőnek kell lennie ahhoz, hogy az alkatrészek ki tudják szabadítani a szerszámot az eltávolítás vagy az automatikus kilökődés során, ami különösen fontos a mélyhúzott részek esetében, amelyek nagyobb távolságot igényelnek, mint az egyszerű kivágási műveletek.
Ez a szám közvetlenül meghatározza a maximális elméleti gyártási sebességet, bár a tényleges elérhető teljesítmény az anyagadagolás sebességétől, az alkatrész összetettségétől és a présciklusba integrált másodlagos műveletektől is függ.
A zárási magasságnak, a nyomószár és a löket alján lévő ágy közötti távolságnak meg kell felelnie a használt szerszámmagasságnak, míg az ágy méretének fizikailag illeszkednie kell a szerszámhoz és a présen keresztül betáplált anyaghoz.
Azon a specifikációkon túl, amelyekkel a vevő közvetlenül kapcsolatba lép, a motor teljesítménye és a lendkerék energiakapacitása határozza meg, hogy a prés milyen gyorsan képes helyreállni a löketek között tartósan magas termelési sebesség mellett. A huzamosabb ideig a maximális névleges percenkénti löketszám közelében működő présnek megfelelő motorteljesítményre van szüksége ahhoz, hogy a lendkerék teljesen feltöltődjön a ciklusok között, és az alulméretezett motorkapacitás fokozatos fordulatszám-csökkenést és inkonzisztens erőleadást okozhat hosszú, folyamatos gyártási folyamatok során, amit a specifikációs lapok önmagukban nem mindig tesznek nyilvánvalóvá anélkül, hogy külön ellenőriznék a terhelhetőségi értékeket, ezért érdemes közvetlenül a gyártótól kérni a végső terhelhetőségi adatot.
A nagy teljesítményű présgépeket elsősorban vázszerkezet szerint nyitott és zárt típusokra, a meghajtószerkezet szerint pedig mechanikus, hidraulikus és pneumatikus présekre osztják, a mechanikus préseket tovább osztják hajtókaros, excenteres, csuklós csuklós, billenős és csavarhajtású típusokra.
A nyitott típusú elektromos présgépek C alakú, három oldalról nyitott keretet használnak a könnyű hozzáférés érdekében, általában kisebb űrtartalmú munkákhoz, míg a zárt típusú erőgépek teljesen zárt keretet használnak, amely nagyobb merevséget és pontosságot kínál nagyobb tonnatartalomhoz és nagyobb alkatrészekhez.
A nyitott típusú nyomógépek általában durván 250 tonnáig terjedő űrtartalommal rendelkeznek, így alkalmasak kis és közepes bélyegzési, kivágási és szúrási műveletekre, nem pedig nagyon nagy panelmunkákra.
A zárt típusú nyomógépek lényegesen nagyobb keretmerevséget kínálnak, ami csökkenti az elhajlást erős vagy nem középponti terhelés esetén, és szorosabb nyomószár párhuzamosságot tart fenn, amelyek mindkettő nélkülözhetetlenek a nagy, méretkonzisztens panelek előállításához.
A mechanikus présgép lendkerék és főtengely segítségével a tárolt forgási energiát gyors, megismételhető nyomólöketekké alakítja, míg a hidraulikus prés folyadéknyomást használ, hogy állandó erőt adjon le a löket során általában lassabb ciklussebesség mellett.
A csuklócsuklós prés olyan összekötő mechanizmust használ, amely drámai módon megsokszorozza az erőt a löket alsó részénél, így kiválóan alkalmas a vágási, méretezési és egyéb precíziós műveletekre, amelyek nagyon nagy erőt igényelnek rövid munkatávon.
A pontok száma a munkahengert alátámasztó egyedi főtengely vagy excenteres meghajtó csatlakozások számát jelenti, a kompakt alkatrészekhez használt egypontos présektől a két- vagy négypontos présekig, amelyek egyenletesen osztják el a terhelést a szélesebb munkaterületeken.
A szükséges tonnatartalom az anyagvastagságtól, az anyagszilárdságtól, az alkatrész nyírási vagy alakítási kerületének hosszától, valamint az elvégzendő konkrét művelettől függ, és általában a vágási, lyukasztási vagy alakítási munkákra jellemző képletekkel számítják ki.
Az alapvető biztonsági funkciók közé tartozik a működési pontok őrzése, például fényfüggönyök vagy rögzített sorompók, megbízható tengelykapcsoló- és fékrendszer ellenőrzött megállási teljesítménnyel, adott esetben két kézi vezérlőrendszer, valamint dokumentált lezárási és címkézési eljárások a karbantartási munkákhoz.
A tengelykapcsoló- és fékrendszereket a gyártó által meghatározott rendszeres ütemtervben és a vonatkozó biztonsági előírásokban kell ellenőrizni, a féktávolság és a reakcióidő ellenőrzése mellett minden ellenőrzési intervallumban a megadott biztonsági tűréshatáron belül kell maradni.


A sajtó nem egy gépkategória. Ez a fémalakító gépek családja, amelyet a ke...
A mechanikus erőprések és alapvető funkcióik megértése A ...
A rövid válasz: melyik kerettípus illik a munkájához An ...
Egypontos tervezés Egy meghajtó csatlakozá...
Az a vásárló, aki egy 45 tonnás nyitott présgépet hasonlít össze egy konzo...
Két présgép egyaránt hordozhat egy 200 tonnás adattáblát, és így is nagyon...
Lépjen kapcsolatba velünk

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang tartomány, Kína
Kész kezdeni?
Get in Touch

Most!

ZHEJIANG BOLUN

